

联系电话
13631572573


真空炉按加热方式可以分成外热式和内热式两大类。两者在结构、温度上限、热效率和适用工艺上差别明显,选型时如果没分清楚,很容易买错炉型。外热式便宜但温度做不高,内热式灵活但价格贵,怎么取舍要看自己的工艺需求。下面把两种炉型的特点放在一起对比,方便对照自己的工件和工艺判断。
一、外热式真空炉
外热式也叫热壁真空炉或真空马弗炉,结构上是把工件放进一个已经抽成真空的炉罐里,从炉罐外部间接加热。炉罐本身不水冷,炉壁直接暴露在加热气氛中,结构相对简单。
它的优点是结构简单、操作维修方便、造价低;炉罐内没有电热元件和隔热材料,清理起来方便,也容易抽到高真空;外部加热不会在炉罐内产生气体放电,安全性较好。缺点是受炉罐材料限制,温度做不高,炉膛容量也受炉罐尺寸约束,热惯性大,升降温慢。
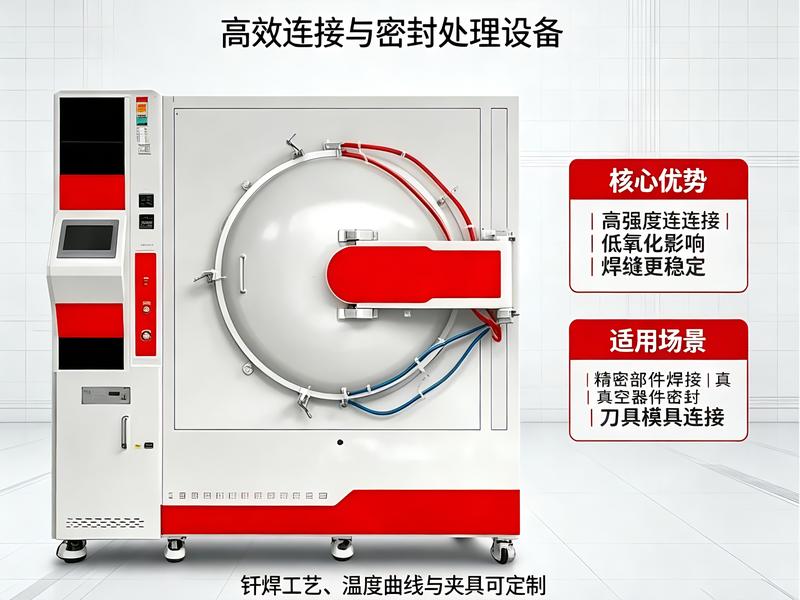
二、内热式真空炉
内热式真空炉把加热元件、隔热屏、炉床和其他构件都装在加热室内,靠电极引入电流,发热体在炉膛中部构成加热区,通过热辐射对工件加热。加热元件外部装金属辐射屏或非金属隔热屏,减少热量向外散失。
内热式占国内外真空炉数量的八成以上,常用于退火、淬火、回火、烧结和钎焊。它的特点是热惯性小、加热和冷却速度快、热效率高;没有耐热炉罐限制,炉膛可以做得很大,温度也能做得更高;炉温均匀性可达±5℃左右,工件变形小;加热期间不需要通入保护气体,发热体寿命更长。
三、两者怎么选
内热式也不是没有短板:炉内结构复杂,加热区布置受一定限制;炉体体积大,需要配置更大容量的真空系统;造价和维护门槛相对高。外热式则胜在结构简单、价格低、容易维护,适合温度要求不高、批量小、对升降温速度不敏感的场景。
对温度要求超过1200℃、要求快速冷却的工艺,基本要选内热式;对实验和小批量烧结、退火,外热式性价比更合适。真空钎焊炉因为需要高温和快冷,多采用内热式;真空管式炉在小功率实验场景下,外热式结构更常见。
四、选型时的几个细节
选炉型时除了温度和速度,还要看工件尺寸、装炉量和后续扩产计划。内热式虽然贵,但如果工艺节拍和温度均匀性要求高,长期算下来更划算;外热式如果勉强升温到接近炉罐材料上限,寿命会明显缩短,反而不经济。把工艺曲线、工件重量和现场场地一起放进决策表里,再决定内外热式。
此外还要看真空系统匹配。内热式炉膛大,抽气时间长,罗茨泵和扩散泵的容量要相应放大;外热式炉罐小,机械泵就能应付。这些细节在询价阶段就要和厂家对齐,否则到货后才发现抽不到工艺真空度就晚了。
从维护角度对比,外热式炉罐虽然怕骤冷骤热,但内部没有带电发热体,清理炉膛时人可以直接进去,不用顾虑电气安全。内热式炉膛里布满电极和发热体,清理时要断电、冷却、挂牌,维护流程更长。如果车间里维护人员电工经验不足,外热式的上手门槛反而更低。维护门槛也是选型时要算进去的一笔账。
从能耗角度再补一句。外热式因为炉罐外壁也在高温下散热,热损失主要从炉壁走,保温层要做得很厚。内热式靠隔热屏把热量锁在加热室内,外炉壁有水冷,热损失相对小。同样的工件产量,内热式长期运行的电耗通常更低,但前期投入大,要按每年运行小时数算回本周期。
设备安装环境也会影响长期运行稳定性。建议将设备放置在平整的混凝土地面上,地面承重应满足设备满载重量要求,周围预留不少于800毫米的维护空间。环境温度应控制在5至35摄氏度之间,过高的环境温度会影响电气柜散热和真空泵效率。相对湿度建议低于70%,潮湿环境会加速电气元件氧化和密封件老化。电源容量应满足设备最大功率要求,并配置独立的空气开关和漏电保护装置,避免与其他大功率设备共用回路导致电压波动。
选型前最好去同类型用户现场看一下。同样是做钎焊,有人用外热式跑了多年也很稳,有人非要内热式反而大材小用。实地看一眼运行状态,比看十份样本都管用。
内外热式没有绝对的好坏,只有合不合适。东莞市志远工业设备有限公司在方案交流阶段会把用户的工件、工艺曲线和预算一起评估,给出更匹配的炉型建议,避免盲目追求高温或低价,把钱花在刀刃上,也把工艺跑稳、跑顺、跑出效率和质量来。