

联系电话
13631572573


真空炉的控制系统决定了设备能跑多复杂的工艺、能存多少炉次数据、能接进多大的产线。市面上常见的控制系统大致分三档:标准型、单台计算机控制和多台群控。选哪一档,要结合产量、工艺复杂度和现场自动化水平来判断,不是越贵越好。下面把三档系统的特点和适用场景梳理一下。
一、标准型控制系统
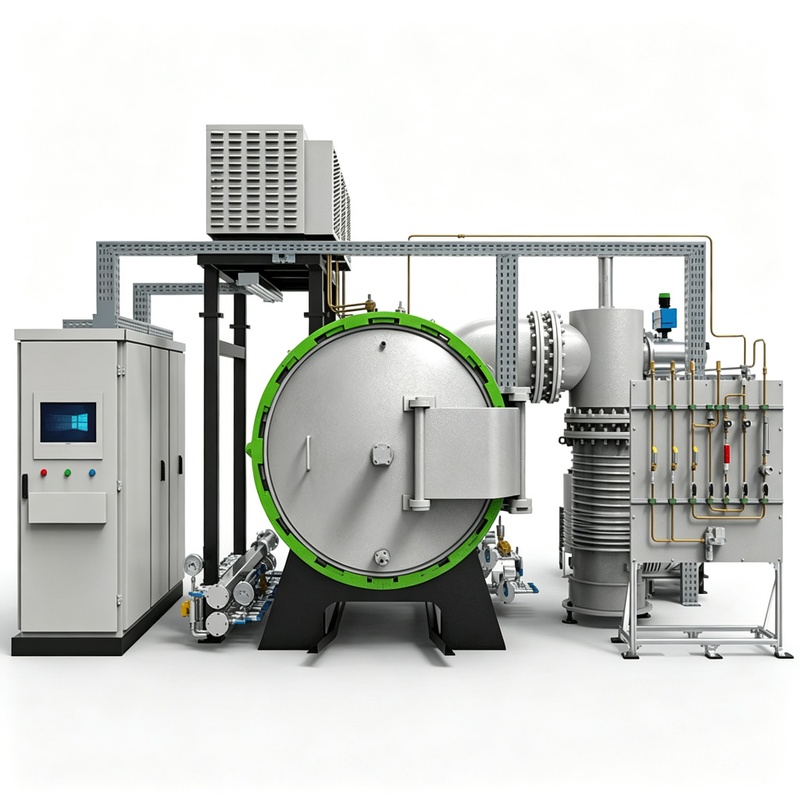
标准型由调压器、可控硅和可编程温度控制仪表加PLC组成,动作按可编程程序控制。操作人员通过触摸屏完成操作,可以在屏幕上看到设备运行的工艺曲线。这种配置合理、经济适用,适合工艺相对固定、批量不大的中小企业。
它的特点是硬件成熟、维护简单、备件好买。缺点是数据存储和报表功能较弱,复杂工艺追溯要靠外接记录纸或U盘导出,多台设备之间也没有集中管理。
二、单台计算机控制系统
以工控机为核心,把工艺编程、曲线存储、数据记录和报表功能集成在一台设备上。换面直观,存储量大,操作方便,适合工艺品种多、需要追溯每炉次数据的用户。
这种系统一般支持多段曲线、多温区独立控制和报警记录导出。工艺工程师在办公室编好曲线,下载到炉子上即可运行,减少了现场手动输入出错的机会。每炉次结束后,报表可以自动打印或导出存档。
三、计算机群控系统
以工控机为核心,把多台真空炉和其他加热炉集中到一个监控平台上,做数据采集、工艺编程、工艺存储和报表管理。适合车间已经有一定规模、希望统一调度和追溯的用户。
群控系统的好处是数据集中:某台炉子真空度异常、某段温度跑偏,调度室一眼就能看到,不需要工人逐台巡检。但它对网络和现场布线要求较高,初期投入也大,后续还要配专人维护服务器和数据库。
四、日常保养与维护
控制系统之外,炉子本身的保养也不能少。定期检查真空仪表和真空获得设备的工作状态,工作完后炉子保持在133Pa真空状态。设备内部有灰尘时,用酒精或汽油浸湿的绸布擦拭干净并干燥。密封件拆装时用航空汽油或酒精清洗,干燥后涂真空脂再装回。
电气控制柜保持干净无灰尘,定期紧固电接头。经常检查炉子绝缘电阻,低于1000Ω时要重点查电热元件、电极与隔热层之间的绝缘。机械传动件按一般设备润滑要求定期加油换油。真空钎焊炉和真空管式炉的控制系统选择逻辑类似,只是温区数量和数据量不同。
控制系统的升级路径也要提前想清楚。现在选标准型,两三年后产量上来想加数据记录,能不能直接上位机改造?还是必须换整柜?选型时问清楚厂家有没有预留通讯接口和扩展槽,后期改造的成本会差很多。可扩展性是控制系统选型容易被忽略的一点。
日常维护上还要注意控制柜的散热。真空车间里虽然温度不高,但控制柜内部的PLC、固态继电器、变压器都会发热,柜内风扇要定期清灰,滤网要定期换。夏天车间温度高时,柜内温度报警要纳入日常巡检,一旦出现过热报警立即停机检查,否则电子元件会加速老化。
选控制系统时还要看厂家的售后响应。PLC和工控机出问题时,厂家能不能远程诊断、能不能在24小时内到现场,直接影响停机损失。买设备时把售后条款写进合同,比单纯比价更重要。售后响应是控制系统选型最后一道但不能省的关卡。
安全操作方面,每次开机前应进行三项检查:一是冷却水流量和压力是否正常,冷却水中断会导致密封件和电极快速过热损坏;二是压缩空气压力是否达到设备要求,气动阀门的正常开闭依赖稳定的气压;三是真空泵油位是否在正常范围内,油位过低会影响抽气效率甚至损坏泵体。运行过程中如遇到突然停电,应立即关闭主电源和气体阀门,待供电恢复后先启动冷却水和真空泵,再按照操作规程逐步升温,严禁直接高温启动。
控制系统用个三五年,软件版本会逐渐落后。选厂家时问清楚后续软件升级是否收费、能不能免费远程升级。控制系统不是一锤子买卖,长期支持比初期便宜更重要。
维修时必须停电,确保操作人员安全。从标准型到群控,控制系统的选择要跟着实际需求走。东莞市志远工业设备有限公司在方案设计阶段会帮用户评估产量、工艺复杂度和未来扩展,给出合适的控制系统档次,不多花一分冤枉钱,也不至于后期推倒重来、重复投入,浪费时间、浪费钱、浪费人力、浪费精力。