

联系电话
13631572573


在真空热处理车间里,送料机构是否可靠,往往比加热曲线本身更影响整炉的生产节拍。早期不少真空炉依靠液压系统推动料车进出,油泵、油缸、电磁阀长期在高温区附近工作,油液老化、密封件渗油的问题反复出现。如今主流设计已转向纯机械传动路线,把送料动作交给电机、减速器和链轮链条完成。
机械传动的优势首先体现在定位准确。料车前进后退由行程开关和编码器双重反馈,PLC按预设时序执行,重复精度稳定,不像液压那样受油温、油压波动影响。在连续生产中,这种一致性直接转化为装炉量和出炉节拍的可控,班产量不会因为设备状态而忽高忽低。
其次是故障点少。液压系统的故障大多集中在漏油和阀件卡涩上,而机械传动链路短,运动件无非链条、链轮、轴承和导轨,日常只需按周期加油紧固。维修人员对机械件的熟悉程度也高,判断问题往往看一眼链条张紧度就能有数,停机等待时间明显缩短。
送料机构还采用分叉形式,料车不进入油淬区。这一点看似简单,实则很关键——油淬时油雾向上挥发,若送料件伸入油区,油污会被带到冷却室再带到加热室,污染钼屏或石墨件,缩短炉胆寿命。分叉结构把这一污染源从物理上隔开,加热室洁净度更有保障。
一、复合插板闸门的隔热与密封
加热室与冷却室之间需要一道既能挡热又能密封的闸门,这就是复合式插板闸门。它占用冷却室空间小,开关时不挤占工件摆放位置,同时把高温气体挡在加热室内,减少氮气消耗量,缩短生产辅助时间,间接降低每炉的运行成本。
阀框和阀板内部都走水冷通道,即便炉温到1300℃,密封件也不会被烤硬烤裂。四连杆机构让闸门贴合斜面导向,动作平稳无冲击,密封圈不随阀板移动被反复拉扯,使用寿命延长,更换也方便。
二、PLC自动运行与温控配合
除装、出料两个手动动作外,真空炉其余工序都可自动运行。PLC负责料车运输、真空泵抽气、各阀开关、加热给定、风机冷却和炉体充气的时序配合,逻辑一旦调好,重复生产基本不需要人工干预。温度控制单独交给智能化温控仪,控温精度可达±0.1%级别。
加热室可配置金属钼或石墨类型的炉胆,用户根据工件材料选择——钛合金、高温合金倾向金属屏,普通钢件和粉末件倾向石墨屏。像真空钎焊炉这类设备,料车传动与温控曲线的配合尤为重要,钎焊温度窗口窄,送料停顿位置偏差都会影响焊缝成型。
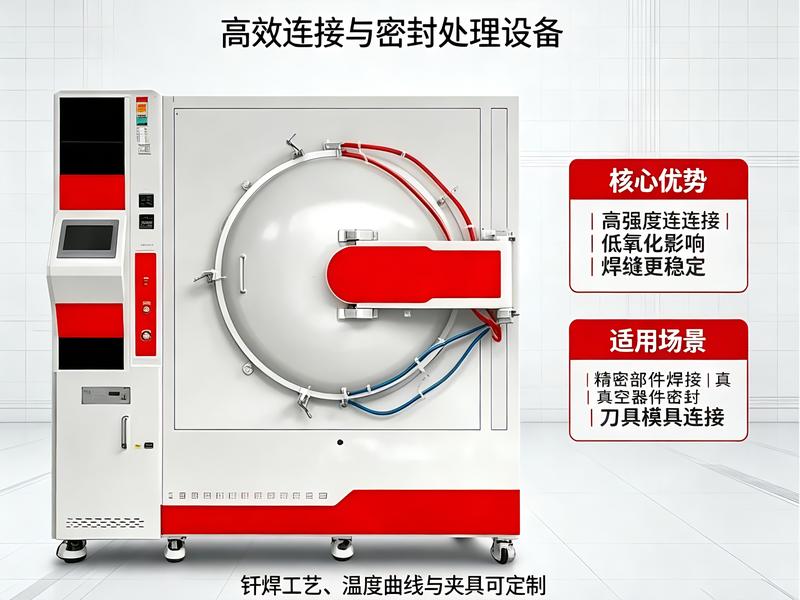
对需要气氛保护的场景,真空箱式气氛炉也沿用类似的机械送料思路,保证料盘在密封腔内平稳进出。车间在选型时,建议把送料机构的传动形式、闸门水冷结构和PLC程序开放程度作为三个必问项,避免买回后才发现节拍不匹配。
从使用成本看,机械传动省去了液压油、滤芯和密封件的消耗,也减少了因漏油导致的炉胆污染更换。不少车间算过一笔账:连续生产三年下来,液压系统的维护耗材和停机损失,往往超过机械传动方案的一次性投入。对多班制生产的用户来说,这笔账尤其要算在前头。
此外,机械传动对环境温度不敏感。液压油在冬季粘度变大、夏季变稀,油温一波动定位就飘;机械传动靠电气参数和机械限位定位,四季表现一致。料车到位后无残余晃动,工件不会在保温阶段发生位移,这对钎焊小件的定位尤为重要。
车间在实际选型时,还应把送料机构的承载能力和行程精度写进技术协议。料车承重不足,长期重载会导致导轨变形;行程精度不够,工件在加热室与冷却室之间对位偏差,闸门闭合不严。这些细节都要在设备验收时用实测数据说话,而不是只看宣传参数。
从长远看,机械传动也更便于智能化升级。料车位置、链条张力、运行时长都可以加传感器采集,接入车间数据系统,做预测性维护。液压系统要实现同样的监测,传感器和油路改造成本更高。这对希望逐步推进数字化车间的用户来说,也是一个隐性加分项。
作为长期从事热工设备设计制造的厂家,东莞市志远工业设备有限公司在机械传动真空炉的结构优化上积累了较多经验,可根据工件尺寸和工艺节拍定制料车行程、闸门形式与PLC控制方案。