

联系电话
13631572573


真空炉被行业称为光亮热处理、清洁热处理和绿色热处理设备,因为它在工作过程中不产生烟尘、废水和废渣,劳动条件明显优于传统盐浴炉。但不少新接触真空热处理的用户,对它的适用钢种、工艺参数和变形控制仍缺乏系统认识。本文把相关基础知识做一次梳理,帮助一线技术人员快速建立整体概念。
一、真空热处理的工艺特点
在真空环境下加热工件,表面不会发生氧化和脱碳,合金元素也不易贫化,同时还能起到脱脂、脱气和真空提纯的作用,对避免氢脆有积极意义。配合高压气淬或油淬,真空炉可以实现分级、等温淬火,加热和冷却速度都可编程控制,为自动化、柔性化生产打下基础。与盐浴炉相比,真空炉在快速局部加热方面仍有局限,某些需要局部快速加热的场合还需配合其他加热手段。GB/T1299中列出的合金工具钢、高速工具钢、不锈钢和轴承钢,绝大多数都适合真空高压气淬或油淬。
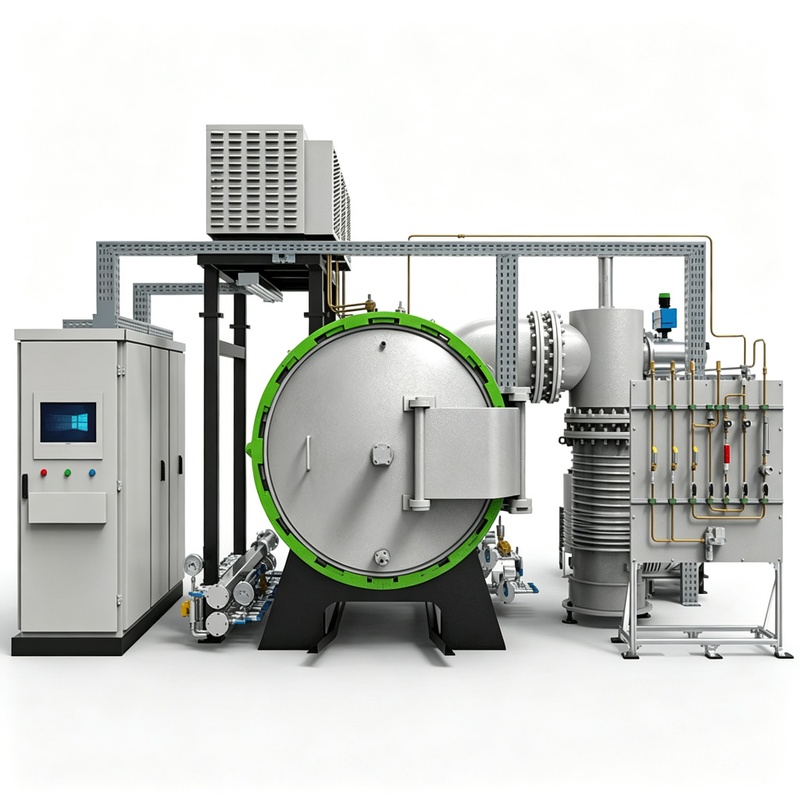
真空热处理的另一个优势是表面光亮,后续抛光和清洗工作量大幅减少。对于齿轮、精密丝杠、模具型腔这类对表面粗糙度敏感的零件,真空淬火后直接研磨或抛光即可,省去了盐浴淬火后的酸洗和烘干工序。
二、常用钢种与模具应用
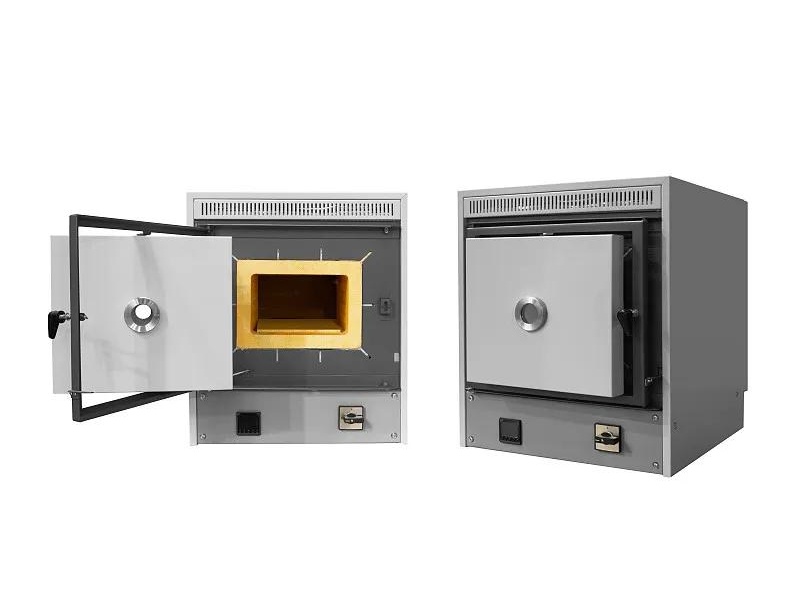
常用钢号包括Cr12MoV、D2、SKD11、DC53、H13、SKD61、W6Mo5Cr4V2、GCr15、4Cr13、9Cr18以及17-4PH等。用这些钢种制造的冲裁模、拉深模、挤压模、压铸模和塑料模具零件,经真空热处理后可获得刚韧兼备的组织,模具寿命普遍提升。卧式双室高压气淬和油淬真空炉比较适合模具淬火作业,装炉时应把体积或壁厚相近的零件放在一起同炉处理,便于设定统一的保温时间。真空管式炉在小批量、多品种的实验和生产切换中,换型灵活性较好。
三、工艺参数与变形控制
零件表面与心部的温差、加热和冷却的不均匀,是造成淬火变形和开裂的主要原因。淬火加热和保温的目的,是让合金元素充分溶解、奥氏体均匀化。加热温度要依据材料技术资料设定:要求二次硬化和回火稳定性高的场合取上限,防止变形开裂的场合取下限。保温时间指全炉最厚零件心部到达淬火温度后的停留时间,与电炉功率、装炉量、装炉方式和零件大小都有关联。合理的真空箱式气氛炉装炉方式,能让气流在工件间顺畅循环,减少温差带来的变形。
实际生产中,淬火变形的控制要靠装炉方式、加热温度和冷却速度三者配合。细长轴类零件竖直装夹、薄壁套类零件对称吊挂、厚薄不均零件在厚壁侧加垫块吸热,都是常用的减小变形手法。冷却气体分配也要调整:薄壁件挡气、厚壁件对准气流,让各部位冷速尽量一致。回火工序同样不可忽视,淬火后及时回火能消除残留应力,防止后期尺寸变化。建议用户为每种典型零件建立一份工艺卡片,记录装炉方式、温度曲线和最终变形量,积累几炉数据后就能形成稳定的工艺规范。
工艺记录方面,建议每炉打印一张温度曲线,随工件流转。硬度抽检和金相复验结果附在曲线后面,形成完整的质量档案。一旦客户反馈尺寸或硬度异常,调出对应批次曲线就能判断是升温、保温还是冷却环节出了问题。这种数据留档对模具厂和汽车零件厂尤其重要,是体系审核的必备材料。新工艺试生产时,前三十炉全检,数据稳定后再转入抽检。
小批量试制阶段,建议先用随炉试样验证工艺,再上正式零件。随炉试样放在与工件同温区,处理后做硬度和金相,合格再批量投产。这样既能避免整炉报废,又能积累本车间的工艺数据。数据积累到几十炉后,就能形成本厂稳定的标准工艺曲线。这对新机型试制尤其有价值。
装炉时还要注意工件摆放方向,长轴类零件尽量竖直悬挂,薄壁件对称布置,避免单侧受热不均。把上述钢种、装炉和温度参数结合起来,真空热处理的稳定性就能显著提升。东莞市志远工业设备有限公司可协助用户梳理工艺曲线,优化装炉方案。