

联系电话
13631572573


真空炉属于高压、高温、带真空和油介质的复合特种设备,操作一旦疏忽,轻则损坏工件和炉衬,重则引发火灾或爆炸。制定并严格执行安全操作规程,是每一位热处理操作人员的基本要求。下面按开炉、运行、停炉三个阶段,把关键控制点梳理出来,方便现场对照执行。
一、开炉前的检查准备
开机前先确认水源、电源、气源正常,真空炉的冷却水在整个工作期间不允许中断。检查各接头是否紧固,用摇表检测加热电极对地绝缘,正常不应低于2兆欧。隔热阀、隔气阀和放气阀应处于关闭状态。合上总电源、调压器和控制箱开关后,再打开压缩空气和水冷系统,确认供水流量和水压在规定范围。检查供气系统压力和气管接头,防止带压泄漏。装料时要保证平稳,料盘定位准确,避免与加热室相撞,严禁超载运行。
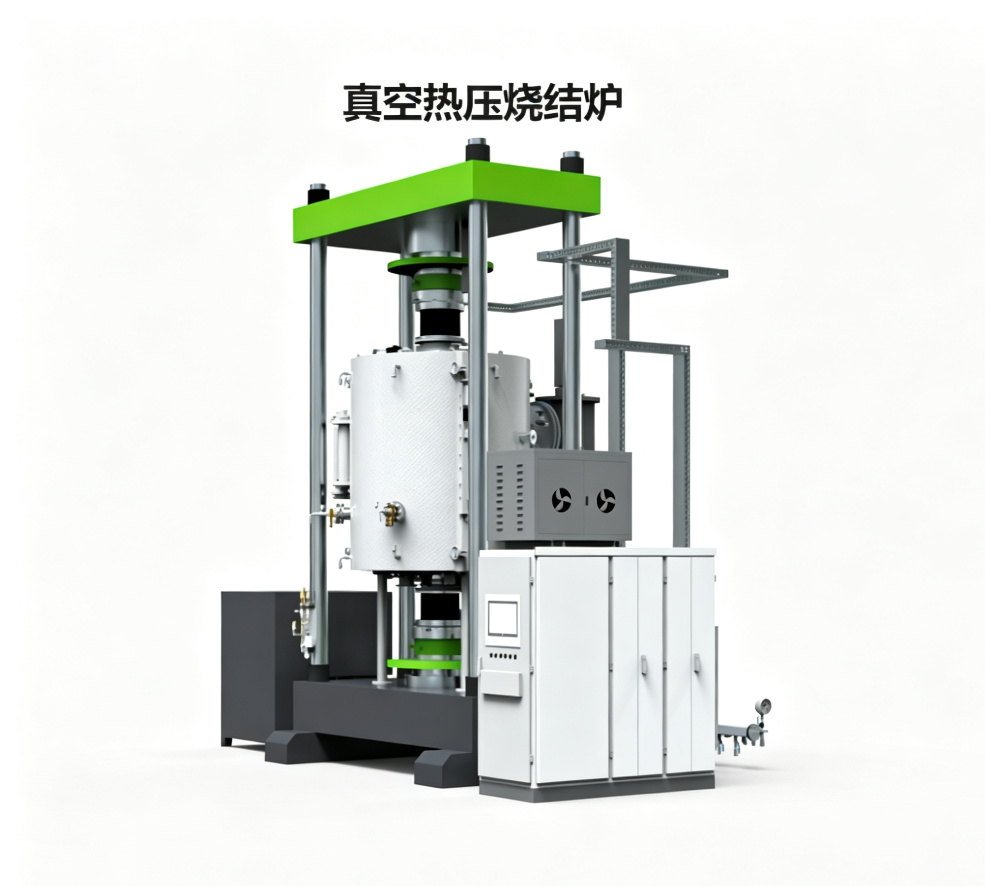
装料前还要核对工件是否带油、带水或带腐蚀性残留物。带油脂的工件进入高温真空炉会大量挥发,污染炉膛和真空泵,长期下来压升率会恶化。必要时先经前清洗和预烘干,再入炉处理。
二、运行中的操作要点
料盘进入冷室后,固定销子要插好,确保炉内车稳定。送料和取料一般高位送、中低位取,否则容易损坏热室部件;送取料时冷热室真空度要相当,避免压差冲击。加热过程中应随时观察水压、流量和水温,中途一旦停水要立即切换备用水源。真空钎焊炉在油淬工况下,淬火前必须先对淬火油除气;取料淬火时冷室必须保持真空状态,防止油雾遇空气燃烧。开启冷室门之前,冷室温度不得高于60℃。操作人员运行期间不得擅自离岗。
油淬环节风险较高:淬火油温度一般控制在60到80℃,油温过高易冒烟起火,过低则冷却能力不足。淬火槽应配备液位计和温度显示,油槽盖板和排烟装置保持畅通。一旦发生着火,严禁开门,应先充氮气或氩气惰性化,再按应急预案处理。
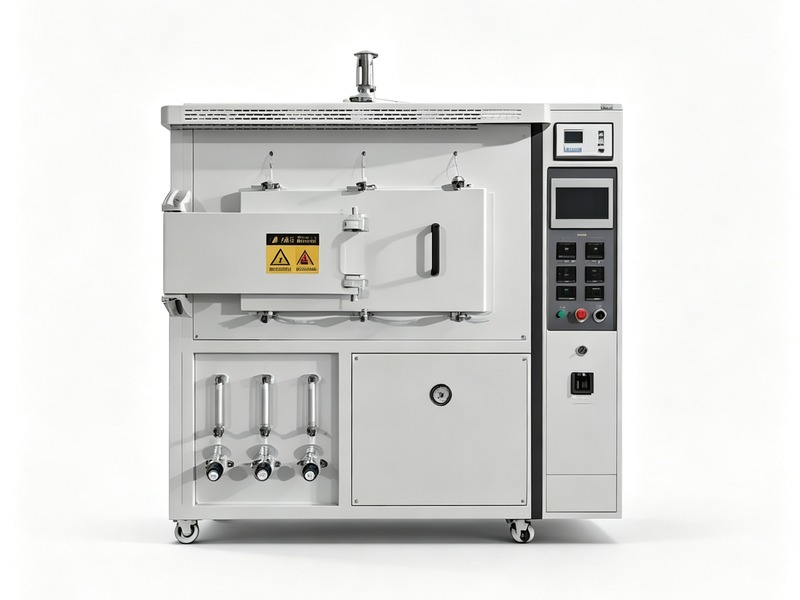
三、停炉后的降温与维护
停炉时先切断加热器电源,冷却水继续循环降温。工件出炉后关闭炉门,并手动抽真空保持炉内负压。热室温度降到300℃以下,才能停止热室阀和热室真空泵;降到150℃以下,才允许打开热室门。只有温度降到150℃以下,才能依次关闭气源、水源和总电源。定期清洁热室,检查加热元件接线端是否松动;真空渗碳炉还要检查通气管是否堵塞。维护真空箱式气氛炉类设备时,同样要遵守先降温、后开门的顺序。
除了操作流程,现场还要配备应急器材。淬火油槽附近应放置干粉灭火器和应急沙箱,真空炉控制室配备急停按钮和应急照明。冷却水一旦中断,炉内热量无法带走,几分钟内密封件就可能烧损,因此备用水源必须定期切换演练,不能只挂在墙上。每月一次的安全点检表上,应把绝缘电阻、水压、气压、油位、急停回路逐项打勾,发现异常立即挂牌停机。新员工上机前要完成至少三个班次的师徒带教,考核通过后方可独立操作。
交接班制度也要落实。运行日志上要写明本班次产量、工艺号、异常情况和备件更换,下一班看日志就能接上状态。多班生产时,最忌讳上一班把问题压着不说,下一班接着干,小问题拖成大故障。每班开机前按点检表逐项确认,签字记录;发现漏项或异常立即上报,不得带病开机。车间主任每周抽查日志和点检表,把安全管理落到实处,而不是停在墙上。
工艺参数设定中,升温速率的选择需要综合考虑工件材质和装炉量。对于导热性较差的陶瓷或硬质合金工件,建议采用阶梯式升温,在关键相变温度点保温20至30分钟,以减少热应力导致的开裂风险。保温时间并非越长越好,过长的保温时间可能导致晶粒异常长大或元素挥发,应根据工件厚度和装炉密度合理设定,通常每毫米厚度保温1至2分钟。冷却阶段建议采用分段冷却,先随炉冷却至600摄氏度以下再充入保护气体加速冷却,可有效减少工件变形。
每班下班前,把炉内残留工件、料盘和氧化皮清理干净,炉腔卫生也是维护的一部分。积碳和金属碎屑长期留在炉底,高温下会挥发污染工件,还可能造成加热电极短路。每周一次全面清扫,用吸尘器吸净石墨粉,顺便检查加热元件接线端有无松动。发现松动立即紧固,防止接触电阻增大,保证加热稳定。
安全规程不是摆设,每一条都来自实际教训。东莞市志远工业设备有限公司建议用户把操作规程张贴在设备旁,并定期组织员工复训,新员工持证上岗。