

联系电话
13631572573


真空炉与常压锅炉在日常运行中,故障率高低直接影响生产连续性。真空度是真空炉稳定运行的核心指标,一旦波动,就可能触发停机检修。本文梳理影响真空炉故障率的主要因素,并与常压炉做对比,帮助用户判断哪种炉型更适合自己的工况。
一、影响真空度的四个主要因素
第一是炉体及阀门、仪表的泄漏点。焊缝、密封圈、法兰接口都可能出现微小泄漏,即便采用进口阀门和仪表,也难以保证三年之内不出现渗漏。第二是控制部分失灵,锅炉控制器、负压和压力控制器在长期运行中会发生老化,国产控制器的故障率通常更高一些。
第三是真空泵和三通电磁阀。这两个部件平时不常运行,长时间静置后容易出现卡死,即便原装进口产品也不例外。第四是负荷突变。锅炉负荷从百分之三十到满负荷的调节范围本属正常,但负荷突然变化会干扰炉内压力平衡,间接破坏真空度。
二、故障出现后的排查思路
一旦真空度下降,操作人员应按顺序检查:先看炉体气密性,再核对控制部分参数,接着确认真空泵和三通电磁阀是否正常动作,最后观察负荷变化是否剧烈。如果以上环节都正常,还要检查负压和压力控制器的设定值是否漂移。真空度恢复后炉子可以继续使用,否则必须停炉做全面检查。
从实际运行统计看,真空炉的维修频率高于有压蒸汽锅炉,对操作人员的技术要求也更高。这并不是说真空炉不好,而是它的工艺特性决定了维护门槛。对于淬火、烧结等对气氛敏感的工序,真空加压烧结炉和真空管式炉都需要稳定的真空度作为前提,前期培训不能省。
三、常压炉为什么更省心
常压炉只保留基本的时间、温度、水位控制,控制器结构简单,无需维持真空度这一项复杂任务。它没有真空泵、电磁阀这类长期间歇运行的部件,门口密封也相对容易维护。人员操作要求低,停机检修的概率自然就小,实际运行起来更稳定。
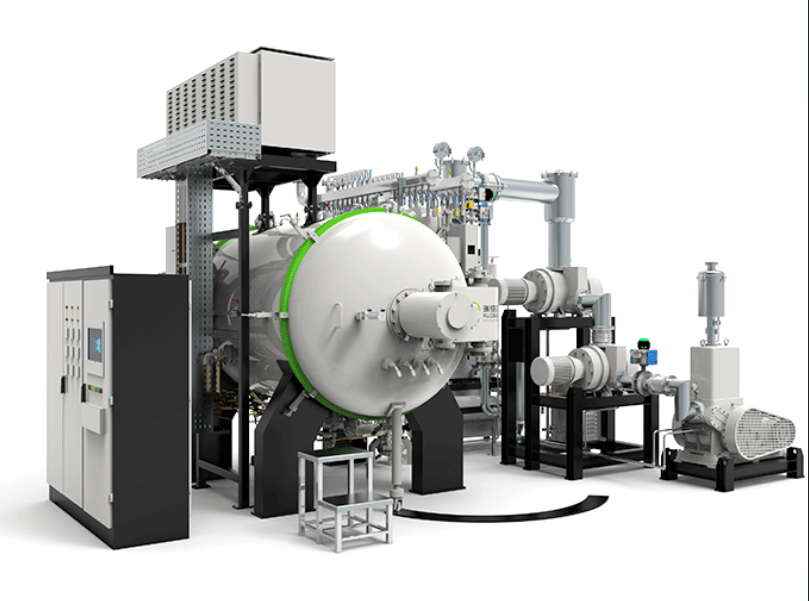
从时间维度看,真空炉投用第一年故障率较低,因为密封件和阀件都处于新状态;进入第二、第三年后,密封圈开始老化,真空泵油封变质,真空度波动会逐渐增多。常压炉的故障率则分布得更均匀,没有明显的老化陡增段。
操作人员的熟练程度对故障率影响很大。真空炉要求操作员读懂真空曲线、判断泄漏趋势,还要会操作抽气和充氮流程;常压炉只需要按常规锅炉规程操作。人员流动大的车间,真空炉的故障率会被进一步拉高。
在备件方面,真空炉要常备密封圈、真空泵油、电磁阀和真空计备件;常压炉的备件种类少、通用性强。把这些因素叠加,维护团队的技术储备和备件库存都要提前规划。
对于工艺必须用真空的场合,降低故障率的关键不是换更贵的阀门,而是建立日常点检制度:每天记录真空度恢复时间,每周点动真空泵,每月检查密封面。坚持做下来,很多故障能在萌芽阶段被发现。
另外,安装环境也会影响故障率。真空炉对冷却水水质、压缩空气洁净度、电网电压稳定性都有要求,环境不达标会让故障率明显上升。常压炉对这些条件的容忍度更高。
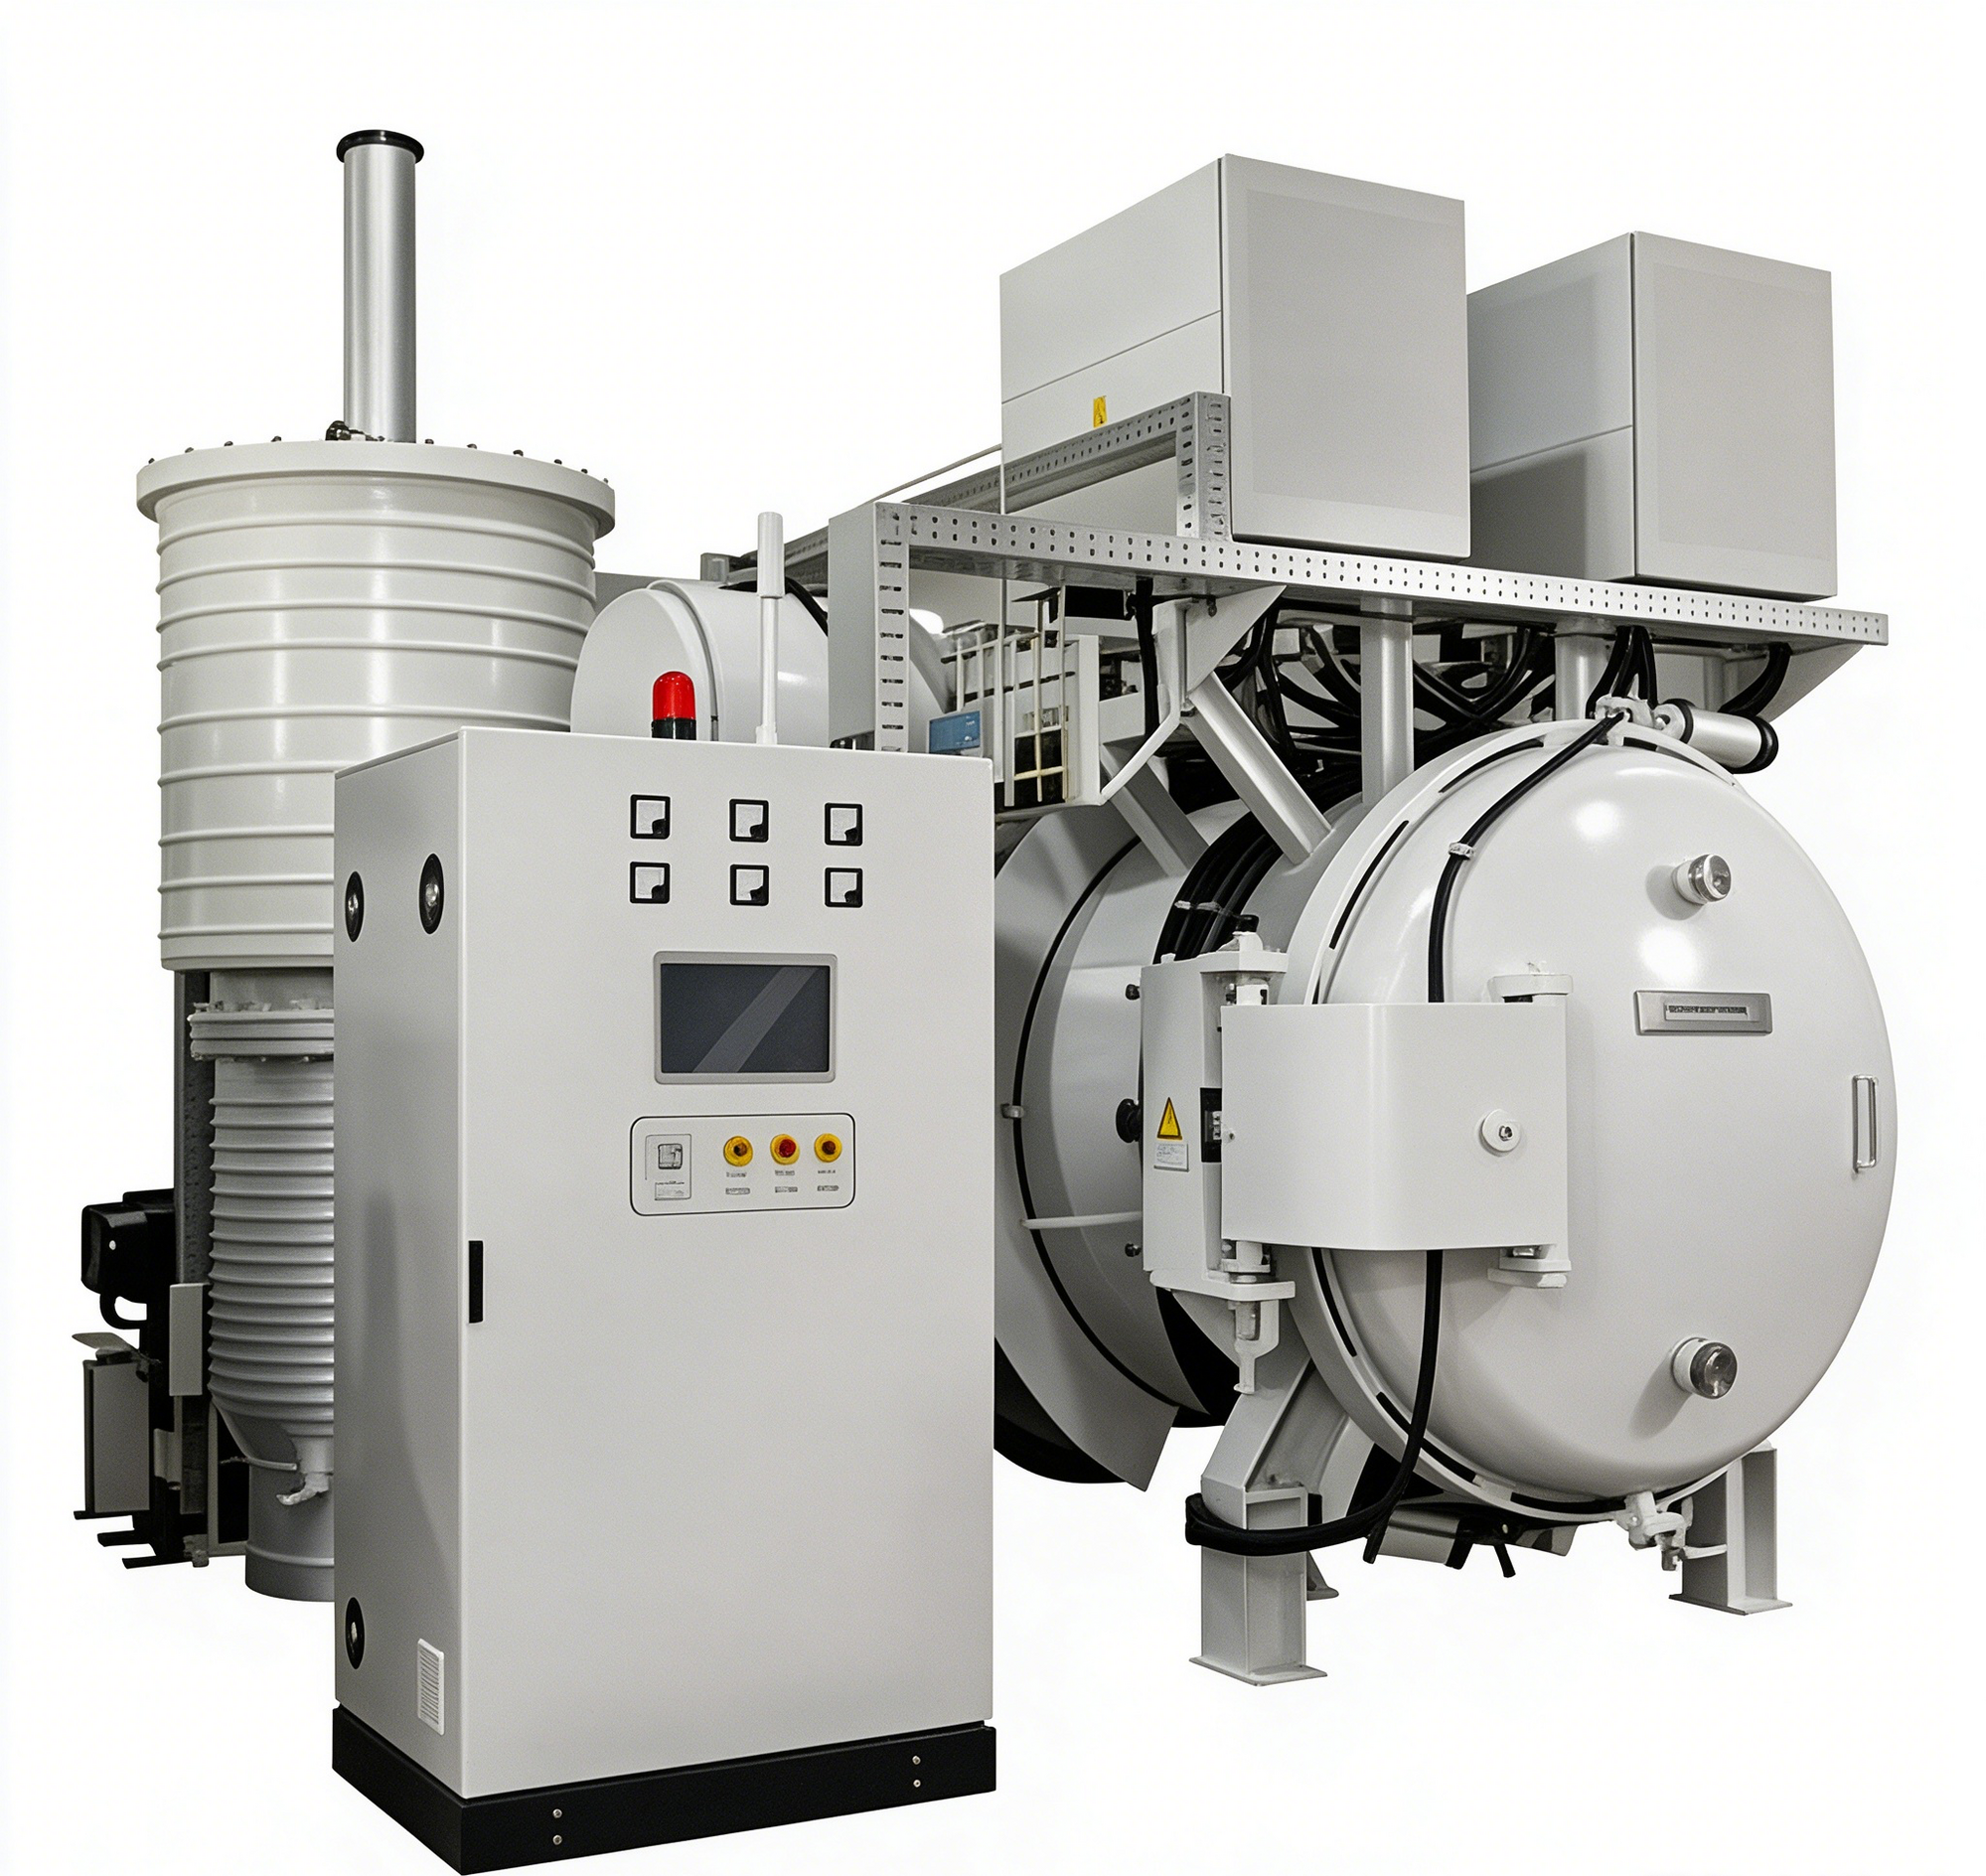
工艺参数设定中,升温速率的选择需要综合考虑工件材质和装炉量。对于导热性较差的陶瓷或硬质合金工件,建议采用阶梯式升温,在关键相变温度点保温20至30分钟,以减少热应力导致的开裂风险。保温时间并非越长越好,过长的保温时间可能导致晶粒异常长大或元素挥发,应根据工件厚度和装炉密度合理设定,通常每毫米厚度保温1至2分钟。冷却阶段建议采用分段冷却,先随炉冷却至600摄氏度以下再充入保护气体加速冷却,可有效减少工件变形。
还有一个容易被忽略的因素是冷却水质。真空炉的电极和炉门靠循环水冷却,水质差会结垢,让冷却效率下降,密封件和电极温度升高,间接影响真空度和元件寿命。定期检测水质、清洗换热器,能把这部分故障率降下来。另外,电网电压波动也会让控制器误动作,加装稳压和滤波装置,对减少电气类故障有帮助。把水质、气源、电压这些外部条件稳定住,炉子本身的故障率会明显下降。
选型时的关键,是看工艺是否真的需要真空环境。如果只是普通热水加热,常压炉更经济;如果是金属热处理、钎焊、烧结等必须隔绝空气的工序,就应选择真空炉,并做好人员培训和备件储备。东莞市志远工业设备有限公司会根据工艺清单推荐合适炉型,并提供操作培训与定期巡检服务。