

联系电话
13631572573


真空炉淬火与普通热处理淬火,在介质、环境、变形控制和环保上都有明显区别。真空油淬、高压气淬这些工艺名词背后,是一套封闭、可控、洁净的热处理方式。本文从淬火环境、入油速度、控温方式和气淬特点四个角度说明两者差异。
一、封闭环境与油烟收集
真空炉淬火在封闭环境中进行,炉内是真空状态,没有可燃气体和助燃气体,淬火过程中不会出现燃烧现象,火灾风险低。淬火产生的油烟通过专门排气管道送入净化装置收集处理,净化率可做到较高水平,热处理车间可以实现油烟接近零排放。
普通淬火通常在开放或半开放油槽中进行,油烟直接扩散到车间,不仅影响环境,也增加消防隐患。封闭式淬火油槽虽然也有抽风,但密闭程度和真空炉不在一个量级。
二、快速入油与自动化料车
真空油淬炉配有专用料车和自动化升降装置,加热结束后工件不用离开炉体就能转入淬火,实现快速入油。入油时间比普通热处理短很多,淬火一致性更好。料车的升降、平移由程序控制,减少了人工操作带来的温差。
普通淬火往往需要人工或行车转运工件,从加热炉到油槽之间有一段暴露时间,工件表面温度下降,淬火效果波动较大。对于变形敏感的模具和精密零件,这种差异直接影响合格率。
三、自动控温与气淬优势
真空炉配备自动控温系统,根据实测温度与设定温度的差值调节加热功率,温度曲线贴近工艺要求。控温过程可以由电脑自动分析、自动调节,重复性好。
真空炉还能实现气淬,淬火介质是高纯度惰性气体,一般用纯度很高的氮气,对工件表面无污染、清洁度高。气淬后组织更均匀、变形量更小,适合淬透性较好的钢材和精密零件。模具类零件用气淬,可以提升尺寸精度。在真空淬火工艺中,真空铝钎焊炉和真空钎焊炉也常配合气淬后处理使用。
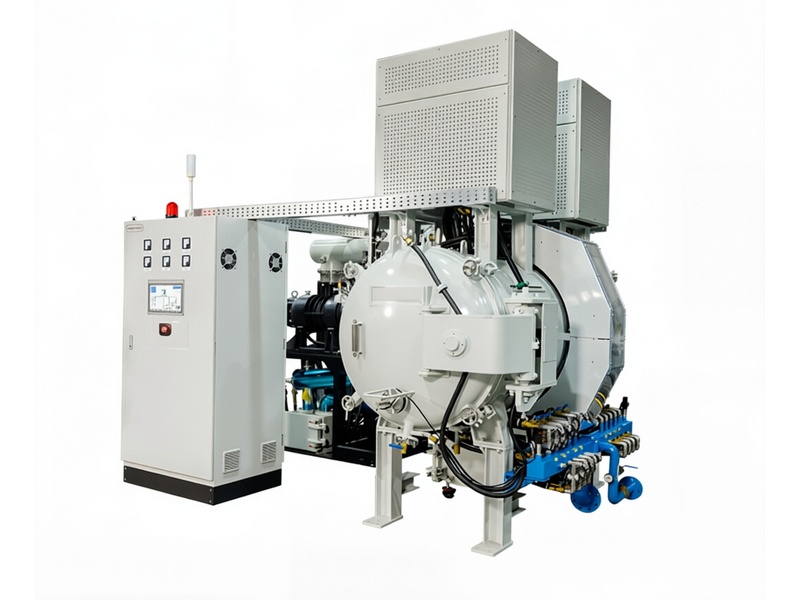
真空油淬的油槽也要做除气和冷却控制。淬火前淬火油要先脱气,否则油中溶解的气体会在工件浸入时释放,影响淬火硬度和表面质量。油温过高会降低淬火烈度,过低则流动性差,都要在工艺规程里设定范围。
气淬的气体压力和流场决定了冷却速度。高压气淬用风机驱动氮气在炉内循环,气流要均匀掠过工件表面,否则同一炉工件不同部位冷却不一致,硬度差偏大。风机启动时机和压力曲线都要按材料设定。
真空淬火后工件表面光亮,不需要像普通淬火那样做大量清洗和防锈处理,后续工序更省。这对精密零件和模具尤其有价值,因为后续磨削量可以减小,模具寿命更长。
从安全角度,真空淬火没有开放油槽的明火和油雾扩散问题,车间消防等级可以相应降低。普通淬火油槽需要配置油雾收集、消防喷淋和紧急隔断,厂房建设成本更高。
当然,真空淬火设备投资和运行成本都高于普通淬火。小批量、低精度零件用普通淬火更经济;大批量、高精度、变形敏感的零件,真空淬火的合格率收益能覆盖设备成本。气淬适合淬透性好的钢种,油淬适合淬透性要求高、需要快冷的钢种,选择时要结合材料C曲线。
真空淬火的工艺记录也很重要。每炉要记录加热温度、保温时间、入油或气淬时机、气体压力和油温。这些数据积累多了,可以反过来优化工艺曲线,找到合格率和效率的平衡点。对于出口产品或航空零件,这些工艺记录还是质量追溯的必备文件。设备选型时也要考虑控制系统是否支持数据存储和导出,否则后期补记录很被动。
常见故障排查中,温度不均是客户反馈较多的问题。如果出现工件上下或左右温差过大,首先应检查加热元件是否有局部断裂或老化,可用万用表测量各相电阻是否平衡;其次检查工件摆放是否过于密集,遮挡了热辐射路径;再次确认温区热电偶的位置是否正确,热电偶偏移会导致温控偏差。真空度抽不上去时,应先检查密封门是否关到位、密封圈表面是否有异物,再用检漏仪排查各法兰接口,最后检查真空泵油是否乳化或泵体是否磨损。
真空淬火的设备投资虽然不低,但对变形敏感、精度要求高的零件,合格率提升带来的收益通常能覆盖这笔投入。
总之,真空淬火在安全、环保、变形控制和重复性上都优于普通淬火,代价是设备投资更高。选型时要把零件精度要求和批量一起算进去。东莞市志远工业设备有限公司可根据零件材料和精度要求推荐油淬或气淬方案。