

联系电话
13631572573


在粉末冶金和先进陶瓷的烧结过程中,真空烧结炉的温度控制精度直接决定了制品的最终密度、晶粒尺寸和力学性能。实际工况中,烧结炉是一个典型的时变性、大滞后、非线性加热系统——炉膛热容量大、温度梯度复杂、升温阶段和保温阶段的热惯性差异显著,很难建立精确的数学模型。传统PID控制在参数波动较大时往往出现超调或调节迟缓,难以满足高精度烧结工艺对温度均匀性的要求。

传统PID控制在烧结炉上的局限
烧结过程中影响制品质量的核心变量是烧结温度和保温时间,其中温度控制尤为关键。大多数精密烧结工艺要求炉内最大温差不超过设定值的±3℃至±5℃。常规PID控制依赖被控对象的精确传递函数,而真空烧结炉在升温初期、中期和末期的热传递机制截然不同——低温段以对流为主,高温段以辐射为主,同一组PID参数很难在全温域内都保持良好的调节品质。当工件装载量变化、石墨加热体老化或散热条件改变时,固定参数的PID很容易出现振荡或稳态偏差。
模糊控制的技术思路
模糊控制不需要被控对象的精确数学模型,而是基于操作人员的实际经验制定控制规则,生成模糊决策表,再由控制器根据实时偏差和偏差变化率查表输出控制量。这种策略特别适合烧结炉这类难以建模的工业热工对象。具体到真空烧结炉,模糊控制器通常以温度偏差e和偏差变化率ec作为输入,经过模糊化、规则推理和清晰化三个步骤,输出加热功率的调节信号。
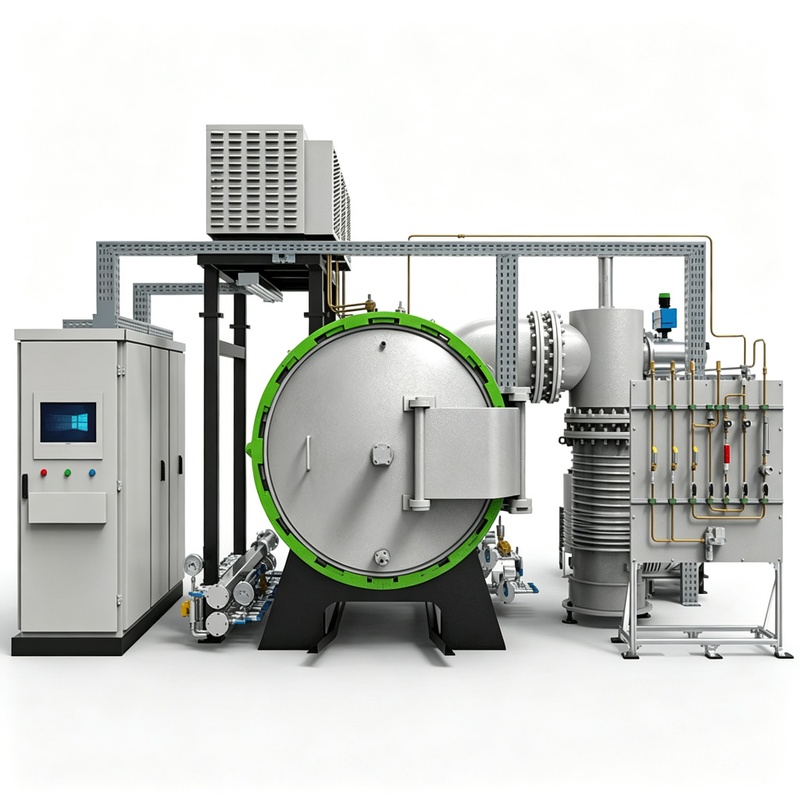
志远工业设备的技术团队在真空烧结炉温控方案中引入了模糊自适应PID的复合策略:在偏差较大时采用模糊规则快速逼近目标温度,在接近设定值时切换到精细PID调节,兼顾响应速度和稳态精度。
仿真与实测对比
为了验证控制效果,技术人员分别建立了PID控制和模糊控制的仿真模型进行对比。仿真结果显示:采用模糊控制策略后,系统响应速度明显加快,达到稳态的时间仅为3.2秒,且没有出现超调量,稳态误差控制在1.2℃以内,稳态精度较高。系统输出曲线与给定输入波形贴合度好,调节时间短,进入稳态后振荡幅度微小。
从工程角度看,模糊控制在真空烧结炉上的优势主要体现在几个方面:一是对炉内热惯性变化的适应性更强,工件装载量不同时不需要重新整定PID参数;二是升温曲线跟踪更平滑,减少了温度波动对制品微观结构的影响;三是缩短了达到稳态的时间,间接提升了炉次周转效率。
应用建议
工艺参数设定中,升温速率的选择需要综合考虑工件材质和装炉量。对于导热性较差的陶瓷或硬质合金工件,建议采用阶梯式升温,在关键相变温度点保温20至30分钟,以减少热应力导致的开裂风险。保温时间并非越长越好,过长的保温时间可能导致晶粒异常长大或元素挥发,应根据工件厚度和装炉密度合理设定,通常每毫米厚度保温1至2分钟。冷却阶段建议采用分段冷却,先随炉冷却至600摄氏度以下再充入保护气体加速冷却,可有效减少工件变形。
安全操作方面,每次开机前应进行三项检查:一是冷却水流量和压力是否正常,冷却水中断会导致密封件和电极快速过热损坏;二是压缩空气压力是否达到设备要求,气动阀门的正常开闭依赖稳定的气压;三是真空泵油位是否在正常范围内,油位过低会影响抽气效率甚至损坏泵体。运行过程中如遇到突然停电,应立即关闭主电源和气体阀门,待供电恢复后先启动冷却水和真空泵,再按照操作规程逐步升温,严禁直接高温启动。
常见故障排查中,温度不均是客户反馈较多的问题。如果出现工件上下或左右温差过大,首先应检查加热元件是否有局部断裂或老化,可用万用表测量各相电阻是否平衡;其次检查工件摆放是否过于密集,遮挡了热辐射路径;再次确认温区热电偶的位置是否正确,热电偶偏移会导致温控偏差。真空度抽不上去时,应先检查密封门是否关到位、密封圈表面是否有异物,再用检漏仪排查各法兰接口,最后检查真空泵油是否乳化或泵体是否磨损。
对于已经配备传统PID温控的真空烧结炉用户,如果在精密合金或陶瓷烧结中遇到温度波动问题,可以考虑升级为模糊自适应控制方案。此外,温控效果还与炉体保温结构、热电偶布置位置、加热体老化程度密切相关。定期校准测温回路、检查石墨加热体电阻值,都是保证温控精度的基础工作。
志远工业设备提供真空钎焊炉、真空箱式气氛炉等真空热工设备,温控系统可根据工艺需求配置模糊自适应或多段程序控温方案,满足不同材料的烧结要求。