

联系电话
13631572573


压力烧结炉的装炉操作有一套标准流程,每一步都关系到设备安全和烧结质量。按照流程操作可以避免真空泄漏、加热不均和模具损坏等问题。以下梳理装炉操作的十个关键步骤。
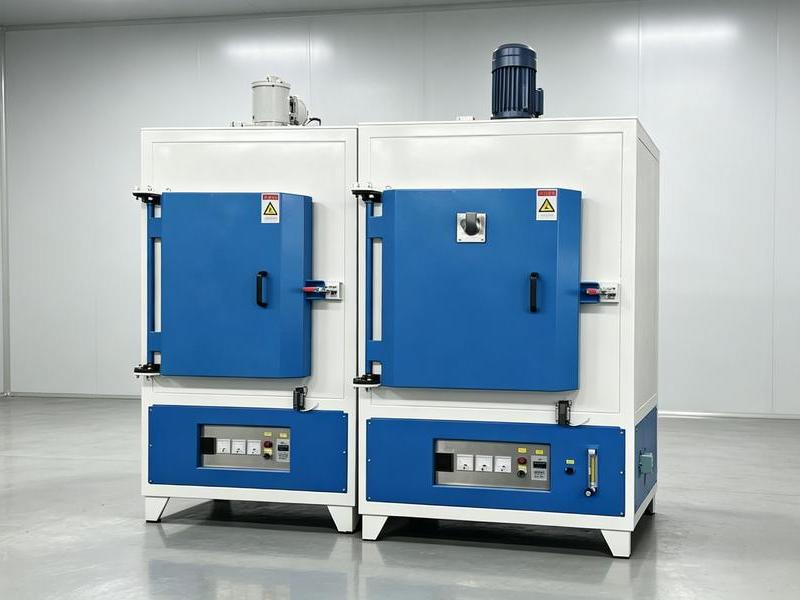
一、开机前检查
先检查炉体内清洁状况,感应圈绝缘良好,密封真空胶带弹性正常。检查杠杆手把启动是否灵活,转动式麦氏真空计读数是否准确。确认石墨坩埚和装炉配件齐全。以上准备就绪后接通电源,中频电源合闸,按启动规则试启动变频,确认正常后停止变频,方可开炉装料。
开机前还需确认冷却水进、出水阀门均已打开,回水流量计指示正常,水压保持在0.2至0.4MPa之间。急停按钮处于释放位置,各断路器处于合闸前的分闸状态。炉体接地连接牢固,接地线无锈蚀松动。冬季室温较低时,应先启动冷却水循环5至10分钟,确认管路无冻堵再通电。
二、装炉与隔热
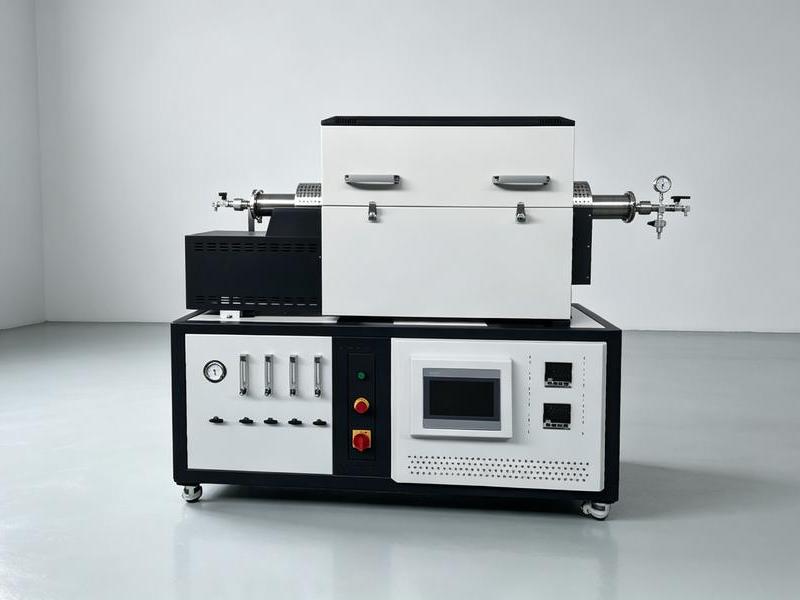
装炉时根据不同烧结产品采取相应的装盘方式,按材质装炉规则摆放,不得随意更改。为保持炉温均匀、减少热辐射损失,发热坩埚上加两层碳纤维毡,再罩上隔热屏。垫好真空密封胶带后,操作杠杆手把使真空炉顶盖与炉体密切重合,放下顶盖并锁紧固定螺母。观察孔和测温孔每次开炉前都要清洁,确保观察和测温准确。
装炉时工件应沿坩埚周向均匀分布,避免单侧偏重造成发热体受力不均。叠层摆放时层间预留不小于20mm的间距,保证气氛和热量循环。压坯之间用石墨垫片分隔,防止高温下粘连。总装炉量不得超过坩埚有效容积的三分之二,预留抽气和加热空间。装料过程中佩戴干净手套,避免手上油污和汗渍污染石墨件。
志远工业设备的真空管式炉和真空箱式气氛炉在装炉设计上考虑了操作便利性,顶盖锁紧机构和隔热屏位置均有明确的操作指引。
三、抽真空与升温确认
装料完成、顶盖锁紧后,先启动机械泵对炉腔抽真空。当真空度达到10Pa以下时,根据工艺需要开启罗茨泵或扩散泵进一步提高真空度。升温过程中密切观察真空度变化,如果放气明显、真空度回升过快,应暂停升温继续抽气,待真空度稳定后再继续。升温速率一般控制在5至10℃/min,低温脱气阶段可适当放慢,便于坯体内吸附气体充分排出。
热电偶插入位置应尽量贴近工件中心,保证测温真实反映坯体温度。多温区设备需确认各温区设定曲线一致,避免局部过热。志远工业设备的真空加压烧结炉支持多段程序升温,装炉后可直接调用预设工艺曲线。
四、加压与保温
温度升至设定值后,按工艺要求充入氮气或氩气进行压力烧结。升压应分级进行,先充至低压保压排气,再逐步升至工作压力,避免压力冲击造成压坯开裂。保温期间压力波动需控制在额定值的正负5%以内,温度均匀性不超过正负5℃。保温时间根据制品材料和尺寸确定,一般为30至120分钟,期间定时记录温度、压力和真空度数据。
加压机构采用液压驱动时,应观察油缸动作平稳、无爬行和异响。真空热压炉的加压系统与压力烧结炉类似,操作时同样遵循分级升压原则。
五、出炉与随炉冷却
保温结束后关闭加热电源,按照工艺曲线随炉冷却。冷却阶段可根据需要充入氮气加速降温,但充气温度一般应降至300℃以下,防止高温下气体对制品造成污染。当炉温降至80℃以下、炉内压力恢复至常压后,方可打开炉门取出工件。出炉后工件置于干燥环境自然冷却,避免接触水或骤冷导致开裂。
出炉后清理坩埚和料盘上的残留石墨屑,检查发热体和隔热屏有无烧蚀,为下一炉做好准备。真空烧结炉和真空钎焊炉的出炉冷却流程与此相通,均需严格控制出炉温度。
六、装炉操作注意事项
装炉过程中需注意三点:一是密封胶带每次装炉前检查弹性,发现硬化、压痕过深或划伤时及时更换,防止真空泄漏;二是锁紧顶盖时对角均匀用力,避免单侧压紧造成密封偏斜;三是装炉量与摆放方式严格按工艺卡执行,不得为赶产量随意增加装炉密度。此外,观察窗玻璃若有石墨沉积,应用专用工具清理后再盖回,保证下一炉观察清晰。
志远工业设备的液冷板钎焊炉、真空箱式气氛炉和真空管式炉在装炉工位均配有标准化操作指引,帮助操作人员养成规范习惯。如需了解压力烧结炉的装炉工艺或设备选型,欢迎联系东莞市志远工业设备有限公司咨询。