

联系电话
13631572573


热压烧结炉工作温度高、真空度高、压合力大,整个炉体除发热和保温部件外其余部位均需强烈冷却,这对结构设计和制造精度提出了较高要求。本文从炉体、炉盖、保温桶和热压装置四个部分,解析热压烧结炉的结构特点。
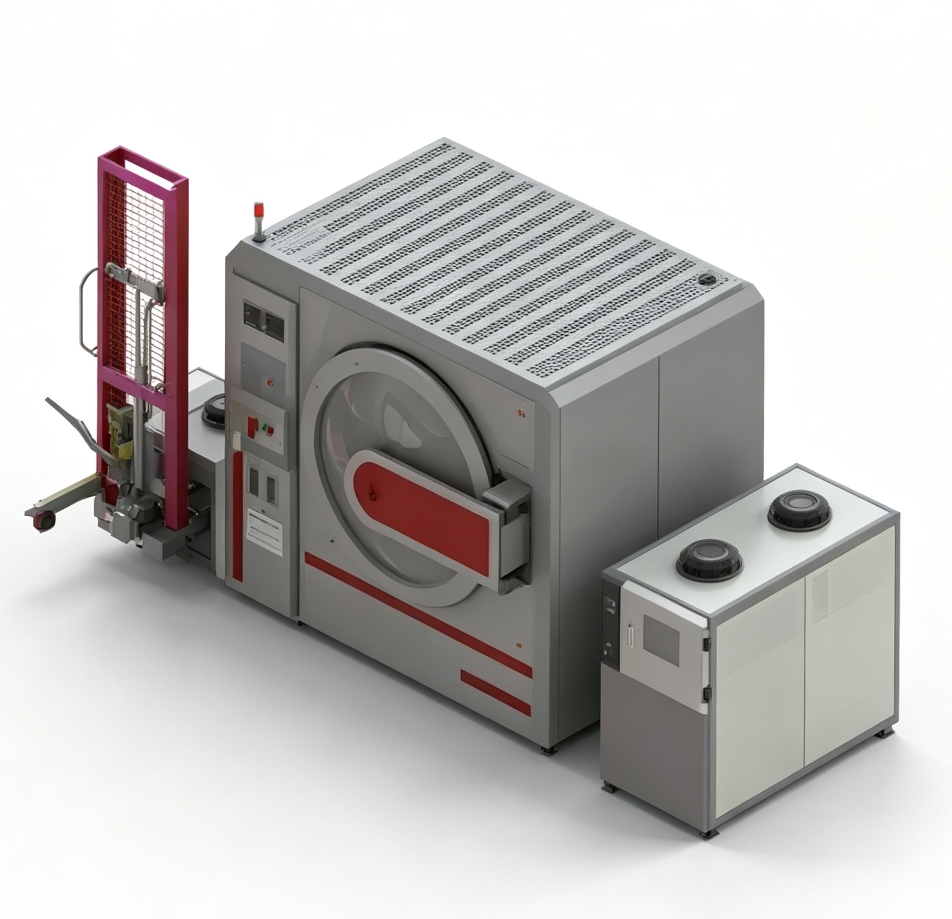
一、双层不锈钢炉体
炉体全部采用不锈钢制造,为双层结构,分内外桶体,炉底封头采用旋压工艺加工。热压装置产生的巨大压力由炉体承受,因此炉体必须具备足够的强度和刚度,在外力和高温下不得变形。炉底动密封装置的固定座中心线与炉体上法兰盘保持垂直,以保证下顶杆运动的直线度。动密封固定座设有良好的冷却水道,延长密封件使用寿命。
双层炉体的夹层中间通循环冷却水,将炉壁温度控制在40℃以下,既保护外部操作人员安全,也防止不锈钢在高温下因强度下降而发生塑性变形。内桶体通常采用316L不锈钢,具备良好的耐高温腐蚀性和焊接性能。炉体上还设有观察孔、热电偶引入孔、抽真空口和充放气口等接口,各接口位置在设计阶段需经过有限元分析,避免因开孔造成应力集中。真空热压炉的炉体设计均经过强度校核和水压试验验证。
二、炉盖与保温桶

炉盖由炉盖体、举起油缸和上压头组成,为承受下顶杆传递的压力设计了足够的强度和刚度。上压头下端工作时处于高温区,必须强制冷却。保温桶由隔热桶、反射桶、保温层和桶体组成,分别采用石墨、钼片、石墨毡和不锈钢制作。钼片反射桶主要抵御发热元件的辐射热,保护保温层和炉体不受高温损伤。
保温桶的各层结构各有分工:石墨隔热桶位于发热体最内侧,耐温可达2000℃以上;钼片反射桶利用金属钼的高反射率将辐射热反射回加热区,减少热量向外散失;石墨毡保温层填充在反射桶与不锈钢桶体之间,起到绝热作用。这种多层复合保温结构可使炉壁外壁温度降至50℃以下,同时降低加热功率损耗。上压头和下压头通常采用高强度石墨材料制作,端部加装水冷电极法兰实现动密封。真空烧结炉的保温结构设计思路与此类似。
三、液压加压系统
热压装置由液压站、油缸、举起油缸、下顶杆及控制器组成。液压站有两路压力输出:一路驱动炉盖上下运动,另一路驱动热压油缸。热压油缸支持手动和自动两种控制方式,自动模式下可根据设定压力自动保压,使制品始终处于恒压状态。油缸运动速度调节范围为50到300mm/min,有载工作时稳定性高、无抖动,这是制备高质量产品的重要条件。
液压系统的压力范围根据产品工艺需求配置,常见的热压压力从几吨到几百吨不等。压力传感器实时反馈油缸实际压力,控制系统与设定值比较后自动调节比例阀开度,实现恒压控制。升温加压联动控制是热压工艺的关键:通常在升温初期先加低压排排料,达到烧结温度后再升至工艺压力,保温保压一段时间后随炉冷却。下顶杆与炉底之间采用磁流体密封或波纹管密封,保证在高温高压下真空度不下降。真空加压烧结炉的加压系统采用类似的液压驱动方案。
热压过程中,上下压头的平行度直接影响制品的厚度均匀性。设备安装时需用百分表校验压头工作面的平行度,偏差控制在0.05mm以内。长期使用后压头工作面会因高温磨损产生不平整,需定期修磨恢复平面度。此外,炉体上的水冷电极法兰在高压电流通过时会产生热膨胀,设计时需预留足够的伸缩补偿空间。炉体制造完成后还需进行水压试验和气密性试验,各项指标合格后方可出厂。
热压烧结炉适用于石墨、陶瓷、硬质合金和复合材料的热压成型,其结构设计直接关系到产品的致密度和尺寸精度。设备选型时需根据制品尺寸、最大温度和所需压力选择合适的炉型。真空箱式气氛炉和真空管式炉则适用于不需要压力成型的烧结工艺。志远工业设备的真空钎焊炉和真空铝钎焊炉在结构设计上继承了热压炉的精密制造工艺,确保设备长期稳定运行。如需了解热压烧结炉的选型或定制方案,欢迎联系东莞市志远工业设备有限公司咨询。