

联系电话
13631572573


选购热压烧结炉之后,掌握正确的操作规程和了解价格参数同样重要。很多新用户在设备投产初期因为操作不熟练导致真空度不达标或加热异常。以下是热压烧结炉的快速操作指南,按步骤执行即可安全启动设备。
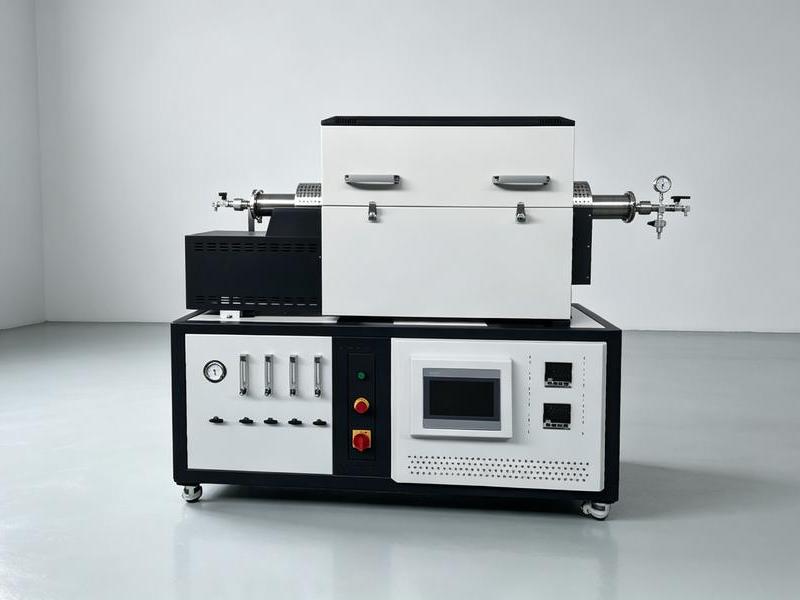
一、开机前检查与机械泵启动
先检查电路和水路是否正常,确认供电和冷却水都已接通。打开机械泵,等待30秒后缓慢打开预抽阀,再等待1分钟后打开前级阀。这个顺序很重要——机械泵先空载运转稳定后再打开管路阀门,避免泵油倒吸。
开机前还应查看机械泵油位是否在观察窗中线,油色透明无浑浊。若油位偏低应先补加同牌号真空泵油,再启动泵。电气柜内各断路器位置与上一炉停机时的记录一致,急停按钮复位。冷却水回水观察窗水流连续无气泡,水压表指示在0.2至0.4MPa。这些细节确认无误后,再按上述顺序启动泵组。
二、扩散泵预热与高真空启动
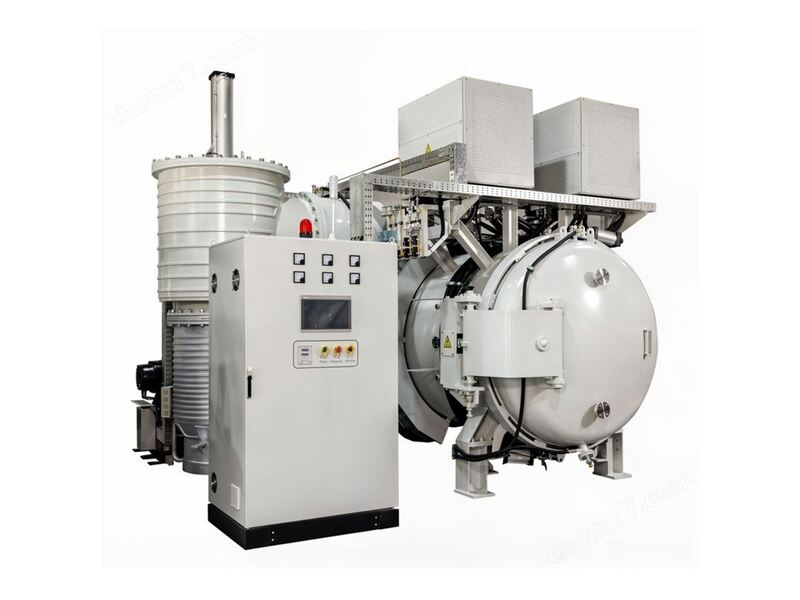
当真空度达到10Pa以下时打开扩散泵,开始给扩散泵加热。扩散泵需要预热约60分钟才能达到额定抽速,这段时间不要急于开高真空阀。预热完成后关闭预抽阀,打开高真空阀,真空度会逐步提升至高真空范围。
扩散泵预热期间,冷却水必须保持畅通,否则泵内硅油会因过热氧化甚至结焦。预热过程中观察泵体冷却水出口温度,一般不超过40℃。若客户使用的是分子泵机组,则无需长时间预热,启动后约10至15分钟即可达到额定转速,但仍需等待转速稳定后再开高真空阀。热压烧结炉对真空度要求较高,工件在高温下易挥发金属蒸气,真空度不足会影响制品表面质量。
三、加热启动
加热启动时温度低于200℃建议先手动控制。在控制面板的手动操作菜单中,第一次使用时将拨钮上下拨动一次确认触点正常,然后拨到手动位置启动加热,给定输出约50%观察升温情况。加热电流一般控制在300A以下,不要一上来就满功率加热。确认升温正常后再切换到自动程序控温模式。
切换自动模式前,先在程序菜单中确认本段工艺曲线的升温速率、保温温度和保温时间与工艺卡一致。手动观察阶段如发现某一温区升温明显滞后或超前,应及时在手动菜单中微调该区输出比例,避免进入自动模式后温场偏差扩大。热电偶补偿导线极性不得接反,否则温度显示会出现异常跳动。
志远工业设备的真空箱式气氛炉和真空管式炉操作逻辑与热压炉类似,掌握了基本步骤后可以快速适应不同炉型的操作。
四、加压与保温
热压烧结炉的加压一般在升温至预定温度后进行。先将压头降至工件上方预接触,再按工艺曲线分级加压。压力上升速率不宜过快,一般控制在每分钟2至5MPa,防止压坯受冲击开裂。保温保压阶段保持温度和压力稳定,定时记录位移量——位移量持续收窄并趋于平稳,说明致密化过程接近完成。保温结束后按曲线缓慢卸压,避免工件突然失去压力支撑而开裂。
志远工业设备的真空热压炉和真空加压烧结炉支持温度、压力、位移三参数联动控制,可在触摸屏上实时绘制工艺曲线。
五、停机操作
工艺结束后先关闭加热电源,随炉冷却。当炉温降至150℃以下时关闭扩散泵或分子泵,继续保持机械泵抽气至炉温降至室温,最后关闭前级阀、停机械泵。停泵后对炉腔充入干燥氮气至常压,再按顺序关闭总电源和冷却水。若短期停炉,建议每周抽一次真空并通冷却水空转,保持炉内干燥。长期停炉则需将真空泵油排放干净,炉内放置干燥剂。
真空烧结炉的停机流程与热压炉类似,均需遵循"先停加热、再停真空、最后停水断电"的顺序。
六、常见异常与处理
新用户操作中最常见的异常有三种:一是真空度抽不上去,多为密封胶带老化、管路接头松动或机械泵油乳化所致,应逐一排查密封点并换油;二是升温异常缓慢,常见原因是发热体电阻增大、接线松动或热电偶接触不良,需停机检查发热体和接线端子;三是加压时压力波动大,多为液压系统进气或溢流阀整定不准,应先排气再校准压力阀。出现异常时不要盲目加大功率或压力,应先在触摸屏上调出历史曲线,结合温度、压力、真空度的变化趋势判断原因。
志远工业设备的真空钎焊炉、液冷板钎焊炉和真空箱式气氛炉在交付时均附带故障代码表和操作视频,新用户可对照排查。如需了解热压烧结炉的工艺曲线定制或操作培训,欢迎联系东莞市志远工业设备有限公司咨询。