

联系电话
13631572573


碳化硅陶瓷因为硬度高、耐高温、耐腐蚀,在密封件、防弹装甲和半导体设备上用得越来越多。但碳化硅的烧结温度很高,普通炉根本达不到要求,通常要用到真空热压烧结炉或者气压烧结炉。很多刚接触这个领域的客户,不知道该选哪种炉型,本文简单梳理一下。
一、热压烧结炉适合做什么样件
热压烧结的特点是一边加热一边加压,压力通常在20-40MPa之间。这种方式适合形状简单、尺寸不算太大的工件,比如密封环、圆盘、板材。因为有压力辅助烧结,烧结温度可以比无压烧结低100-200℃,晶粒更容易控制得细一些,材料致密度也更高。
但热压炉有个局限,就是不能做复杂形状的工件,因为压力是单向的,形状复杂的话受力不均匀。而且每炉只能做一个或几个工件,批量生产效率不高。适合做样品、小批量高附加值产品。
碳化硅热压烧结常用石墨模具,模具在2000℃以上的高温和30MPa左右的压力下工作,每次烧结后模壁都会有不同程度的磨损和氧化。模具的使用寿命一般在30至50炉次之间,具体取决于烧结温度和装炉量。对于形状规则的圆形或矩形工件,石墨模具的加工精度可以控制在±0.02mm以内,足以满足大多数密封环和基板的尺寸要求。志远工业设备的真空热压炉可根据工件尺寸定制石墨模具规格和加压方式。
二、气压烧结炉适合大批量生产
气压烧结炉是在高温下通入高压氩气,压力可以加到5-10MPa,靠气体压力促进烧结。这种方式可以批量装料,一炉可以放很多工件,适合规模化生产。气压烧结的工件各向同性,性能均匀,不像热压件会有方向性差异。
气压烧结的温度一般要到2000℃以上,对炉体和加热元件要求很高。而且设备造价也比热压炉贵不少,适合产量大、产品附加值高的企业。如果只是做研发小批量打样,热压炉更划算。
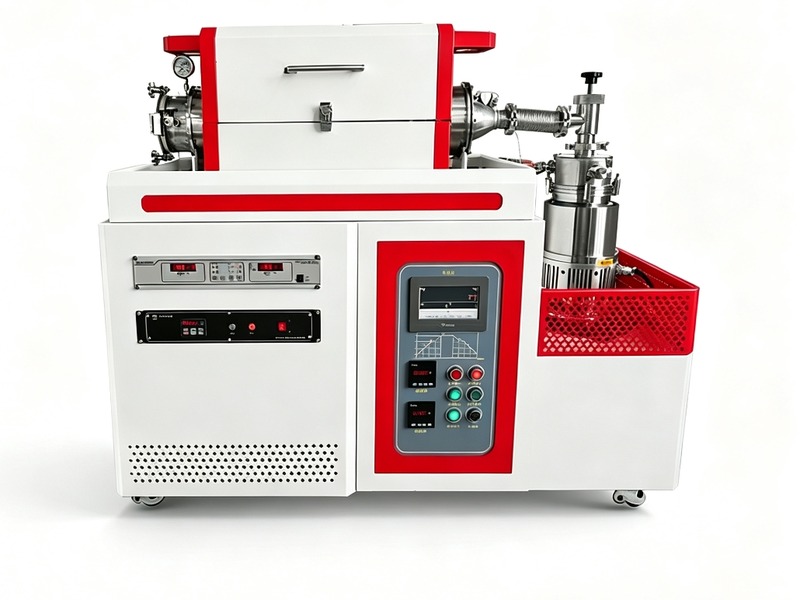
气压烧结炉的炉体设计需要承受高温和高压气体的双重作用,炉壳通常采用双层水冷夹套结构,内壁衬以石墨保温屏。充气系统配备高压氩气瓶组和稳压阀,在保温阶段自动维持炉内压力恒定。对于反应烧结碳化硅(RSiC)和无压烧结碳化硅(SSiC),气压烧结工艺还能促进液相烧结,进一步提高制品的致密度和强度。志远工业设备的真空烧结炉和真空加压烧结炉可根据碳化硅材料的具体配方配置相应的气氛和压力系统。
三、两种炉型的成本对比
从设备采购成本看,热压炉相对便宜一些,因为结构简单,压力系统也不算特别复杂。气压烧结炉因为要承受高温高压,炉体设计和安全防护要求高,价格大概是同规格热压炉的1.5-2倍。
从运行成本看,气压烧结炉一炉时间长,而且要消耗大量高纯氩气,每炉的气体成本不低。热压炉虽然批量小,但气体用量少,单件的能耗成本不一定更高。具体选哪种,要结合产品产量和利润来算。
除了设备采购和气体消耗,还需计入石墨耗材和维护费用。热压炉的石墨模具和发热体是主要消耗品,一套石墨模具的价格根据尺寸不同在数千到数万元不等。气压烧结炉的石墨发热体和保温屏同样需要定期更换,但由于批量大,分摊到每件产品上的耗材成本反而较低。此外,气压烧结炉的高压安全阀和爆破片属于安全部件,需按特种设备管理要求定期校验,这部分费用也应纳入运行成本核算。
四、选型时容易踩的坑
很多客户第一次买设备,只看最高温度和最大压力,忽略了温场均匀性。碳化硅烧结对温度很敏感,温差超过±10℃,同一炉不同位置的产品性能差异就很大。问设备的时候一定要看温场测试报告,不要只听口头承诺。
另外,热压炉的模具成本也不能忽略。石墨模具是消耗品,每次烧结都有损耗,小批量生产的话,模具成本占比其实不低。选型的时候要把这笔账也算进去。
温场均匀性的验证方法通常是在炉内上下左右前后布置5至9个测温点,在1500℃或最高工作温度下保温30分钟,记录各点温度偏差。碳化硅烧结一般要求温区温差控制在±5℃以内。此外,还需关注设备的极限真空度和压升率指标,碳化硅烧结过程中如果炉内残留氧分压偏高,会导致石墨件和碳化硅表面氧化,影响制品质量。志远工业设备的真空箱式气氛炉在出厂前会进行温场校准,确保各测温点偏差在规定范围内。
五、售后与备件保障
碳化硅烧结设备属于非标定制化热工装备,售后响应速度和备件供应能力直接影响产线的连续运行。选型时除了比较设备价格,还应了解供应商在本地是否有服务团队、常用备件(如石墨发热体、热电偶、真空泵滤芯)是否有现货、技术资料是否齐全。建议要求供应商提供设备总图、电气原理图、易损件清单和操作维护手册。志远工业设备在东莞及周边地区可提供快速上门服务,常用备件保持库存,并为真空钎焊炉、真空管式炉、液冷板钎焊炉等各类热工设备提供年度维护和备件供应服务。
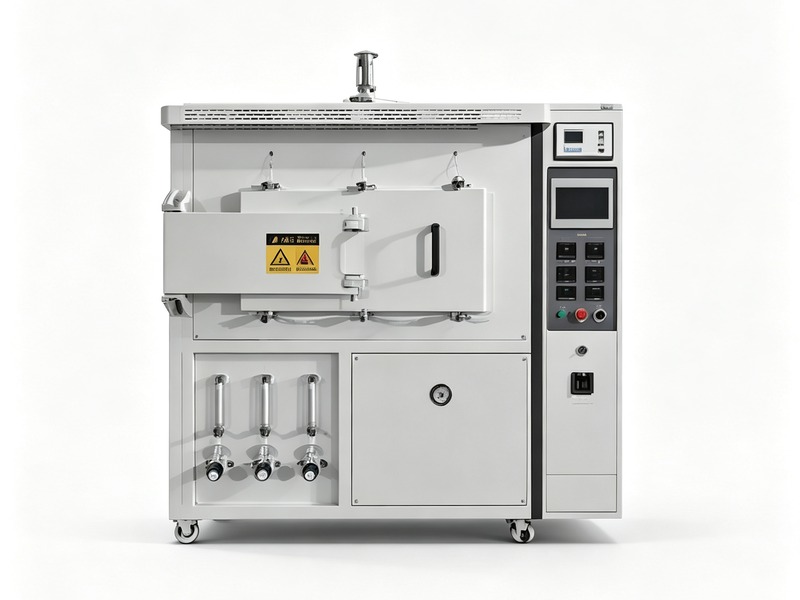
碳化硅烧结炉的选型没有标准答案,关键看你的产品形状、产量和预算。如果不确定,最好把工件图纸和产量要求发给设备厂家,让对方推荐合适的炉型。志远工业设备在真空热压炉和气压烧结炉方面有成熟方案,可根据客户具体工艺定制设备。