

联系电话
13631572573


金属、陶瓷和难熔金属化合物粉末的致密化,常用无压烧结和有压烧结两条路线。有压烧结里又分热等静压、热压烧结和气压烧结三种。热等静压和气压烧结设备结构复杂、造价高,对中小批量生产型企业来说门槛较高,于是真空热压烧结炉因为投入相对可控、工艺灵活,在新材料研发和特种件生产中用得越来越多。热压过程中,粉末同时受热和机械压力作用,塑性流动、粘性流动和扩散蠕变协同推进致密化,烧结温度比常压烧结低约200至400℃,保温时间也更短,有利于抑制晶粒长大。
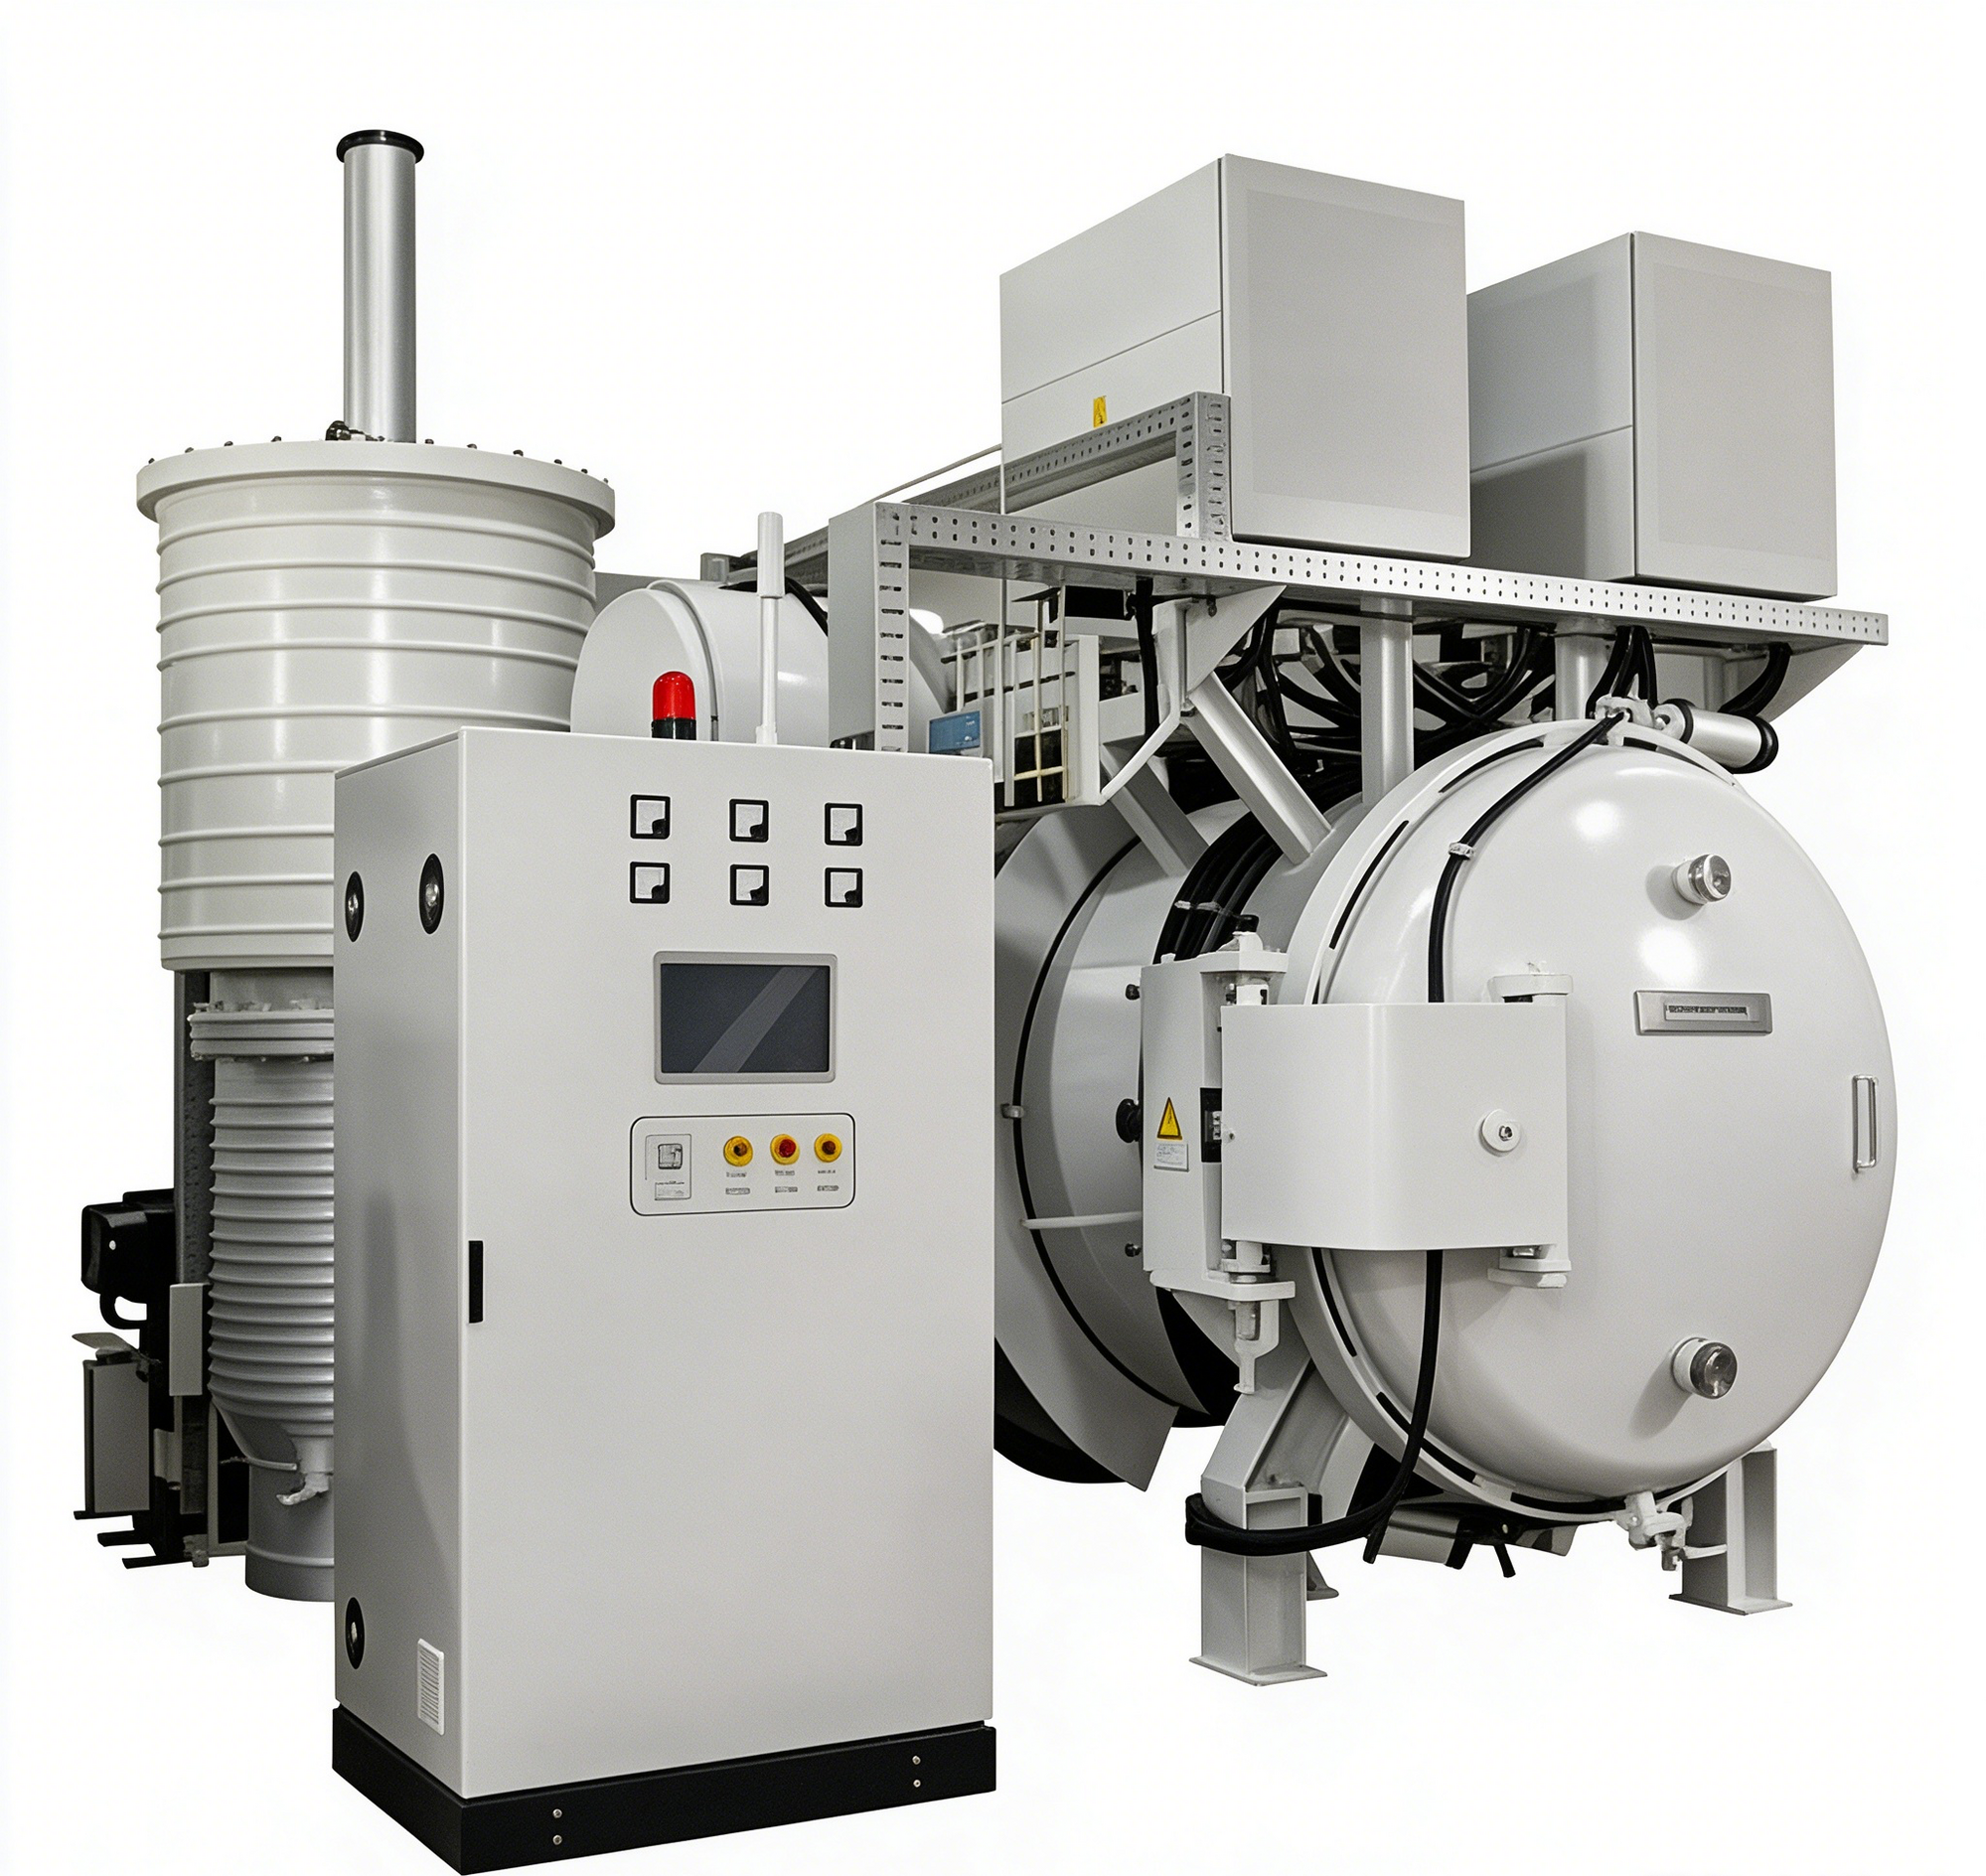
按使用气氛分,热压烧结炉可分为大气热压、气氛热压和真空热压三类。大气热压只适合不氧化、不与空气反应的材料;气氛热压通过充入保护气或反应气实现特定工艺;真空热压烧结炉则用于对氧敏感、易氧化或需要高洁净度的材料,真空环境还能帮助排出微小气孔里的气体,进一步促进致密化。按最高温度分,800℃以下常用铁铬铝、镍铬丝作加热元件,配硅酸铝保温毡;1000℃到1600℃多用金属钼、硅钼棒、硅碳棒或石墨棒,保温用复合碳毡、莫来石毡;1600℃到2400℃区间则常选石墨管、金属钨作发热体,或采用感应加热,保温层以石墨毡为主。
电阻式真空热压炉主要由炉体、炉门、加热保温测温系统、加压系统、真空气氛系统、水冷系统、控制系统和安全保护系统组成。炉体一般用不锈钢做双层水冷结构,炉底封头用旋压工艺成型,因为热压时全部压力由炉体承受,必须有足够强度和刚度。炉门由炉封头、法兰、举升油缸和上压头组成,双层结构承压,上压头在高温区工作需要强制冷却。保温系统由隔热层、反射层和保温层组成,反射层常用钼片,用来阻挡发热元件的辐射热,保护保温层和炉壁。
加压系统由液压站、油缸、举升油缸、下顶杆和控制器组成。液压站通常有两路输出,一路驱动炉盖上下,一路驱动热压油缸。热压油缸支持手动和自动两种模式,自动模式下能按设定压力自动保压,使工件始终处于恒压状态。油缸速度可调范围一般在50到300mm/min,有载工作时不能抖动,否则会影响坯件致密度的一致性。制备高质量制品时,油缸运动平稳性是关键条件之一。
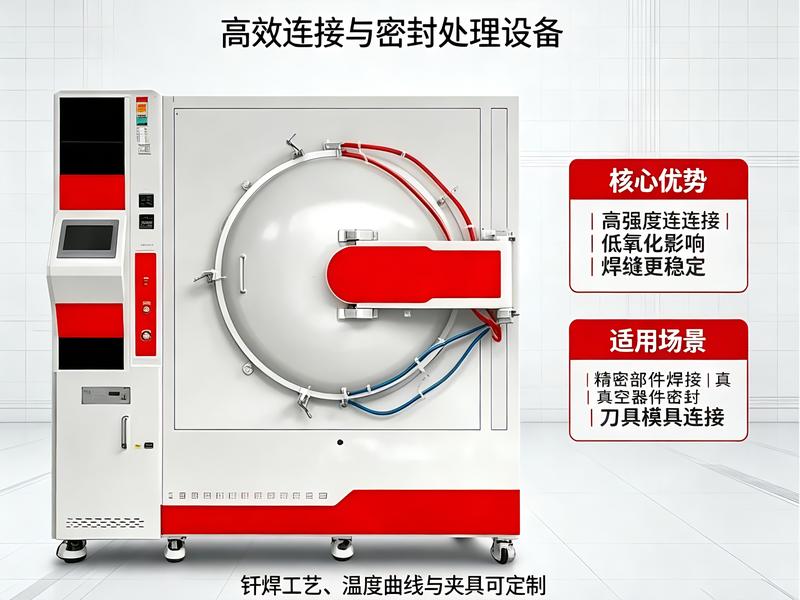
第一类是陶瓷热压烧结,典型例子是碳化硼。碳化硼共价键比例高,常压烧结在2250℃到2300℃也只能达到80%到87%相对密度,晶粒还容易粗化;热压烧结在约2150℃保温10分钟就能把相对密度推到91%以上,杨氏模量明显提升。第二类是溅射靶材制备。难熔金属、高熔点差合金和无机非金属靶材用熔融铸造法做不出来,粉末冶金加真空热压是常用路线,可以做尺寸较大、致密度较高的平面靶材。第三类是陶瓷与金属的固相扩散连接。陶瓷和金属化学键不同、润湿性差,热膨胀系数差异大,真空热压炉在高温和压力下让界面原子互扩散,能形成强度较高的接头,对接头表面状态和设备控温精度要求较高。
热压烧结过去受限于设备投入高、样品形状多为圆柱状,工业推广有限。随着PLC和伺服控制成熟,真空热压烧结炉正朝着数字化、自动化方向发展,压力、温度、位移曲线可以全程记录,便于工艺追溯。志远工业设备在真空加压烧结炉、真空钎焊炉等热工装备上积累了较多工程案例,可结合真空箱式气氛炉做工艺配套,帮助新材料研发客户缩短从实验室到小批量的验证周期。建议客户在询价阶段把典型工件、工艺曲线和产量节拍写清楚,再让厂家出方案。