

联系电话
13631572573


液冷分水器(manifold)是液冷系统中连接集流主管与多路支管的分配部件,负责把冷却液均匀分配到各散热通道。随着AI服务器与新能源热管理对均流精度的要求提高,分水器的焊接质量直接影响系统流量分配与泄漏风险。真空钎焊是分水器批量生产中应用较多的连接工艺,本文从工艺要点到设备选型逐项梳理。
间隙控制:支管与主管的配合间隙一般控制在0.03~0.06mm,毛细作用保证钎料均匀填充,给客户带来的实际改变是焊缝强度稳定、减少虚焊返工。间隙过小钎料难以渗入,间隙过大毛细作用减弱、焊缝强度下降。
真空度控制:真空度一般要求达到10⁻³~10⁻⁴Pa量级,氧化膜去除充分,钎料润湿铺展充分,焊缝致密无气孔。真空度不足时氧化膜难以去除,会阻碍钎料润湿与铺展,导致局部虚焊。
温场均匀性:炉膛温差控制在±1℃以内,同炉产品一致性高,减少部分焊透、部分虚焊的情况。分水器焊缝多、结构集中,对温场均匀性要求较高,温场不均容易造成同炉产品良率差异大。
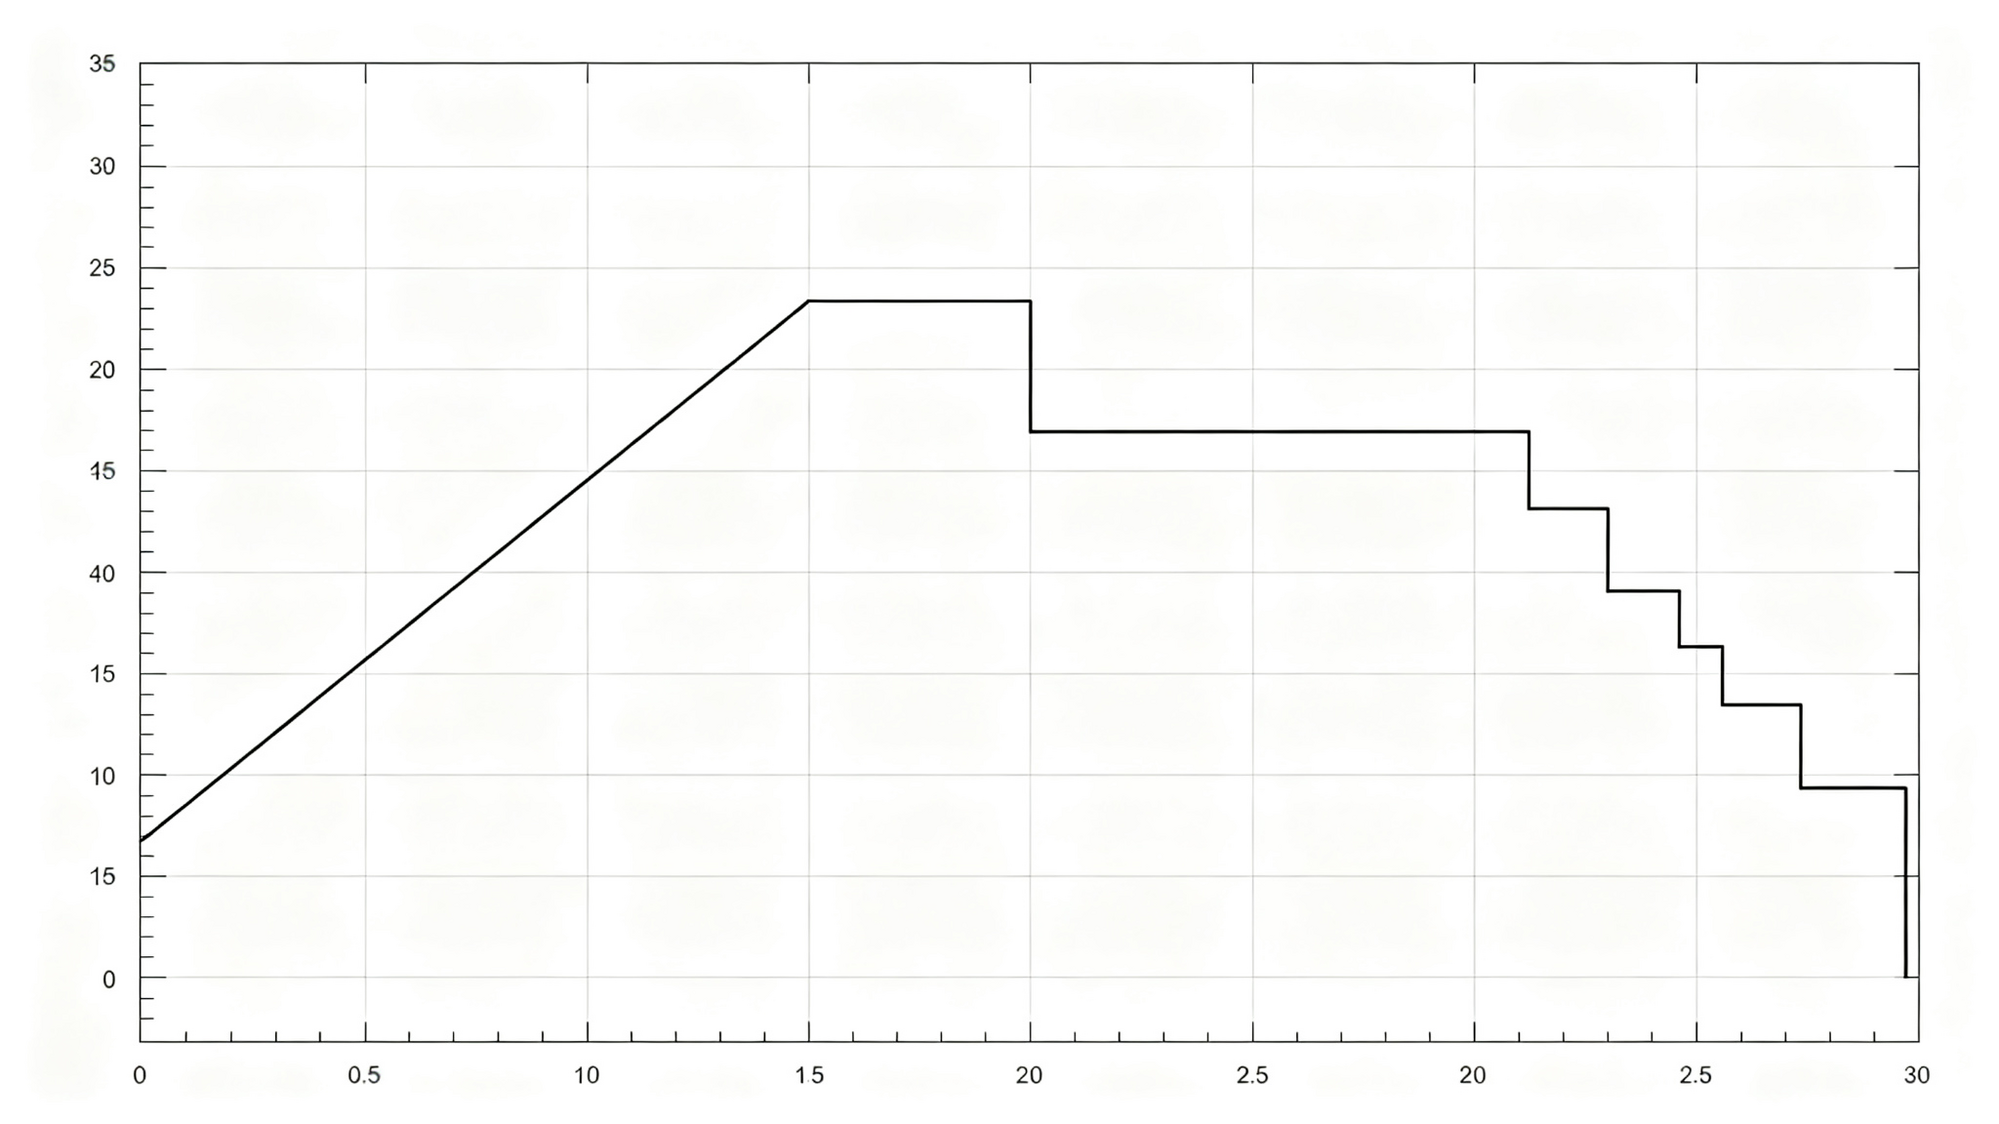
变形控制:采用分段升温+可控冷却速率,薄壁件翘曲小,平面度稳定。充氮急冷容易导致薄壁板片翘曲,支持分段设定冷却速率的炉子,才能兼顾平面度与产能。
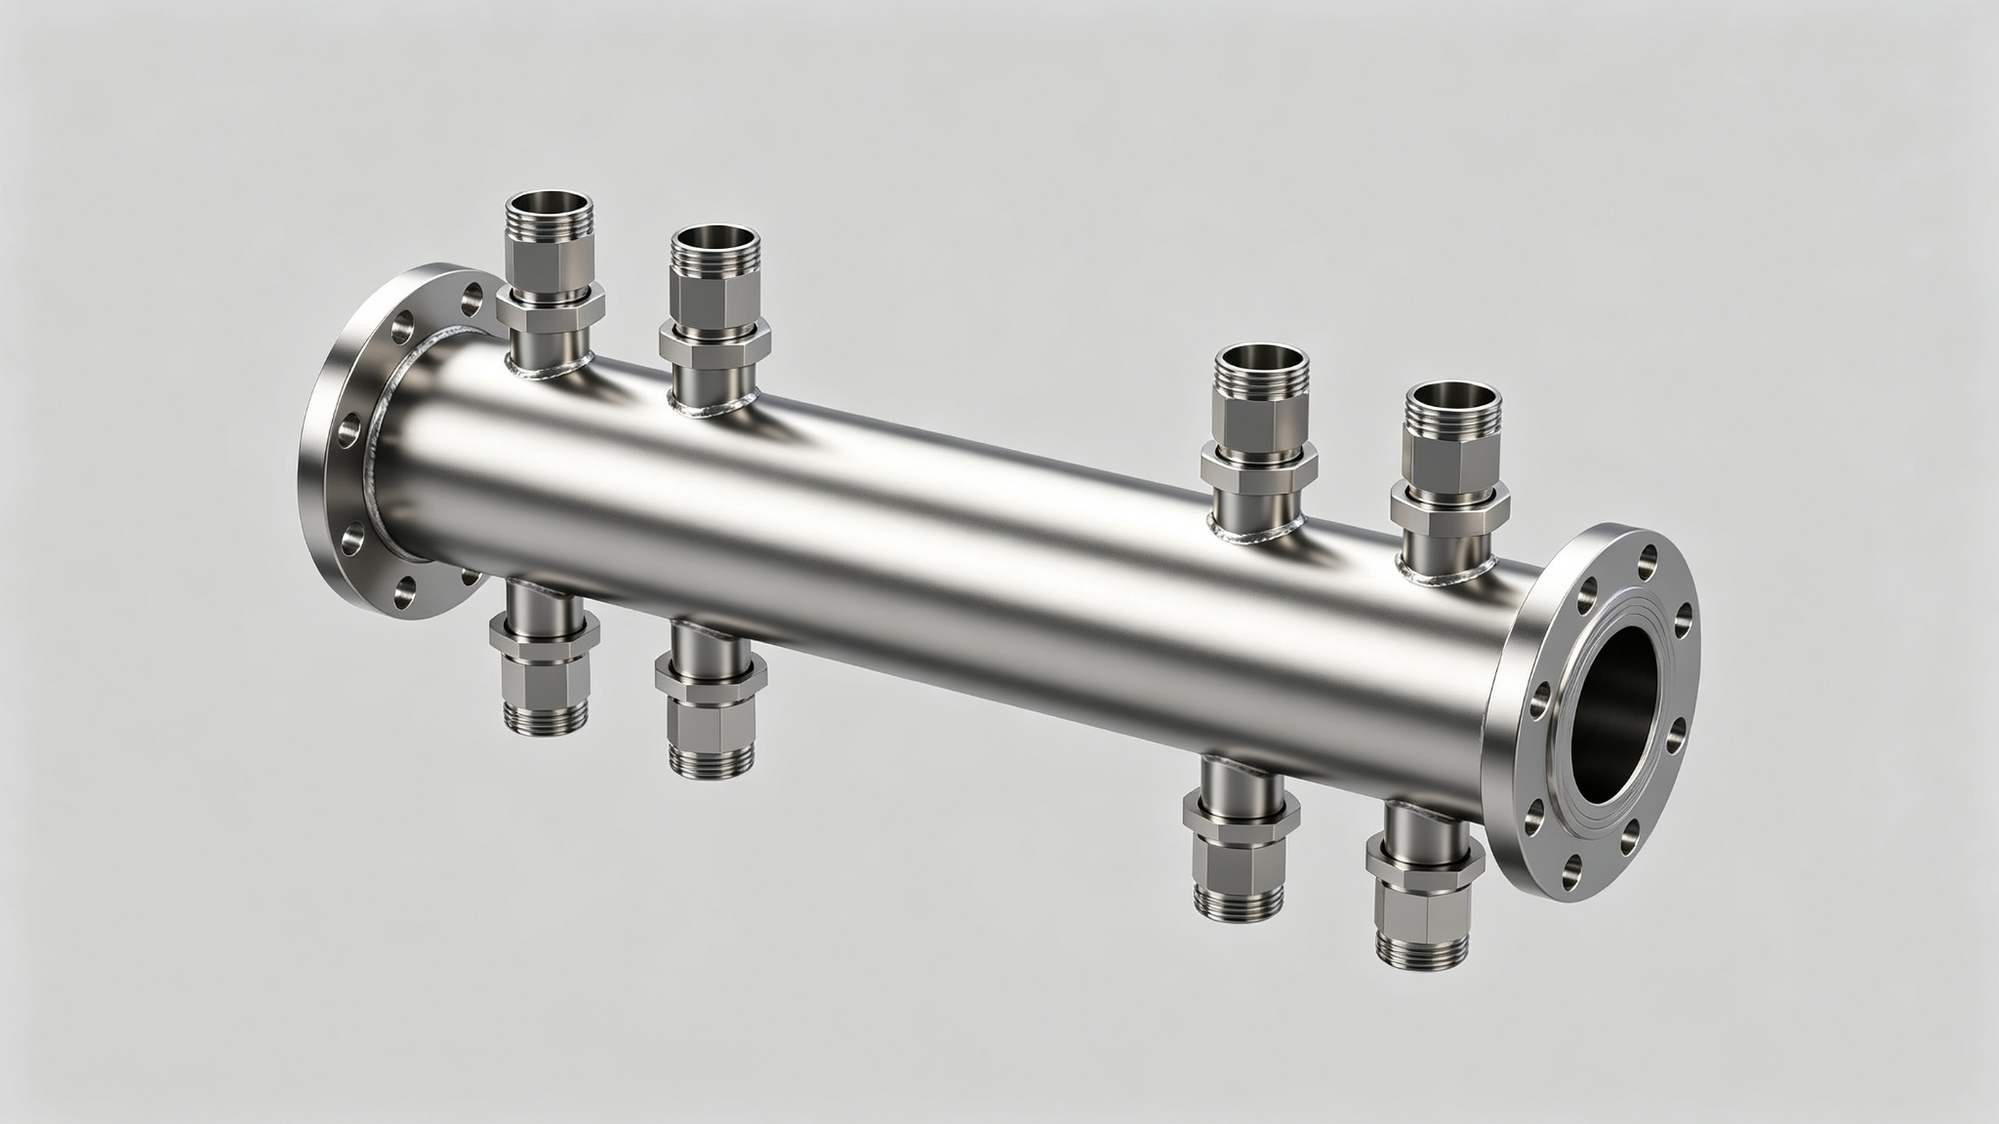
本工艺要点适用于以下工件:铝合金液冷分水器(3003、6061材质)、不锈钢液冷歧管(304、316L)、铜质液冷分配器(C11000)、液冷板、换热器等精密焊接件。
| 参数项目 | 规格参数 | 备注 |
|---|---|---|
| 工作真空度 | 10⁻³~10⁻⁴Pa | 按工件材质匹配 |
| 炉膛温差 | ≤±1℃ | 多分区+串级PID |
| 钎焊温度 | 580~620℃(铝) | 按钎料熔点调整 |
| 装配间隙 | 0.03~0.06mm | 毛细填充窗口 |
| 检漏标准 | 氦检漏≤1×10⁻⁹Pa·m³/s | 或气压/水压测试 |
| 工作压力 | 3~6bar | 冷热交变工况 |
注:以上参数可根据客户工艺需求调整。
案例1:某数据中心液冷厂商分水器钎焊。工件为铝合金液冷分水器,16路支管。痛点是批量生产中虚焊率约8%,泄漏返工多。采用志远工业设备ZY-ZK65卧式真空钎焊炉,多分区温场+0.05mm间隙控制后,虚焊率降至0.5%以下,氦检漏合格率99.5%。
案例2:某储能电池厂商液冷板批量钎焊。工件为6061铝合金液冷板,尺寸600×400mm。痛点是大尺寸板平面度超差,变形翘曲。采用分段升温+可控冷却速率,石墨工装压紧后,平面度控制在0.1mm/100mm以内,批量一致性稳定。
相关产品:卧式真空钎焊炉
液冷分水器真空钎焊的良率管理,关键在间隙控制、真空度与温场均匀性三者的配合。志远工业设备长期为液冷行业提供分水器、液冷板等精密件的真空钎焊炉与工艺支持。
相关产品:液冷真空焊接炉