

联系电话
13631572573


储能这两年火,液冷板需求也跟着涨。储能液冷板跟服务器液冷板不一样,面积更大,批量也大,而且是装在电池柜里,可靠性要求特别高。真空钎焊做储能液冷板,有几个工艺要点得特别注意,不然批量上来了良率上不去。
大面积一致性是难点:储能液冷板动辄一米多长,零点几米宽,这么大的板子,温场均匀性就难搞。板子中心和边缘温度差个几度,焊出来中心虚焊、边缘过烧的情况就来了。得选多温区的炉子,把各区域温度单独调。
钎料要均匀控制:板子大,钎料放多放少都不行。放少了填充不饱满,放多了焊完鼓包。一般用箔状钎料,按面积算好用量,冲压成跟流道对应的形状,这样每片的钎料量都一样,一致性就有了。
变形控制要重视:大板子焊完容易翘曲,尤其是冷却快了更明显。储能液冷板对平面度要求高,装到电池柜里不平就压不实,散热效果就差。得控制冷却速率,慢一点降,再加上工装压紧,变形就能压下来。
检漏要逐片做:储能系统是成百上千个电池串在一起,一片漏液可能整个柜子都出问题。所以储能液冷板要求逐片检漏,一般是氦检漏,漏率要求很严。这就要求焊缝质量稳定,不能有微气孔。
本文讲的工艺要点,适用于储能电池液冷板、储能PCS散热器、集装箱储能液冷系统等大面积液冷部件的真空钎焊生产。小型液冷板要求没这么高,大面积的都得按这个来。
| 工艺项 | 储能液冷板要求 | 怎么控制 |
|---|---|---|
| 板子尺寸 | 600×1200mm以上 | 选大炉膛炉子 |
| 炉膛温差 | ≤±1℃ | 4温区以上 |
| 钎料厚度 | 0.1~0.15mm | 按流道冲压成型 |
| 平面度要求 | ≤0.1mm/100mm | 工装压紧+慢冷 |
| 检漏标准 | 氦检漏≤1×10⁻⁹Pa·m³/s | 逐片检漏 |
| 批量规模 | ≥1万片/月 | 大产能炉子 |
注:以上参数可根据客户工艺需求调整。
某储能厂大尺寸液冷板,板子尺寸600×1200mm,一开始用2温区炉子,焊完边缘总是虚焊。后来换了4温区卧式炉,把边缘温区单独调高了3度,虚焊问题解决了,良率从88%提到97%。
某电池厂液冷板批量生产,月产2万片。钎料一开始手工剪,每片量不一样,良率波动大。后来改成冲压成型钎料,每片用量一致,良率稳定在99%,检漏通过率也上去了。
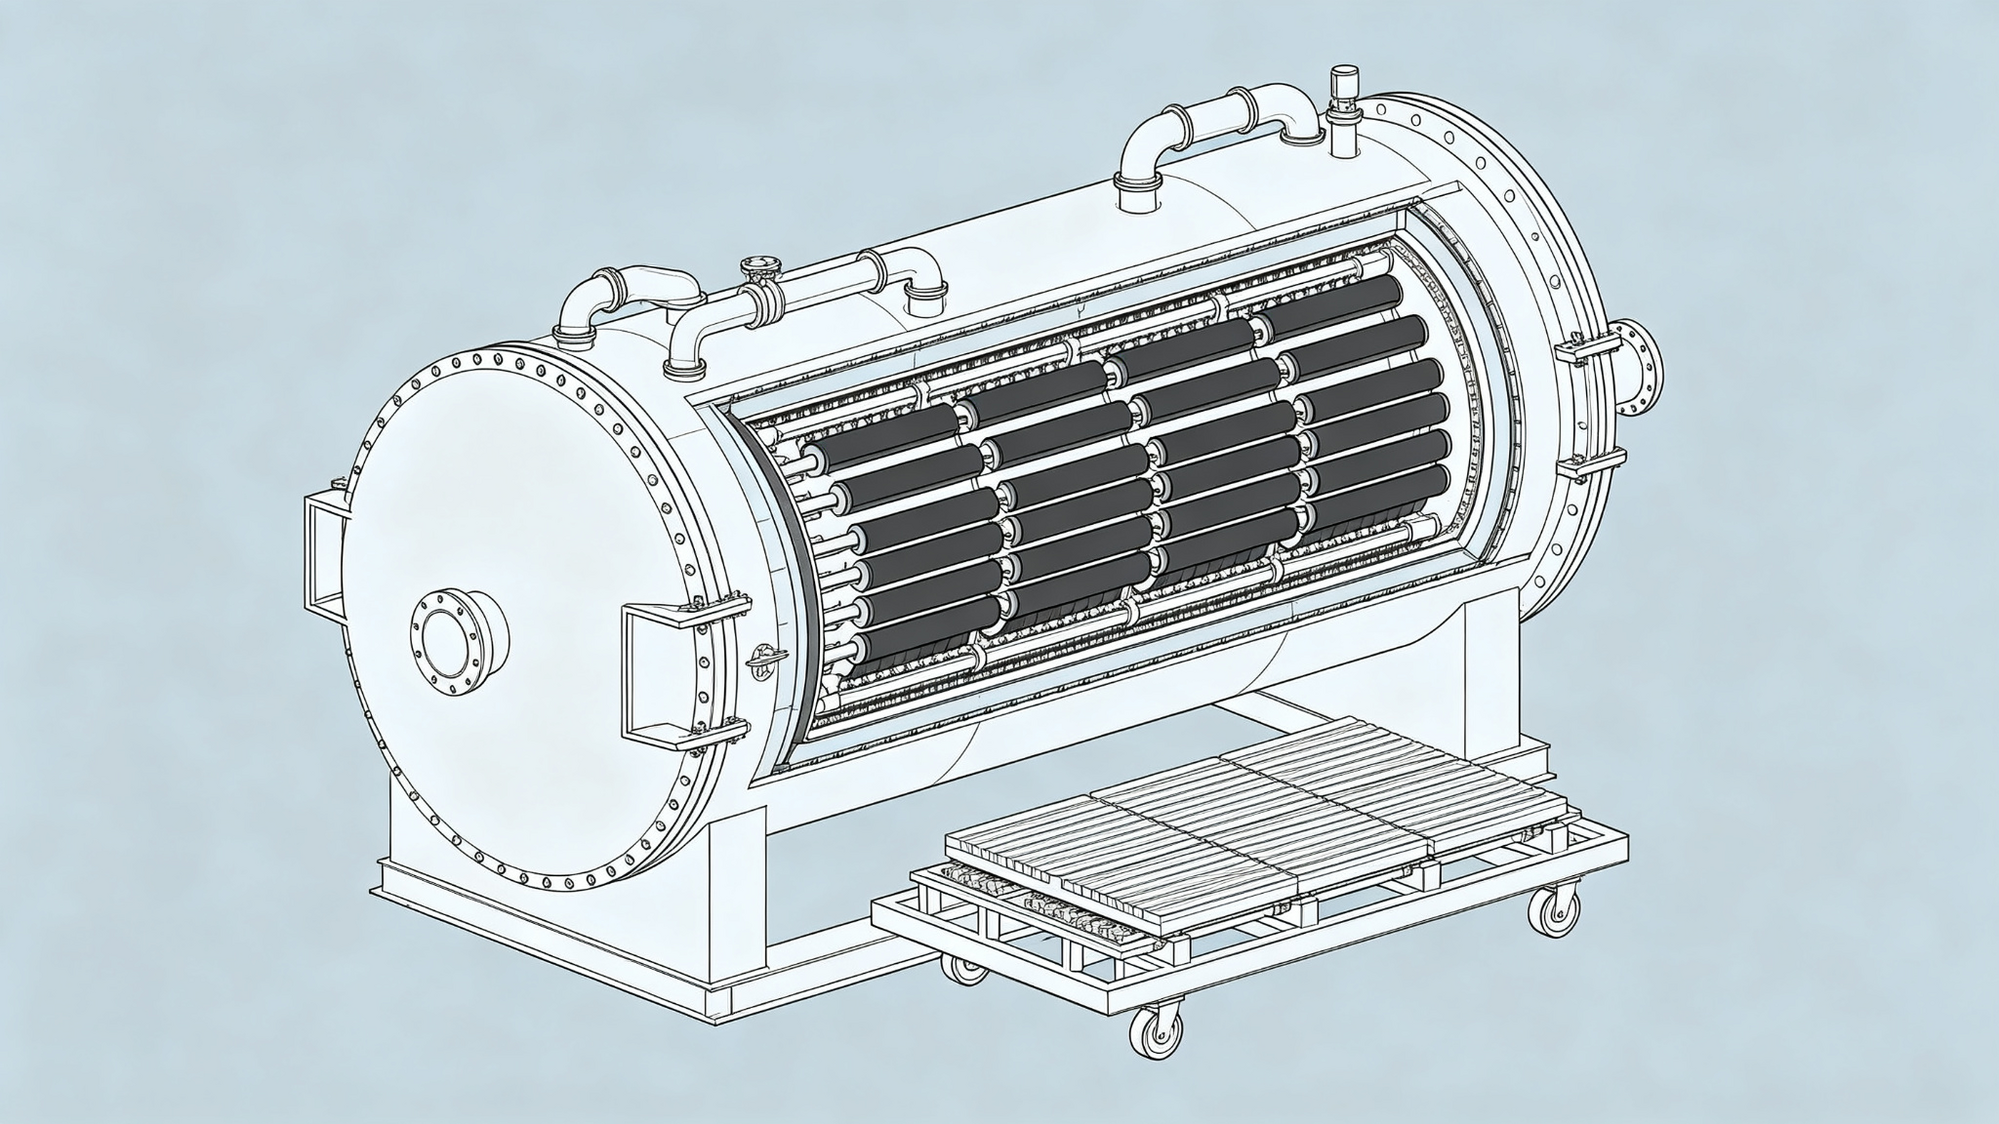
相关产品:液冷真空焊接炉
储能液冷板真空钎焊,核心就是"大面积一致性"和"焊缝可靠性"。温场要均匀,钎料要均匀,变形要控制,检漏要严格。这几点做到了,批量生产良率自然就稳了。
相关产品:真空钎焊炉