

联系电话
13631572573


先把这块材料放在坐标系里看。金刚石铜是把金刚石颗粒作为增强相,铜作为连续基体,按一定体积分数混在一起,通过粉末冶金方式复合成块体。常用体积分数在50vol%上下,金刚石粒径从几十微米到几百微米都有,工程上常见区间是66μm到701μm。
它的几个关键性能数字,决定了它为什么能挤进电子封装这个原本被铜、铝、钨铜占着的位置:
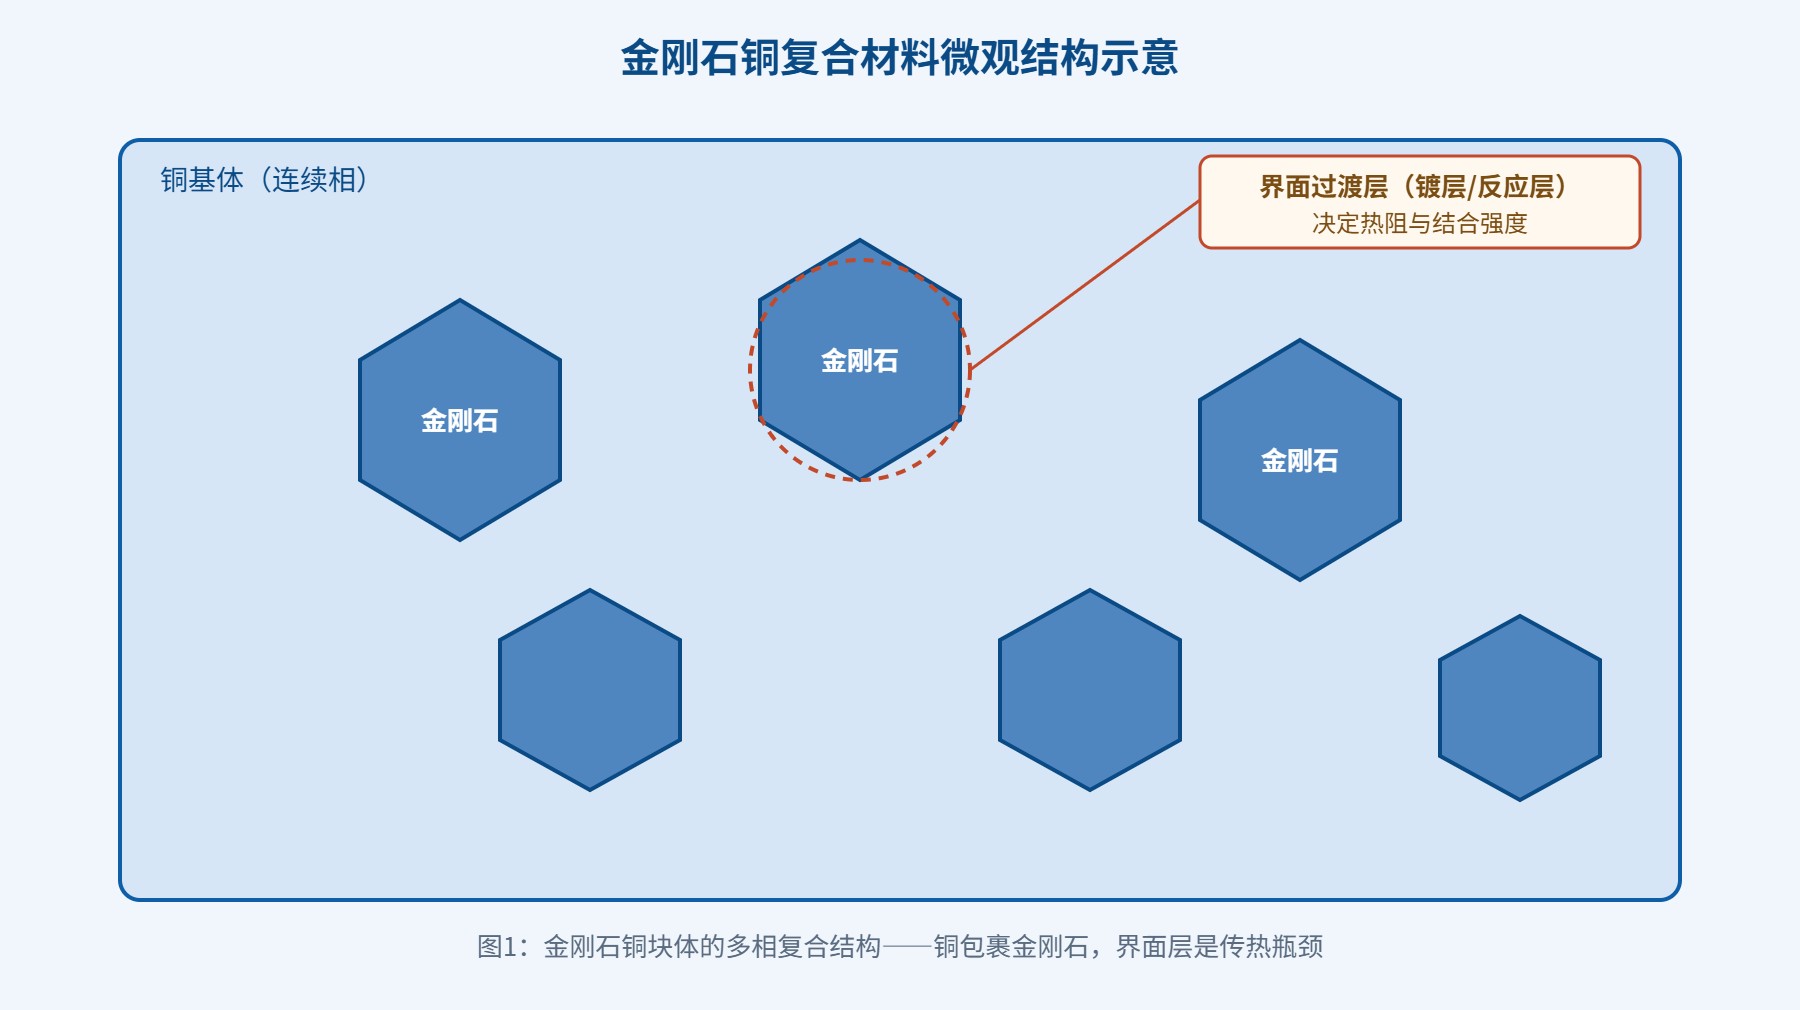
性能数字好看是一回事,能不能稳定做出来是另一回事。下面几节就围绕"为什么必须用真空热压"这个核心问题展开。
做粉末冶金的人都知道,常压烧结(常压下把粉末压坯放进炉子烧)是最常规、成本也低的路线。放到铜金刚石这个体系上,这条路基本走不通,原因有三:
铜液对金刚石表面的接触角很大,简单说就是铜水铺不开,像水珠落在蜡纸上一样缩成球。不润湿意味着铜没法贴着金刚石颗粒的表面流过去,颗粒之间留下大量空隙。哪怕把温度拉到铜熔点以上,铜也只是把自己烧结致密,金刚石颗粒像"夹生饭"里的米粒一样散在铜基体里,界面处是虚接。
铜粉本身烧结收缩有限,50vol%金刚石的块体里,金刚石是刚性骨架,不收缩。常压烧结结束后,块体孔隙率经常停留在10%以上,甚至更高。孔隙率每上去一点,热导率就跟着掉一截——空气的热导率只有约0.026W/(m·K),残留在材料里就是一块块隔热层。
就算孔隙率凑合能压下来,铜和金刚石之间如果没有合金化反应或镀层过渡,声子在界面处会被强烈散射,界面热阻高。宏观表现就是:材料密度看着还行,一测热导率却远低于理论值。
有人会问:既然常压下孔隙率高,那把温度再拉高、时间再拉长行不行?答案是作用有限。铜金刚石体系的瓶颈不是铜自己烧不致密,而是铜水铺不到金刚石表面。温度拉到1100℃以上,铜确实会更活跃,但金刚石在高温下与铜中的微量杂质会发生界面反应,反而让界面变脆;保温时间拉长,金刚石颗粒还可能出现石墨化倾向。所以常压路线不是"参数没调好",而是物理上就缺一个外力把铜挤进缝隙——这正是热压要补的那一环。
真空热压(Vacuum Hot Pressing,简称VHP)把三件事叠在同一个炉腔里同时做:抽高真空、加热到铜熔点附近、沿轴向施加机械压力。粉末装在石墨模具里,上下压头相向运动,把坯体压实。
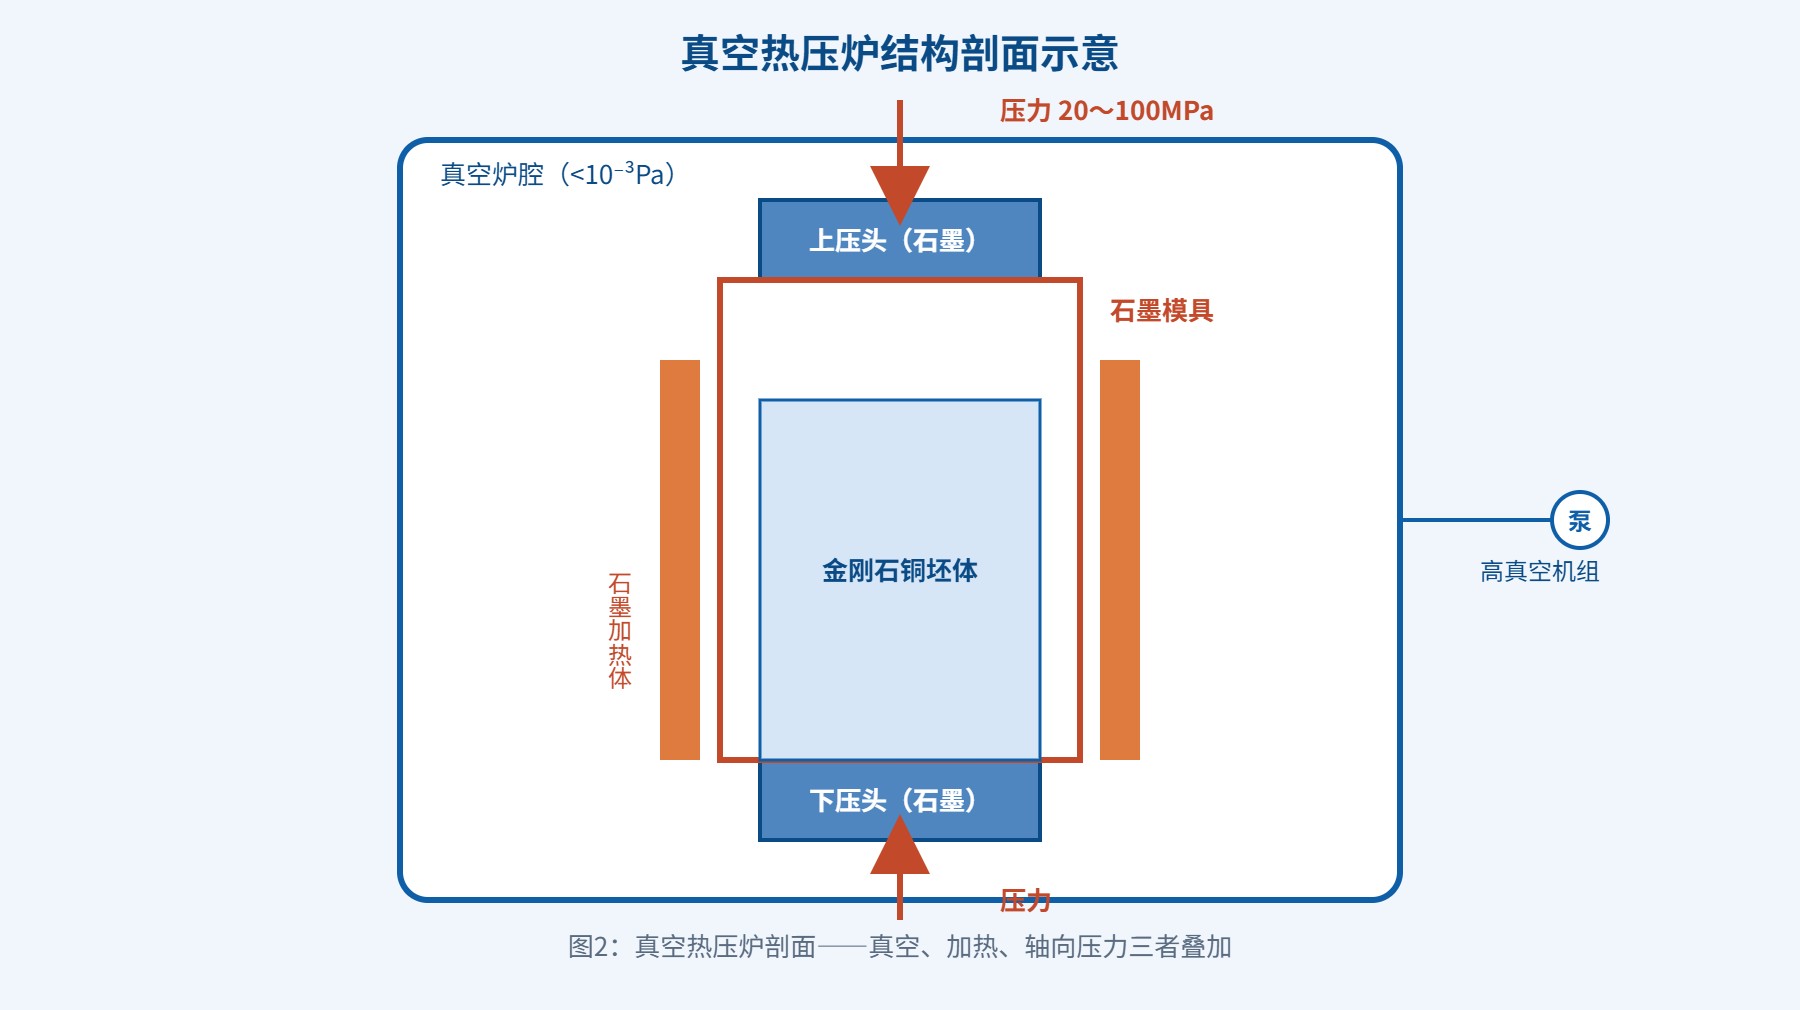
这三件事叠加之后发生了什么?温度让铜软化甚至出现薄层液相,压力把软化的铜挤进金刚石颗粒之间的缝隙,真空把缝隙里的气体抽走不留下封闭孔。成品块体孔隙率可以压到1%以下,密度接近理论值,热导率跟着上台阶。想了解更多设备结构细节,可以看真空热压炉产品页的参数说明。
做粉末致密化,业界手里不止热压这一张牌。常见路线还有热等静压(HIP)、放电等离子烧结(SPS)。它们各有适用场景,不是谁取代谁,而是对应不同的产品阶段和成本目标。
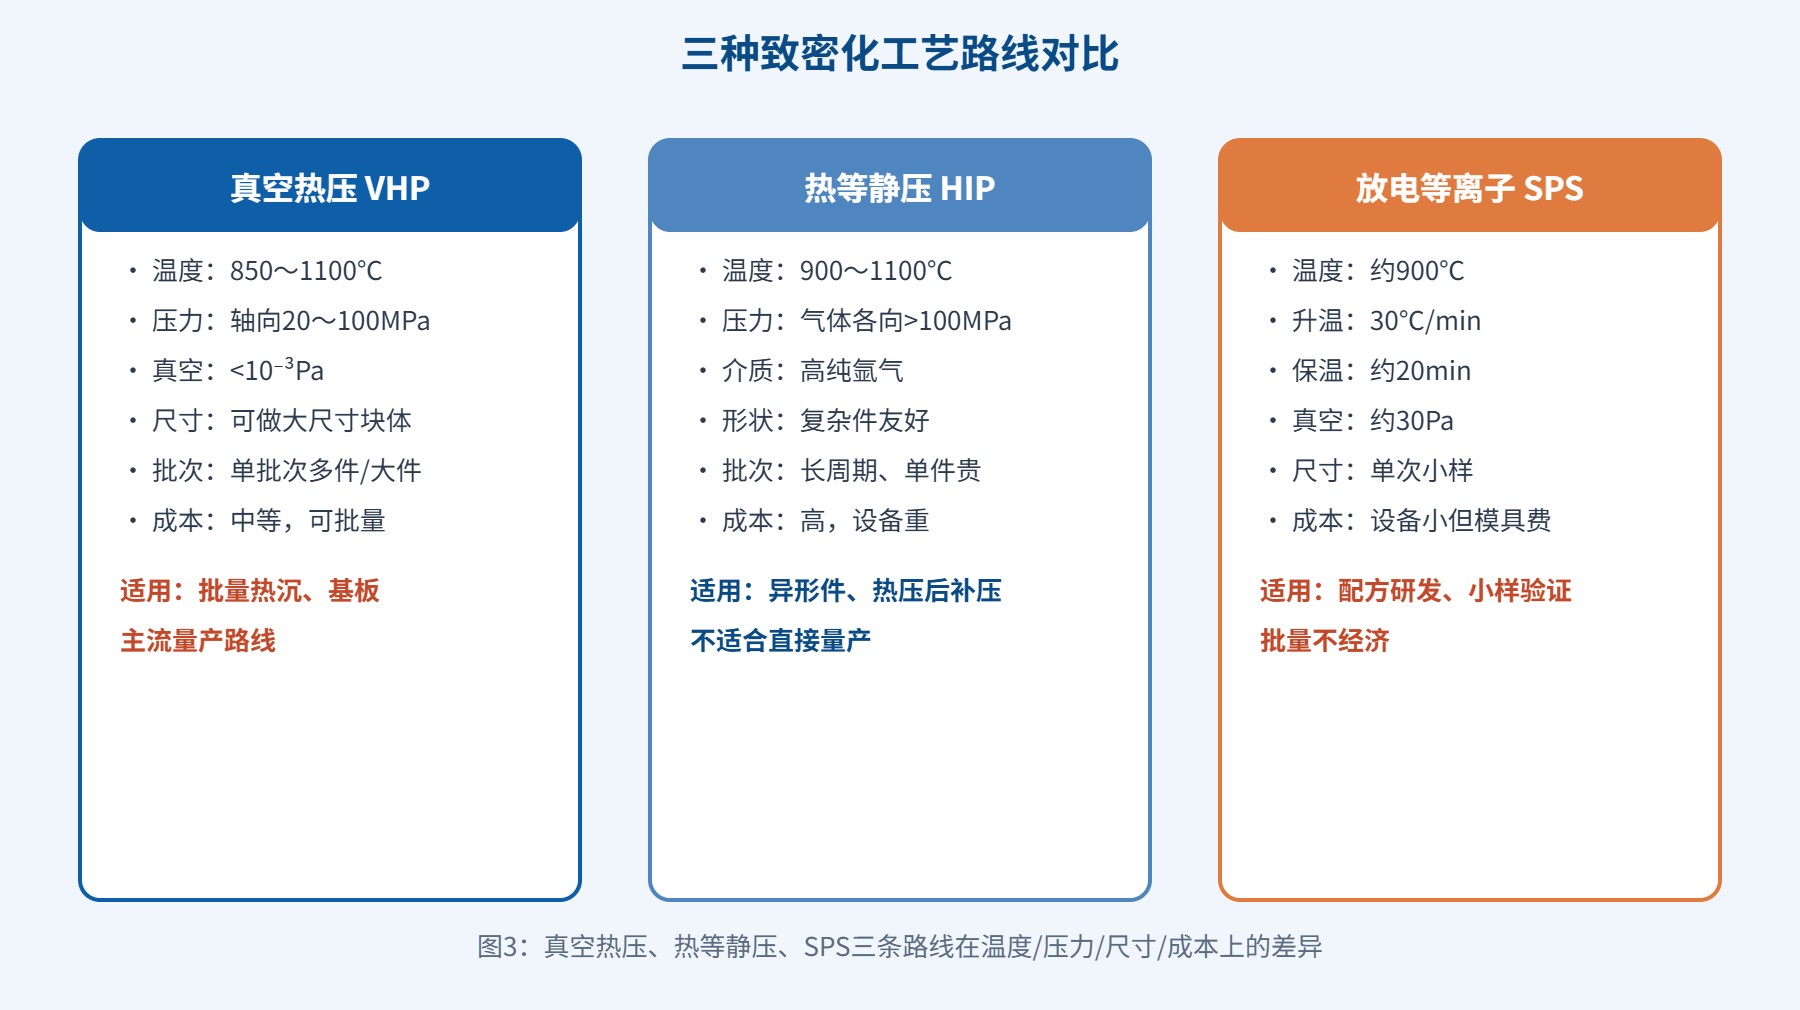
HIP是把工件放进高压釜,用氩气等惰性气体从各个方向同时施加压力,温度一般在900~1100℃,压力可以到100MPa以上。优点是各向同性、能处理形状复杂件;缺点是设备投资大、批次周期长、单件成本高,而且铜金刚石体系里气体压力对这种硬颗粒骨架的致密化效率不如直接机械压。工业上更多用HIP做热压坯后的"补压",而不是直接成型。
SPS靠脉冲电流直接通过模具和粉末,颗粒接触面瞬间放电产生局部高温,升温速度快,典型参数是900℃、升温速率30℃/min、保温20min、真空30Pa。优点是周期短、晶粒不容易长大;缺点是单次装料量小、模具损耗快、尺寸做不大,更适合实验室做小样和配方开发,批量生产成本不划算。
| 对比项 | 真空热压 VHP | 热等静压 HIP | 放电等离子 SPS |
|---|---|---|---|
| 典型温度 | 850~1100℃ | 900~1100℃ | 约900℃ |
| 压力方式 | 轴向机械压20~100MPa | 气体各向压>100MPa | 轴向压+脉冲电流 |
| 真空度 | <10⁻³Pa | 充氩正压环境 | 约30Pa |
| 升温速率 | 数℃~十几℃/min | 较慢,受釜体限制 | 约30℃/min |
| 保温时间 | 数十分钟到数小时 | 1~数小时 | 约20min |
| 单件尺寸 | 可做到数百毫米级 | 受釜径限制 | 通常≤φ150mm |
| 批次产能 | 单批次多件/大件 | 整釜装炉、周期长 | 单次单件为主 |
| 主要用途 | 热沉、基板批量成型 | 异形件、热压后补压 | 配方研发、小样验证 |
一句话总结:SPS适合实验室做配方和小样,HIP适合做异形件和热压坯后的后处理,真正把金刚石铜热沉做到批量、做到有尺寸、做到成本可控的,还是真空热压设备这条主线。
金刚石铜热沉被推到台前,本质是因为芯片功率密度上去之后,纯铜和铝这两个老材料不够用了。具体场景包括:
把这件事放到当下的产业背景里看就更好理解。AI训练卡的功耗从几百瓦往千瓦级走,机柜功率密度从十几千瓦往三十、四十千瓦爬,风冷已经压不住,液冷成了标配。但液冷解决的是"把热从机柜带走"这一层,离芯片最近的那一层——芯片到冷板之间的热沉——仍然需要一块高热导、低热膨胀的过渡材料。这块材料以前用铜钼铜、铜钨合金凑合,现在金刚石铜因为密度更轻、热导更高,正在一步步替换上去。英伟达Rubin这一代平台对散热密度的要求又上了一个台阶,液冷板贴着的那块热沉,材料选择直接决定了整柜的散热余量。
这组数字背后有一个常被忽略的点:金刚石铜不只是"热导高",更关键的是"热膨胀和芯片匹配"。如果只看热导,铜也能做;但铜的热膨胀系数约17×10⁻⁶/K,和硅差一个量级,长期热循环下界面会出问题。金刚石铜把膨胀系数压到4.9~8.5×10⁻⁶/K,才真正解决了"能装上去、还能用得住"这件事。
做金刚石铜热沉,对炉子的要求其实挺具体:真空度要稳在10⁻³Pa这一档,不然铜和金刚石界面会氧化;温区要均匀,不然一块坯体不同位置致密化程度不一致;压力控制要线性可调,从20MPa到100MPa要能平滑切换;石墨模具和压头的对中性也要够好,不然大尺寸件容易裂。
东莞志远工业设备在做真空热压炉这条线上,把这些工程细节当成主参数来盯:炉体采用多层隔热屏+石墨加热体结构,温区均匀性控制在小温差范围内;液压系统采用比例阀闭环,压力重复性好;真空机组配置满足长时间高真空维持。做金刚石铜、陶瓷、硬质合金这类对气氛和压力都敏感的材料时,参数窗口是可以稳稳落在工艺曲线上的。具体型号和规格可以直接看官网设备页,按需选型。
常见区间在400~900W/(m·K),具体取决于金刚石体积分数、粒径级配和界面结合状态。50vol%左右的典型配方,工程上一般落在600~700W/(m·K)这一档。
铜在800℃以上很容易氧化,金刚石表面在含氧气氛下也会被刻蚀。真空既保护材料,又把压坯里的残留气体抽走,避免封闭气孔留在块体里。空气气氛下做出来的样品,界面热阻会明显偏高。
SPS靠脉冲电流在颗粒接触面瞬间放电升温,周期短(保温约20min),但单次装料量小、模具损耗快;真空热压靠外部加热+轴向压,单件尺寸可以做大,批次产能高。做研发小样用SPS划算,做批量热沉用真空热压更经济。
受炉腔和压机吨位限制,工业机型可以做到数百毫米见方的块体。具体上限要看压机压力吨位、模具尺寸和产品密度要求,需要按图纸核算。
金刚石本身的热膨胀系数很低(约1×10⁻⁶/K量级),铜的膨胀系数高(约17×10⁻⁶/K)。两者按不同体积分数复合后,整体膨胀系数落在4.9~8.5×10⁻⁶/K这个可调区间,通过配方往硅、AlN的数值上靠。
体积分数低了,金刚石骨架撑不起来,热导和膨胀调节效果都不明显;体积分数太高,铜相不够连续,块体致密化困难、脆性变大。50vol%上下是热导率、致密性、加工性三者平衡后的工程常用点。
工程上常见粒径区间是66~701μm。实际生产中会用两种或三种粒径做级配,粗颗粒承担骨架、细颗粒填充间隙,用来提高堆积密度。
真空热压本身是批次式工艺——装模、抽真空、升温、加压、保温、降温、出炉,一个循环十几小时到几十小时不等。工业上靠多台炉子排产来抹平节拍,不是像流水线那样连续出件。
铜钨热导率大约200~250W/(m·K),密度约15~17g/cm³;金刚石铜热导率可以做到600W/(m·K)以上,密度只有6~6.5g/cm³。在重量敏感、热流密度高的场景,金刚石铜优势明显;铜钨胜在工艺成熟、成本相对低。
金刚石铜块体表面一般要做金属化处理(镀镍、镀金或镀镍金),再通过软焊料(如AuSn、SnAgCu)或活性金属钎焊,贴到器件或外壳上。金属化工艺是下一道工序,和热压成型是分开的。
比纯铜、铝热沉贵一个台阶,主要成本在金刚石原料、界面镀层和真空热压工时。具体价格和尺寸、金刚石品级、批量强相关,需要按图纸报价,这里不展开。
配方和工艺曲线固定后,打样通常需要数周到一两个月;转入批量后,单批次产出和交付节奏取决于炉子台数和排产。前期要预留配方验证和界面可靠性测试的时间。