工装模具篇 · 金刚石铜热压
金刚石铜热压炉石墨模具怎么设计?装料与脱模要点
领域:真空热压工装
适用:金刚石铜复合散热材料烧结
撰写:东莞志远工业设备技术团队
做金刚石铜(50vol%金刚石/铜,热压温度850至1100℃)的同行都清楚,炉子参数调得再顺,模具型腔尺寸和承压设计没跟上,样品照样侧面起层、端面翘曲、模套裂给你看。石墨模具在这套工艺里不是"消耗件"三个字能带过的——它决定装粉重量、决定压力能不能传到粉体上、决定脱模时样品会不会崩角。这一篇只讲工装:材质怎么选、型腔怎么放收缩量、装粉怎么铺、脱模什么时候抽,以及一套模子到底能烧多少炉。
01为什么选高纯石墨,而不是钢模或硬质合金
金刚石铜的热压区间在850至1100℃,这个温度下碳钢早就软了,硬质合金里的钴粘结相在真空里会挥发,还会跟铜发生润湿反应。石墨是这套工况下少数几个站得住的材料,原因有四条:
- 耐温够用:石墨在惰性或真空环境里可以用到2000℃以上,1100℃对它属于轻松区间,不会出现高温蠕变导致的型腔鼓胀。
- 自润滑:石墨层状结构本身就是固体润滑剂,压头在模套里上下走动阻力小,脱模时不容易把样品侧壁刮花。
- 跟铜不反应:铜在1000℃上下对石墨有微弱润湿,但不会像对铁那样形成连续界面合金层,卸压后样品能整块取出来。
- 易加工:石墨可以用车、铣、磨、线切割做到±0.02mm,型腔尺寸修改方便,打样阶段改几版不心疼。
纯度等级上,做金刚石铜建议选灰分低于500ppm的等静压石墨,体积密度1.75至1.85g/cm³,肖氏硬度60左右。低于这个密度的料子,孔隙多、吸潮、容易掉渣压进样品表面;纯度不够(灰分超过1000ppm)的料子里含Si、Fe等杂质,高温下会跟铜形成低熔点相,样品边缘一圈发黑。别拿电极石墨凑合做型腔——电极石墨颗粒粗、各向异性明显,烧十几炉就开裂。
02模具结构分解:一套φ12.7试样模长什么样
科研端做金刚石铜配方筛选,最常用的是φ12.7mm(半英寸)试样模,一次烧一片Φ12.7×5mm左右的圆片,拿来测热导率、热膨胀系数、密度。这套小模子结构简单,但五脏俱全,看懂它,再放大到批量模就是尺寸和强度问题。
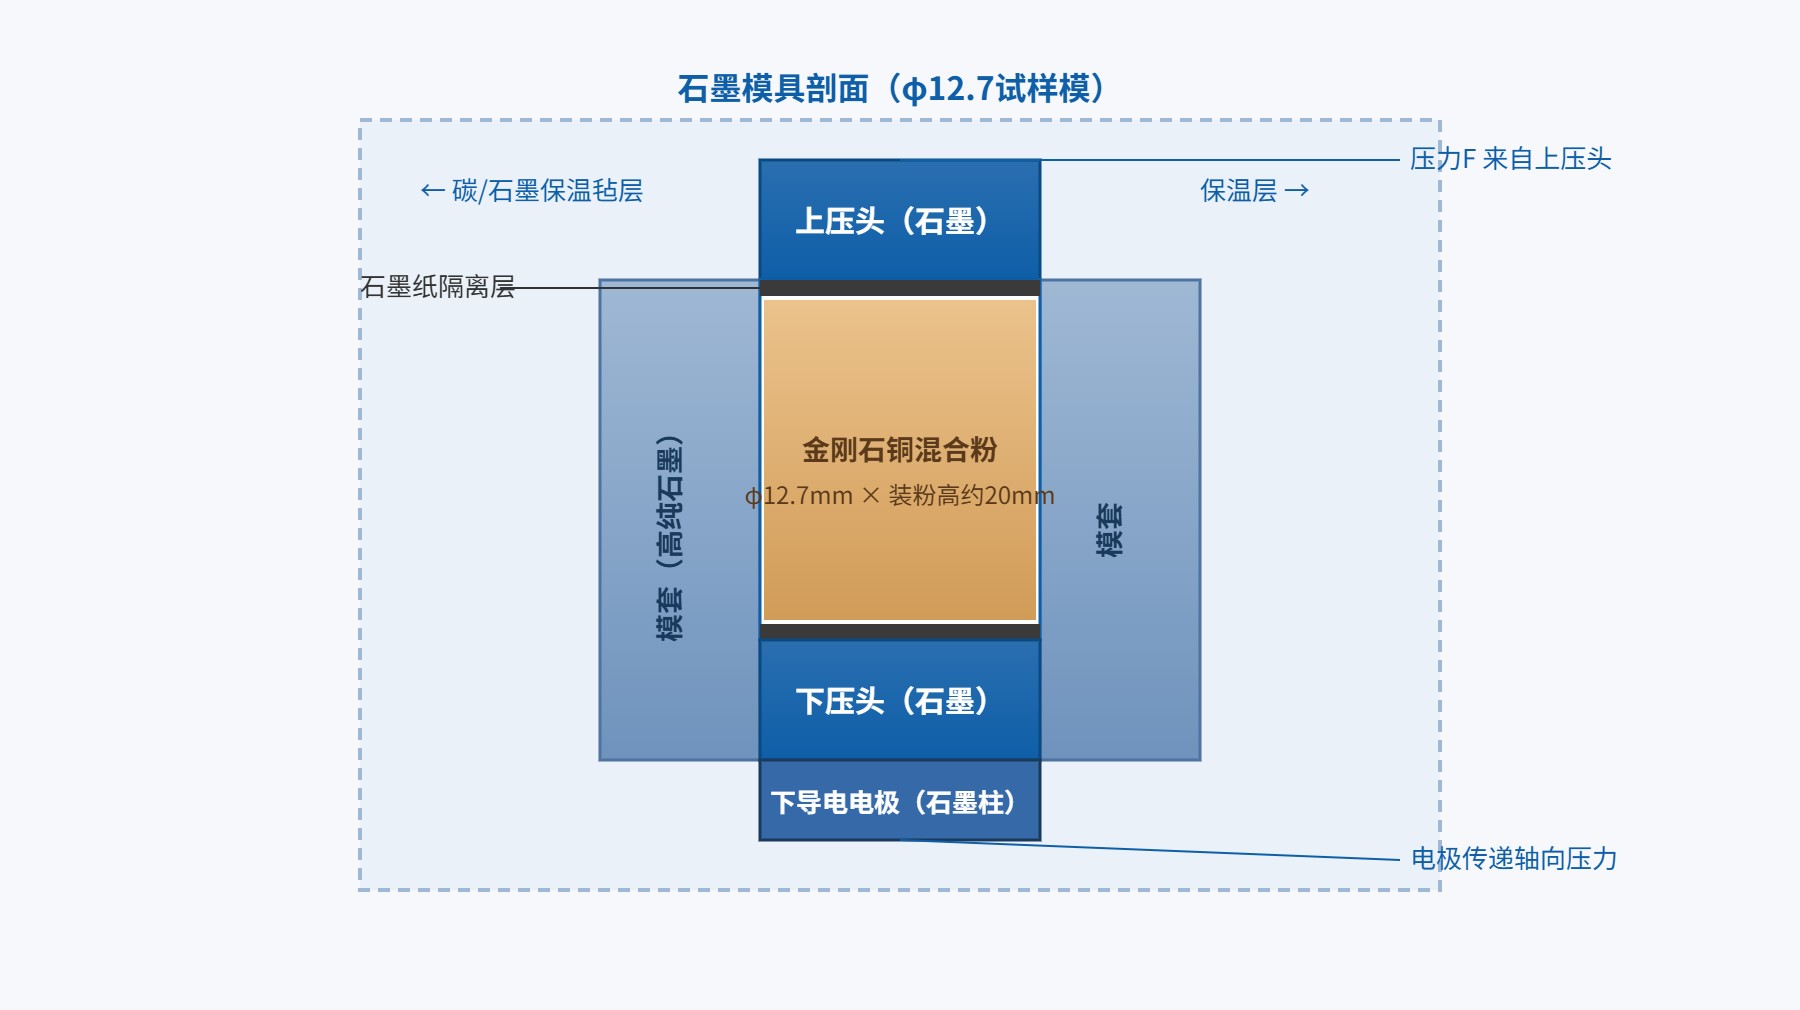
图1:φ12.7mm金刚石铜试样热压模具剖面——上压头、模套、试样腔(含石墨纸)、下压头、保温毡与下电极自上而下叠装
拆开看,这套模子由五部分组成:
- 模套(中模):圆筒,外径一般φ40至φ50mm,壁厚12至15mm,内孔φ12.7mm。它要承受粉体被挤压时的径向扩张力。
- 上压头/下压头:实心石墨圆柱,直径比模套内孔小0.03至0.05mm,间隙过大漏粉、过小卡死。压头高度一般30至40mm,太短压力下容易弯折。
- 试样腔:上下压头之间、模套以内的空间,就是装粉体的地方。
- 保温毡:模套外面包一层软碳毡或硬石墨毡,厚度10至20mm,减少径向散热,让型腔轴向温度更均匀。
- 导电电极(石墨柱):下压头下面再垫两根石墨柱,一直顶到压机上下砧,既导电又传力。
详细的炉子工作原理和温度压力曲线在前两篇里讲过,这里不再重复。这一篇的关注点只有一个:模具这一层怎么设计才不出问题。
03型腔尺寸设计:收缩率补偿与膨胀系数匹配
样品从1000℃冷却到室温,尺寸会收缩。金刚石铜复合材料的热膨胀系数在4.9至8.5×10⁻⁶/K区间(25至300℃段),具体数值随金刚石体积分数和粒度变化;而石墨模套本身的热膨胀系数(CIG)在室温至1000℃约为3.5至5.0×10⁻⁶/K。两者存在差异,冷却时收缩步调不同,这就是脱模阻力的来源,也是侧面起层、样品夹裂的根源。
型腔直径上留不留收缩量?做金刚石铜一般不留额外收缩补偿——因为热压是在高温下把粉体压到致密,样品尺寸基本由模具内孔决定,冷却收缩是样品和模套一起缩,模套缩得慢一点,样品被"抱紧",正好靠石墨纸润滑滑出来。型腔直径直接按目标样品直径加工即可,公差取+0.02/-0.00mm。
真正要注意的是两个细节:
- 型腔口部圆角:模套上下两端内孔口必须倒R0.5至R1mm圆角。直角口部在高压下是应力集中点,几百炉下来先从口部裂。
- 型腔粗糙度:内孔磨到Ra0.8以下。粗壁会挂粉,压头下行阻力不均,样品侧面出现一道一道的"擦痕层",切性能样时直接报废。
04大批量承压设计:20至100MPa下模套不能裂
科研小模φ12.7mm,压力30MPa换算成吨位只有不到4kN,模套壁厚随便留都够。一旦做到批量——比如φ50mm、φ80mm甚至多腔一模出六片——径向胀力按面积放大,模套壁厚必须重新校核。
| 项目 | 科研小模(φ12.7) | 批量模(φ50至φ80) | 多腔模(4至6腔) |
|---|
| 成型压力 | 20至40MPa | 30至60MPa | 30至50MPa |
| 模套外径 | φ40至φ50mm | φ90至φ120mm | 整块φ150mm石墨板开腔 |
| 壁厚参考 | 12至15mm | 20至25mm | 腔间距≥15mm |
| 压头平行度 | ≤0.03mm | ≤0.02mm | 各腔压头齐平≤0.02mm |
| 温度均匀性 | ±10℃以内 | ±15℃以内 | 腔间温差≤15℃ |
| 典型寿命 | 200至300炉 | 80至150炉 | 100至200炉 |
模套强度校核可以按厚壁圆筒近似:内压p作用下,模套外径D与内径d的比值建议控制在1.8至2.2之间。比如φ50mm内孔,外径做到φ100至φ110mm比较稳妥。石墨的抗拉强度低(一般30至50MPa),不能像钢模那样靠过盈套一个钢外套——钢套和石墨膨胀系数差一个数量级,高温下钢套把石墨夹碎。要增加强度就靠加厚石墨套本身,外面不套钢圈。
多腔模还要看温度均匀性。每个腔都是一个发热体(压头-电极-粉体回路),腔与腔之间靠石墨板传热,腔间距太小会出现中间腔温度偏高、边腔偏低的情况,样品密度不一致。腔间距留15mm以上,必要时在多腔模外围多加一圈保温毡。
05装料工艺:逐层铺粉、振实、垫石墨纸
装粉这一步看似简单,实际是侧面起层的主要来源。金刚石铜混合粉一般是50vol%金刚石(粒径66至701μm,按配方搭配粗细级配)加铜粉或铜合金粉。金刚石颗粒硬、铜粉软,一次倒进去振不实,高低密度区在压力下位移不同步,就会分层。
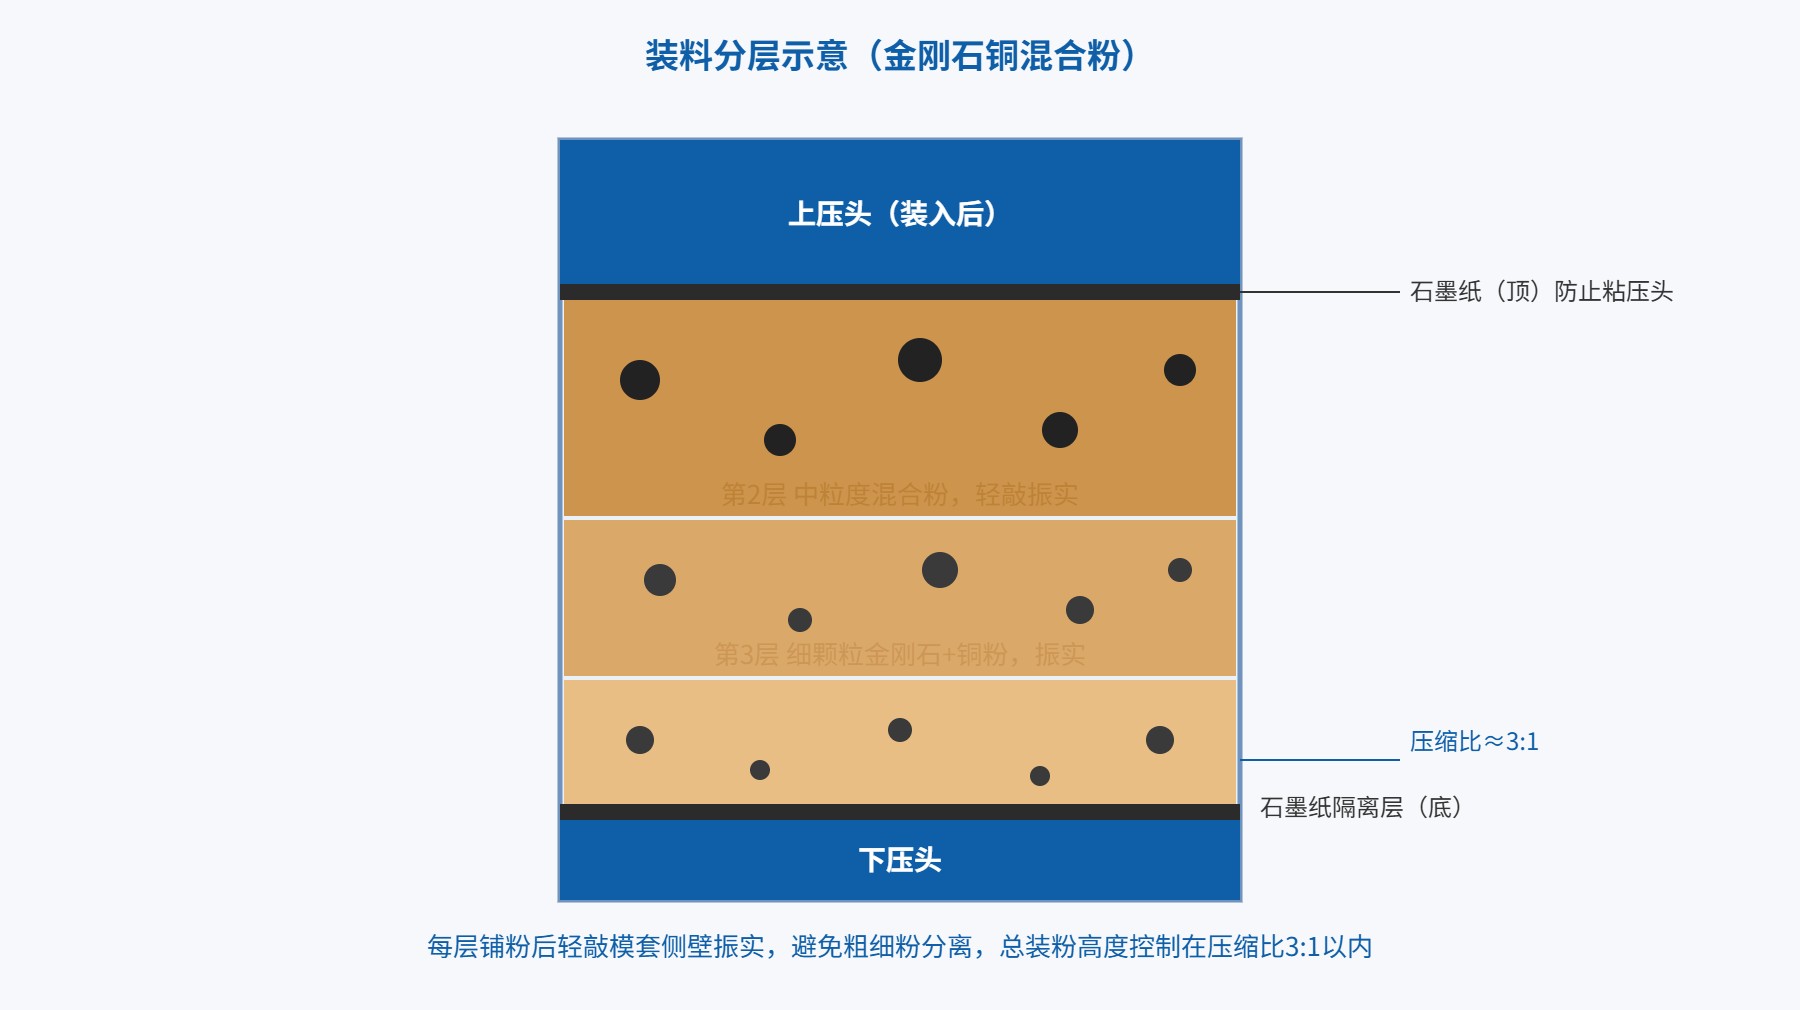
图2:金刚石铜混合粉分层铺料与石墨纸隔离——粗颗粒打底、细颗粒收口,层间自然振实,上下各垫一层0.2mm石墨纸
装料的实操要点:
- 分两到三层铺:先倒约一半粉,用振动台或橡皮锤轻敲模套侧壁30秒;再倒另一半,再敲。不要一次倒满。
- 振实密度:装粉后初始高度与最终压坯高度之比(压缩比)控制在2.5:1至3.5:1。压缩比太大,压头行程过长,压力曲线前段空走,实际致密化时间被吃掉。
- 石墨纸隔离:下压头先垫一片0.2mm厚柔性石墨纸,铺完粉、放上压头之前,粉体顶面再盖一片。石墨纸一防压头粘铜,二让压力分布更平。石墨纸直径比型腔大2mm,边缘留出模套口。
- 刮平:最后一层粉倒完,用薄石墨片或直尺沿模套口刮平,不要用金属刀——金属屑掉进腔体烧进去就是杂质点。
06脱模要点:温度、润滑、力度三件事
脱模做不好,前面所有功夫白费。常见错误是炉温还没降下来就急着脱模,或者冷却后直接用压机反顶把样品顶出来。
正确的节奏是:
- 脱模温度:炉冷到200℃以下再开炉取模。金刚石铜样品在高温下还带着压应力,太早脱模,样品出模后会因为内应力释放翘曲。200℃以下铜的屈服强度已经回升,形状稳得住。
- 润滑辅助:石墨纸是第一道。如果样品还是粘模,下炉在模套内壁喷一层薄的氮化硼(BN)脱模剂,晾干后再装粉。BN涂层不要喷太厚,0.01mm量级就行,厚了会夹在样品侧面。
- 脱模方式:优先"负压脱模"——把模套放在专用脱模架上,下压头从下往上慢慢推,样品靠自重和压头推力滑出。不要用压机大吨位硬顶,硬顶容易把样品边角崩掉。φ12.7的小样品用手推压头就能出来,φ50以上才用小型脱模压机,压力控制在5kN以内。
- 防崩角:脱模架上放一圈软石墨垫或石墨纸托住样品,样品滑出时不会直接砸在金属台面上。
07模具寿命与维护:什么时候该修,什么时候该扔
石墨模具是有寿命的。一套φ12.7小模在正常工艺下能烧200至300炉;φ50以上的批量模80至150炉就要检查。判断依据不是烧了多少炉,而是看下面几个征兆:
- 型腔内壁出现纵向裂纹:裂纹深度超过壁厚1/3,模套必须报废,不能补。石墨裂纹不会焊补,粘起来强度也不够。
- 压头端面出现凹陷或掉渣:压头端面被高压粉体压出凹坑,下一片样品端面就不平。端面可以上平面磨床磨掉0.2至0.3mm找平,一般能修2至3次。
- 型腔口部圆角变尖:反复装粉、脱模把圆角磨掉了,重新倒一次R0.5mm就能继续用。
- 模套外壁氧化变粗糙:真空炉偶尔漏氧,模套外壁烧出一层疏松氧化层。不影响型腔的话,上车床车掉外皮1mm继续用;已经氧化到壁厚的,报废。
想延长寿命,可以在模套外壁刷一层石墨抗氧化涂层(玻璃相或磷酸盐基),烧炉时减少氧化消耗。型腔内部不要刷涂层——涂层成分会污染样品。
08典型问题与对策
案例一:样品侧面一圈起层,像年轮
同行反馈压出来的金刚石铜片,侧面切开能看到一层一层的水平分层。拆开查:装粉时一次倒满、没有分层振实,粗颗粒金刚石沉底、细铜粉浮在上层,高压下两层收缩不同步。对策:分两层铺粉,每层振实30秒;压缩比从4:1降到3:1以内。改完后分层消失。
案例二:样品端面凹凸不平,有压头印
下压头端面烧了上百炉后被金刚石颗粒压出麻点,麻点直接印在样品底面。对策:压头上平面磨床磨平0.2mm;检查石墨纸是不是该换厚一点的(0.2mm换0.3mm),让压头不直接碰粉体。
案例三:模套从口部纵向开裂
一套φ50mm模套烧了60多炉,口部先裂一条缝。查设计:口部内孔是直角,没倒圆角;壁厚只留了15mm,对φ50mm内孔偏薄。对策:口部倒R1mm圆角,新模壁厚加到22mm;以后每50炉目检一次口部。
案例四:压头下行时偏斜,样品一边厚一边薄
多腔模出现单边密度偏低。原因是各腔压头加工高度不一致,差了0.05mm,高压下短的那腔受力小。对策:所有压头一起上平面磨床磨到同一高度,公差0.01mm;装炉前用千分尺抽检。
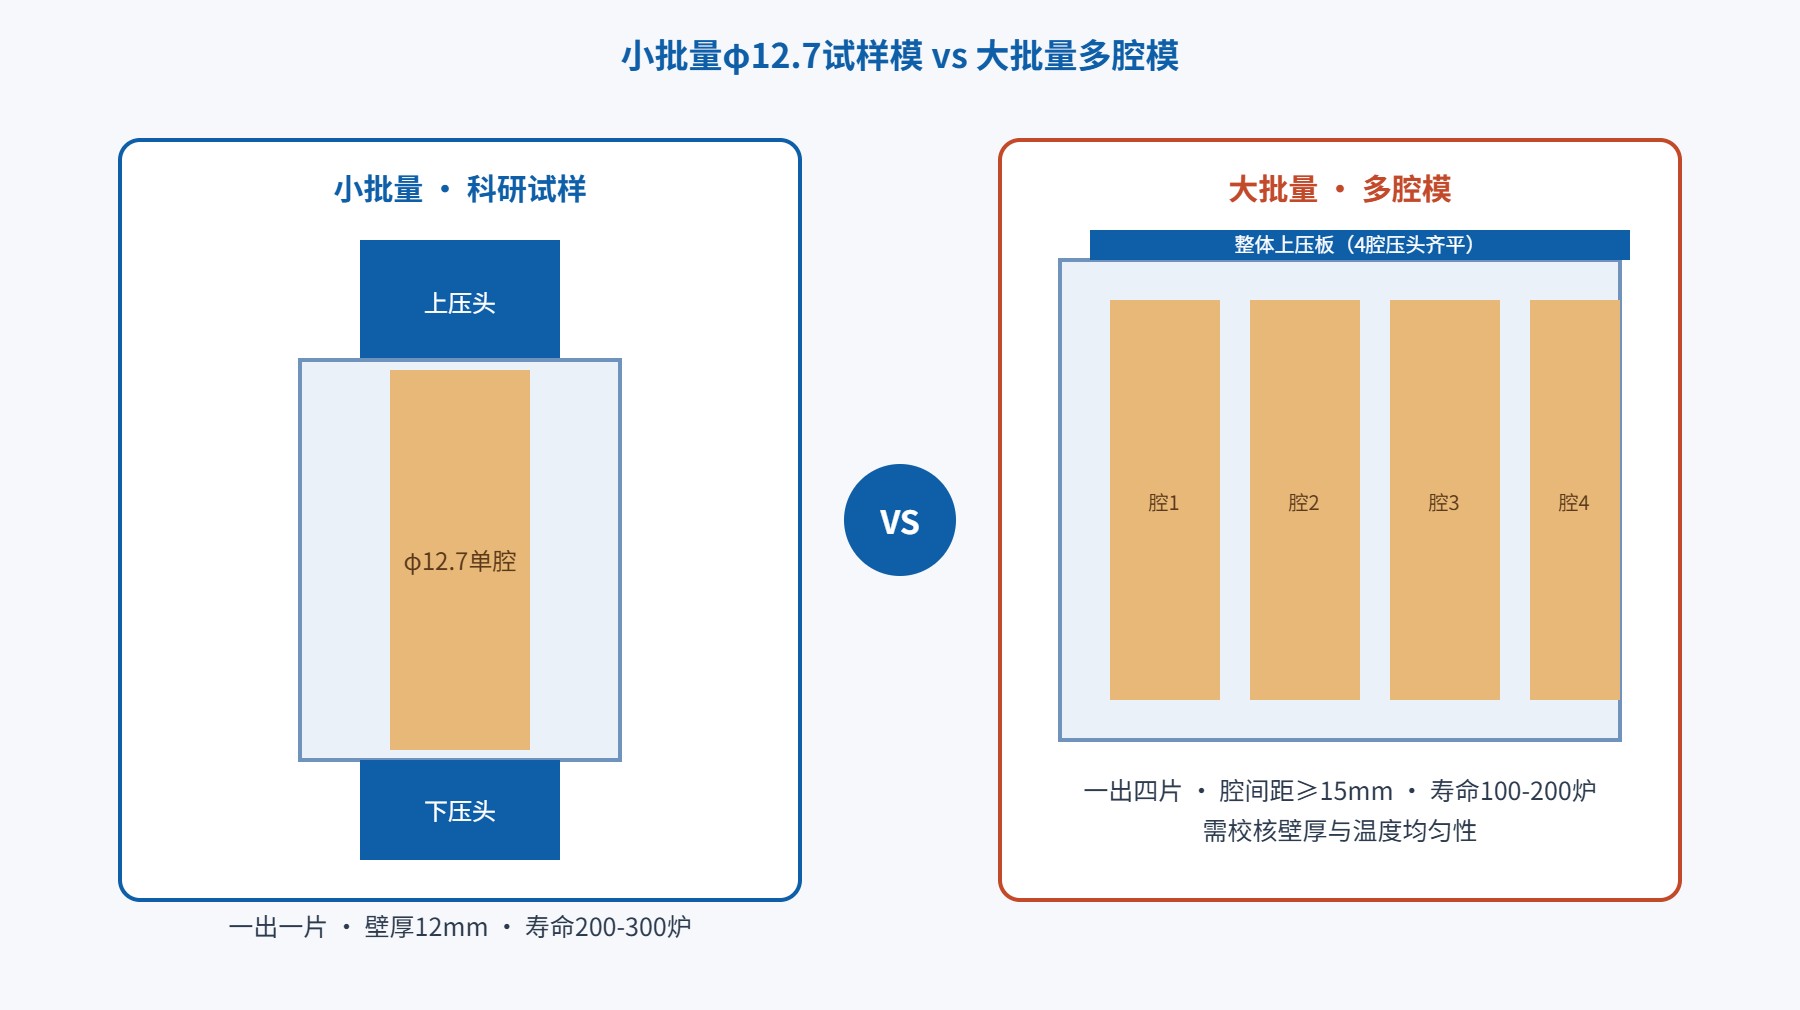
图3:φ12.7mm单腔科研模与四腔批量模对比——批量模重点在壁厚、腔间距和压头齐平度
09志远真空热压炉对模具装卸的友好设计
模具设计得再合理,炉子装卸口不顺手也是白搭。志远在金刚石铜真空热压炉的结构上,专门针对石墨模具做了几处适配:上下电极工作面加大到φ120mm以上,多腔模放得下;炉腔高度预留余量,装完模套、保温毡、上下石墨柱后不会顶死;下电极带自动对中结构,模套放上去不用反复调整同轴度;压头行程开关可设定到±0.5mm,压头走到位置自动保压,不会过压把模套压裂。做金刚石铜配方摸索的客户,模具改了几版,炉子这边不用动,直接换模就接着烧。
1012组常见问题答疑
- Q1:石墨纯度选几级?电极石墨能不能用?
- 做金刚石铜型腔选等静压石墨,灰分低于500ppm,体积密度1.75g/cm³以上。电极石墨颗粒粗、孔隙多,烧十几炉就掉渣压进样品表面,不能做型腔,只能做外围支撑柱。
- Q2:模套壁厚到底留多少?
- 按外径/内径比值1.8至2.2估算。φ12.7内径做到φ45外径;φ50内径做到φ100至φ110外径。壁厚不够,高压下模套从口部先裂。
- Q3:为什么非要垫石墨纸?直接装粉不行吗?
- 石墨纸起两个作用:一是防压头端面粘铜,二是让压力在粉面上分布更均匀。不垫石墨纸,压头直接碰铜粉,烧完脱模时压头跟样品焊在一起,硬拔就崩角。
- Q4:脱模温度降到多少合适?
- 200℃以下再开炉取模。高温下样品带着压应力,早脱模会翘曲;200℃以下铜的屈服强度回升,形状稳定,脱模后不变形。
- Q5:一套石墨模具能烧多少炉?
- φ12.7小模200至300炉;φ50至φ80批量模80至150炉;多腔模100至200炉。实际寿命看操作,不分层装粉、不超压、及时修压头端面,能跑到上限。
- Q6:多腔模具各腔温度差多少算正常?
- 腔间温差控制在15℃以内。超过这个数,中间腔样品密度偏高、边腔偏低,性能数据不可比。温差大就加大腔间距、加厚外围保温毡。
- Q7:压头平行度要做到多少?
- 单片压头与模套配合间隙0.03至0.05mm;多腔模所有压头端面齐平公差≤0.01mm。平行度差0.05mm,高压下短的那腔受力明显偏小。
- Q8:能不能用硬质合金模代替石墨?
- 不建议。硬质合金含钴粘结相,1000℃真空下钴会挥发,还会跟铜润湿反应,样品表面污染。硬质合金适合500℃以下的金属粉末冷压,不适合金刚石铜热压。
- Q9:石墨模具会掉渣吗?掉进去怎么办?
- 低密度石墨在反复冷热循环下会掉表面颗粒。掉进去的石墨夹在样品里就是碳夹杂,切割电镜样时看得到黑点。选高密度等静压料、型腔磨到Ra0.8以下能缓解;发现掉渣严重就换模。
- Q10:模具和真空室壁之间留多大间隙?
- 模套外围包10至20mm保温毡后,再与炉壁留10至15mm空隙。太近炉壁散热大,模套外壁氧化快;太远炉温均匀性差。
- Q11:样品粘模了怎么处理?
- 先确认脱模温度是否够低(200℃以下)。温度到了还粘,下炉在模套内壁喷一层薄BN脱模剂;已经粘住的样品,不要硬顶,把模套连同样品一起放进炉里重新抽真空加热到600℃,保温10分钟再随炉冷,石墨纸软化后能滑出来。
- Q12:压头和模套磨损了能修几次?
- 压头端面磨损可以上平面磨床磨掉0.2至0.3mm找平,一般修2至3次;模套内壁磨损到间隙超过0.1mm、漏粉严重时,整根报废,不要靠加大压头外径补救。
金刚石铜热压的工装细节,说到底就是几个数字:壁厚1.8至2.2倍内径、压缩比3:1以内、脱模温度200℃以下、腔间距15mm以上、压头齐平0.01mm。把这些数字卡住,炉子参数跟着工艺走,样品良率自然上来。需要选型或定制多腔石墨模具,可参考真空热压炉结构与模具适配方案,或直接对接技术团队确认型腔尺寸和承压设计。更多金刚石铜真空热压工艺与模具配套的实操案例,也可在设备选型阶段一并沟通。



