

联系电话
13631572573


很多人一上来就调参数,其实第一步不是调,是把"真实值"测准。热导率数据失真,后面所有排查都是白做。常见的测量误区是只测一个方向、只取一个点,或者样品表面不平导致激光闪光法的信号漂移。
建议按三步建立基线:第一,用激光闪光法(LFA)测热扩散系数 α,配合密度 ρ 和比热容 cp,按 λ = α·ρ·cp 算出热导率,样品尺寸一般取 φ12.7 mm × 1–2 mm 薄片,两面喷石墨以吸收激光;第二,用阿基米德法测密度,对照理论密度算出致密度,致密度低于 96% 基本就说明压得不够实;第三,切样做SEM 断面观察,看金刚石颗粒周围是否有孔洞、界面是否连续、铜相是否团聚。三个数据凑齐,问题出在哪一段心里就有谱了。
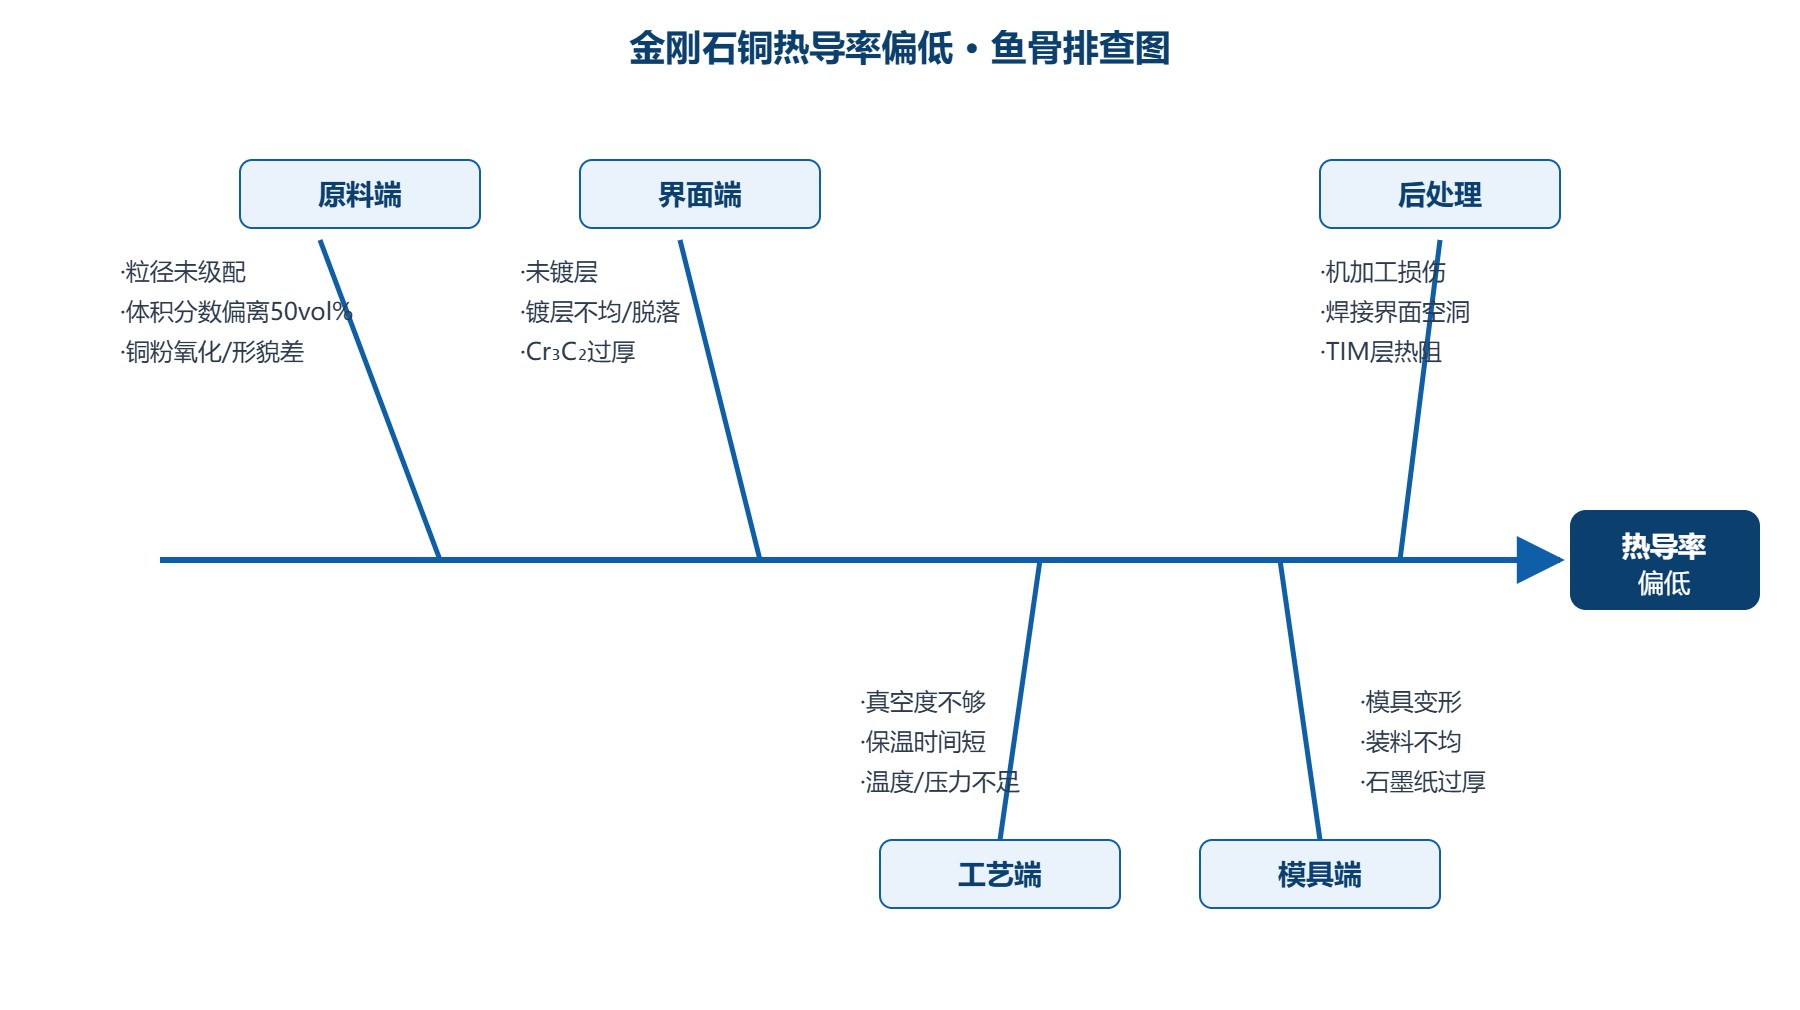
图1:按原料、界面、工艺、模具、后处理五条线排查热导率偏低的常见分支
金刚石铜里常用的金刚石粒径范围在 66–701 μm 之间。单用一种粒径,粗颗粒之间空隙大,细颗粒填不进去,致密度上不去;只走细颗粒,比表面积大,界面热阻总量又被拉高。业内比较成熟的做法是粗细级配:粗颗粒做骨架,承担主要导热通道,细颗粒填充粗颗粒间隙,把体积分数顶上去。常见搭配是粗颗粒占七成左右、细颗粒占三成,具体比例要结合模具尺寸和流动性微调。
判断依据很直接:如果 SEM 断面里看到大量孤立孔洞集中在粗颗粒间隙,说明细颗粒加少了;如果颗粒团聚、流动性差、装模时搭桥,说明细颗粒加多了。级配比例不是一次定死,建议每次只调 5%,做三组平行样对比致密度,再定下一批配方。
金刚石体积分数从 40% 往上升,热导率跟着涨,因为金刚石本身热导率远高于铜。但超过 55 vol% 之后,铜相连续网络被打断,颗粒之间直接接触的比例上升,界面热阻反而成了主导,热导率不升反降。50 vol% 左右是大多数配方的平衡点:铜相连续、金刚石导热通道也连续。客户如果测出来热导率卡在 300 多,先回头算一下体积分数是不是偏了。
铜粉形貌对致密度影响很大。电解铜粉呈树枝状,比表面积大,烧结活性高,压坯强度好,但松装密度低、流动性差,装模时容易厚薄不均;雾化铜粉近球形,流动性好、松装密度高,填模均匀,但烧结活性相对弱一点。做金刚石铜这种高体积分数体系,常见做法是以雾化粉为主体保证填模均匀,掺少量电解粉提升烧结活性。如果一直用纯电解粉又发现批次密度波动大,不妨换一部分雾化粉试试。
铜粉在空气中放久了表面生成 Cu₂O,压出来的样品断面发黑,热导率明显偏低。原料开封后要密封干燥存放,称量前建议过一遍筛并在真空干燥箱里 120 ℃ 烘 2 小时,烘完放干燥器冷却到室温再用。装模前如果手感发黏、颜色发暗,这批粉就别用了。
这一条是拉开差距的关键。金刚石和铜之间是物理不润湿的,不镀层直接压,界面热阻大到离谱——同样 1050 ℃ 热压,未镀层样品热导率只有 127 W/m·K,镀 Cr 之后同温度能到 574,差了 4 倍多。
如果客户样品测出来就在 100–200 W/m·K 这个区间,先问一句:金刚石镀金属了没有?没镀,基本就是这个水平,再调温度压力也救不回来。这一步不是优化,是入门券,跳过这一步后面所有参数都是空中楼阁。
镀层做了但热导率在 300–400 之间徘徊,常见原因是镀层不均匀。化学镀或磁控溅射工艺不稳,颗粒表面有的地方厚、有的地方漏镀。SEM 看断面,能看到颗粒周围一圈"有的连续、有的断"。这种情况要回去查镀液 pH、温度、装载量,以及是否做了敏化活化前处理。
镀 Cr 在高温下会和金刚石表面碳反应生成 Cr₃C₂ 界面层。这层太薄,结合不牢;太厚,本身就是热阻层。经验值是界面层厚度控制在几百纳米到 1 μm 量级,超过 2 μm 热导率反而往下走。判断依据是 TEM 或高倍 SEM 测界面层厚度,配合 EDS 线扫看 Cr 峰宽度。
如果镀层本身做的没问题,但热压后镀层从颗粒表面剥落,原因通常是升温速率太快、金刚石和铜热膨胀差异大(金刚石 1×10⁻⁶/K 量级,铜 17×10⁻⁶/K),界面剪应力把镀层扯下来。真空热压炉的升温段要分段控制,尤其在 600–900 ℃ 区间放慢,给界面应力释放的时间。
金刚石铜真空热压的常用温度区间是 850–1100 ℃。850 ℃ 时热导率 417 W/m·K,1050 ℃ 能到 574,温度低 200 ℃ 差了一百多。温度上不去,铜相没熔化到足够流动性,颗粒之间的孔隙闭不拢。但温度也不是越高越好,超过 1100 ℃ 金刚石表面石墨化加剧,界面劣化。
常用压力 20–100 MPa。压力低,靠铜的塑性变形填孔不够,致密度卡在 95% 以下。压力也不是越大越好,石墨模具承压有上限,超过 100 MPa 模具寿命掉得很快,样品还容易开裂。建议从 20 MPa 起步,每炉加 10 MPa,测致密度拐点,找到"再加压力致密度不动了"的那个点,就是合理工艺窗口。
到温到压之后保温时间一般 30–60 min。时间太短,铜没充分扩散填充,颗粒间隙残留小孔;时间太长,晶粒长大、界面层变厚,热导率也会掉。建议通过致密度-保温时间曲线找拐点,而不是拍脑袋定。
真空度要做到 10⁻³ Pa 量级。真空度差,残余氧把铜表面氧化,压出来的样品断面能看到暗色氧化层,热导率直接掉一截。如果扩散泵前级有漏点、密封老化,抽真空时间再长也没用。定期用氦质谱检漏是必要的,重点查密封圈、电极馈通、观察窗这几个易漏点。此外,冷炉抽 30 min 还到不了 5×10⁻⁴ Pa,基本就是有微漏,不要硬升到高温。
从室温到 1050 ℃ 一路冲,样品内部温差大,热应力把孔隙撑开。合理的做法是分三段升温:室温 600 ℃ 一段快,600–900 ℃ 放慢让界面反应,900 ℃ 以上再升到目标温度。
石墨纸是脱模用的,但很多人图省事垫个两三层。石墨纸本身热导率不算低,但垫在模冲和样品之间,每多一层就多一层接触热阻,实测温度和样品真实温度差十几度。建议单层薄石墨纸,靠脱模剂辅助,不要靠纸厚。
粉体倒进去不刮平,一边多一边少,加压后样品上下密度不均,热导率测试取片位置不同结果差 10% 以上。装模后要轻震、刮平,必要时分多次装料。
石墨模具反复高温高压后内壁磨损、模冲翘曲,样品两端压力不均,密度出现梯度。定期检查模具内径公差和端面平面度,超差就换。金刚石铜热压炉的模腔对中精度直接影响批次一致性。
样品从模具里取出来要平面磨到目标厚度。磨削量太大、进给太快,表面产生微裂纹和加工硬化层,测热导率时如果没把损伤层磨掉,LFA 信号会偏低。建议粗磨后换细砂纸(800#、1200#、2000#)逐级磨,最后两面喷石墨再测。
热沉装到管壳上要钎焊。焊层里如果有空洞,热流从芯片到热沉的路径被切断,实际散热效果远低于材料本征热导率。用 X-ray 或超声扫描(SAM)检查焊层空洞率,控制在 5% 以内。
热沉和芯片之间靠热界面材料(TIM)填充。TIM 涂太厚、有气泡,热阻叠加后,再好的金刚石铜也发挥不出来。常用的铟片或银烧结 TIM,厚度控制在 20–50 μm,压缩后剩余厚度 15–30 μm 比较合适;导热硅脂类 TIM 单次使用不要超过 100 μm。客户反馈"热沉装上去温度下不来",先量 TIM 厚度、看有没有涂布不均,别直接怀疑材料。
某客户做金刚石铜热沉,初期热导率只有 310 W/m·K,致密度 94%,SEM 看到大量孔洞集中在粗颗粒间隙,界面层断断续续。我们按优先级帮他排了三步:
第一步,先解决界面。把未镀层金刚石换成镀 Cr 金刚石,控制镀层厚度 0.5 μm 左右,界面层做到连续 Cr₃C₂。这一步做完热导率从 310 跳到 430。
第二步,调参数。保温时间从 20 min 提到 45 min,真空度从 10⁻² Pa 抽到 5×10⁻⁴ Pa,升温分段控制。致密度从 94% 提到 98.5%,热导率到 510。
第三步,改铜粉形貌。把纯电解粉换成 70% 雾化粉 + 30% 电解粉级配,流动性变好,装模均匀,批次波动从 ±15% 收窄到 ±5%,热导率稳定在 530–560。
三步走完,热导率从 300 出头稳定到 500 以上。顺序不能乱:先界面、再工艺、最后粉体形貌。反过来先调粉,界面没解决,钱花了效果出不来。客户复盘时一句话总结:炉前问题 80% 出在原料和界面,剩下 20% 才是参数和模具。
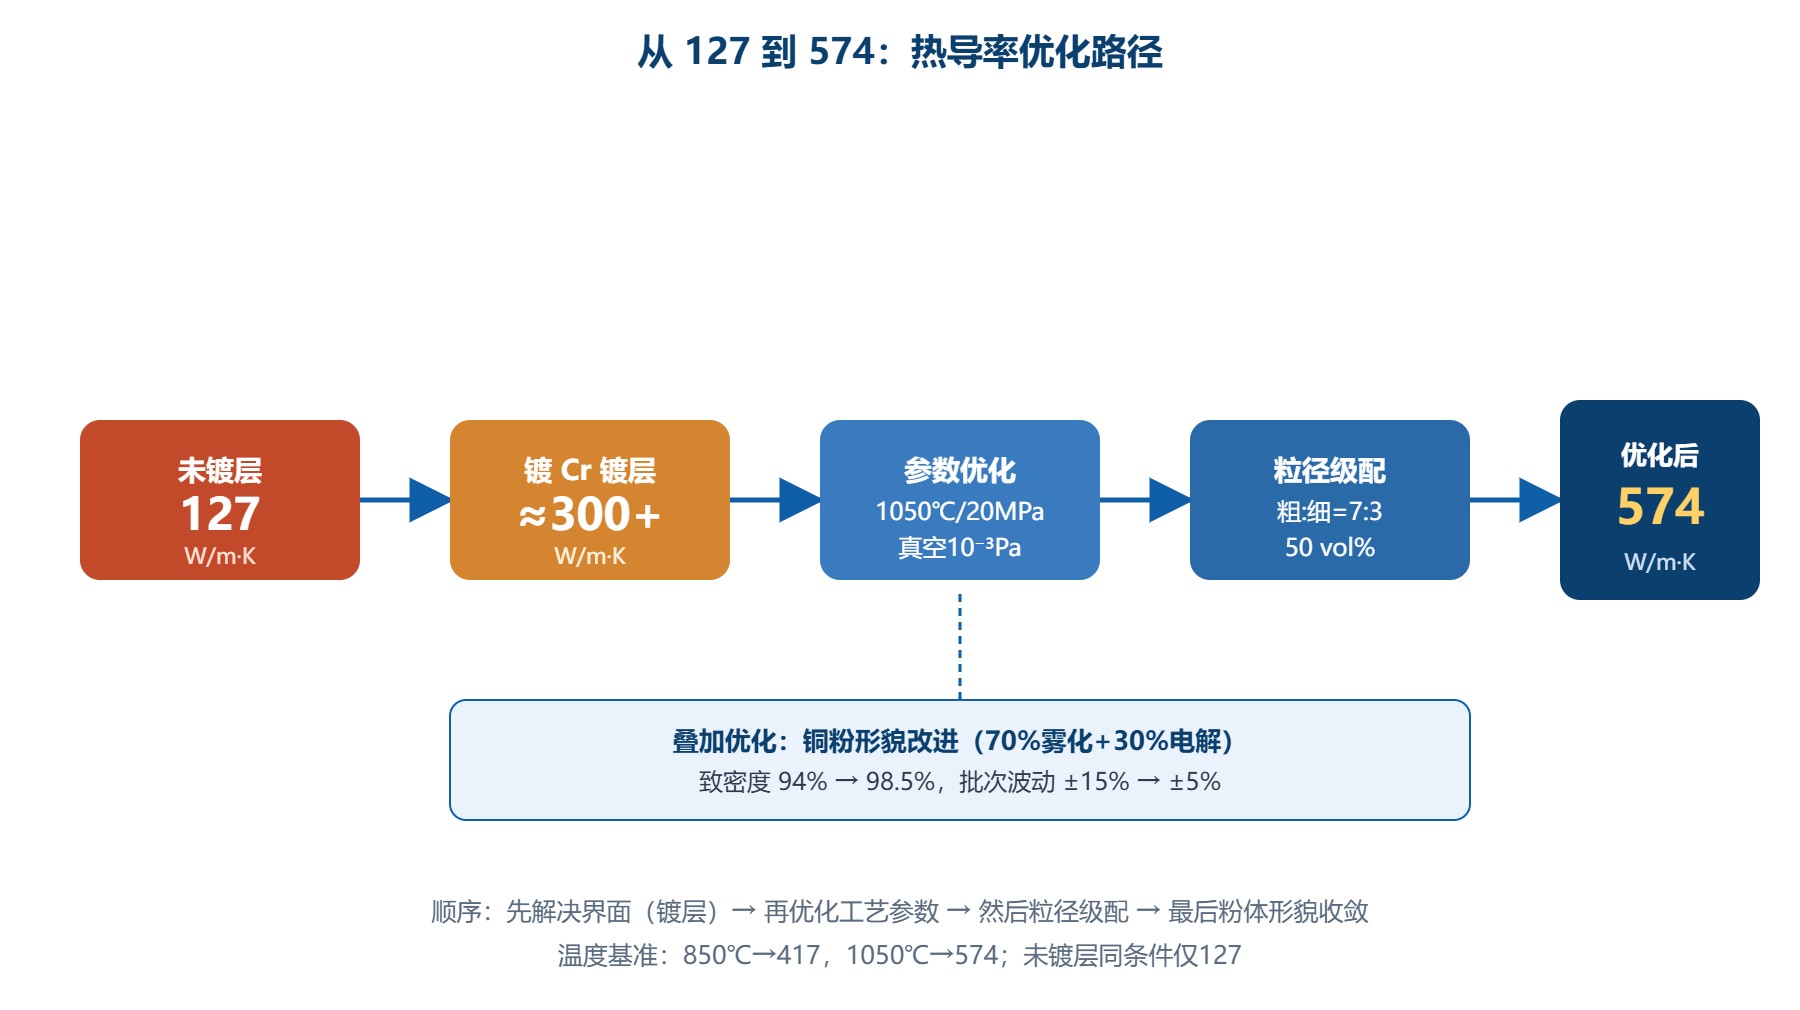
图2:从 127 W/m·K 到 574 W/m·K 的四步优化路径与叠加改进
这是老师傅心里那张表。致密度从 95% 往 99% 走,热导率不是线性涨,是越到后面越敏感。经验上,孔隙率每增加 1%,热导率大约下降 3%–5%,因为孔隙本身热导率接近空气,是隔热层。
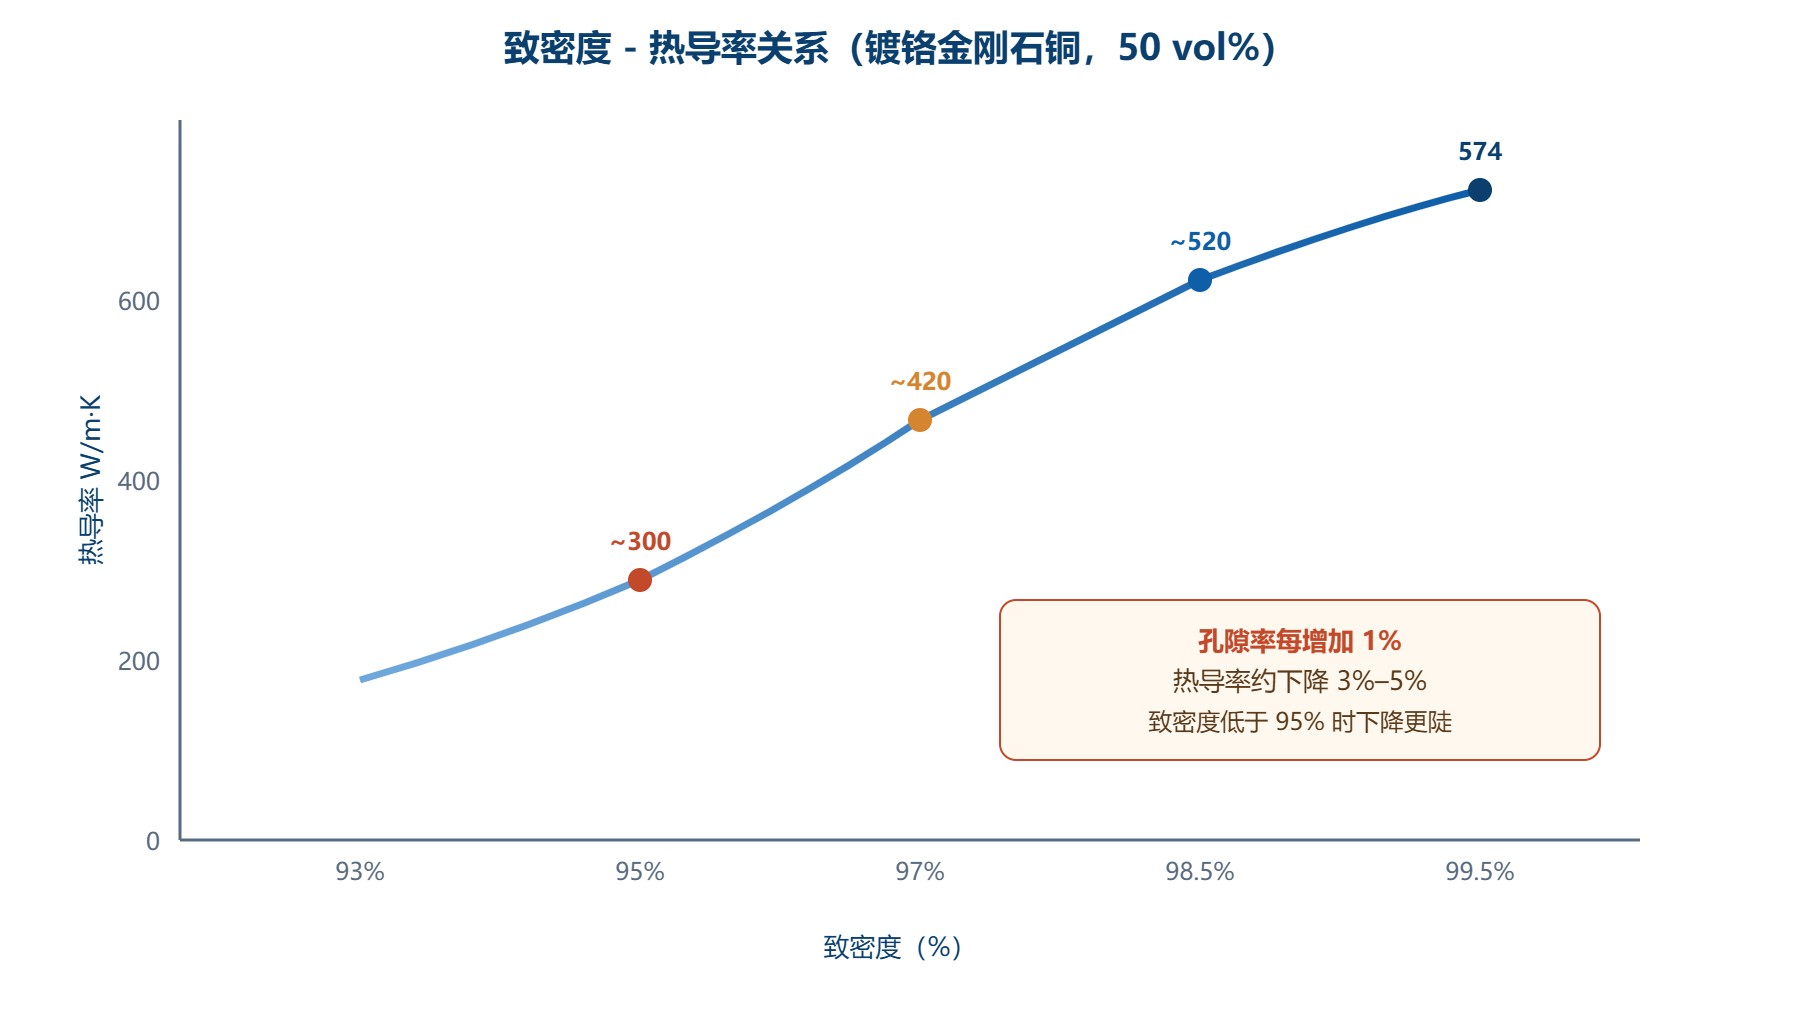
图3:致密度与热导率对应曲线(示意,基于镀铬 50 vol% 金刚石铜实测区间)
| 致密度 | 孔隙率 | 热导率大致区间 (W/m·K) | 典型表现 |
|---|---|---|---|
| 93%–95% | 5%–7% | 280–360 | 断面孔洞多,铜相不连续 |
| 95%–97% | 3%–5% | 380–450 | 少量闭孔,热导率中等 |
| 97%–98.5% | 1.5%–3% | 460–530 | 断面致密,接近工业合格线 |
| 98.5%–99.5% | 0.5%–1.5% | 530–580 | 接近理论值,批次稳定 |
注:以上区间基于镀铬 50 vol% 金刚石铜、1050 ℃ 真空热压工艺的典型数据,具体数值随配方与界面层厚度波动。
排查到最后,很多客户会发现:同样的配方、同样的参数,换一台炉子结果就不一样。差别在哪?在温度均匀性、压力稳定性和真空度长期保持能力。东莞志远工业设备的真空热压炉在热压区上下温区独立控温,模腔径向温差控制在 ±5 ℃ 以内,油压系统闭环稳压,长时间保压漂移小于 2%。这意味着同一批样品在模腔不同位置热导率波动能压到 ±5% 以内,而不是 ±15%。
做金刚石铜这种对界面反应敏感的材料,炉子的一致性比"能冲到多少度"更重要。温度漂 10 ℃,界面 Cr₃C₂ 厚度就可能差一倍;压力漂 5 MPa,致密度就跨一个台阶。志远zkqhl系列真空热压炉专门针对金刚石铜、陶瓷金属化这类高一致性场景做了模腔和温场设计,帮客户把工艺窗口稳住。