

联系电话
13631572573


车用液冷板走汽车零部件准入路径。客户定点前要求按IATF16949运行,开发阶段交APQP文件包,量产前按PPAP交全尺寸报告、材料证明、控制计划、FMEA与初始过程能力研究。这决定厂方不能只靠师傅调炉,要把每个参数写成可追溯记录。
失效后果决定力度。电池冷板贴模组表面,工作压力约1.0MPa,渗漏引发绝缘故障;电机水套长期浸高温冷却液;IGBT水冷板平面度超差会在芯片间形成空气隙、推高结温。三类部件对泄漏与变形容忍度低,质控节点必须前置到来料。
母材多为3003铝合金、复合层预置4045箔,高要求用4104。入厂重点不是强度,而是钎焊会不会出问题:复合层厚度、结合率、晶粒度、板形、油污。偏薄填缝不足,偏厚易堆积堵流道。
4104/4045箔厚0.1—0.15mm,入厂在箔片左中右三点测厚,偏差超±0.01mm即复核。3003晶粒度要求等轴晶,过粗在820℃易过烧。板翘曲超0.3mm须先校平。
| 来料项目 | 常用规格/要求 | 检验方法 | 不合格处理 |
|---|---|---|---|
| 3003/4045复合板厚 | 1.5—3.0mm,偏差±0.05mm | 螺旋测微器多点取样 | 标识隔离,通知供应商 |
| 复合层厚度 | 0.10—0.15mm | 金相切片测量 | 整批退货或降级 |
| 晶粒度 | 符合3003标准等级 | 金相显微镜评级 | 评审后决定 |
| 板形平直度 | 翘曲≤0.3mm/张 | 平台加塞尺 | 校平后复检 |
| 4104钎料箔厚 | 0.10—0.15mm,偏差±0.01mm | 三点测厚 | 隔离并追溯批次 |
| 表面质量 | 无油污、无明显氧化色 | 目视加擦拭白布 | 重新清洗复检 |
每批挂标签标注供应商批号与检验状态;不合格批转红色隔离区,评审后退货或让步,让步须客户同意。
除了尺寸与金相,每批板材还须随货提供材质质保书,标明炉批号、合金成分、力学性能,质保书与实物标签一一对应,归入一炉一档备查。车用冷板厂通常会按批次保留少量样片,留样期限覆盖整车质保周期,一旦后续焊缝出现争议,可用留样复验成分与晶粒度,避免来料与过程责任扯皮。
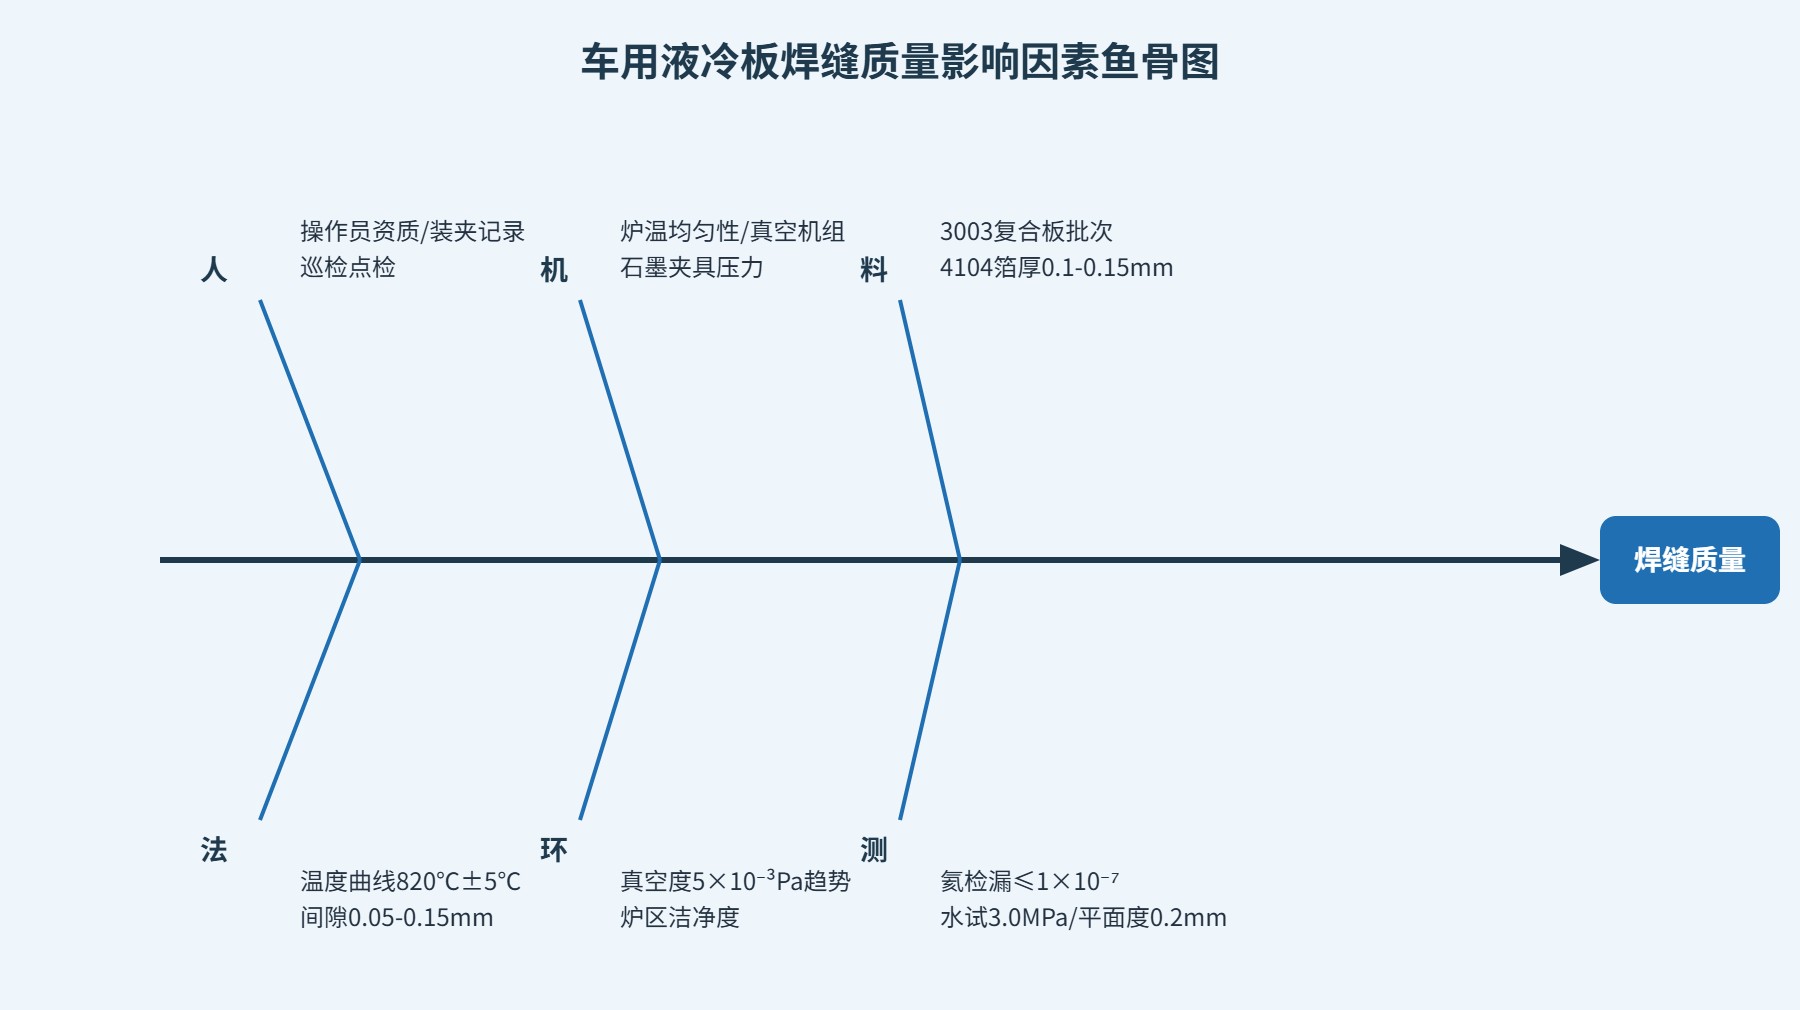
三层叠合靠工装销定位,流道板与盖板错边量控制在0.3mm内。操作员每批在装夹记录签字,写明工件编号区间、工装号。
装配间隙0.05—0.15mm是毛细窗口:过大填不满,过小形成假焊。压力靠石墨夹具定压板加扭矩扳手锁紧并记录力矩;过大压溃复合层,不足则翘曲。
装夹完成后,巡检员用塞尺抽测几片工件的实际叠装间隙,抽测结果记入装夹记录。同一批工件如果抽测间隙离散偏大,说明来料板形或工装定位出了问题,要暂停装夹排查,而不是带着偏差直接入炉。错边量与间隙这两项数据,也是PPAP阶段初始过程能力研究的采样来源。
炉子本身要先受控。炉温均匀性每季度校准一次,迁移或维修后复校:有效区多点布热电偶跑全曲线,看820℃±5℃保温段各点温差是否在允许范围,超差说明加热棒老化或隔热屏破损。
真空度看趋势不看单点。每炉真空读数按时间轴存档,升温到450℃后应稳定在5×10⁻³Pa以下;曲线整体上移说明漏气或泵油衰减,突然冲高说明工件除油不净。随炉放跟踪热电偶测冷点,与PLC曲线归档。
装炉方式同样受控。料车上每层叠放数量、层间均流间隙、工件朝向按装炉作业指导书执行,避免下层工件被上层遮挡气流。跟踪热电偶除了贴冷点,还在近加热棒的热点位置布置一支,两点温差超过10℃时要复核隔热屏状态。每炉装炉照片随炉次存档,审厂时可复看工件摆放是否前后一致。
第一关氦检漏:内部抽真空后喷氦,门槛≤1×10⁻⁷ mbar·L/s。漏点在焊缝边缘可补焊后复检,流道内部判报废。
第二关高压水试:充水缓升到3.0MPa保压,筛结构性缺陷,爆破抽样不低于3.0MPa。第三关平面度≤0.2mm;第四关外观无焊瘤、无氧化发灰,合格后喷码打标。
外观检验还包括流道通畅性。焊后用压缩空气逐件吹气,流出端有异物或阻力偏大的工件转入返修。成品入库前再核对一次喷码与工单,防止错发不同客户订单的工件——不同车厂对冷板接头规格、表面处理要求并不一样,混发会直接导致客户端装配不匹配。
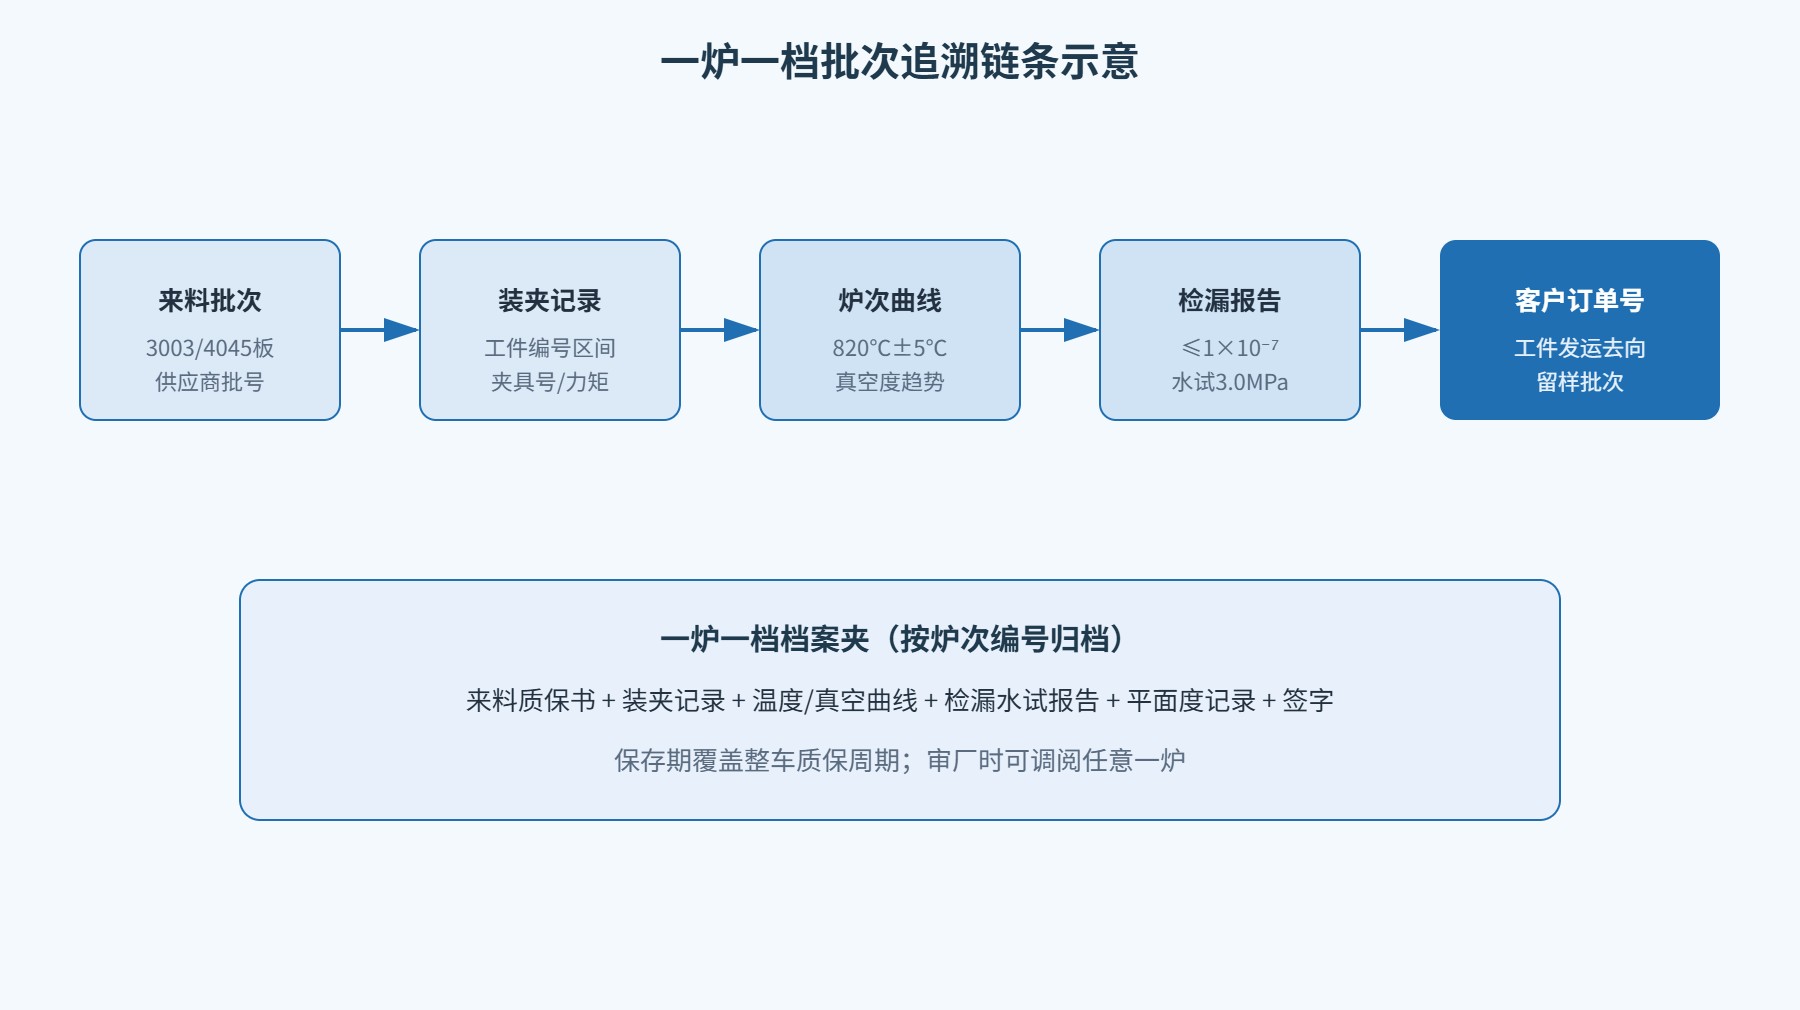
PPAP要交初始过程能力研究,量产用SPC管住三类参数:钎焊段保温温度、保温段真空度、焊后检漏率,做X-R控制图。按固定间隔抽样打点算CPK,关键特性≥1.33,安全相关≥1.67。
CPK偏低先查热电偶漂移、泵衰减、夹具压力或来料波动,消除原因后再恢复。连续7点同侧、点出界即失控,触发原因调查纠正。
SPC数据要定期评审。工艺部门每周把控制图与CPK报表贴在车间看板上,操作员与班组长都能看到本炉产品是否受控。CPK连续两周下滑时,即使点还没出界,也要提前安排预防性维护,比如更换老化加热棒、清洗真空机组、校验检漏仪,而不是等不合格品出来再停线。这种把波动当信号的做法,正是车用体系与普通工业生产的差别。
现场发现不合格件,操作员挂红标签写明编号与现象,转入上锁隔离区。质量工程师评审给出返工、返修、让步、报废结论;返工后重检,让步须客户书面批准,报废件做标记。
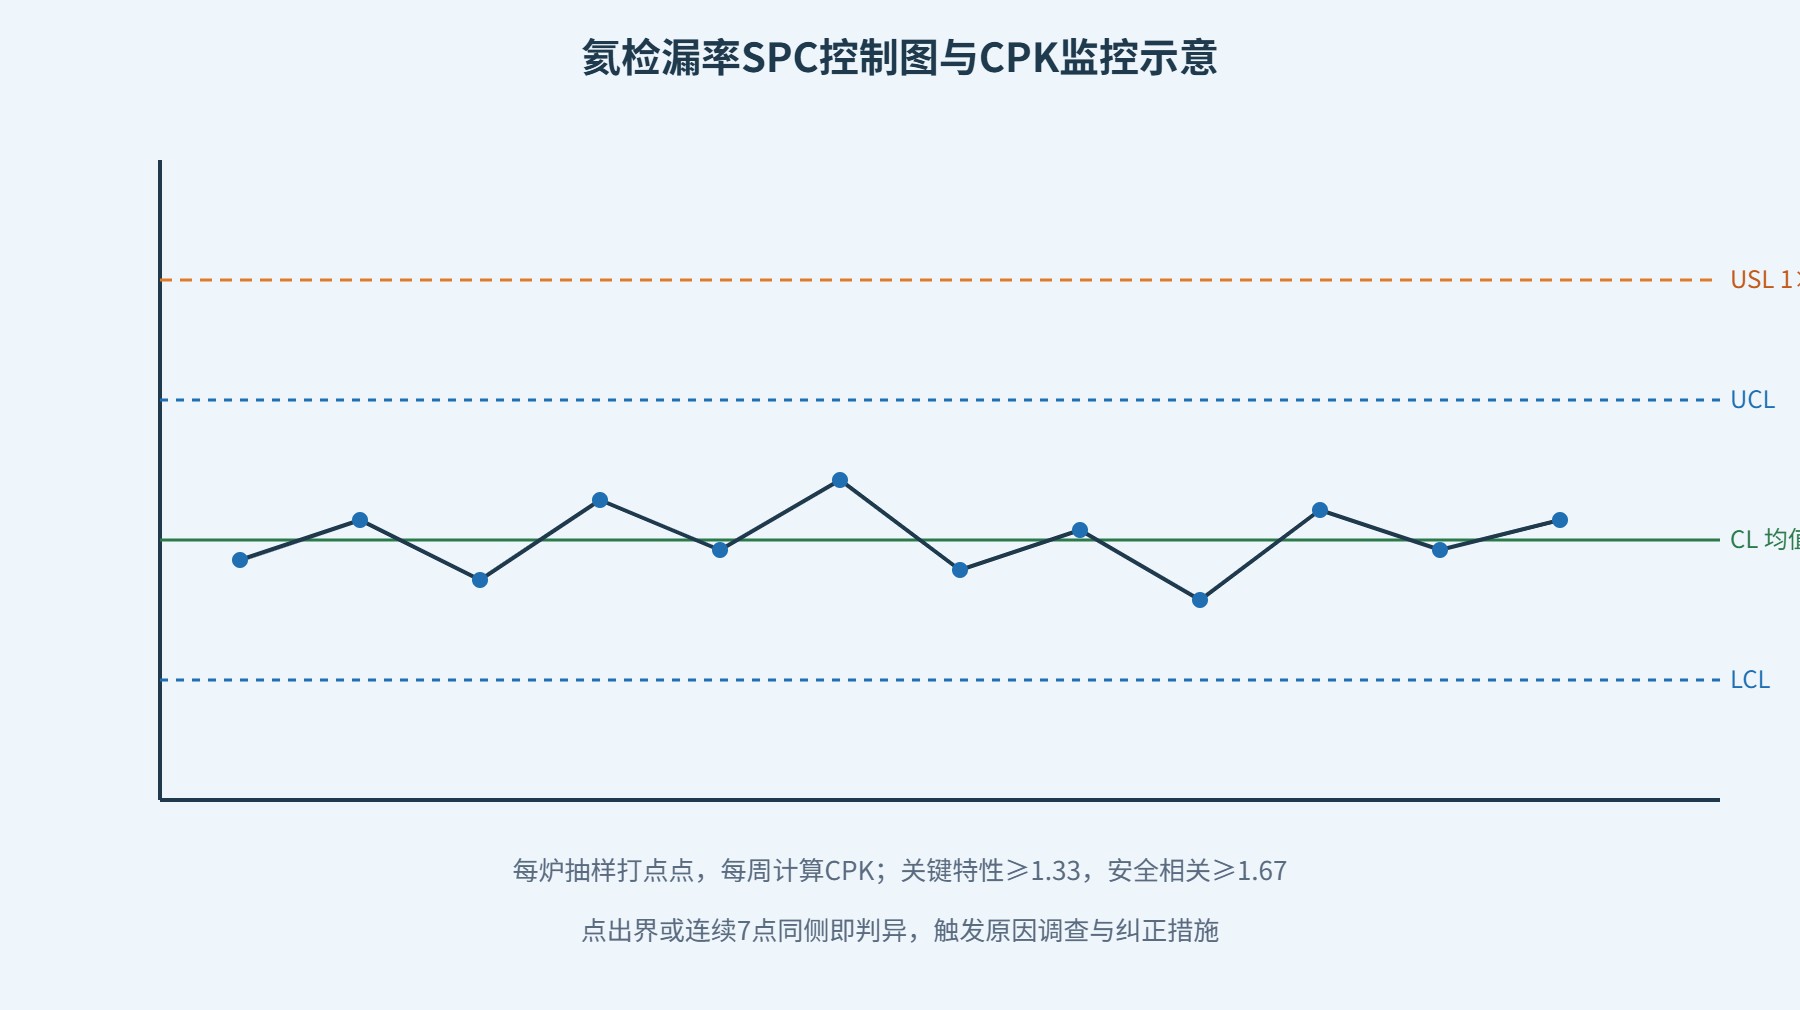
追溯核心是一炉一档。每炉分配炉次号,来料批、装夹记录、温度曲线、真空趋势、检漏水试报告、平面度、签字全部归档;工件喷码反查炉次号,再反查客户订单号。整车端出问题时,几小时内可调出记录。
纠正措施走8D思路:发现不合格后先围堵批次、再分析根本原因,然后纠正并验证效果,最后把措施更新进控制计划与作业指导书。让步接收的批次在档案里单独标注,客户审厂时会专门抽查让步批次的处置记录,核对是否真有客户书面同意、是否做了加强检测,而不是口头让步。
英维克、三花、银轮这类热管理厂审钎焊供应商时,关注点高度集中。
审厂还会看后段检测设备的校准状态。氦质谱检漏仪、水压台、三坐标或平面度检具都要有在校有效期内的校准证书,检漏仪每年用标准漏孔复核一次。PPAP阶段提交的样件要保留一段时期,客户在量产飞行检查时可能要求复看首批样件的检漏曲线与水试记录,样件与档案对不上会被直接开不符合项。
客户很少问"焊得好不好",反复问"怎么知道这炉和上炉一样"。电池冷板、电机水套、IGBT水冷板的批量订单,最终给到闭环跑得顺的工厂。
车用液冷板的竞争,已是几十万件批量里压住不合格率、每件记录调得出。来料、装配、过程、焊后、SPC、一炉档案六环串起来,才是IATF16949下的质控。
志远工业设备给液冷板厂配炉时,把数据接口、曲线存档、热电偶跟踪作为标配。炉型与工艺包见 真空钎焊炉系列介绍,按图纸核算炉膛与节拍。