

联系电话
13631572573


广东某负极厂2025年下半年上SiOx/C中试线,SiOx粉(平均粒径4.2μm)掺到人造石墨里,掺量约15wt%,再混煤沥青做碳包覆,目标可逆比容量550mAh/g、首效≥75%。当时为了赶中试进度,直接把旧的箱式电阻炉搬过来用——那台炉子原本是烧普通石墨负极的,炉膛通的就是空气,没有任何气氛置换和露点控制。
工艺参数照抄石墨负极那一套:5℃/min升到900℃,保温2h,然后随炉冷却到200℃以下出炉。前三炉数据看着还行,第四炉开始就不对了:粉体测出来氧含量6.8wt%,比原料端3.2wt%翻了一倍还多;扣电首效65.3%,比设计值低了近10个百分点;更要命的是连续五批首效分别是65.3%、68.1%、63.9%、69.4%、66.7%,RSD算下来4.2%,客户那边批次一致性的验收线是RSD≤1.5%。
现场师傅一开始怀疑是SiOx粉来料波动,把同一批原料留样重新化验,氧含量3.1–3.3wt%,稳定得很;又怀疑沥青包覆量不够,做TG分析包覆碳18.2wt%,在工艺范围内。最后把炉内气氛测了一遍——炉内气氛从空炉到900℃保温,氧分压一直维持在18%–19%,露点在-8℃左右,等于整炉料一直在湿热空气里烤。问题一下子就清楚了:不是料的问题,是炉子的问题。
| 指标 | 原料端 | 失败批次(空气箱式炉) | 合格批次(Ar气氛炉) | 客户验收线 |
|---|---|---|---|---|
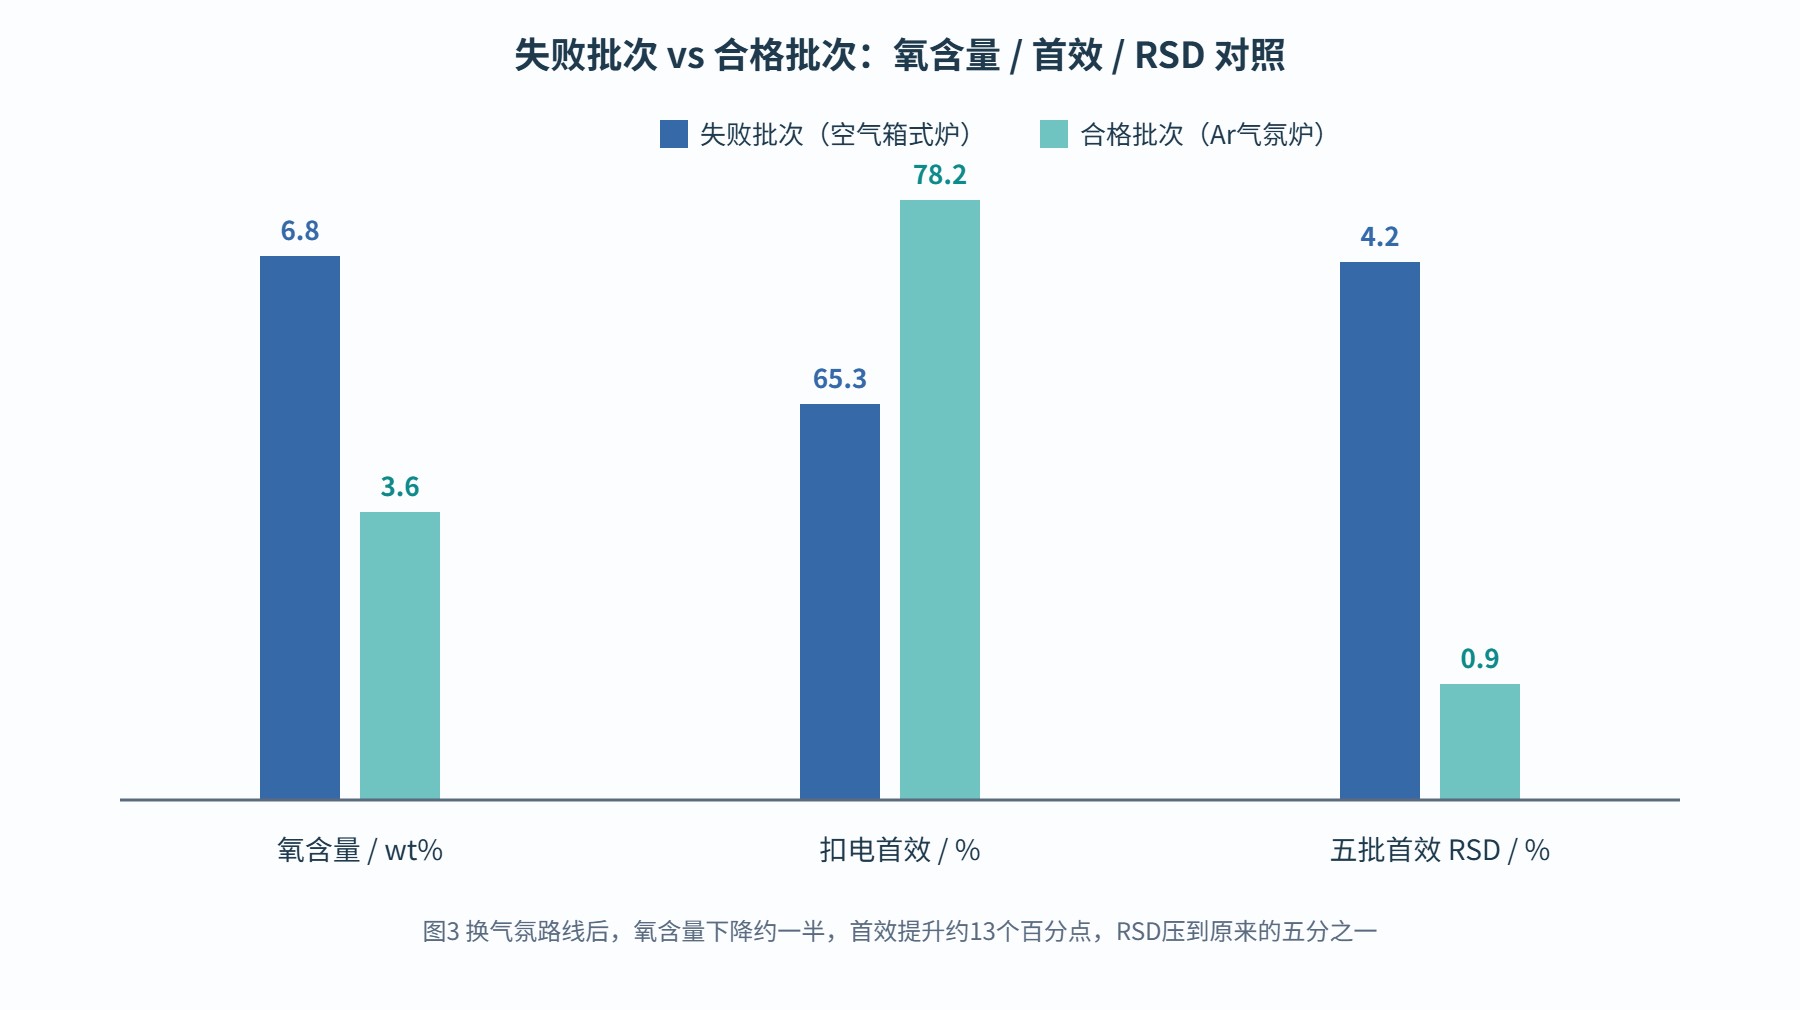
| 粉体氧含量 / wt% | 3.2 | 6.8 | 3.6 | ≤4.0 |
| 扣电首效 / % | — | 65.3 | 78.2 | ≥75 |
| 可逆比容量 / mAh·g⁻¹ | — | 512 | 568 | ≥550 |
| 五批首效 RSD / % | — | 4.2 | 0.9 | ≤1.5 |
| 出炉粉体外观 | 深灰 | 灰黑发暗,局部发褐 | 深灰均匀 | 颜色一致 |
硅碳负极里的硅,不管是SiOx还是纳米Si,在高温下都是个"暴脾气"。SiOx本身是个非稳态相,里面混着单质硅、SiO₂和亚氧化物;沥青在400–600℃开始裂解,会析出大量活性碳原子和还原性气体CH₄、H₂。这时候如果炉膛里还留着空气,氧气和水汽会同时扑过来,三件坏事一起发生。
头一件,新生硅被氧化。沥青裂解出的活性碳本来想把SiOx里的部分SiO₂还原成低价硅,但炉里氧气浓度一高,还原出来的单质硅在800℃以上会立刻和O₂反应回到SiO₂,等于一边还原一边氧化,白忙一场。第二件,表面长羟基和SiO₂钝化层。Si表面在露点-8℃的水汽里,900℃保温2h后会生成一层几纳米到十几纳米的SiO₂富集层,这层东西在电池首周嵌锂时会不可逆地消耗大量Li⁺,直接吃掉首效。第三件,沥青碳被烧掉一部分。空气中氧在600℃以上会跟裂解碳反应生成CO/CO₂,碳包覆量从设计的18wt%掉到12–14wt%,包覆层变薄、不连续,导电网络一塌糊涂。
这三件事叠在一起,就解释了表1里那几个难看的数字:氧含量翻倍是硅被氧化+表面SiO₂层,首效掉10个百分点是钝化层耗锂,RSD飙到4.2%是因为每炉开门进空气的量不一致、炉膛死角残氧浓度每炉都不一样。石墨负极不怕这个,是因为石墨本身已经是热力学稳定态,700–900℃空气里烧也不会再跟氧反应;硅碳不行,硅这一族元素在高温下对氧极其敏感。
这是刚上手的朋友最爱问的一句。空气箱式炉一台十几万,氮气气氛炉要三十万起,真空烧结炉更贵,差价摆在那里。但算一笔账就清楚:一炉SiOx/C粉料大概20–50kg,按200元/kg算,一炉料成本4000–10000元;如果因为气氛不对导致整炉首效不达标,这炉料基本只能降级卖到低端3C电池甚至粉碎回烧,损失是炉体差价的好几倍。更不要说客户那边批次一致性不达标导致的退货和索赔。
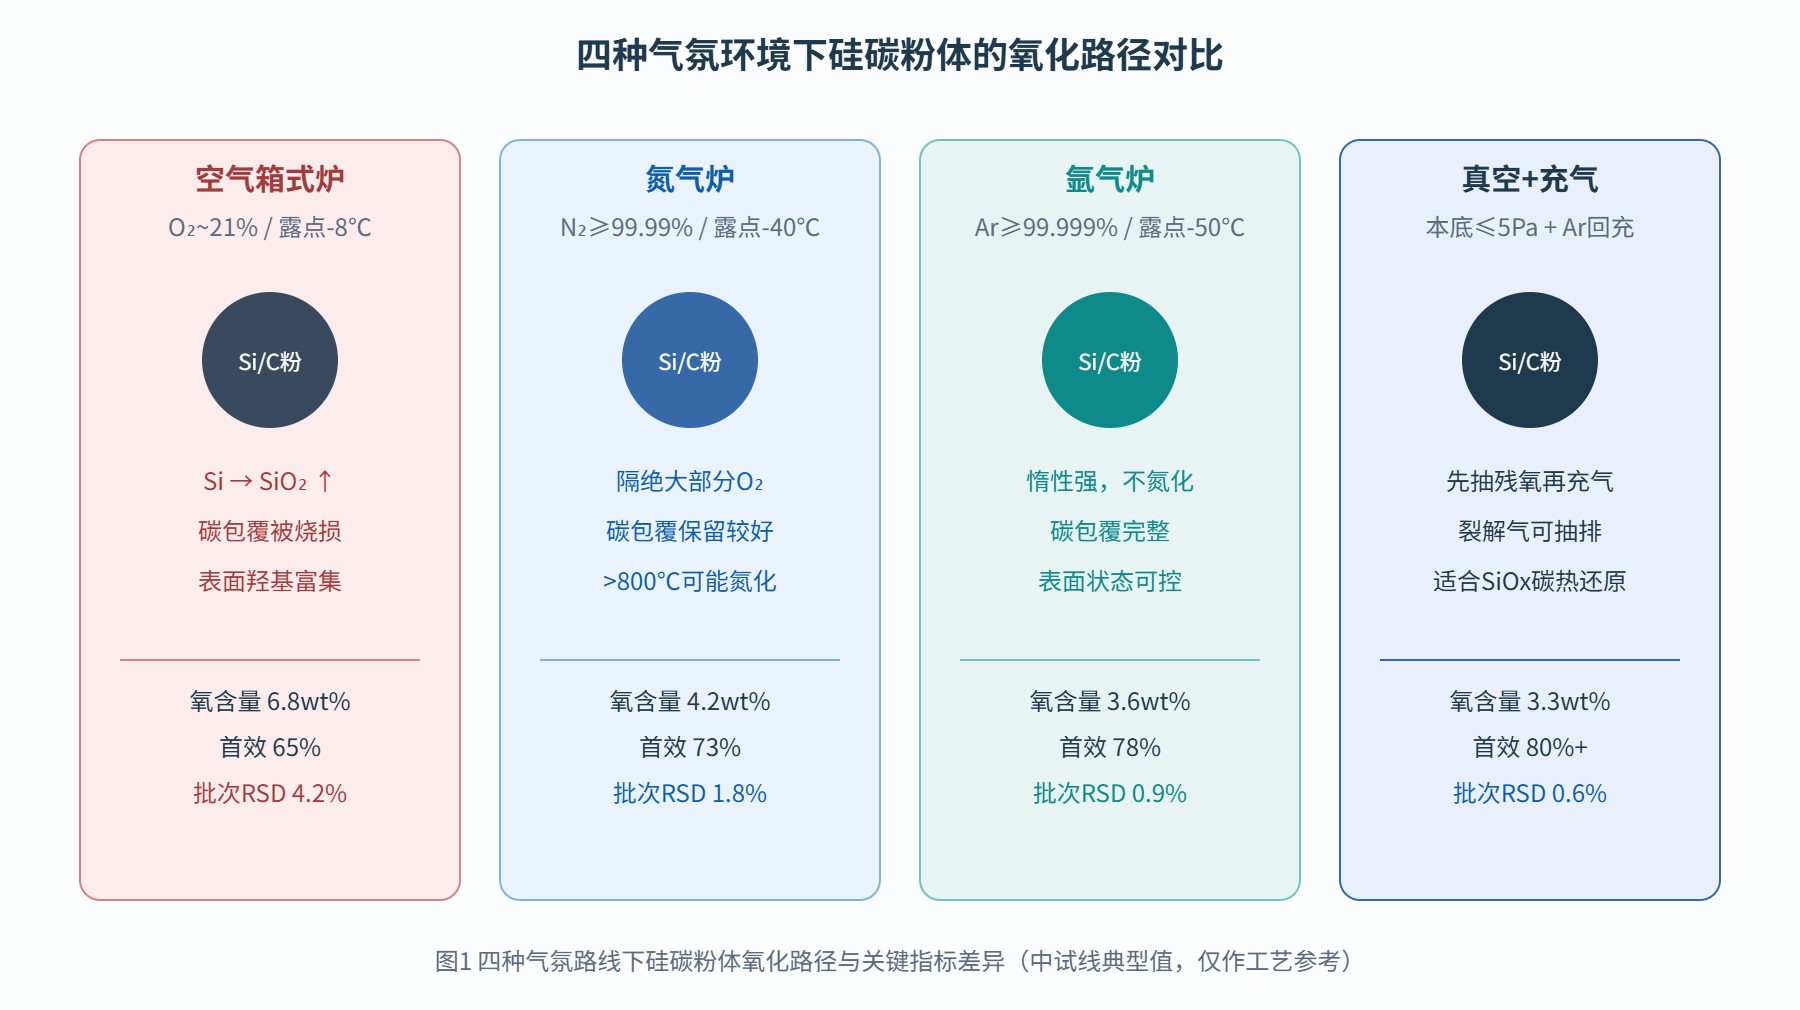
我们这边跟几家做硅碳的负极厂聊下来,结论很一致:SiOx/C、Si/C复合料、石墨掺硅这一类材料,烧结阶段必须把炉内氧分压压到很低。行业里这类负极厂现在中试和量产线,主流就三条路线——纯N₂气氛炉、纯Ar气氛炉、真空抽气后回充Ar/N₂,个别对表面态要求高的还会加一段3%–5%H₂/N₂的还原气氛,把表面微量氧化层还原掉。空气炉在这条材料路线上,基本已经出局。
| 气氛路线 | 炉内残氧 | 露点控制 | 粉体氧含量/wt% | 扣电首效/% | 批次RSD/% | 适用阶段 |
|---|---|---|---|---|---|---|
| 空气箱式炉 | ~21% | 不控,约-8℃ | 6.8 | 65.3 | 4.2 | 石墨负极,不适用硅碳 |
| N₂连续流量炉 | ≤500ppm | -40℃ | 4.2 | 73.1 | 1.8 | 中试、量产入门档 |
| Ar连续流量炉 | ≤100ppm | -50℃ | 3.6 | 78.2 | 0.9 | 动力电池送样档 |
| 真空+Ar回充 | 本底≤5Pa | -55℃ | 3.3 | 80.5 | 0.6 | 碳热还原、动力电池送样 |
| 5%H₂/Ar还原气氛 | ≤50ppm | -60℃ | 3.0 | 82.1 | 0.7 | 表面氧化层还原 |
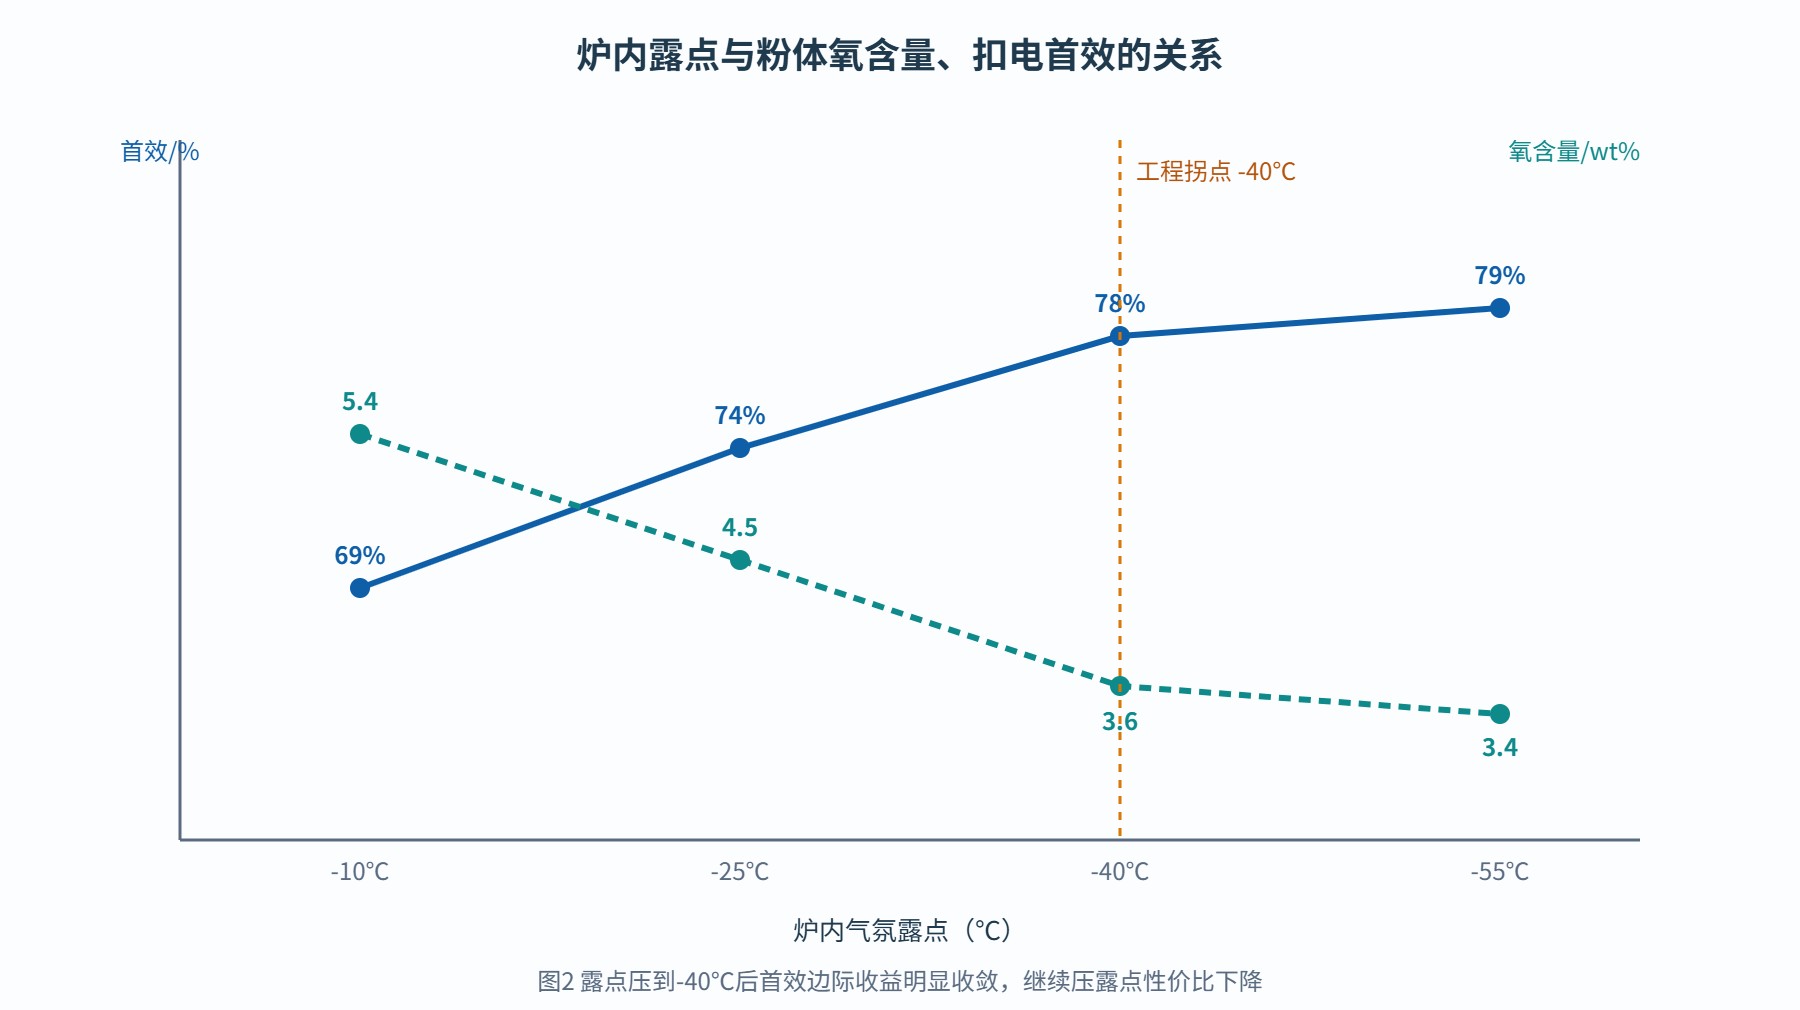
气氛纯不纯,不能只看气体钢瓶上写的99.999%,真正决定硅碳表面状态的是炉内气氛里的微量水汽。露点这个指标,就是把气体冷却到多少度会结露,露点越低代表水汽越少。-40℃意味着气体里水蒸气分压约12.8Pa,相当于体积含量约130ppm;-50℃就压到39ppm;-60℃只剩12ppm。
为什么-40℃是道坎?我们做过一组对照实验:同一炉SiOx/C料,分别在露点-10℃、-25℃、-40℃、-55℃的Ar气氛下900℃保温2h,测粉体表面氧含量和首效。露点-10℃时表面氧含量5.4wt%、首效69%;-25℃时4.5wt%、首效74%;-40℃时3.6wt%、首效78%;继续压到-55℃,氧含量3.4wt%、首效79%,边际收益开始变小。也就是说,-40℃是工程上的性价比拐点:再往上压,设备成本和气体干燥成本明显上升,但首效提升有限;压不到-40℃,表面SiO₂钝化层就压不下去,首效怎么调都差那一口气。
除了露点,气氛置换的操作顺序也很关键。行业里常规做法是:装料后先抽一次低真空(到-0.08MPa左右)再回充Ar,重复两到三次把炉膛里的空气顶干净,然后再开始升温;升温全程保持Ar微正压(炉内比炉外高50–100Pa),流量1.5–2.5L/min连续置换,尾气从排气口经流量计排出。很多新手只在升温前通一次气就关阀,认为炉子密封好不进气就行,实际上沥青裂解会持续放出CO、CH₄和焦油蒸汽,这些东西在炉膛里停留时间一长,会重新凝结在粉体表面,造成碳包覆不均。我们这边的老师傅一般要求保温段也保持连续流量,不能断气。
真到选型阶段,做硅碳的朋友绕不开这四种炉型。它们不是谁取代谁,而是对应不同产量、不同一致性要求、不同投资档位。箱式气氛炉适合克级到公斤级中试,温区准、气氛可切换,但每炉都要人工装出料,批次间靠人去对齐;回转炉连续进出料,粉体在炉管里翻滚,包覆均匀性好,但温区均匀性比箱式差一截,细粉容易飞散;推板窑是连续量产线,一板一板推过去,日产量几百公斤到吨级,适合已经定型的配方;真空烧结炉先抽本底再回充气氛,残氧和露点压得很低,适合SiOx碳热还原和对表面态要求高的送样料,但单次装料量小、节拍长。
| 炉型 | 单批装料 | 气氛能力 | 露点可到 | 批次RSD典型值 | 适合阶段 | 设备投资档位 |
|---|---|---|---|---|---|---|
| 箱式气氛炉 | 5–50kg | N₂/Ar/H₂可选 | -40℃ | 1.0%–1.5% | 配方开发、中试 | 中低 |
| 回转炉 | 连续20–100kg/h | N₂/Ar连续流 | -35℃ | 1.5%–2.5% | 碳包覆量产 | 中 |
| 推板窑连续线 | 连续200–800kg/日 | N₂/Ar保护 | -40℃ | 0.8%–1.2% | 定型配方量产 | 高 |
| 真空烧结炉 | 10–100kg/炉 | 真空+Ar/N₂回充 | -55℃ | 0.5%–0.8% | 碳热还原、送样料 | 高 |
这里要多说一句装料方式。硅碳粉料松装密度低,直接堆在料盘里厚度超过3cm,气氛很难穿透气固相,料堆中心的残氧和水汽排不出去,烧出来经常出现"表层合格、中心氧含量偏高"的夹心现象。现场经验是:料盘铺料厚度控制在1.5–2cm,料盘之间留3–5cm间隙让Ar横向流过;多层料盘叠装时,最上层和最下层之间要加导流板,不然炉口气流直窜、中层成气氛死角。我们测过同一炉料,铺料3.5cm时中心样氧含量4.9wt%,铺到1.8cm后中心样降到3.7wt%,跟表层基本一致。装料这件事看起来琐碎,但对批次RSD的影响一点不比气氛纯度小。
这里要多说一句真空烧结炉。做SiOx碳热还原的朋友,很多最后都会走到真空+回充这条路线——先抽到5Pa以下把炉膛残氧和水汽抽走,再回充Ar到微正压,保温阶段保持低流量Ar置换。这种方式既能把裂解产生的焦油、CH₄及时抽走,又能避免硅在高温下跟残余氧反应。我们交付的真空烧结炉在这类工艺上已经积累了几轮参数,温区均匀性±5℃、本底真空5Pa、露点-55℃是标配。
前面提到的广东那家负极厂,在发现是炉子问题之后,并没有直接买新炉,而是先做了一周对照实验:把同一批SiOx/C料分成四份,分别在原来的空气箱式炉、一台老氮气箱式炉(露点-30℃)、一台Ar气氛炉(露点-45℃)、一台小型真空回充炉里烧。结果空气炉首效65.3%,N₂炉72.8%,Ar炉78.1%,真空回充炉80.4%。
他们后来上了一台中型Ar气氛箱式炉,配了转轮干燥机把露点压到-45℃,气氛流量2L/min连续置换,升温斜率从5℃/min降到3℃/min(避免水汽在低温段被粉体吸附),保温段从900℃提到950℃保温2.5h。改完之后连续十批首效稳定在77.5%–79.3%,RSD 0.9%,氧含量3.5–3.8wt%,客户那边一次性通过验收。这个案例里,真正起决定作用的不是某一个参数,而是"气氛置换+露点控制+升温曲线"三件事一起改。
把上面案例里的数据画成柱状图,差异会更直观。蓝色柱是失败批次(空气箱式炉),青色柱是改工艺后的合格批次(Ar气氛炉)。氧含量、首效、RSD三个指标放在一张图里,读者一眼就能看出气氛路线换了之后,哪些指标在往好的方向走、走了多少。
问:硅碳负极能不能先用普通箱式炉把沥青碳化,再转到气氛炉烧结?
答:不建议。低温碳化段(400–600℃)如果在空气里做,粉体表面已经开始氧化,后面再转气氛炉也救不回来。硅碳烧结是个连续过程,从室温到950℃全程都要在保护气氛里走完,中途开门进空气等于前功尽弃。
问:N₂和Ar到底选哪个?差很多吗?
答:900℃以下差别不大,N₂性价比更高;950℃以上、尤其是要做碳热还原的时候,建议用Ar。N₂在高温下会跟单质硅反应生成氮化硅,虽然量不大,但会改变表面组分,对首效有影响。Ar贵一些但惰性更稳。
问:露点-40℃是不是必须用液氮?
答:不是。钢瓶Ar/N₂经减压后,再接一套氮气发生器+转轮干燥机,就能把露点压到-40℃以下;要到-55℃以上才需要考虑深冷或更好的纯化器。液氮方便但持续使用成本高,量产线一般走现场制氮+干燥。
问:H₂气氛能不能用?安全吗?
答:H₂在硅碳烧结里主要起表面还原作用,常见配比是3%–5%H₂/N₂或H₂/Ar,叫 forming gas。炉体要配防爆设计、尾气焚烧、可燃气体报警。小试线一般用Ar气氛就够,没必要上H₂;对表面态要求很高的送样料才考虑。
问:为什么我们用了Ar炉,首效还是只有74%?
答:先查露点。很多Ar炉钢瓶气纯度够,但管路接头漏气、炉门密封圈老化、干燥机转轮过期,实际炉内露点只到-25℃。拿露点仪在炉门排气口测一下,比在钢瓶出口测更准。其次查升温斜率,升温太快粉体在低温段吸附水汽,到高温段就来不及脱附。
问:真空炉是不是一定比气氛炉好?
答:不是。真空炉残氧低,但装料量小、节拍长,量产成本高。碳热还原、高表面态要求的料适合真空炉;普通碳包覆烧结,连续Ar气氛炉在成本和产量上更划算。选型要看配方阶段和产量目标。
问:硅碳烧结温度为什么卡在900–950℃?
答:温度低了沥青碳化不充分,碳层无序、导电性差;温度超过1000℃,SiOx会发生明显的歧化析硅,颗粒膨胀加剧,后续电极膨胀率压不住。900–950℃是碳层石墨化度和硅膨胀之间的平衡点。
问:回转炉为什么不适合做硅碳还原?
答:回转炉靠炉管转动翻料,气氛是连续流通的,很难抽到高真空;而且细粉在翻滚中容易被气流带走,造成包覆量波动。回转炉更适合做碳包覆均匀性要求高、但不要求高真空的连续烧结段。
问:批次RSD怎么测才有意义?
答:至少连续5炉,同一扣电批次、同一批电解液、同一个人装配,测首效算标准差除以均值。单炉数据再好不算数,5炉RSD才能反映炉子的稳定性。客户审厂一般就看这个数。
问:推板窑和箱式炉混着用行不行?
答:配方开发阶段可以用箱式炉摸参数,定型后转推板窑量产。但转线时一定要做桥接批次:箱式炉和推板窑各烧3批,数据对齐后再批量切。直接转线容易因为温区分布不同导致首效漂移。
问:硅碳负极可逆比容量做到多少算正常?
答:石墨掺硅的复合负极,常见在420–650mAh/g;SiOx/C体系做到600–900mAh/g;纯纳米Si/C体系可以冲到1000mAh/g以上,但膨胀和首效问题会指数级变难。量产线目前主力还是500–650mAh/g这个区间。
问:{city}这边有没有做硅碳烧结炉的厂家?
答:{city}及周边锂电材料产业带里,做气氛烧结炉和真空烧结炉设备的厂家不少,但真正做过硅碳SiOx/C工艺、能把露点压到-45℃、温区均匀性±5℃以内的并不多。选型时建议带自己的粉料去做现场试烧,用5批RSD说话,比看样本参数靠谱。这类工况的工艺验证,可以交给东莞志远工业设备做配合。
回到开头那个失败批次。那一炉SiOx/C被退回来,表面上看是氧含量高、首效低、RSD超标三个问题,根子上其实只有一件事:炉子那口空气没换掉。硅碳负极对氧和水汽的敏感程度,比传统石墨负极要高出一个量级——石墨在空气里700℃烧完还是石墨,硅碳在同样的空气里900℃烧完,表面已经长满了耗锂的SiO₂钝化层。
所以做硅碳烧结,气氛路线是绕不过去的一关:Ar或N₂连续保护是基础,露点压到-40℃以下是工程拐点,真空+回充是送样料的进阶选项。箱式炉做中试、推板窑做量产、真空炉做还原段,各有各的位置。把气氛这件事想清楚了,后面温度曲线、膨胀率、缺陷控制才有意义。