

联系电话
13631572573


去年春天我们跟进过一个广东负极厂的现场问题。他们用的是 SiOx 掺纳米硅的路线,包覆剂换了一批中温沥青,烧结曲线直接从旧石墨负极料沿用过来:室温到 950℃ 全程 3℃/min,保温 2 小时,Ar 流量 1.5 L/min。粉烧出来首效 72%,克容量 660 mAh/g,实验室小试看着还行,送下游电芯厂做半电池,满电态极片厚度比脱锂态厚了 22%。
客户那条线的工艺窗口是膨胀率不超过 15%,软包件更严,要求压到 10% 以内。22% 这个数意味着极片在化成后会把隔壁的陶瓷隔膜顶变形,循环几十周就会出现厚度回弹和容量跳水。客户当场停线,整批料退回。
后面把退回的粉取样回来做 SEM,发现两个现象:一是碳包覆层有肉眼可见的微裂纹,局部硅晶粒裸露;二是硅晶粒尺寸偏到了 180 nm 上下,比目标 80–100 nm 大出一截。这两条加在一起,基本就能解释为什么膨胀率会冲到 22%。
先把口径对齐。行业里说的极片膨胀率,指的是极片在首圈嵌锂(充电)完成后,厚度相对于脱锂态(放电态)的变化率,计算公式是 δ =(d嵌锂 − d脱锂)/ d脱锂,结果换算为百分数。这个厚度是在极片对辊之后、烘干除水、同一压实密度下测的,不能拿涂布态湿膜厚度来算。
膨胀率为什么是客户最在意的指标?因为它直接决定电芯封装后会不会鼓胀。石墨负极嵌锂只膨胀 10% 出头,所以传统石墨电芯的壳子按薄壳设计没问题;硅碳一旦冲到 20% 以上,软包铝塑膜会被顶出气囊,硬壳电芯的安全阀承受内压,模组装配的间隙也得跟着放大。膨胀率每高 3 个百分点,BOM 里要给电芯留的膨胀余量就要重算一遍。
工程上一般把硅碳负极的极片膨胀率控制目标定在 15% 以内,动力软包客户会要求压到 10–12%。这个数字不是拍脑袋定的,是下游在模组层面的装配公差和循环寿命要求反推回来的。
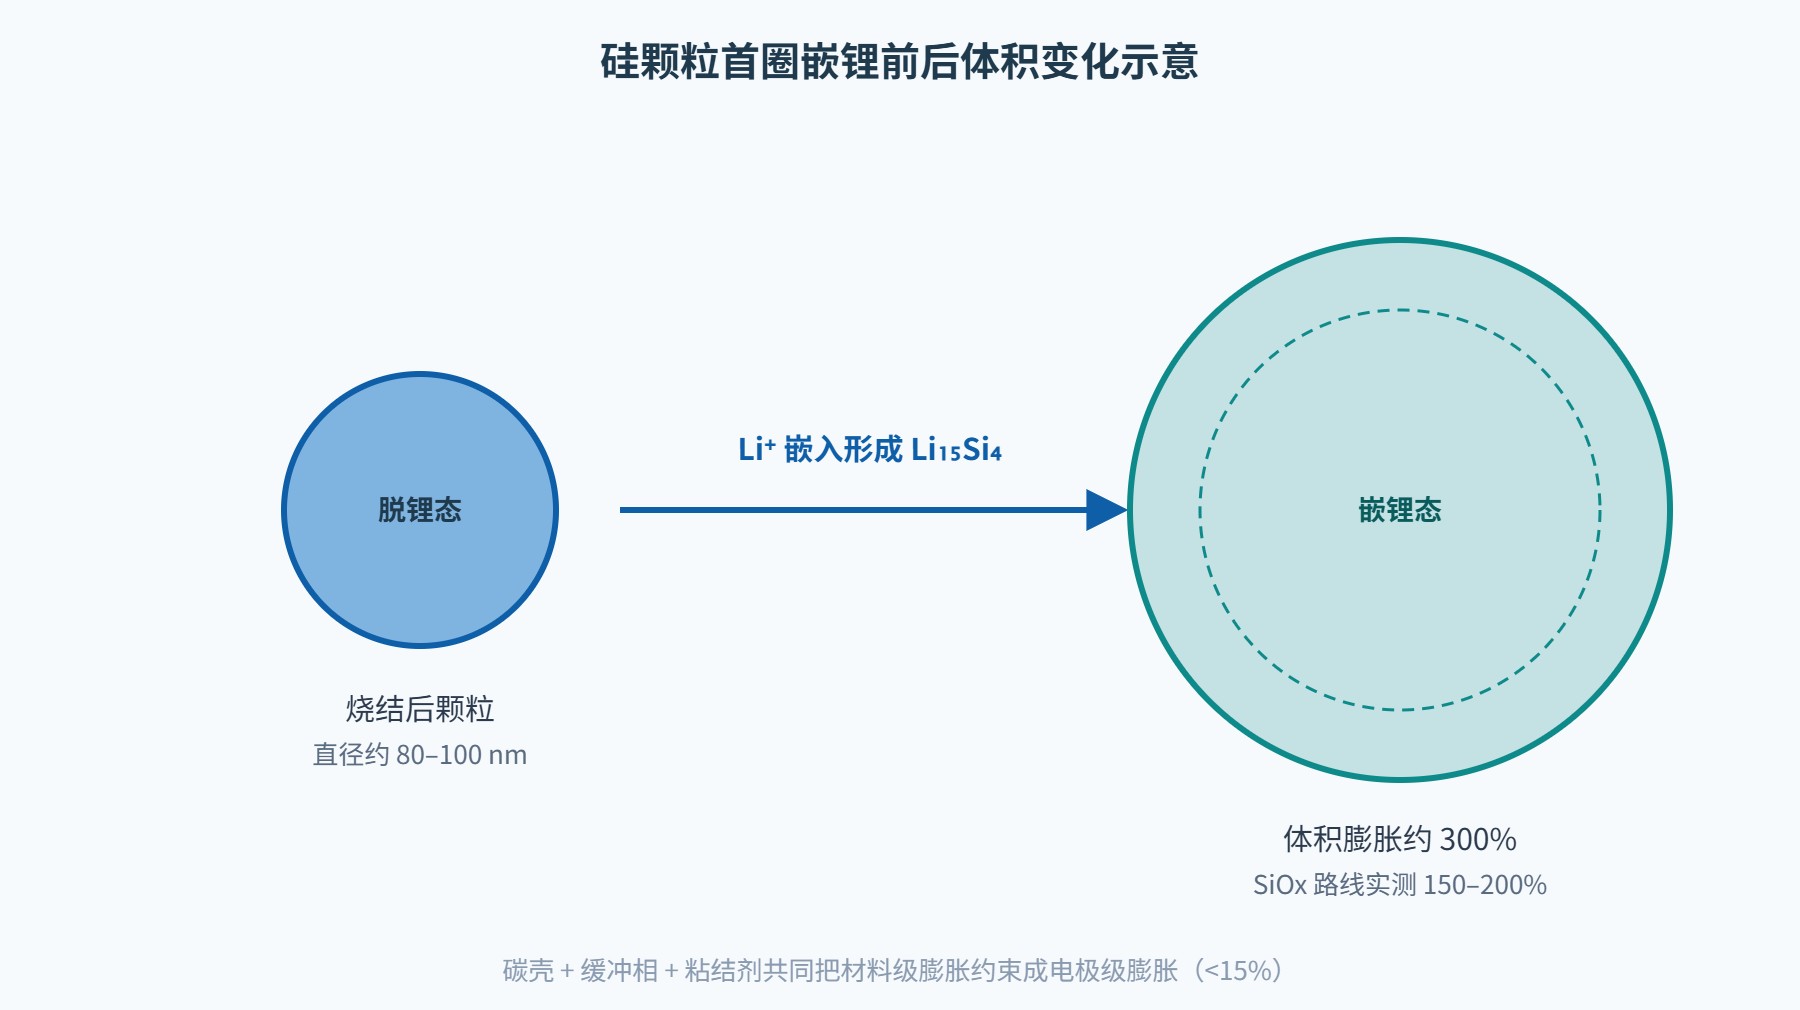
晶体硅嵌锂会生成 Li15Si4 合金相,这个相变过程里硅的体积会膨胀到原来的三倍左右,也就是行业常说的约 300%。问题是这个膨胀不是"整体变大一圈"那么温和,嵌锂时硅晶粒各向同性往外顶,脱锂时又收缩,反复几十圈下来,晶粒内部就会萌生裂纹,最后粉化。粉化的颗粒失去导电接触,容量就掉。
SiOx(一氧化硅)路线之所以被大量采用,是因为它在烧结过程中会碳热还原出纳米硅,同时原位生成 Li2O 和 Li4SiO4 这类锂盐缓冲相。这些缓冲相嵌锂时体积变化很小,把大体积膨胀的纳米硅"包裹"在里面,实测 SiOx/C 的极片膨胀率一般落在 150–200% 的材料级膨胀区间,做成电极后再被碳网络和粘结剂约束,最终极片膨胀率可以压到 15% 上下。纯纳米硅路线因为没有缓冲相,材料级膨胀接近 300%,工程上通常只做小比例掺混。
把现场能调的工艺参数全部列出来,对膨胀率影响从大到小排序,老师傅一般先盯三样:碳包覆量、保温温度、升温速率。气氛流量、保温时间、冷却速率这些是二阶参数,一般在这三样锁定之后再做微调。
这三个参数的耦合关系比看上去紧:碳包覆量改了,前驱体分解放出的气体总量就变,升温速率跟着要重校;保温温度动了,晶粒尺寸变了,需要的碳壳厚度也跟着变。做工艺窗口的时候,这三项要正交地扫一遍,不能单变量一条道走到黑。这类参数摸索一般要在真空烧结炉里配气氛流量计和炉温跟踪仪才能跑得准。
硅碳负极常用的碳包覆前驱体有三种:中温沥青、酚醛树脂、PVDF。沥青残碳率高(40–50%),包覆层致密,是主流;酚醛树脂残碳率中等(25–35%),碳化后偏硬;PVDF 残碳率低(10–15%),一般做辅助粘结。工程上说的"碳含量 10–20wt%",指的是烧结后残碳占整粉的质量分数,不是前驱体投料量。
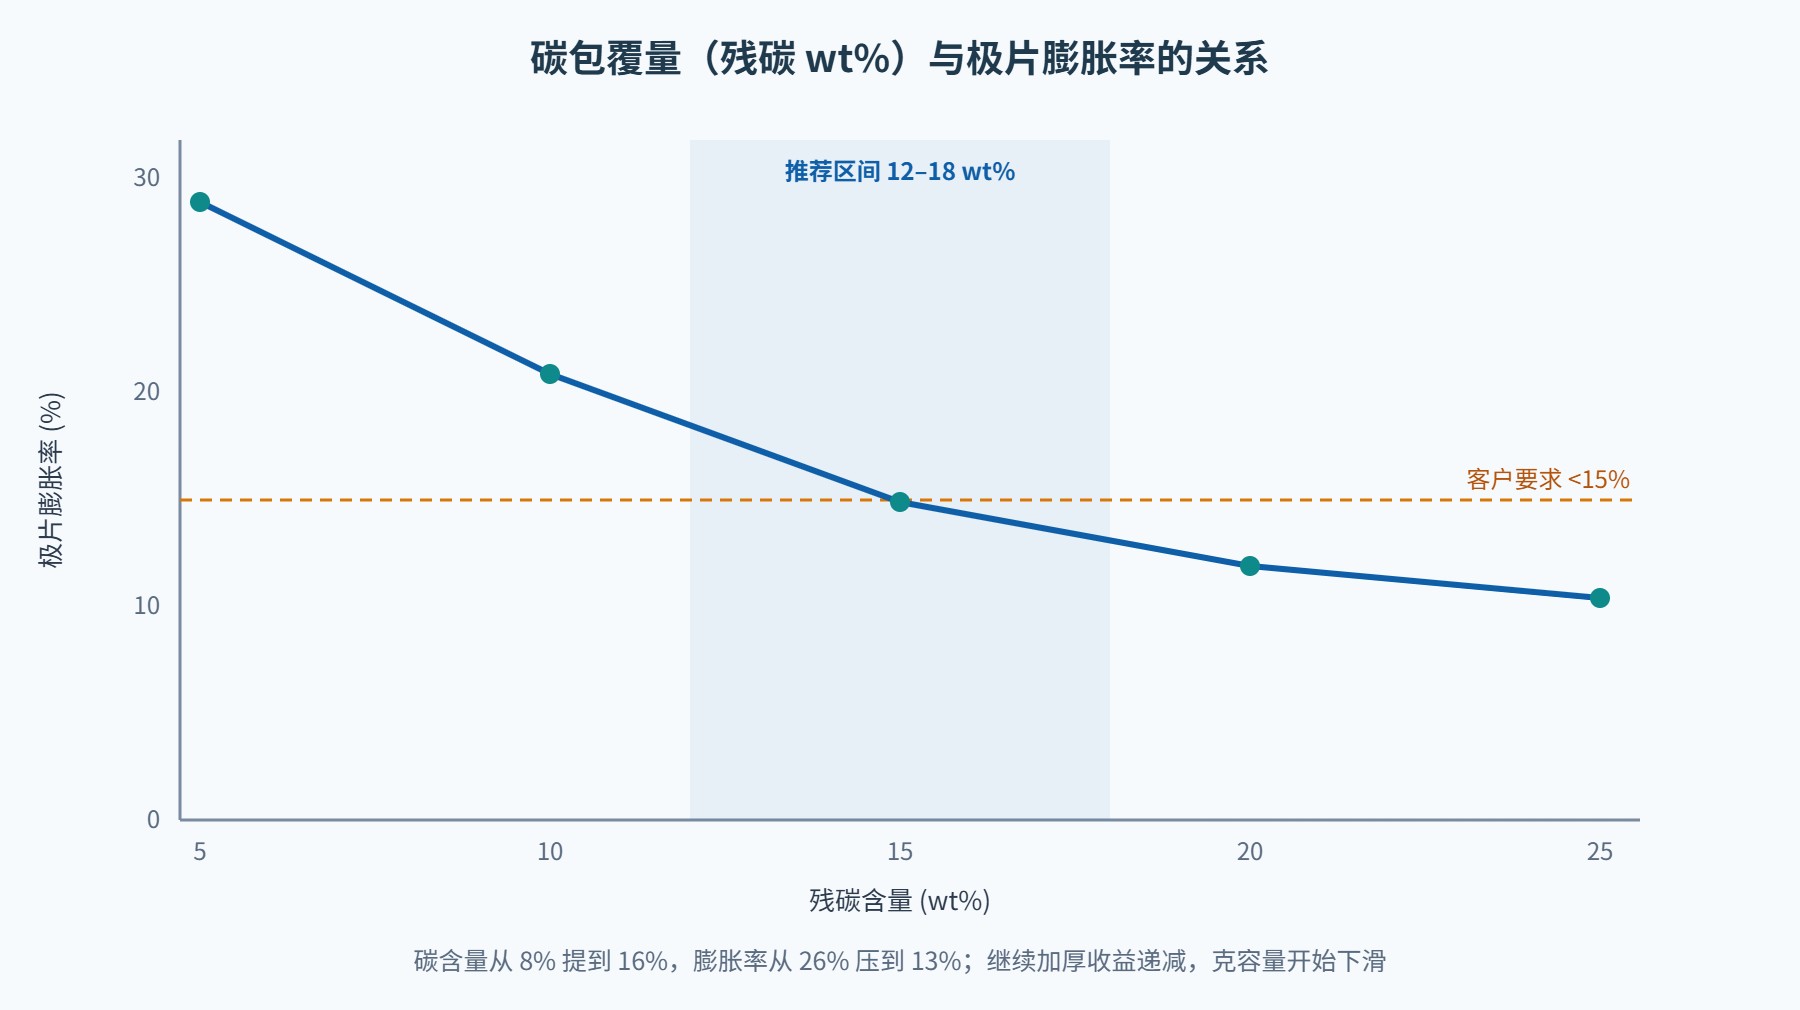
碳含量低了,碳壳包不全,硅颗粒局部裸露,嵌锂时直接和电解液反应长 SEI,膨胀率上去、首效掉下来;碳含量高了,碳壳虽然厚,但每克活性硅外面裹了一堆不贡献容量的无定形碳,整粉克容量被稀释,而且多余的碳在首圈也会消耗锂,首效同样不好看。工程常用区间是 14–18wt%,这个区间膨胀率和克容量能同时站住。
| 烧结后碳含量 (wt%) | 极片膨胀率 (%) | 首圈库伦效率 (%) | 克容量 (mAh/g) | 100周容量保持率 (%) | 现场判断 |
|---|---|---|---|---|---|
| 8 | 26 | 74 | 720 | 78 | 包覆不完整,局部硅裸露 |
| 12 | 20 | 76 | 680 | 84 | 偏薄,高倍率下有粉化风险 |
| 16 | 13 | 80 | 640 | 90 | 工程常用区间 |
| 20 | 11 | 77 | 600 | 92 | 偏厚,克容量被稀释 |
| 24 | 10 | 72 | 550 | 91 | 首效与容量损失明显 |
硅碳负极烧结的主反应是碳热还原:SiOx 在 800–1100℃ 区间被无定形碳还原出纳米硅,同时沥青前驱体碳化变成包覆层。这个温度窗口看着宽,实际上能稳定出活的区间并不宽。温度低了,还原不充分,残留的 SiO 多,首效上不去;温度高了,纳米硅晶粒会快速长大,从 80 nm 一路长到 200 nm 以上,大晶粒嵌锂时粉化更严重,膨胀率反而掉头往上走。
| 保温温度 (℃) | 保温时间 (h) | 硅晶粒尺寸 (nm) | 极片膨胀率 (%) | 首效 (%) | 现象判断 |
|---|---|---|---|---|---|
| 800 | 3 | 60 | 19 | 70 | 还原不充分,残余 SiO 偏多 |
| 900 | 3 | 90 | 13 | 80 | 还原适度,晶粒未异常长大 |
| 950 | 2 | 130 | 16 | 81 | 常用平台,一致性较好 |
| 1050 | 2 | 210 | 24 | 79 | 晶粒快速长大,膨胀抬升 |
| 1100 | 1 | 280 | 28 | 76 | 晶粒粗化,粉化加剧 |
升温速率是另一个容易被忽视的坑。沥青、酚醛这类前驱体在 350–550℃ 区间集中分解放气,这一段如果按 5℃/min 以上的速度往上冲,分解气体来不及从颗粒内部逸出,会把刚形成的碳壳撑出微裂纹。我们习惯在 400℃ 前后加一个 1 小时左右的熔融/恒温段,让前驱体先在颗粒表面铺展再分解,碳壳的完整性会好很多。常规推荐升温速率 2–5℃/min,包覆越厚的料越要慢。
气氛这边,Ar 流量一般 1.5–3 L/min,露点要控制在 -50℃ 以下。露点高了,炉内残余水汽会在高温下和硅反应生成二氧化硅层,把本该导电的表面变成绝缘层,首效和倍率一起掉。
烧结炉把碳包覆和晶粒尺寸管住之后,膨胀率还差一口气的话,就要靠烧结前后段的工艺配合。最常用的是预锂化:SiOx 首效低(70% 上下),首圈消耗的锂多,用金属锂粉掺杂或者电化学预锂化在化成前补一部分锂,首效能拉到 85% 以上,间接让 SEI 长得更稳定,后续循环的膨胀回弹也小。
纳米化是把硅晶粒控制在 100 nm 以下,低于这个临界尺寸,嵌锂过程不容易粉碎,膨胀后回弹的一致性更好;代价是比表面积上去,SEI 耗锂变多,要和预锂化配套用。多孔结构是在硅碳颗粒内部预留空腔,嵌锂时材料往空腔里"长",外轮廓尺寸变化就小一截,一般通过镁热还原模板或酸刻蚀造孔,会牺牲一点克容量。粘结剂这边,PAA、海藻酸钠这类含羟基的粘结剂比传统 PVDF 对硅颗粒的附着力强,膨胀循环后不容易脱粉。
现场数据对不上账,一半原因是测法不一致。同一块极片,用螺旋测微器测和用原位膨胀仪测,出来的数能差 3–5 个百分点。送样前先和客户对齐测法,比在炉子上瞎调三天有用。
| 测量方法 | 原理 | 样品形态 | 数据重复性 | 周期 | 适用场景 |
|---|---|---|---|---|---|
| 极片压片厚度法 | 螺旋测微器测首圈充放电前后烘干极片厚度差 | 辊压后极片 | ±1.5% | 半天 | 产线快检 |
| 原位电化学膨胀仪 | 电池内原位测厚探头实时记录厚度曲线 | 扣式/软包 | ±0.5% | 2–3 天 | 工艺开发 |
| 软包封装测厚 | 封装后软包满电态取五点测厚 | 软包电芯 | ±2% | 3–5 天 | 客户验收 |
| SEM 截面测量 | 嵌锂后液氮脆断,截面下测极片厚度 | 小极片 | ±3% | 1 天 | 机理分析 |
取样上有几个细节:同一批极片在涂布头、中、尾各取一片,每片测 5 个点取平均;测前 120℃ 烘干 4 小时除水分;对辊密度要锁在 1.55–1.65 g/cc 这个窄区间,否则厚度数据没法横向比。如果客户用的是原位膨胀仪,你拿压片厚度法的数据去对,两边天然差一截,要提前做方法对比换算。这类一致性要求高的验证,一般要在带气氛控制的气氛烧结炉设备上跑平行样才站得住。
还有几个现场容易翻车的细节:充电完成后不要立刻测厚,先在 25℃ 恒温间静置 4–6 小时,让极片内部电解液浸润和嵌锂应力释放稳定下来再读数,刚充完电的新鲜 SEI 还在蠕变,马上测会比稳定值厚出 1–2 个百分点。千分尺压头压力要和客户约定一致,压得太死会把极片压实读薄,压得太轻又把表面导电剂层的间隙算进去,一般控在 5 N 上下。扣式电池拆片测厚要在氩气手套箱里完成,硅表面暴露空气超过半分钟就氧化,测出来的厚度和实际膨胀率都会偏。
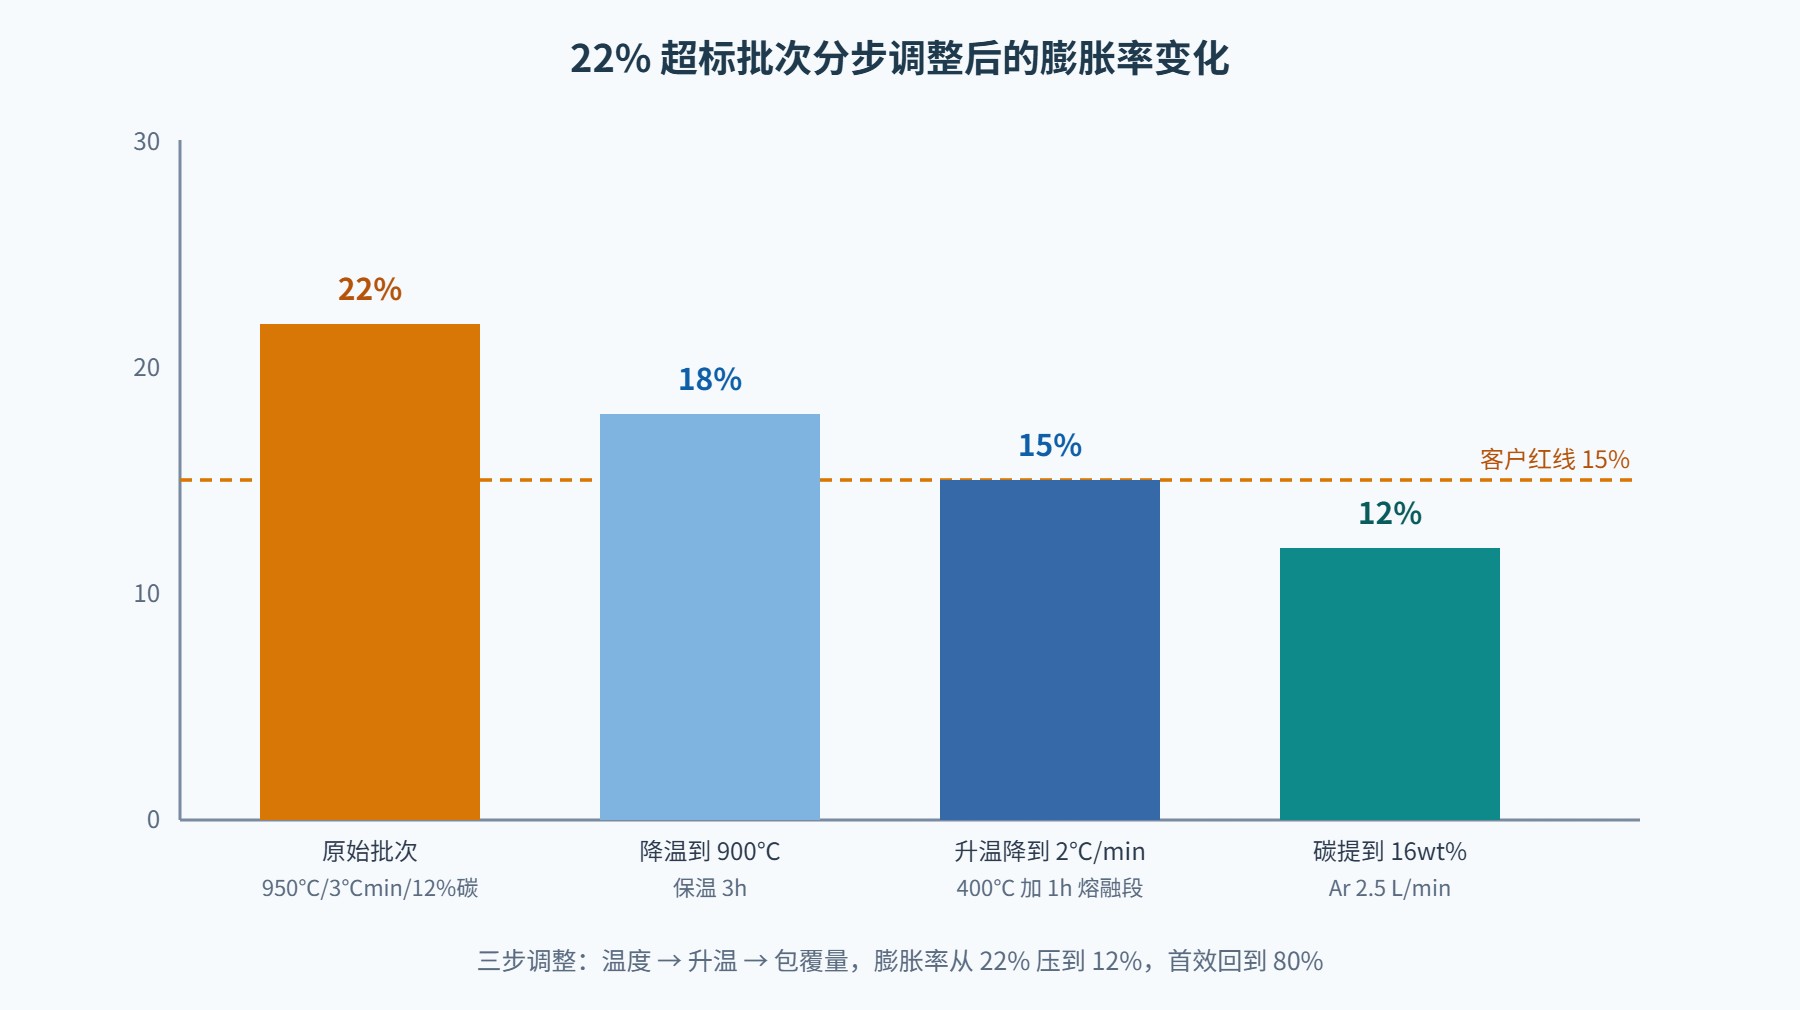
现场案例:前面提到那批 22% 退料,后面是这样一步步调回来的。原始状态:碳包覆 12wt%,升温全程 3℃/min,保温 950℃×2h,Ar 流量 1.5 L/min,实测膨胀率 22%、首效 72%。
第一步排查 SEM:碳壳有微裂纹,硅晶粒约 180 nm。先动温度——保温从 950℃ 降到 900℃,保温时间延长到 3h,让还原在较低温度下慢一点做完,晶粒压回 90 nm 左右。复测膨胀率 18%,还是超。
第二步动升温:把 350–550℃ 段从 3℃/min 降到 2℃/min,并在 400℃ 加 1h 恒温熔融段,让沥青先铺展再分解。碳壳裂纹肉眼看消失,膨胀率 15%,刚好压线。
第三步动包覆量:沥青配比上调,烧结后残碳从 12wt% 提到 16wt%,Ar 流量同步加到 2.5 L/min 把分解气吹干净。复测膨胀率 12%,首效回到 80%,克容量 640 mAh/g。客户那边重新过样,软包件实测膨胀 11.5%,进入合格窗口。
问:硅碳负极极片膨胀率控制在多少算合格?
答:消费类软包一般要求满电态膨胀率低于 10%,动力类硬壳电芯通常放宽到 15% 以内;超过 20% 客户线体基本会拒收。这个指标要和对辊密度、N/P 比一起谈,单看一个数没有意义。
问:膨胀率和首效为什么总是此消彼长?
答:碳包覆加厚能压膨胀,但多余的无定形碳会在首圈消耗锂形成 SEI,首效跟着掉。平衡点一般落在残碳 14–18wt%,再靠预锂化把首效损失补回来,不能只靠碳包覆一条路走到黑。
问:碳包覆是不是越厚越好?
答:不是。残碳超过 22wt% 以后,膨胀率下降明显趋缓,但克容量和首效下滑显著,相当于把活性硅"包死"了,比容量被不贡献容量的碳稀释掉。
问:SiOx 能不能替代纯硅?
答:工程上不是替代关系,是掺混关系。SiOx 材料级膨胀 150–200%,比纯硅约 300% 温和,但首效只有 70% 上下,实际做法是 SiOx 掺 5–15% 纳米硅,兼顾容量和膨胀。
问:升温速率为什么不能快?
答:沥青和酚醛前驱体在 350–550℃ 集中分解产气,升温快了气体来不及逸出,会把刚形成的碳壳撑出微裂纹,硅颗粒裸露后直接和电解液反应,膨胀率和副反应一起上去。常规取 2–5℃/min。
问:烧结温度贪高会怎样?
答:温度超过 1050℃,纳米硅晶粒会从约 100nm 长到 200nm 以上,大晶粒嵌锂时粉化更严重,膨胀率反而升高;同时碳壳被过度石墨化,缓冲弹性下降,循环回弹变大。
问:预锂化在烧结前还是烧结后做?
答:都在烧结后、配浆前。烧结炉负责的是碳热还原和碳包覆成型,预锂化是补锂工序(金属锂粉掺杂或电化学预锂化),属于后段工艺,和炉子本身关系不大。
问:纳米硅为什么膨胀小?
答:硅颗粒尺寸低于临界破碎尺寸(约 150nm)时,嵌锂过程不容易粉碎;颗粒越小,表面能越高,SEI 越容易在表面稳定形成。代价是比表面积上去,首圈耗锂变多,要配预锂化。
问:多孔结构怎么帮忙缓冲膨胀?
答:在硅碳颗粒内部预留空腔,嵌锂膨胀时材料往空腔里"长",外轮廓尺寸变化就小一截。多孔一般通过镁热还原模板或酸刻蚀造孔,会牺牲一部分克容量,要和目标容量配对。
问:极片膨胀率取样怎么取才代表性?
答:同一批极片在涂布头、中、尾各取一片,每片测 5 个点取平均;测前 120℃ 烘干 4h 除水分,对辊密度锁在 1.55–1.65 g/cc 的窄区间,否则数据之间没法横向比较。
问:膨胀率批次之间波动大怎么排查?
答:按顺序查四样:包覆前驱体批次是否更换、升温曲线实际温度(用炉温跟踪仪校)、保温段气氛露点、刚出炉粉料是否吸潮。现场遇到的波动,八成来自这四项。
问:真空烧结炉和普通气氛炉对膨胀率影响大吗?
答:影响大。硅碳烧结要的是低氧分压加保护性 Ar 气氛,普通箱式空气炉烧出来氧含量高、首效低;在真空/气氛炉里通 Ar 做碳热还原,露点能控到 -50℃ 以下,批次一致性才站得住。这类工艺验证,东莞志远工业设备在设备交付时会配合客户把温度曲线和气氛流量先跑通。
膨胀率超标这件事,表象在极片厚度,根子在烧结曲线。硅那约 300% 的材料级膨胀是消不掉的,工程能做的是用碳壳兜住、用缓冲相吸收、用纳米化减小粉碎、用预锂化补回首圈锂损。三个敏感参数——碳包覆量、保温温度、升温速率——要联动调,不能单拧一个旋钮。
{city}周边有负极厂要做硅碳烧结工艺验证,可以把碳含量、目标膨胀率和首效指标列出来,在气氛烧结炉上先跑两炉平行样再放大生产。