

联系电话
13631572573


把CVD沉积炉升到设定温度只是起点,真正决定膜层质量的是温度曲线如何分段、MFC流量与炉压如何闭环配合。本文从工艺参数角度,结合SiN、SiO₂、DLC、石墨烯四类常见膜系,拆解升温—脱水—沉积—退火—降温各段的参数取值逻辑,给出一套可复用的流量压力联调方法与PID整定思路,供{city}及周边地区的工艺工程师在现场调机时对照参考。
CVD沉积炉的工艺窗口通常较窄,同一台设备换一种膜系,温度、流量、压力的组合就要重新匹配。不少现场调试出现的膜厚不均、针孔、剥落问题,根源并不在硬件本身,而在于参数之间没有形成闭环:温度上去了但反应气还没到位,流量稳了但炉内压力在飘,退火段降温太快又把膜层应力拉爆。本文围绕温度曲线分段与流量压力联调这两条主线,把常见的参数取值、整定步骤和异常排查整理成一份可对照操作的清单。
不少新手调机时习惯按下加热按钮就让炉子以固定速率直冲沉积温度,这种做法在简单氧化工艺里或许能用,但在SiN、DLC这类对表面状态敏感的膜系上很容易出问题。硅片或工件在室温下会吸附水汽、碳氢和微粒,如果这些残留没有在沉积前被脱除,它们会在高温段被反应气卷入膜层,形成针孔和颗粒源。
一条成熟的CVD温度曲线通常被切成五段:升温段、脱水脱气段、沉积恒温段、退火重构段、梯度降温段。每一段承担的任务不同,升温速率、恒温精度、保温时长也跟着不同。下面这张表把典型分段策略列出来,方便现场对照。
| 阶段 | 温度区间 | 升/降温速率 | 保温时长 | 压力条件 | 主要作用 |
|---|---|---|---|---|---|
| 升温段 | 室温→600℃ | 8~12℃/min | — | 低真空抽排 | 排除大气、预热均温 |
| 脱水脱气段 | 600℃±5℃ | 恒温 | 20~30 min | 10~30 Pa | 脱除表面吸附水汽 |
| 沉积恒温段 | 900~1100℃ | 恒温±5℃ | 30~120 min | 按膜系设定 | 主反应成膜 |
| 退火重构段 | 1100℃±5℃ | 恒温 | 10~20 min | 惰性气保护 | 释放应力、重构晶相 |
| 梯度降温段 | 1100→400℃ | 3~5℃/min | — | 惰性气微正压 | 减小热冲击 |
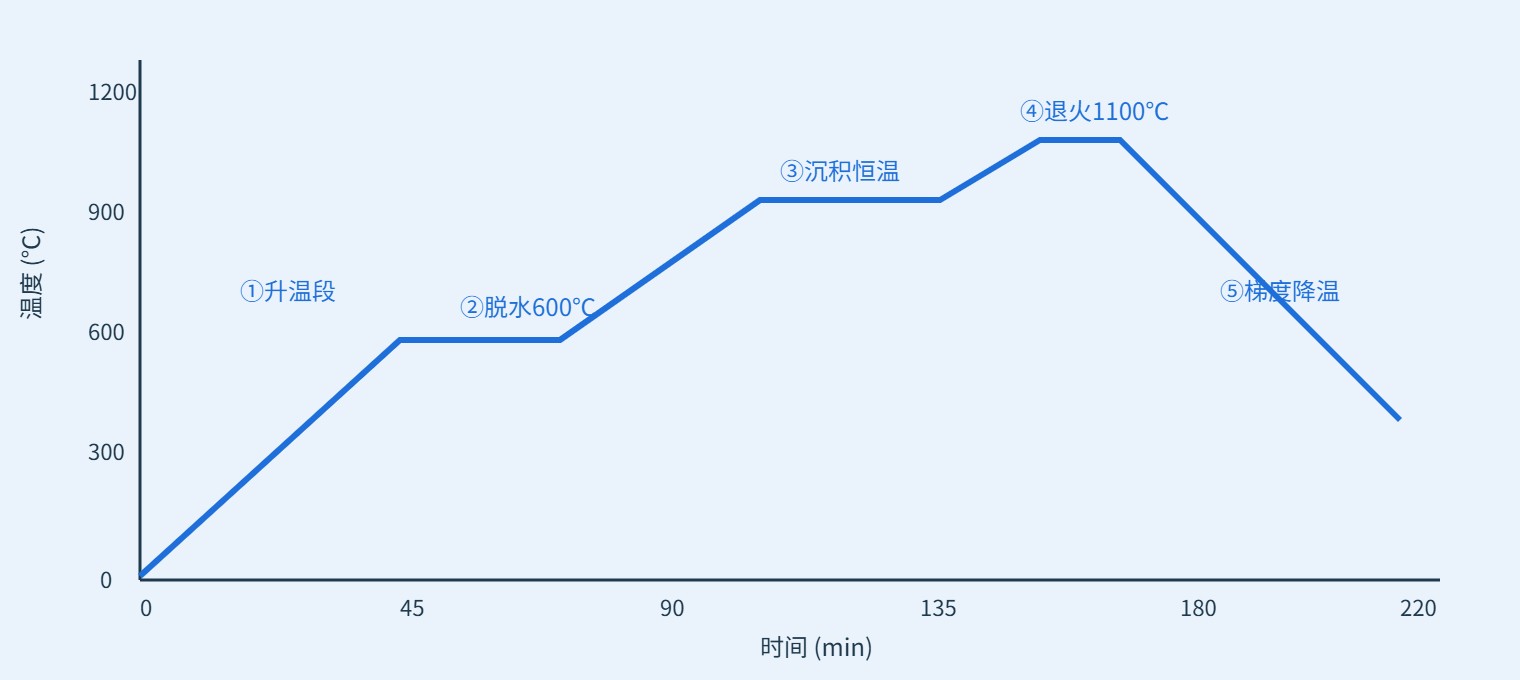
升温段的速率不是越快越好。速率过高会让炉管上下温区出现明显滞后,测温点显示已经到600℃,工件实际温度可能还低出上百度。对于φ6英寸以下的炉管,8~12℃/min是比较稳妥的区间;更大直径的炉管建议降到5~8℃/min,让匀温块跟上。脱水段放在600℃而不是更高,是因为超过700℃后部分衬底表面会发生预氧化,反而把后面沉积层的界面做脏。
沉积恒温段是整炉工艺的核心,温度波动会直接换算成沉积速率波动。工程上通常要求恒温段设定值±5℃以内,炉管有效温区的横向均匀性控制在±3℃以内。这个指标靠两件事撑住:一是多段独立控温的加热丝布置,二是PID参数的现场整定。
多数CVD炉配备3~5段独立温区,每段一支热电偶反馈给对应的SSR或SCR调功模块。PID整定时,先把积分时间拉长、微分关掉,让系统在小幅阶跃下观察超调量;再逐步把P值从大往小调,直到阶跃响应出现一次半衰减振荡为止。经验上,硅钼棒加热炉的P值落在2.0~4.0、积分时间180~300 s区间时,恒温段的波动能压在±2~3℃。
温区均匀性不能只靠热电偶读数,要定期用五点测温板(上、中、下、左、右)做热态测绘。当有效温区偏离±3℃时,优先调整上下两段加热丝的输出配比,而不是急着改主PID。这一点在{city}周边客户现场的调机记录里反复出现:热电偶在控温点看起来很漂亮,工件位置实际温差却有十几度。关于温区结构与加热丝布置的更多细节,可以对照真空钎焊炉系列设备的温区设计思路,两类高温炉在匀温结构上有共通之处。
反应气进入炉膛后,流量和压力是一对互相耦合的变量。MFC(质量流量控制器)负责把SiH₄、NH₃、H₂、N₂等气体以sccm量级的精度送进来,下游的节流阀或真空蝶阀负责把炉压稳在设定值。MFC的出厂精度通常做到±1%读数加0.5%满量程,但实际工况里这个精度要靠闭环联调才能兑现。
联调的顺序有讲究。正确做法是先把抽速调到一个粗真空区间,再由MFC逐个建立流量,最后用下游压力阀闭环把炉压压稳。如果反过来先压炉压再开MFC,节流阀会把进气波动放大成压力波动,膜厚均匀性立刻变差。下面这张框图把联调信号流画出来。
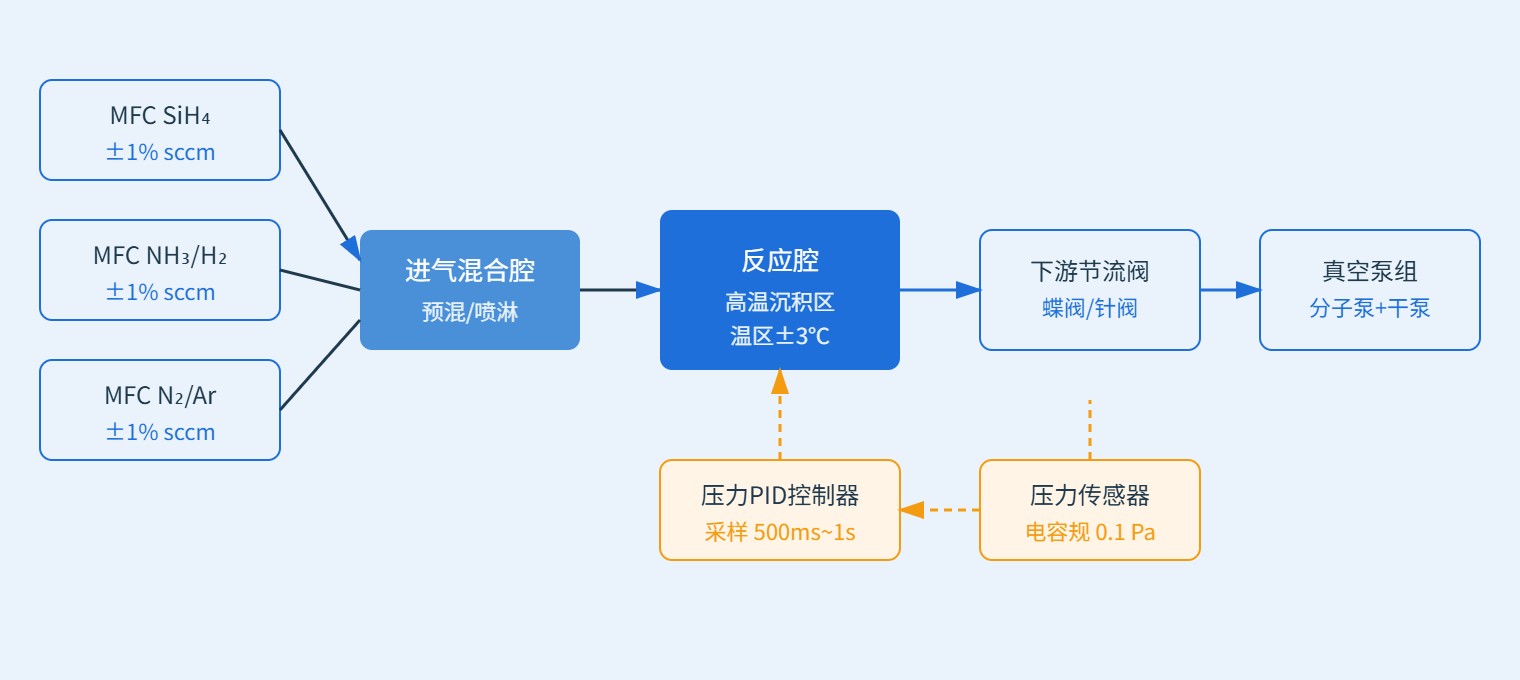
常见的双闭环参数匹配是:MFC回路响应时间1~2 s,压力回路PID的采样周期取500 ms~1 s。两者周期错开一倍以上,避免互相打架。当流量从50 sccm阶跃到150 sccm时,炉压应当在3~5 s内回到设定值±10%区间,超出这个时间就要检查节流阀的气路通径是否偏小。
| 膜系 | 沉积温度 | 主气源流量 (sccm) | 载气 | 工作压力 | 沉积速率 | 膜厚均匀性 |
|---|---|---|---|---|---|---|
| SiN (PECVD) | 320~380℃ | SiH₄ 80~120 / NH₃ 200~400 | N₂ 1000~2000 | 60~120 Pa | 8~12 nm/min | ±5% |
| SiO₂ (LPCVD) | 680~750℃ | DCS 50~80 / N₂O 200~300 | N₂ 500 | 20~40 Pa | 4~6 nm/min | ±3% |
| DLC (PECVD) | 200~300℃ | C₂H₂ 40~80 / Ar 100~200 | — | 3~8 Pa | 15~25 nm/min | ±8% |
| 石墨烯 (热CVD) | 1000~1050℃ | CH₄ 5~20 / H₂ 200~500 | Ar 500~1000 | 40~80 Pa | 0.1~0.5 层/min | 单层覆盖率~95% |
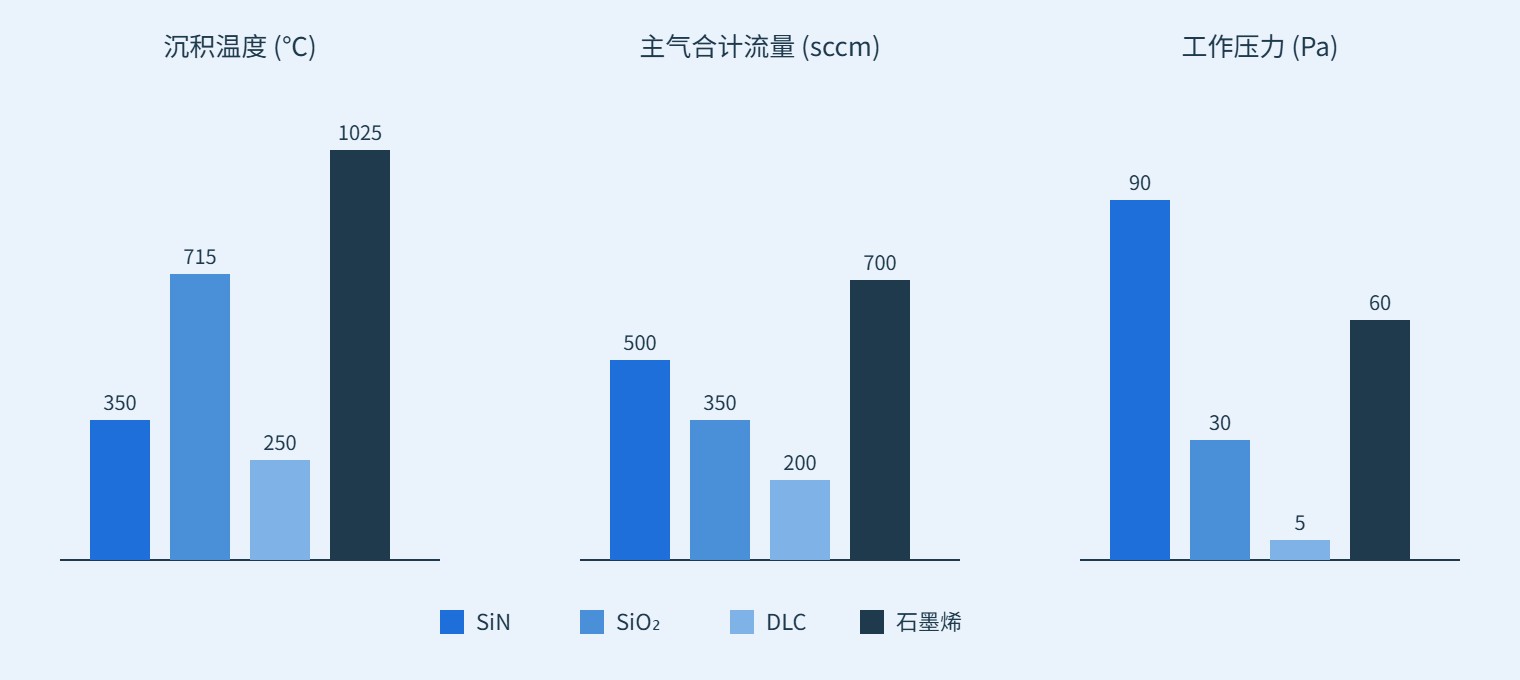
表中压力单位Pa和Torr在现场都有人用,1 Torr约等于133 Pa。SiN的60~120 Pa相当于0.45~0.9 Torr,DLC的3~8 Pa约合0.02~0.06 Torr,工程换算时不要搞错量级。MFC在低流量段(低于10 sccm)精度会明显下降,石墨烯工艺里CH₄只有5~20 sccm,建议选用满量程0~50 sccm的小量程MFC,而不是拿0~500 sccm的大盘去硬凑。
SiN、SiO₂、DLC、石墨烯这四种膜,反应机理不一样,参数组合的思路也差得很远。SiN走等离子体辅助路线,温度不高但NH₃比例要够;SiO₂走低压热分解路线,温度高、压力低;DLC靠碳氢气体的辉光放电,压力越低离子能量越足;石墨烯则要在铜箔上做高温退火加甲烷裂解。下面这张对比图把关键参数放在一起看。
SiN膜系里,SiH₄/NH₃的比例直接决定膜层的应力和折射率。NH₃偏高,膜层偏富氮、折射率偏低(约1.9),压应力偏大;SiH₄偏高,膜层偏富硅、折射率升到2.1以上,容易出现颗粒。{city}地区做封装钝化的客户常见做法是把SiH₄/NH₃流量比压在1:3~1:4之间,折射率稳定在2.0左右。
DLC膜系对H₂比例敏感。H₂太少,膜层sp3比例上不去,硬度不够;H₂太多,膜层变得疏松,附着力下降。工程上常用拉曼光谱1335 cm⁻¹和1580 cm⁻¹两个峰的强度比来间接判断sp3/sp2比例,再反过来调C₂H₂/Ar流量比。石墨烯生长则走另一条路线:先在1000℃把铜箔退火20~30 min让晶畴长大,再切入CH₄做10~30 min的裂解,最后靠H₂快速降温把碳沉在铜表面。
【联调案例】{city}某精密结构件客户,SiN涂层镀膜后膜厚均匀性长期在±12%附近波动,客户反映后续光刻套准偏差偏大。现场用五点膜厚仪复测后发现,边缘位置比中心薄出18%。排查步骤:(1) 检查MFC零点,发现SiH₄通道在80 sccm附近漂移了6 sccm;(2) 重新做MFC两点校准(零点加80%满量程),漂移压到±1%以内;(3) 把下游节流阀的PID比例带从5%放宽到8%,积分时间从2 s调到5 s;(4) 沉积段压力从80 Pa降到65 Pa,减少边缘气流短路;(5) 升温段在400℃额外加了一段10 min的N₂吹扫。调整后连续三炉复测,膜厚均匀性稳定在±4%,客户后续套准偏差从1.2 μm降到0.3 μm。这个案例说明,均匀性问题往往不是单点参数错,而是MFC精度、压力闭环、气流组织三者叠加的结果。
现场调机时,流量和压力的异常往往是连锁反应。下面这张对照表把常见现象、可能原因和处理动作列出来,遇到问题可以先按表排查一轮。
| 现象 | 可能原因 | 排查动作 | 处理方案 |
|---|---|---|---|
| 炉压上升慢、抽速不足 | 节流阀开度漂移、泵油劣化 | 记录阀位反馈与真空规读数 | 清洗节流阀、更换泵油 |
| 流量显示稳定但膜厚偏薄 | MFC零点漂移、管路微漏 | 旁路皂泡计复核实际流量 | 重新两点校准MFC |
| 压力在设定值附近振荡 | PID比例带过小、采样周期过快 | 观察压力曲线振荡周期 | 加大比例带、放慢积分 |
| 边缘膜厚偏薄 | 进气分布不均、边缘气流短路 | 五点膜厚测绘 | 降低工作压力、调整喷淋盘 |
| 升温段压力飙升 | 冷阱饱和、水汽大量释放 | 对照规管读数随温度曲线 | 延长600℃脱水段 |
| 沉积段膜面颗粒多 | NH₃管路残留油分、MFC密封圈老化 | 做空白炉试验 | 更换密封件、烘烤气路 |
这张表里有一个共同的排查逻辑——先做空白炉(不开反应气),再做单气路测试,最后才动工艺配方。不少工程师一看到膜层异常就去改温度和流量,结果把原本稳定的工艺也带偏了。东莞志远工业设备在为客户做现场培训时,通常会把"空白炉—单气路—配方"这三步写成操作SOP,让调机过程可追溯。
CVD沉积炉的参数调试不是把每个旋钮拧到"好听"的数字,而是要建立顺序感。先把温度曲线走顺(升温—脱水—沉积—退火—降温),再把流量校准准(MFC零点加量程),最后把压力闭环稳住(PID参数加阀位反馈)。三步之间不要跳步,跳步出来的参数组合往往经不起批量生产的考验。
对于正在选型或升级设备的客户,可以对照本文的参数区间去看设备的MFC路数、温区段数、压力控制方式是否留有余量。如需进一步了解炉膛结构、气路布置和安全联锁的具体配置,可以参考志远工业的真空钎焊炉系列资料,两类高温设备在温区设计和真空获取上有共通之处;也欢迎在{city}周边现场做工艺联调,把温度曲线和流量压力一起过一遍。
升温过快会让炉管径向温差拉大,工件实际温度滞后于控温点,进入沉积段时温区均匀性被破坏。φ6英寸以下炉管8~12℃/min较稳妥,大炉管建议降到5~8℃/min。
600℃足以脱除物理吸附水汽,又不会触发多数衬底的预氧化。温度超过700℃后,硅表面容易形成自然氧化层,反而污染后续沉积界面。
PECVD路线下,这个温度区间既能保证SiH₄和NH₃在等离子体中充分反应,又不会损伤后端已有的金属布线。温度超过400℃,铝互连容易出现应力迁移。
流量低于满量程10%时,传感器信噪比下降,精度会退化到±3%甚至更差。像石墨烯工艺里CH₄只有5~20 sccm,要选小量程MFC(0~50 sccm),不要拿大盘硬凑。
SiN靠等离子体强化,需要较高的分子密度维持放电,60~120 Pa合适;DLC要让碳离子获得足够能量轰击成膜,压力低到3~8 Pa,平均自由程更长,离子能量更足。
日常批量生产阶段建议每月复核一次阶跃响应;换气路、换泵或清洗节流阀之后必须重新整定。判断标准是流量阶跃后压力3~5 s内回到设定值±10%。
沉积出来的膜层内应力较高,直接降温会把应力锁在膜里,后续出现剥落。1100℃附近10~20 min的惰性气退火,能让膜层微结构松弛,应力释放一部分。
这个速率既能保证炉子不被热震拉伤,又能避免工件在400℃以上停留太久被残余气氛污染。降得太快炉管寿命受损,降得太慢会拉长生产节拍。
在工件平面上取中心、上、下、左、右五个位置,用椭偏仪或台阶仪测膜厚,算平均值与相对偏差。偏差超过±5%就要回头查温度均匀性和气流量分布。
NH₃偏高,膜偏富氮,折射率约1.9,压应力大;SiH₄偏高,膜偏富硅,折射率2.1以上,颗粒增多。封装钝化场景常用1:3~1:4的流量比,折射率稳定在2.0左右。
拉曼光谱I(D)/I(G)比值升高意味着sp2团簇增多,此时应减少H₂比例或降低偏压;比值过低、膜过硬发脆,则要适当提高H₂让膜层松弛一些。
铜箔轧制后表面有加工硬化和氧化残留,1000℃附近退火20~30 min能让铜晶畴长大、表面重构,后续CH₄裂解出来的碳才能铺成连续单层,而不是聚成碎片。