

联系电话
13631572573


在CVD沉积炉的日常运行中,膜层出现颗粒、针孔、剥落、色差或膜厚不均,往往不是单一参数偏差造成的,而是气源纯度、炉管洁净度、样品前处理、真空泵抽速、MFC流量精度与温区稳定性多个环节耦合的结果。本篇从缺陷现象的判读入手,沿着"现象→根因→排查步骤→处理动作"的工程路径,把膜层端缺陷与设备端故障放在同一张排查地图上,帮助{city}地区的工艺工程师缩短从发现问题到恢复正常批次的时间。
拿到一片不合格膜层,先别急着调温度或改流量,而是先把缺陷形态描述清楚。颗粒通常表现为膜面随机分布的凸起或凹坑,用光学显微镜在100倍下即可辨认尺寸;针孔则是膜层穿透到底层的微小开口,在光学或电镜下呈点状透亮;剥落表现为膜层与基底分离的片状或带状区域,边缘常有翘起;色差多与膜厚偏差或组分比例漂移相关;膜厚不均则沿炉管径向或轴向呈现梯度。把这五类形态区分开,才能决定后续是查工艺、查洁净度还是查设备。
工程上建议建立一张缺陷记录单,每批次记录缺陷类型、密度、分布位置、出现时机(首炉/连续炉/保养后首炉)以及当时的真空度、压力、温度与流量曲线。东莞志远工业设备在现场调试中发现,约六成重复性缺陷都能通过历史批次对比提前锁定方向,而不是每次都从零开始试错。对于连续多炉出现同类缺陷的情况,应优先怀疑设备漂移而非工艺偶然波动。
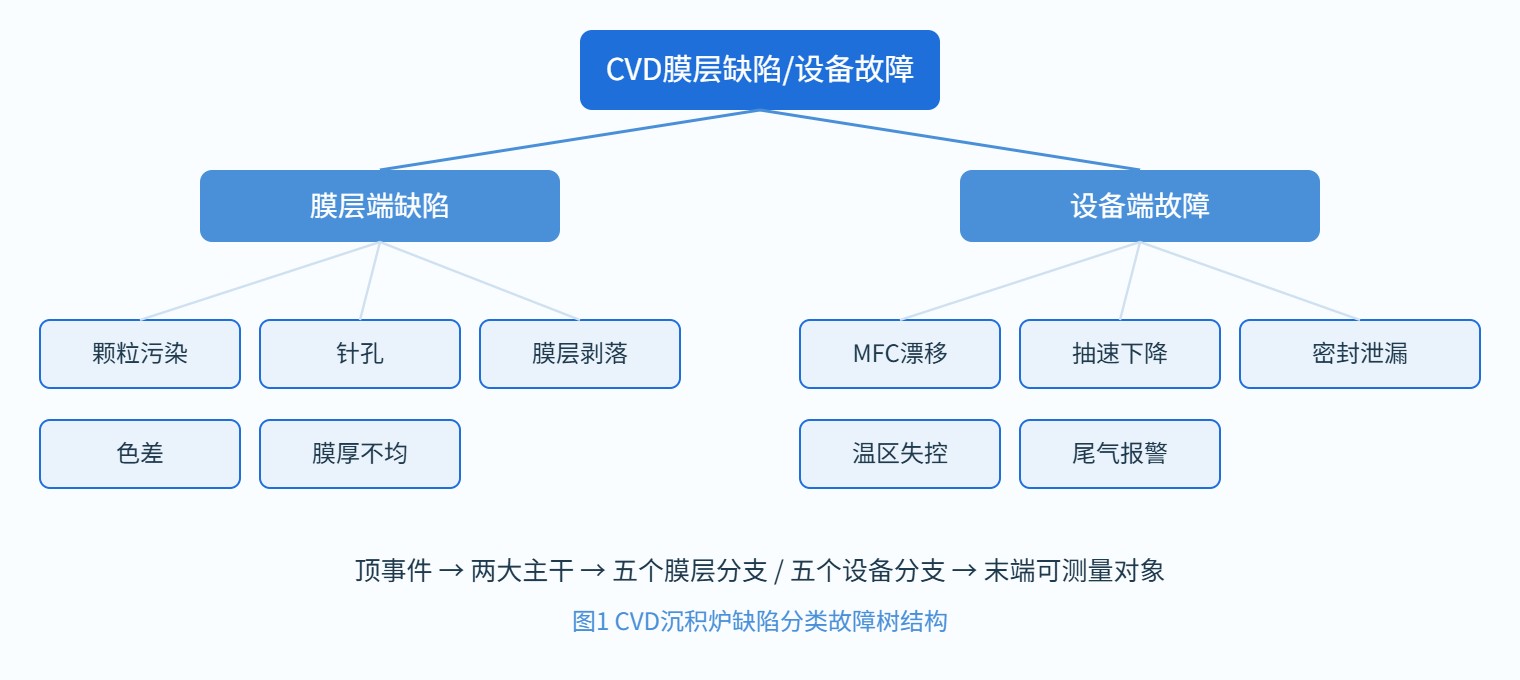
故障树的作用是避免在排查时"想到哪查到哪"。以膜层缺陷为顶事件,向下拆分为膜层缺陷与设备故障两大主干;膜层缺陷再分颗粒、针孔、剥落、色差、膜厚不均五个分支;设备故障再分气路、真空、温控、尾气四个分支。每个分支末端落到一个可测量、可更换的具体对象,例如MFC零点、密封圈、真空计零点、热电偶位置、尾气过滤器压差。下图给出本篇采用的故障树结构。
颗粒缺陷的尺寸通常在0.5μm到5μm量级,超过5μm的颗粒在显微镜下一眼可见,0.5μm以下则需要在百级洁净台内用强光斜射检查。颗粒来源按概率从高到低依次为:炉管内壁剥落的沉积物、样品前处理残留、气源携带微粒、管路接头处的死体积沉积。很多工程师的直觉反应是换气源,但实际上炉管结瘤在停炉降温后脱落,才是连续批次颗粒超标的常见原因。
来源链路的排查顺序建议是:先看本批次之前是否做过高压吹扫,再看炉管内壁在停机检查时是否有片状沉积,接着核对样品清洗后的烘干时间与存放环境,最后才检查气源过滤器与管路。下图把四个入口与对应的检查动作画在同一条链路上。
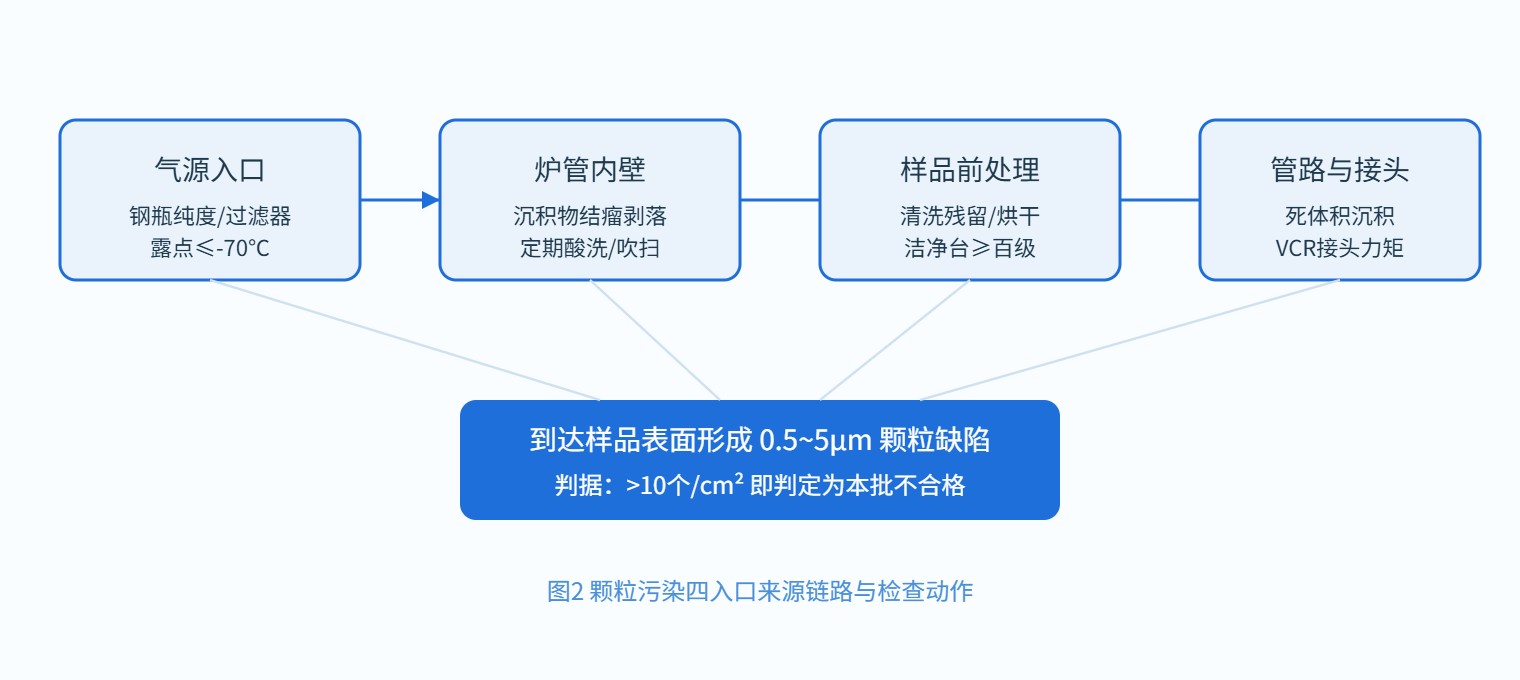
需要强调的是,颗粒缺陷与针孔在电镜下的判读容易混淆:颗粒落在膜面是凸起,颗粒在沉积过程中被膜包裹后脱落则留下针孔状凹坑。当一批样品同时出现颗粒与针孔,应优先按颗粒链路处理,针孔往往是颗粒脱落的次生结果。
下表把现场高频出现的六类缺陷按"现象判据—可能根因—排查动作—处理方案"四列整理,便于工艺班组在交接班时直接对照使用。表中密度、面积、膜厚偏差均给出常用量化区间,避免凭"看着多/看着少"做判断。
| 缺陷类型 | 现象与量化判据 | 可能根因 | 排查与处理动作 |
|---|---|---|---|
| 颗粒污染 | 膜面凸起/凹坑,颗粒尺寸0.5~5μm,密度>10个/cm² | 炉管沉积物剥落、气源过滤失效、样品清洗不到位 | 停机检查炉管壁、更换终端过滤器、核对样品烘干记录,必要时空烧吹扫120min |
| 针孔 | 膜层穿透点状开口,密度>5个/cm²,电镜下透亮 | MFC零点漂移导致反应气比例失衡、基底微孔裸露 | 校准MFC零点与满量程、检查基底抛光与清洗、复查前驱体饱和温度 |
| 膜层剥落 | 片状/带状分离,剥落面积>5%膜面,边缘翘起 | 膜应力过大、升降温速率过快、基底除油不净 | 降低升降温速率至≤5℃/min、延长基底预热时间、做附着胶带测试 |
| 色差 | 同批膜面颜色不均,反射率偏差>5% | 膜厚梯度、组分比例漂移、温区偏差>±15℃ | 测多点膜厚、复查热电偶位置与温区均匀性、核对两路气体流量比 |
| 膜厚不均 | 中心与边缘膜厚偏差>±10%,目标厚度500nm时偏差>50nm | 气流分布板堵塞、炉管轴向温差大、样品架位置偏移 | 检查分布板积碳、复测温区曲线、校正样品架定位销 |
| 结合力不足 | 百格测试脱落等级≥2级,划痕临界载荷下降 | 基底表面氧化、沉积初期温度偏低、等离子预处理偏弱 | 加强基底氩等离子清洗、提高成膜起始温度、延长打底阶段时间 |
膜层缺陷背后常常站着一台"看似正常"的设备。MFC零点漂移时,面板显示流量仍在设定值附近,但实际通入的反应气已经偏离百分之几,这种偏差肉眼不可见,却足以让膜层组分发生可观测的变化。真空泵抽速下降时,本底真空基线会从常见的5×10⁻³ Pa缓慢漂移到2×10⁻² Pa,抽速从额定的1200 L/s衰减到800 L/s量级。密封泄漏则表现为充入氮气后保压曲线斜率变陡,泄漏率超过1×10⁻⁷ Pa·m³/s即应介入。
温区失控多数不是加热棒损坏,而是热电偶老化导致反馈失真,面板温度看着正常,实际炉管内温度偏差已超过±20℃。尾气处理报警则常与喷淋液液位下降、压差过滤器堵塞或排风联锁触发有关。下表把这五类设备故障的常见代码区间、判据与处理动作列出,供设备工程师快速对照。
| 故障类别 | 典型现象/代码区间 | 判据与基线对比 | 处理动作 |
|---|---|---|---|
| MFC漂移 | 流量显示正常但膜层组分渐变,报警码多在A1xx段 | 零点偏移>满量程2%,用皂膜流量计实测偏差>5% | 停机校准零点与满量程,记录校准前后曲线,必要时更换MFC |
| 抽速下降 | 本底真空缓慢抬升,抽真空时间延长30%以上 | 基线5×10⁻³ Pa漂移至2×10⁻² Pa,抽速从1200降至800 L/s | 检查前级油雾与旋片泵油位、清洗罗茨泵进气滤网、复核气镇阀开度 |
| 密封泄漏 | 充氮保压曲线斜率变陡,真空度回升快 | 泄漏率>1×10⁻⁷ Pa·m³/s,氦检漏定位漏点 | 更换O圈、检查法兰刀口面、按力矩重新紧固,复检保压30min |
| 温区失控 | 实际温度与设定偏差大,膜厚梯度异常,报警码T2xx段 | 多点测温偏差>±20℃,热电偶热电势漂移 | 核对热电偶位置、更换老化热电偶、重新做温区均匀性标定 |
| 尾气报警 | 喷淋塔液位低/压差高,排风联锁触发,报警码E3xx段 | 喷淋液位低于下限、压差>2kPa | 补充喷淋液、更换压差过滤器、检查排风风机转速后复位联锁 |
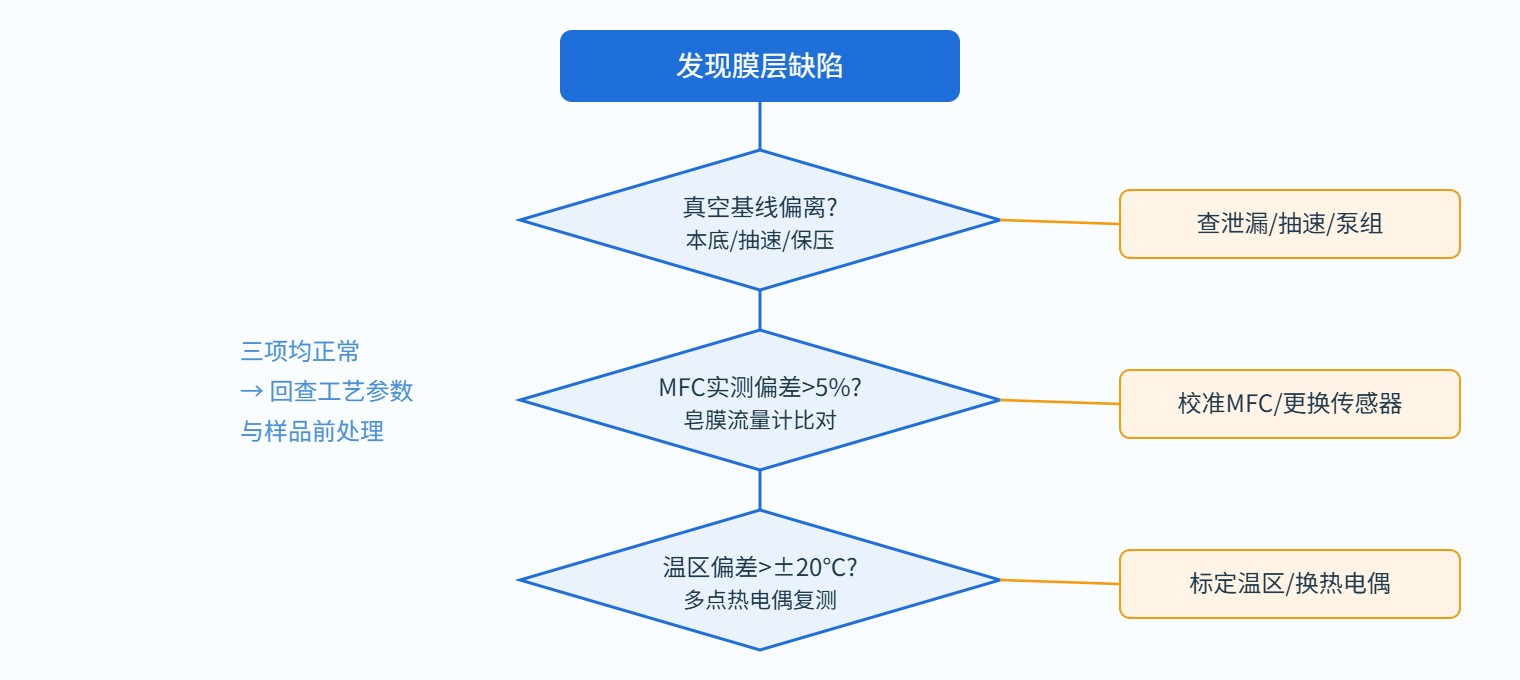
故障排查最耗时的环节不是测量本身,而是在多条线索之间来回切换。建议采用"先排设备、后排工艺"的决策路径:先看真空曲线是否偏离基线,第二步看MFC实际流量,第三步看温区均匀性,第四步才回到膜层参数调整。前三步用设备仪表即可完成,不需要开炉,通常在30分钟内能给出结论。下图给出本篇采用的排查决策流程。
把洁净度从"凭感觉控制"变成"按基线检查",是降低重复性缺陷的关键。露点、颗粒数、泄漏率三项是最常用的过程指标,建议在每台CVD沉积炉旁张贴一张基线表,每日开班对照一次。露点反映气源与管路干燥程度,颗粒数反映炉管与环境洁净度,泄漏率反映密封状态。当任一项偏离基线超过下文给出的区间,就应安排针对性保养而不是等批次报废。
| 控制项目 | 常用基线 | 报警/介入区间 | 检查频率与动作 |
|---|---|---|---|
| 气源露点 | ≤-70℃ | 高于-60℃报警,高于-50℃停线 | 每日开班记录露点仪读数,每周校准一次探头 |
| 环境颗粒数 | 百级洁净台,≥0.5μm颗粒≤3520个/m³ | 连续两次测量超标即清扫 | 每批次投料前用尘埃粒子计数器抽测 |
| 炉内本底颗粒 | 空炉抽真空后本底压力5×10⁻³ Pa量级 | 基线漂移>2倍安排空烧 | 每周空烧吹扫一次,温度按工艺配方设定 |
| 系统泄漏率 | ≤1×10⁻⁷ Pa·m³/s | 超过5×10⁻⁷ Pa·m³/s安排氦检漏 | 每月做一次保压测试,季度氦检漏一次 |
| 真空抽速 | 额定抽速的90%以上 | 降至80%以下检查泵组 | 每次换泵油后记录抽速曲线并归档 |
| 尾气排放压差 | 喷淋塔进出口压差≤1.5kPa | 超过2kPa更换过滤器 | 每周记录压差,液位每班查一次 |
案例:连续三炉针孔,最终定位到MFC零点漂移
某客户在{city}的产线连续三炉出现针孔,密度从第1炉的3个/cm²升到第3炉的12个/cm²,针孔尺寸多在1~2μm。班组先按常规思路更换了气源终端过滤器、做了炉管空烧,针孔没有明显改善。随后打开真空曲线,发现本底真空与抽速都在基线内,保压30分钟泄漏率约8×10⁻⁸ Pa·m³/s,也在合格区间。第三步用皂膜流量计对两路MFC做实测,发现承载气MFC面板显示1000 sccm,实测只有940 sccm,零点已偏移满量程约2.5%。停机校准零点与满量程后,下一炉针孔密度回到1个/cm²以内。该案例说明:当设备仪表"看起来正常"时,用实测流量与基线做比对,往往比反复换耗材更有效。
日常维护的目标不是"坏了再修",而是让基线始终可见。建议把以下动作固化到班前、周保养与月保养三个层级:班前查露点、查真空本底、查尾气液位;周保养做一次空烧吹扫并记录抽速曲线;月保养做保压测试、氦检漏抽测、MFC实测比对与温区均匀性复测。对多台设备并行的产线,可参照真空钎焊炉产线的设备点检表格式,把CVD沉积炉的检查项合并进同一张工单,避免漏项。
需要提醒的是,任何一项保养动作完成后,都应记录保养前后的关键参数(本底压力、抽速、泄漏率、流量实测值),并与上一次保养数据做对比。东莞志远工业设备在交付现场通常会为客户建立这样一本设备档案,使后续出现重复性缺陷时,可以直接调取历史曲线对比,而不是重新测量。对于涉及高温密封与真空系统的配套设备,其维护思路与真空钎焊炉的真空保压检查有相通之处,班组可以互相借鉴点检项。
建议先查炉管。炉管沉积物在停炉降温后脱落,是连续批次颗粒超标的高频原因;气源过滤器失效通常表现为缓慢变化而非突然增多。先做空烧吹扫并停机检查管壁,再决定是否更换过滤器。
常用判据是针孔密度>5个/cm²、单孔直径>2μm即判本批不合格。不同客户标准会有差异,建议按本企业SOP固化,并在电镜下保留典型照片作为判读参照。
首要动作是降低升降温速率至≤5℃/min并延长基底预热时间。剥落多数与膜应力和热冲击相关,先恢复温和的温度曲线,再回头查基底除油与等离子预处理是否到位。
用皂膜流量计在零点、30%、60%、满量程四个流量点做实测。如果偏差在零点附近最明显、随流量增大线性缩小,多为零点漂移;如果各点比例一致偏移,多为满量程校准偏差。
不一定。先区分是抽速下降还是泄漏上升:充氮保压看斜率判断泄漏率,再单独抽真空看极限压力。保压曲线正常但抽真空变慢,多为泵组抽速衰减;保压斜率变陡,则优先查密封。
系统泄漏率基线一般在1×10⁻⁷ Pa·m³/s以内,超过5×10⁻⁷ Pa·m³/s建议安排氦检漏定位漏点;介于两者之间可先观察一周并复测,不必立即停线。
多点热电偶复测偏差超过±20℃即应重新做温区均匀性标定;偏差在±10~20℃之间可结合膜厚梯度数据决定是否提前介入。
色差通常伴随膜厚偏差与组分比例漂移,需要测多点膜厚并复核两路气体流量比;膜厚不均则多与气流分布板、样品架位置相关,颜色差异是厚度梯度带来的次生现象。
先查喷淋液液位与压差过滤器,再查排风风机转速。只做复位不处理液位与压差,报警会在几十分钟内再次触发,属于联锁保护在正常工作。
日常保养建议空烧120min,温度按工艺配方中偏高的一档设定;刚换完炉管或处理完严重颗粒问题后,可延长到180min,并在结束后抽测一次本底压力确认恢复。
两种都建议保留:百格测试快、适合班组日常抽检;划痕临界载荷对薄而硬的膜层更敏感,适合做批次质量记录。两者结论冲突时以划痕测试为准。
更换后按力矩重新紧固法兰,做30分钟保压测试确认泄漏率回到基线,并记录新密封圈批次号。避免只更换不复测,把密封问题留到下一批次暴露。