

联系电话
13631572573


发布时间:2026-11-02 | 分类:CVD沉积炉技术专栏 · 第4篇 | 地区:{city}
很多客户在采购CVD沉积炉时,把注意力全部放在极限温度和腔体尺寸上,等到设备进场调试才发现温区数量不够、泵组抽速不匹配、尾气处理没预留接口,返工代价远高于前期多花两周做配置核对。本文从工艺端倒推硬件配置,把温区、炉管、泵组、气路、安全系统五大块拆成可勾选的核对项,配合四张对照表和12组FAQ,帮工艺与设备工程师在方案评审阶段就把容易漏的项补全。
CVD沉积炉的配置不是按"偏大腔体、偏高温度"去堆料,而是围绕具体工艺窗口反推。需要先锁定四件事:沉积温度区间、前驱体与反应气体种类、衬底尺寸与装炉量、工作压力范围。这四项一旦确定,温区数量、炉管材质与直径、泵组抽速、MFC通道数、尾气处理方式基本就收敛到两到三个可选方案上,工程师再在预算和扩展性之间权衡。
以硅基介质膜、金属薄膜、碳基涂层三类工艺为例,温度区间分别为550℃-750℃、800℃-1100℃、900℃-1150℃,工作压力从几十帕到几千帕不等,前驱体涉及SiH4、TEOS、NH3、H2、TiCl4、CH4等。不同气体组合对气路密封材质、尾气焚烧能力、泵组相容性要求差别较大,须在选型阶段写进技术协议。
东莞志远工业设备在项目前期通常会要求客户提供一份《工艺输入表》,把衬底尺寸、目标膜厚、沉积速率、均匀性要求、批次时间、气体清单、排废要求填齐,再据此出配置方案,避免凭经验拍脑袋选型。
温区数量直接决定炉膛轴向温度均匀性,也决定能否实现"预热段—反应段—缓冷段"的分段曲线。单温区结构简单、成本低,轴向温差±8℃~±12℃,只适合小批量科研。双温区分两段独立控温,反应段均匀性可达±5℃以内,是实验室和中试线的主流配置。三温区及以上在反应段前后各加一段,用于预热载气、控制出口成核速率,配合温度梯度可做梯度沉积,适合量产线和膜厚均匀性±3%以内的工艺。
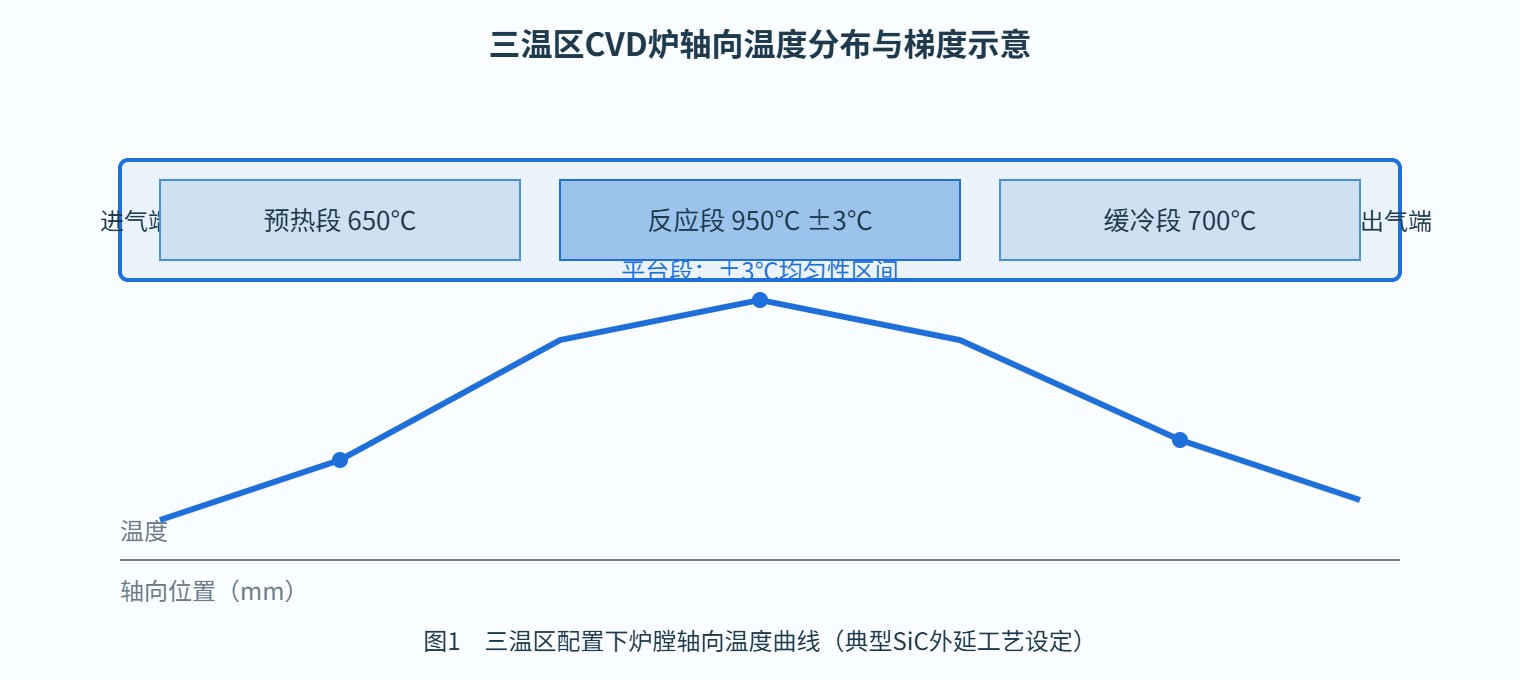
选择温区数量时还要考虑装炉方式。如果是水平管式炉放置石英舟,衬底沿轴向排列,轴向温差直接转化为膜厚差;如果是立式炉篮式装料,轴向均匀性要求更高,通常直接上三温区。表1列出三种温区配置的典型适用场景。
| 温区数量 | 轴向均匀性 | 温度上限 | 典型装炉方式 | 适用工艺 | 相对成本 |
|---|---|---|---|---|---|
| 单温区 | ±8℃~±12℃ | 1200℃ | 水平石英舟,少量样品 | 科研试验、小批量预研 | 低 |
| 双温区 | ±4℃~±6℃ | 1200℃ | 水平管式,多片衬底 | 介质膜、金属膜中试 | 中 |
| 三温区 | ±2℃~±3℃ | 1300℃ | 立式篮式或长管水平 | 量产线、SiC/金刚石涂层 | 较高 |
| 四温区及以上 | ±1.5℃以内 | 1400℃ | 大型立式多片篮 | 外延片量产、梯度沉积 | 高 |
控温仪表建议配独立PID回路,每个温区一组SSR或可控硅输出,配S型或B型热电偶。温度上限按工艺温度再加100℃-150℃余量选型,不要把设备长期跑在极限温度附近,加热丝寿命会明显缩短。
炉管材质需同时满足温度上限、气氛相容性、真空密封三项要求。石英玻璃本底杂质低,常用上限1100℃,适合Si基介质膜和多数科研工艺,但不耐HF和浓碱气氛。刚玉(氧化铝)管长期使用温度可达1600℃,适合高温碳基涂层和陶瓷烧结气氛,但直径一般不超过200mm。316L/310S金属管适合带压反应和快速升降温,温度上限800℃-1000℃,机械强度高,缺点是不耐含硫、含卤素气氛。
| 材质 | 长期使用温度 | 常用直径范围 | 常用长度范围 | 气氛限制 | 密封方式 |
|---|---|---|---|---|---|
| 高纯石英玻璃 | ≤1100℃ | 50mm~150mm | 800mm~1500mm | 不耐HF、浓碱;可耐H2、O2、惰性气 | 硅橡胶O型圈/金属刀口 |
| 刚玉Al2O3 | ≤1600℃ | 50mm~200mm | 600mm~1200mm | 不耐还原气氛下的钒、钼氧化物 | 金属法兰+石墨垫片 |
| 316L不锈钢 | ≤800℃ | 100mm~400mm | 1000mm~2000mm | 不耐Cl、S、Br腐蚀气氛 | CF/KF金属刀口密封 |
| 310S耐热钢 | ≤1000℃ | 100mm~300mm | 1000mm~1800mm | 耐中温氧化,不耐卤素 | CF金属刀口密封 |
直径和长度要结合装舟尺寸和气体停留时间,管式CVD典型停留时间0.5秒到2秒。若客户要求直径150mm、长度1200mm且配三温区,加热炉体长度通常做到1500mm以上,两端各留150mm过渡段。这些尺寸在方案阶段就要写清,后期更换炉管会牵动加热丝、热电偶和密封法兰。
CVD沉积炉多数工况工作在10Pa到1000Pa区间,并不需要超高真空,但本底真空和抽速直接影响杂质含量和置换效率。常用配置是"旋片式机械泵+罗茨泵"做粗抽和主抽;如果工艺要求本底真空进入10^-3Pa量级,再加一级涡轮分子泵。对含粉尘、含焦油的工艺(如金刚石涂层、碳纳米管生长),机械泵建议换为干式螺杆泵,避免泵油被污染后频繁换油。
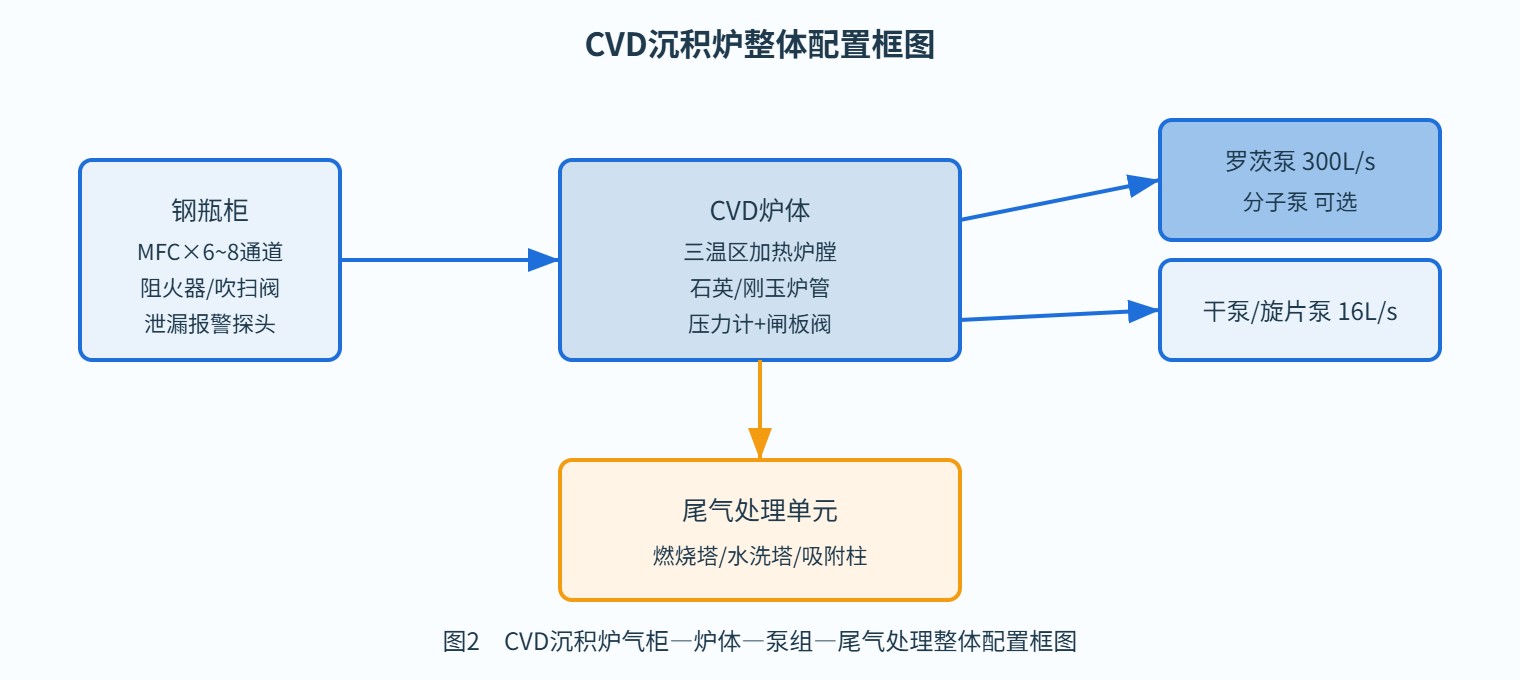
抽速匹配的核心是:粗抽时间可接受、工艺压力下有效抽速够、极限真空低于工作压力一个数量级。以直径150mm、长度1200mm的炉管为例,内容积约21升,配16L/s旋片泵加300L/s罗茨泵,从大气压抽到10Pa约6-8分钟,50Pa下有效抽速约80L/s,可满足200sccm量级气体稳定排放。表3给出常用匹配关系。
| 炉管内容积 | 前级泵 | 罗茨泵 | 分子泵(可选) | 极限真空 | 典型工艺压力 |
|---|---|---|---|---|---|
| ≤10L(Φ50×800) | 4L/s 旋片泵 | 30L/s | 无 | 5Pa | 50Pa~500Pa |
| 10L~25L(Φ100×1200) | 8L/s 旋片泵 | 100L/s | 无 | 2Pa | 20Pa~1000Pa |
| 25L~50L(Φ150×1200) | 16L/s 干泵 | 300L/s | 无 | 0.5Pa | 10Pa~2000Pa |
| 50L~100L(Φ200×1500) | 25L/s 干泵 | 600L/s | 250L/s 涡轮 | 5×10^-4Pa | 1Pa~500Pa |
泵组前端必须带电控真空闸板阀和气动蝶阀,用于在断电、断水、过热时自动切断炉管与泵组通路,配合放气阀实现负压保护。真空测量建议配复合规:低真空用电阻规,高真空用电离规,切换点设在10Pa附近。
气路系统是CVD炉里最易被低估、也最易出安全问题的部分。典型配置包括各路气体独立MFC、不锈钢BA级管路、VCR或卡套接头、钢瓶柜内紧急切断阀、阻火器、氮气吹扫管路、尾气阻液阱。MFC数量按气体种类加备用通道配置,常用工艺6-8路即可,覆盖SiH4/NH3/H2/Ar/N2/O2/TEOS载气/尾气旁路。
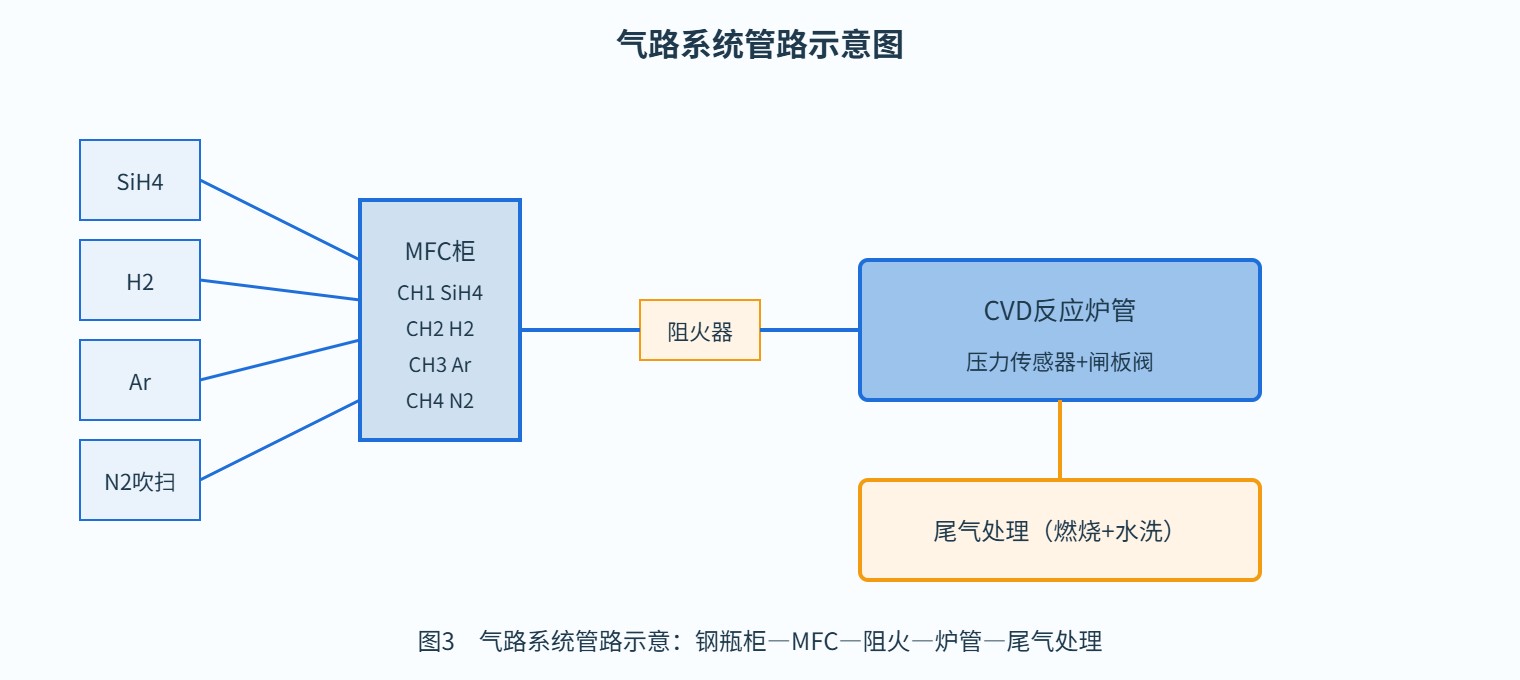
含氢、含硅烷的工艺路线必须在钢瓶柜和炉管进气端各设一道阻火器,柜内装防爆排风(换气次数不小于12次/小时)和可燃气体探头。吹扫用高纯氮气,每次开炉前、换瓶后、紧急停车后都要执行不少于3次置换吹扫,每次抽低真空再充氮,保证炉管内残氧低于50ppm。
安全系统是CVD炉验收时最容易"纸面合格、现场失灵"的部分。下面这份核对清单按六大类整理,建议设备进场后、验收前逐项打勾,不要只看PLC程序里有没有报警点,要做实际触发测试,并把测试记录归档。
| 类别 | 核对项 | 触发条件 | 动作要求 | 是否测试 |
|---|---|---|---|---|
| 泄漏报警 | 可燃气体探头 | H2/SiH4泄漏≥25%LEL | 切断进气阀、启动排风、声光报警 | □ |
| 有毒气体探头 | NH3/Cl系超限 | 关闭钢瓶柜主阀、联动尾气处理 | □ | |
| 尾气处理 | 燃烧塔点火 | 尾气含H2/SiH4 | 炉前自动点燃烧嘴,热电偶监测 | □ |
| 水洗/吸附切换 | 酸性尾气或颗粒尾气 | 气动三通切换至对应支路 | □ | |
| 联锁保护 | 超温联锁 | 炉温超设定50℃ | 切断加热电源、关闭进气、充氮保护 | □ |
| 冷却水断水 | 流量开关触发 | 切断加热、关泵、放气 | □ | |
| 紧急停炉 | 急停按钮 | 现场/柜面按下 | 断电、断气、充氮、开排风 | □ |
| 负压保护 | 炉管正压外泄或外压内爆 | 闸板阀关闭,破真空阀开启 | □ | |
| 电气安全 | 接地与漏电 | 接地电阻>4Ω | 检修后方可送电 | □ |
| 过流/短路 | SSR输出过流 | 回路空开跳闸 | □ | |
| 操作安全 | 炉门互锁 | 高温开门 | 加热回路强制断电 | □ |
| 气瓶柜门锁 | 非授权开启 | 切断瓶阀、记录日志 | □ |
案例:某新能源客户选型时漏算尾气处理导致返工。2025年{city}一家做液冷板钎焊前处理涂层的客户,前期只按"通SiH4+H2做SiC涂层"报了设备配置,技术协议里没写尾气处理方式。设备到货后,厂区环评验收时被指出含氢含硅烷尾气未经燃烧直排进入车间排风,要求加装在线燃烧塔和水洗塔,现场又重新开管路、动消防分区,工期延误约6周,额外增加费用近20万元。复盘发现:如果在选型阶段就把尾气处理方式(燃烧/水洗/吸附三选一或组合)写进配置清单,并预留1.5米以上的尾气接口和排烟竖井位置,这部分返工是可以避免的。这也是为什么我们建议在方案阶段就把尾气处理作为独立一项纳入核对,而不是放在"辅助系统"里一笔带过。
尾气处理方式按气体清单选择:含H2、SiH4、PH3、B2H6等可燃自燃气体走在线燃烧塔;含HCl、Cl2等腐蚀气体走水洗喷淋;含重金属粉尘和有机物残留追加颗粒过滤柱和活性炭吸附柱。三种方式常组合使用。若厂区已有中央尾气处理管网,要提前确认接口压力、管径、防腐等级,不要默认接得上。
设备制造周期里,建议工艺和设备工程师在三个节点到场确认:设计图纸评审、出厂前FAT、现场SAT。图纸评审重点核对温区数量与热电偶位置、炉管材质与尺寸、泵组抽速、MFC通道数与品牌、尾气处理接口方位;FAT做不带料空跑,测本底真空、抽速曲线、温区均匀性、联锁动作;SAT用客户实际工艺跑3炉,测膜厚均匀性和重复性。
类似的配置核对思路也适用于真空钎焊炉选型,区别只在工艺温度和气氛介质。客户若同时上CVD和真空钎焊炉两类设备,可共用钢瓶间和尾气处理站,前期一并规划能省管路投资。
东莞志远工业设备交付CVD沉积炉时,会随设备提供一份《配置核对表》,把本文提到的温区、炉管、泵组、气路、安全五块逐项列出,客户和销售双方签字确认,避免后期口头约定落空。这份表在后续扩容、换工艺、备件采购时也是一份有效的参考底图。
单温区轴向温差通常在±8℃以上,对应膜厚偏差约±8%~±12%,只适合科研和小批量预研。如果是月产百片以上的量产线,建议直接上双温区或三温区,把均匀性压到±5℃以内。
同尺寸下刚玉管价格通常是石英管的2-3倍。长期温度在1100℃以内选石英管即可;超过1100℃、或在含碱金属、含钒钼氧化物气氛下,必须上刚玉管或金属炉管。
不一定。CVD工作压力多在10Pa以上,机械泵加罗茨泵已经够用。只有当工艺要求本底真空进入10^-3Pa量级、或需要做预清洗脱气时,才追加涡轮分子泵。
常规工艺配6-8路MFC,包含主反应气、载气、吹扫气和两路备用。气柜在设计时建议多留2个空位和对应的管路接口,后期加通道时只需换MFC模块,不用重新布管。
SiH4在空气中自燃,爆炸下限约1.4%,且分解生成的超细SiO2粉尘吸入有健康风险。行业通行做法是在炉出口加在线燃烧塔把SiH4烧SiO2,再经水洗和颗粒过滤后排放。
按衬底成品尺寸加20-30mm边距选直径。直径做大后,加热炉体、炉管法兰、泵组抽速都要同步放大,成本近似平方级上涨;如果装不满炉,单位面积能耗反而上升。
同尺寸下三温区设备通常比双温区贵20%-35%,主要是加热丝、热电偶、PID回路和炉体长度增加。如果客户工艺要求膜厚均匀性±3%以内,三温区的投入通常能在良率提升上收回来。
SAT阶段要做两项测试:一是模拟泵停转,看炉管内压力回升时闸板阀是否在2秒内关闭并充氮破真空;二是模拟炉管正压外泄,看尾气路是否切断、进气路是否关闭。
工艺含粉尘、焦油、易凝结前驱体(如TEOS、TiCl4)选干式螺杆泵,避免泵油污染;普通干净气氛下旋片泵成本更低、维护更简单。含氢工艺还要确认泵的密封材质耐氢脆。
可燃、自燃气体的钢瓶柜必须独立隔间或带防爆排风的柜体,与炉体电控柜保持不小于1.5米距离。惰性气体钢瓶可以就近安装,但也要配防倾倒链和紧急切断阀。
急停后炉管内温度通常还在数百度,必须执行充氮冷却,待炉壁温度降到100℃以下、管内压力回到常压、残气置换3次以上,才能打开炉门。一般全程需要1-2小时。
按我们项目复盘的经验,最常漏的是尾气处理方式和现场排风竖井预留。很多客户在设备到货后才发现厂区没有适合接燃烧塔的烟囱位置,或环评要求和设备自带尾气方案不匹配,导致返工。这一项建议在合同签订前就与当地环保部门、设计院三方确认。
本文为CVD沉积炉技术专栏第4篇,前序文章涉及成膜原理、工艺参数联调、缺陷排查,后续将结合金刚石涂层、石墨烯导热膜等具体行业案例展开。如需针对{city}本地项目做配置核对,可联系我方技术部获取选型清单模板。