

联系电话
13631572573


真空炉的操作是一条有时序的流水线,从工件处理到停机收尾,每个阶段都有必须满足的条件,前一步没做到位,后一步就容易出问题。不少新操作工以为按按钮就行,真上手才发现,抽真空顺序错了会烧泵,真空度没到位就通电,工件直接氧化报废。设备厂家给客户做培训时,习惯把整条流程拆成几个阶段讲,每一步讲清楚为什么这么做、不这么做会怎样。
下面按顺序捋一遍从开炉准备到取料停机的完整过程。
| 参数项目 | 说明 | 选型意义 |
|---|---|---|
| 额定/长期温度 | 设备可达与稳定工作温度 | 留余量覆盖工艺 |
| 有效工作区/温区尺寸、温区数与均匀性 | 决定工件与一致性 | 决定工件一致性 |
| 真空度/压升率 | 极限与工作真空、密封性 | 影响氧化与质量 |
| 压力(吨位) | 最大/工作压力与控制 | 决定致密化能力 |
| 功率/冷却水 | 装机功率、水流量与温升 | 关系配套与成本 |
抽真空是整个操作里最讲究顺序的一步。正确顺序是机械泵先开,再罗茨泵,最后扩散泵。先用机械泵把炉膛从大气压抽到粗真空,等炉膛压力降到约133帕以下,才能启动罗茨泵,罗茨泵负责把压力进一步抽到中真空段。前级真空度稳定后,再启动扩散泵,扩散泵要预热一段时间才能达到额定抽速。
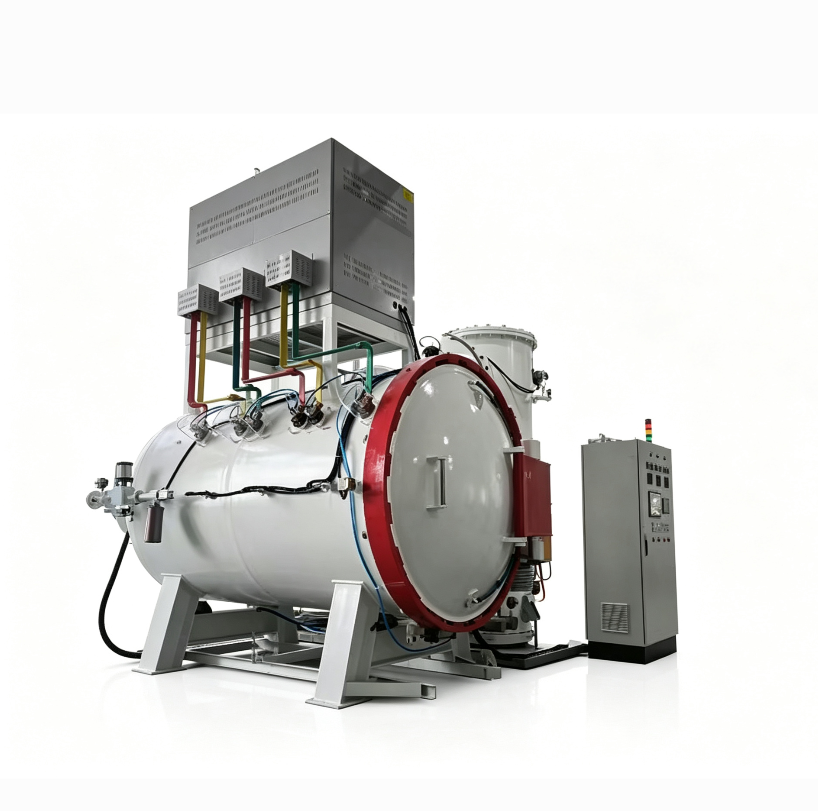
这个顺序不能反,罗茨泵和扩散泵都不能在大气压下直接启动,强行启动会把泵体烧坏。抽真空过程中要盯着真空计读数,看下降是不是平滑。如果降到某个值就卡住不动,说明有泄漏或者放气量大,得停下来排查,不能硬往下走。真空度达到工艺要求后,才能开始升温。
升温阶段按设定曲线走,分段升温、分段保温,既保护发热体和耐火材料,也让工件内外温度均匀。升到工作温度后保温,保温时间按工艺定,期间盯着温度曲线有没有飘。这里有个细节值得提醒:抽真空到升温这段时间,不要着急加快节奏。工件刚进炉时表面会吸附一层水汽和气体,抽气初期真空计读数下降快,到一定压力后反而变慢,这是材料放气的正常现象,需要再抽一段时间让它平缓下来。
操作工看到读数卡一下就以为漏气,反复开机关机,反而耽误时间。正确做法是按工艺要求给到足够的抽气时间,等真空度稳定在规定范围内再升温,后面整炉的重复性才好。 针对复杂工件,真空钎焊炉的均匀加热特性更具优势。
保温结束后进入冷却阶段。真空冷却速度慢,需要快冷的工件要充入保护气进行气冷。打开气冷阀门充入氮气或氩气,启动气冷风扇加速对流,把工件从高温快速拉下来。冷却到设定温度后,停止加热和充压,让炉膛继续降到接近室温。这一步急不得,工件温度太高就开炉,遇空气会氧化,还可能因为温差大引起变形。
温度降到安全范围后,先破真空充入保护气到接近常压,再开炉门取料。取料时注意工件还带余温,戴好防护用具。取完料做好本炉记录:炉号、工艺曲线、保温时间、真空度、出件温度。停机时按顺序关停泵组,先关扩散泵让它继续冷却,再关罗茨泵,最后停机械泵,关闭冷却水和电源。
日常还要把炉膛清理干净,检查密封圈和发热体状态,为下一炉做好准备。
栽跟头的几个点实际操作中,新手上手最容易在几个地方出问题。一是抽真空跳步,真空度没到就启动罗茨泵或扩散泵,几次下来泵就坏了。二是工件没烘干就入炉,轻则真空度抽不下去,重则污染炉膛。三是冷却不充分就开炉,工件高温遇空气氧化变色,一炉料白烧。四是停机顺序反了,扩散泵没停冷却就断水断电,泵油会氧化结焦。
把这些关键点写在操作规程里,每次开炉对照着过一遍,就能少出很多事。真空炉操作看着是按按钮,实则每一步都有时序和条件。操作工把流程吃透,设备才能用得稳、用得久。东莞市志远工业设备有限公司在交付设备时,会把这套操作流程整理成规程交到客户手上,现场带操作工实操几遍,把抽真空顺序、冷却取料、停机收尾这些关键环节讲透,让客户回去就能独立上手。
公司产品覆盖真空渗碳炉、真空热压炉等多种类型,欢迎咨询了解。扩展应用与选型建议设备投入产出要结合产能爬坡来看:投产初期程序和人员都在磨合,随着真空炉工艺数据积累和操作熟练,合格率与节拍通常会逐步改善,规划时留出合理的爬坡周期。不少用户在热处理环节遇到的问题集中在三方面:批次一致性出现波动、调参依赖老师傅经验、以及能耗和辅助时间偏高。
真空炉把真空、温度和动作时序固化为可调用的程序,换型时调出对应曲线即可,有助于降低对个人经验的依赖。用普通空气炉做热处理时,工件表面容易出现氧化色或脱碳,后续还要安排酸洗、抛光。改用真空炉在真空或保护气氛下作业,可减少氧化和后续清理工序,对表面要求较高的件更友好。
产线里真正影响节拍的,往往不是保温时间,而是抽真空、冷却和装出炉这些辅助环节。真空炉在机组配置、快冷结构和装料方式上做匹配,可以压缩辅助时间,让单炉周期更可控。一些车间的热处理质量问题追溯到最后,是测温位置不准或仪表漂移,实际温度与显示值存在偏差。
真空炉的发热元件布置和定期校验机制,让温度数据更可信,工艺判断才有依据。需要补充的是,真空环境下的加热、保温与冷却规律具有共性。除本文设备外,真空钎焊炉在升降温节奏和气氛控制上的经验可以相互借鉴;而液冷真空焊接炉对水冷与温度协同要求较高,其换热管理思路也适用于类似的大电流、大热负荷工况,便于在产线规划时统一考虑配套与维护。
以上内容围绕真空炉的实际使用整理。若您有相关工件的热处理或焊接需求,可将工件尺寸、装炉量、目标温度与工艺节拍等参数整理后,与东莞志远工业设备沟通确认适配的设备规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。