

联系电话
13631572573


真空退火炉主要适用于不锈钢拉深件如水暖器材、水胀件、医疗器械、不锈钢钉螺丝、压铆件、不锈钢轴承、表壳表带、刀具、微型轴、自攻自钻件、餐具等制品,在保护气氛控制下进行连续光亮退火、固溶、退磁及淬火处理。志远工业设备结合多年真空退火炉制造经验,梳理了使用过程中的注意事项,供操作和维护人员参考。
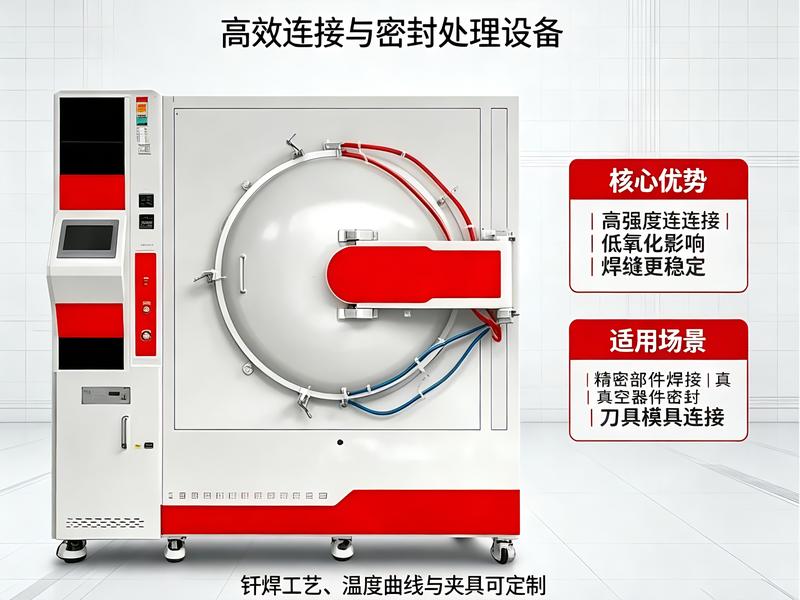
真空炉处理钛合金时,不宜用氮气作为冷却气体,因为钛和氮在高温下会发生反应,形成金黄色的氮化钛,影响工件表面质量。对于钢材,一般采用纯度99.995%的氮气;高温合金采用纯度99.999%的氮气或氩气;钛合金则采用纯度99.995%的氩气。冷却气体纯度不够,会在工件表面形成氧化或氮化色,降低成品率。
真空炉活动连接部分全部采用O型橡胶圈密封连接,这些部位均通水冷却。密封件在高温下长期使用会逐渐老化,需要定期检查更换。工件在真空状态下淬火时,应使用专用真空淬火油,这种油具有较低的饱和蒸气压,不会在高温下大量挥发污染炉腔。这与真空箱式气氛炉等气氛炉在密封和介质选择上有相似之处,但真空退火炉对油的真空兼容性要求更高。
升温过程中,工件及炉内材料会释放吸附气体,使真空度有所下降,这属于正常现象。放入工件后,一般先预抽至6.67Pa时方可升温加热。真空加热以辐射为主,工件在炉内应保持一定间距,避免互相遮挡导致温场不均。国内真空炉的压升率应不大于1.33Pa/h,部分国外企业标准为0.67Pa/h,压升率是判断炉体密封性的关键指标。
真空回火、真空退火、真空固溶处理及真空时效的加热温度,一般与常规处理时加热温度相同。真空回火炉应配备快冷装置,冷却水压力应大于0.2MPa,流量可调。如果快冷能力不足,工件在高温段停留时间过长,晶粒容易长大,影响力学性能。志远工业设备在真空加压烧结炉等设备上也采用类似的快冷设计,以兼顾退火和烧结两类工艺需求。
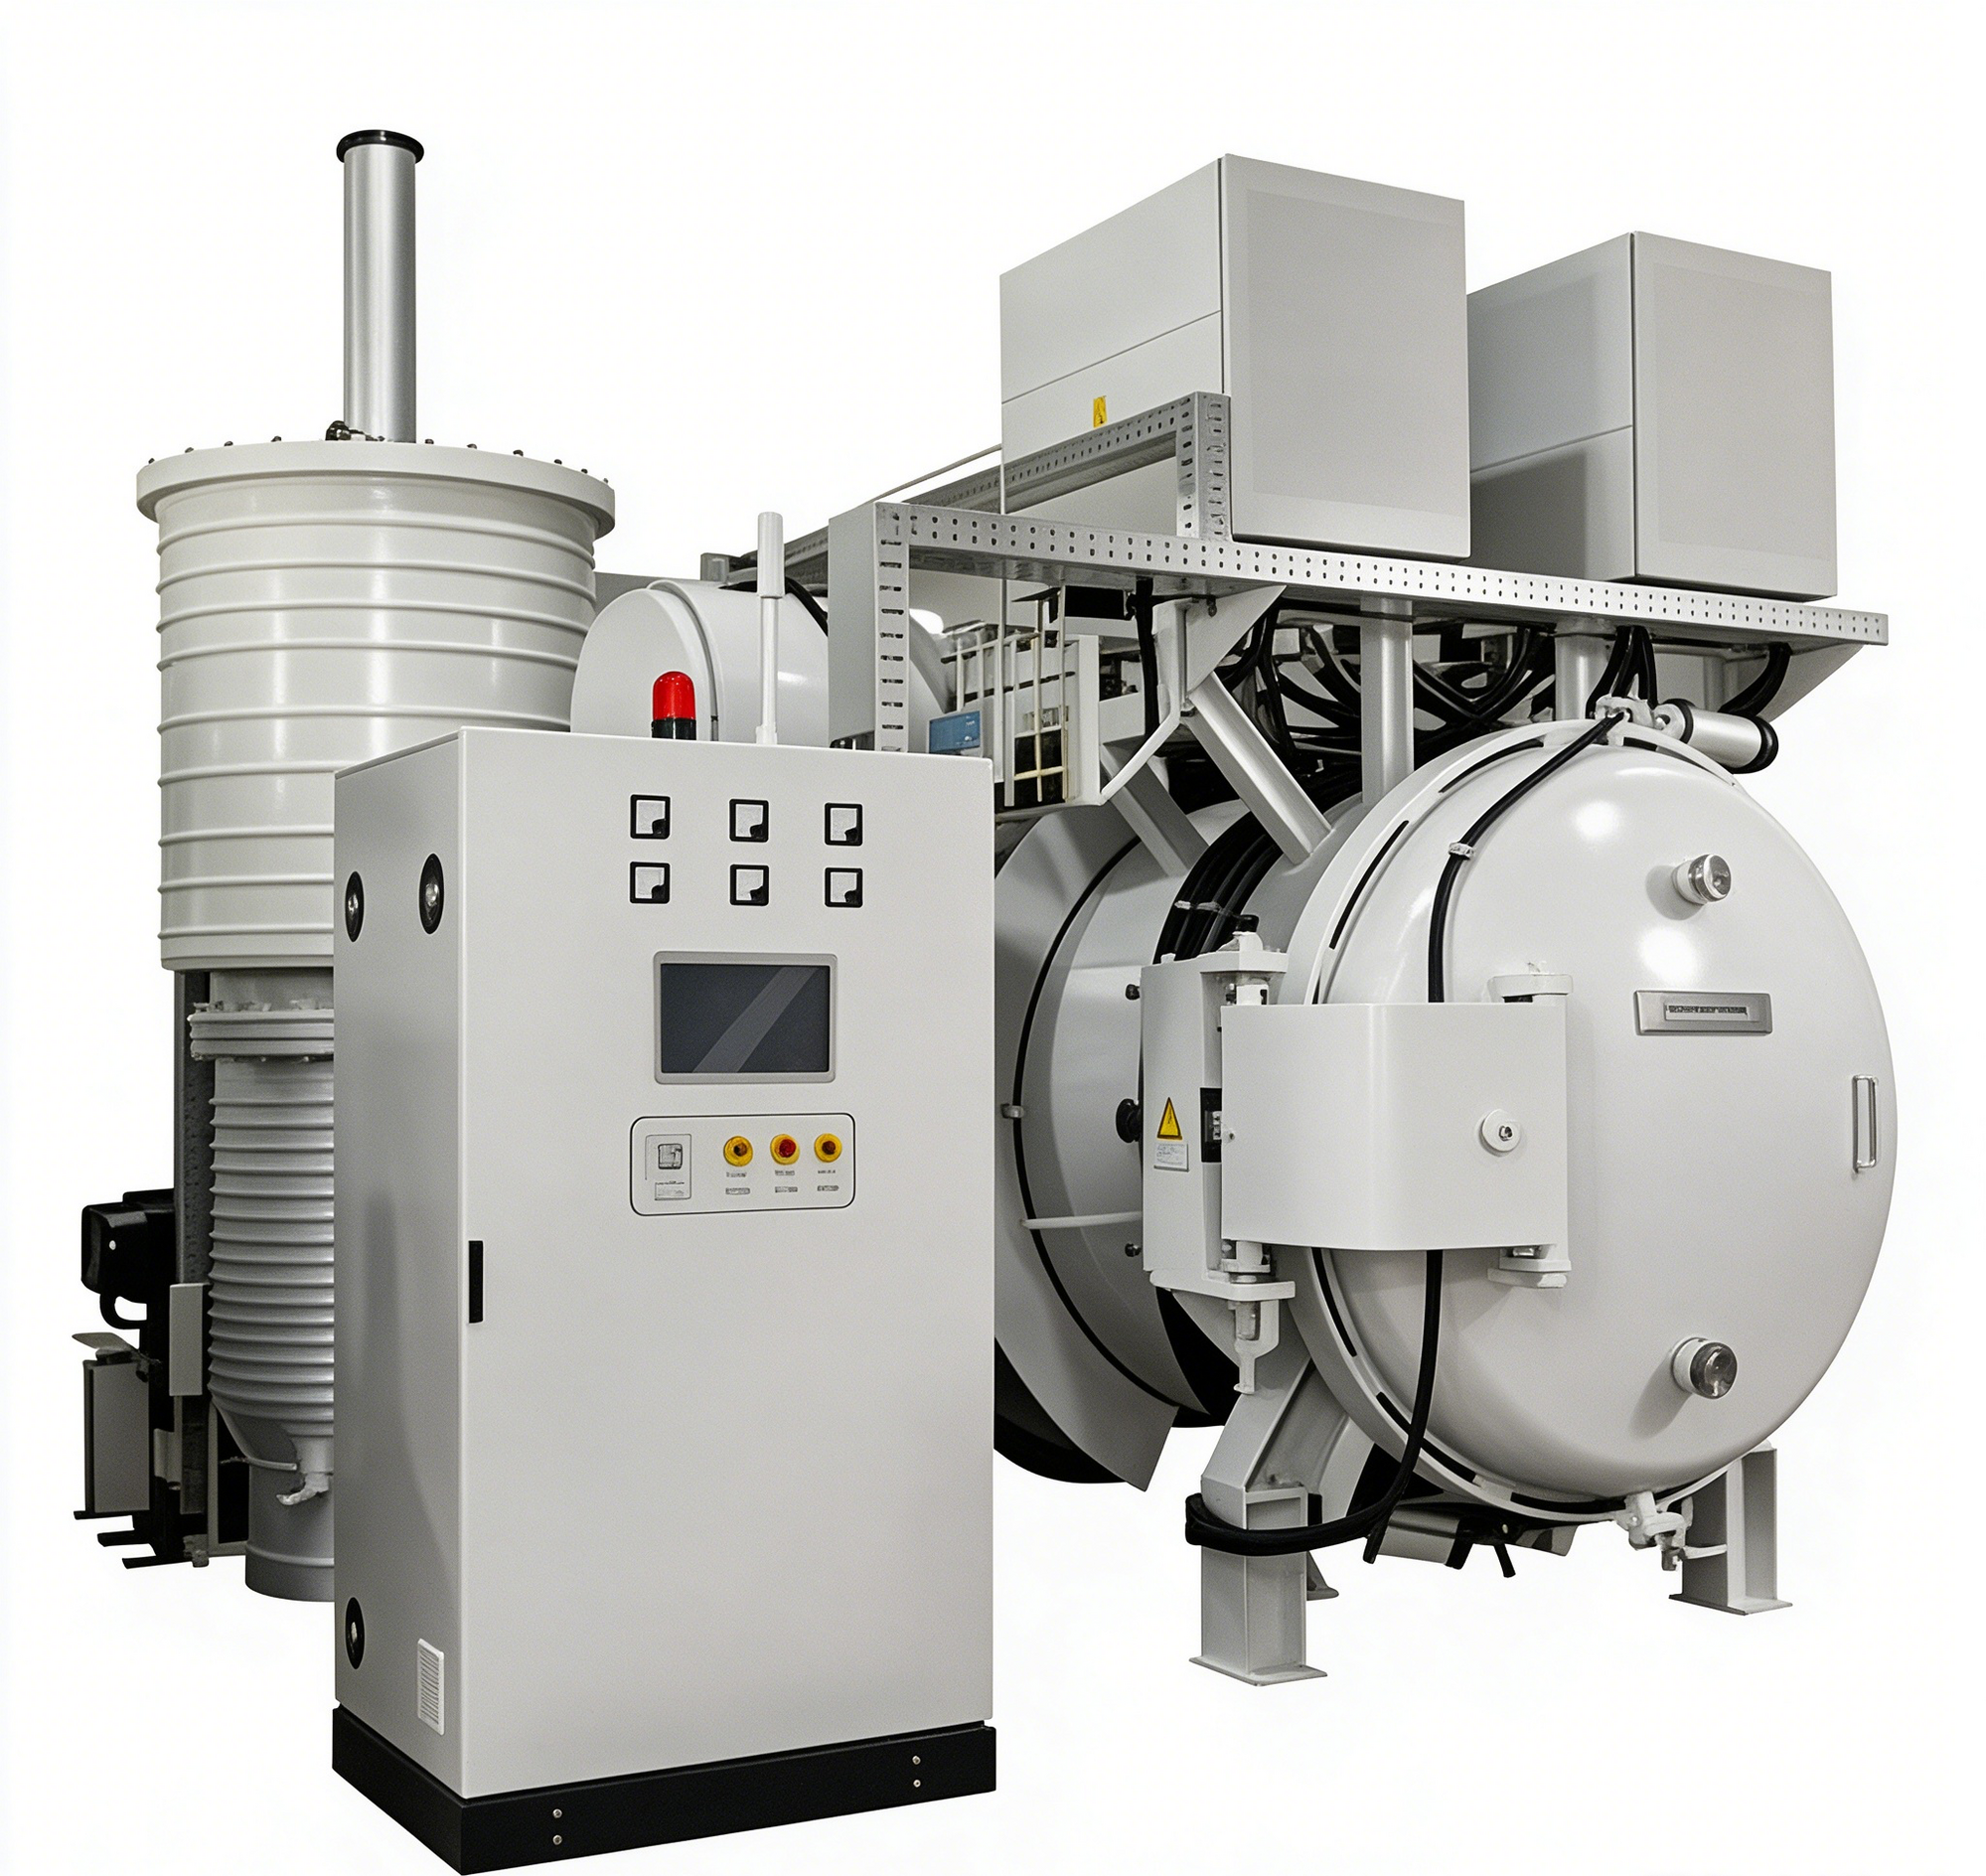
真空炉的保养应在真空或充纯氮状态下进行,避免设备闲置时吸气吸潮。长期不用的炉子,再次启用前应先抽真空烘干,去除炉腔内残余水汽。操作人员每次开机前检查冷却水、压缩空气和密封件状态,记录真空度和升温曲线变化。通过规范的日常维护,可以延长密封件和加热元件寿命,降低非计划停机风险。