

联系电话
13631572573


为了压缩热处理周期,不少真空炉都配了惰性气体强制冷却装置。气体淬火的好处是工件不用出炉移动,整个流程在炉内完成,塑性畸变可以压到很低。但要想淬出合格的硬度和组织,工艺条件得选对,不是随便通点气就行。志远工业设备结合现场调试经验,把气体淬火的关键要求梳理出来,供工艺人员参考。
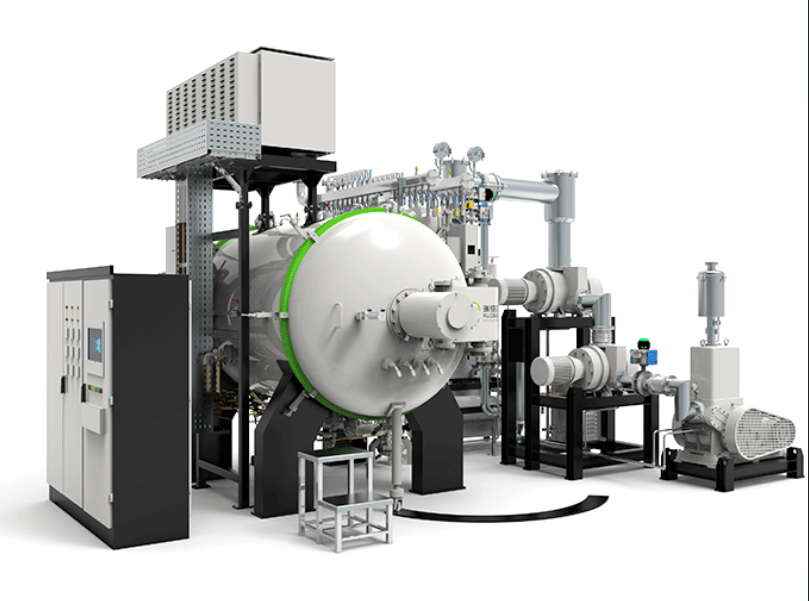
气体成分直接影响换热效率和工件表面状态。从换热角度看,氢气的导热能力很强,能拿到较高的冷却速度;但氢气易燃易爆,使用安全性要求高。实际生产中更常用氮气,纯度高的纯氮在安全和成本之间平衡得较好,既能满足大多数合金钢的淬冷需求,又不会带来燃爆风险。对于有特殊要求的材料,才会在严密安全措施下考虑混合气。
研究表明,在气体成分确定后,气压越高、气流速度越快,热交换效率越高。理论上采用纯氢、尽可能高的气压、流速超过每分钟一万英尺量级时,能拿到较大的淬火速度。但这只是实验室结论,落到生产线上还要考虑经济性和安全性。工程上更推荐的做法是把压力控制在合理区间,流速维持在较高水平,用稳定的流场把工件热量带走,而不是一味追求极限参数。
气淬过程中,风机搅动、导流结构、工件摆放都会影响局部冷却速度。如果工件之间遮挡严重,或导流板设计不合理,同一炉工件软硬就不均匀。所以装炉时要留出气流通路,避免堆叠遮挡。配合真空加压烧结炉这类带流场优化的设备,冷却一致性会更好。工艺人员还要记录每炉的压力、流量、温度曲线,方便回溯对比。
气体淬火之所以能减小畸变,核心是冷却过程在封闭炉膛内完成,工件受力均匀。但这并不等于不用管工艺,出炉温度、升压速率、气体温度都会影响残余应力。形状复杂、厚薄不均的工件,尤其要注意慢升压、稳流场。钎焊后快冷的场合,用真空钎焊炉配合合理的气淬参数,接头质量和变形量都更容易控制。
气淬涉及高压气体,管路密封、压力表、泄压阀都要定期校验。操作前确认气路通畅,加压时缓慢开启蝶阀,避免抽气过急带出油雾。日常保持气体纯度,氮气含水含氧量超标会影响表面光亮效果。把气淬参数纳入工艺档案,换批次、换钢种时重新做工艺验证。
真空炉气体淬火的关键,是在安全和成本允许的范围内,选对气体成分、匹配压力与流速、保证流场均匀。志远工业设备建议工艺人员不要照搬理论极限值,而是结合自己工件的材料和形状,反复试验确定窗口,再固化成标准工艺。