

联系电话
13631572573


压力烧结炉一般每年进行一次全面大修。维修完成后不能直接投产,必须经过烘炉和真空检漏两个关键环节。烘炉工艺是否规范,直接影响保温层的使用寿命和炉内真空度的稳定性。本文详解烘炉的三阶段工艺及维修后的检查要点。
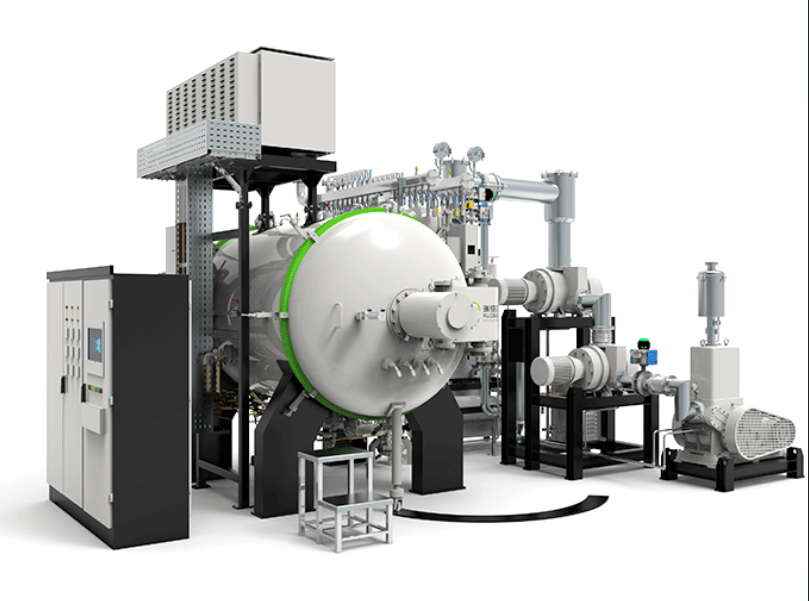
烘炉开始前,用1000V兆欧表检测炉体加热回路的绝缘电阻,正常应不小于2兆欧姆。绝缘不达标时通电可能造成漏电或加热元件击穿。同时检查真空系统的密封性,确认各法兰连接和密封圈安装到位。
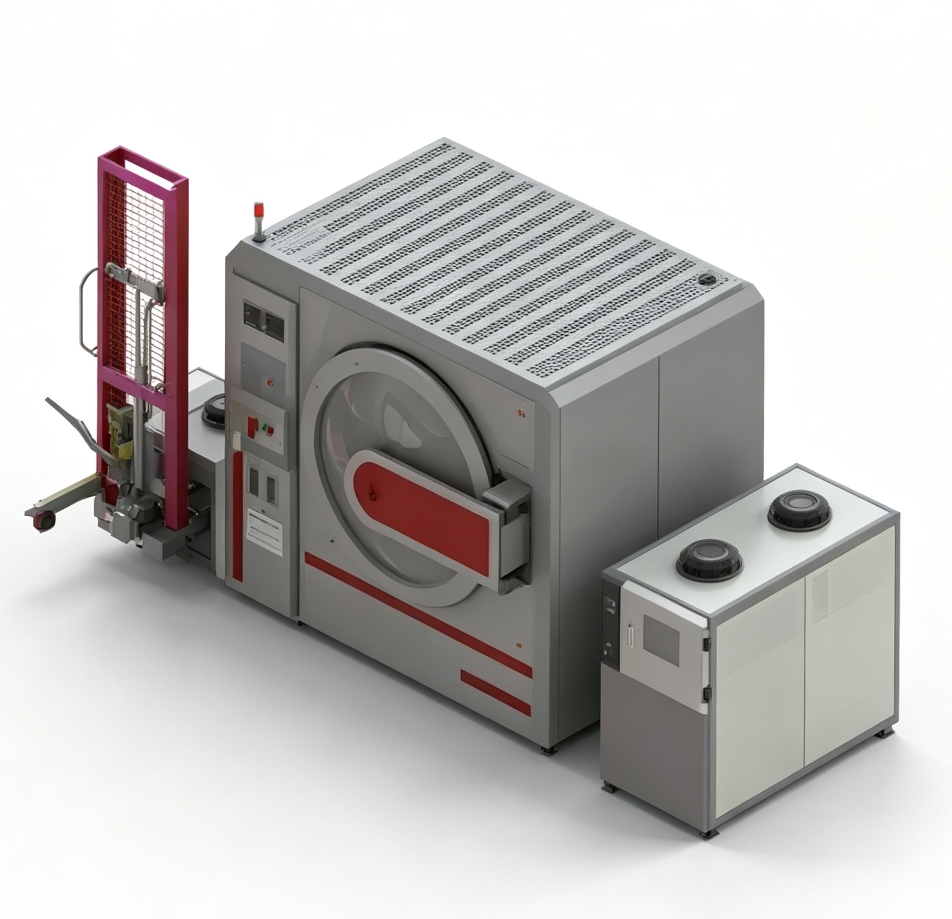
第一阶段:水分排出期(0~200℃)。这个阶段主要排出保温层中的吸附水分和炉体潮气,升温速率要慢,保温时间要长,同时持续监测真空度变化。如果真空度下降过快,说明放气量偏大,需要延长保温时间。
第二阶段:大量放气期(约500℃)。炉体材料在这个温度区间放气量最大,升温速率不超过50℃/h,让气体有充分时间被真空泵抽走。如果升温过快,放气来不及排出会导致真空度恶化,甚至在加热元件表面形成沉积。
第三阶段:保温期(约1200℃)。从低温升到高温的过程中,每升高100~200℃就保温一段时间,让保温层和加热元件逐步适应温度变化。升温过快容易损坏保温层结构,也会导致炉内残留气体排放不彻底。
烘炉完成后进入使用初期,要经常核对仪表显示温度与炉内实际温度是否一致。定期对真空计、温控仪、热电偶、电压表和电流表进行检定校准。检查三相加热体是否存在过热、发白或温度不均的现象。对于容量超过100kW的三相高温真空炉,每相每个加热区都应安装电流表,发现温度异常及时分析处理。
志远工业设备的真空加压烧结炉和真空铝钎焊炉在交付时附带详细的烘炉工艺曲线和年度维护手册,帮助用户规范完成设备大修后的验收流程。