



联系电话
13631572573



所属:三水真空钎焊炉
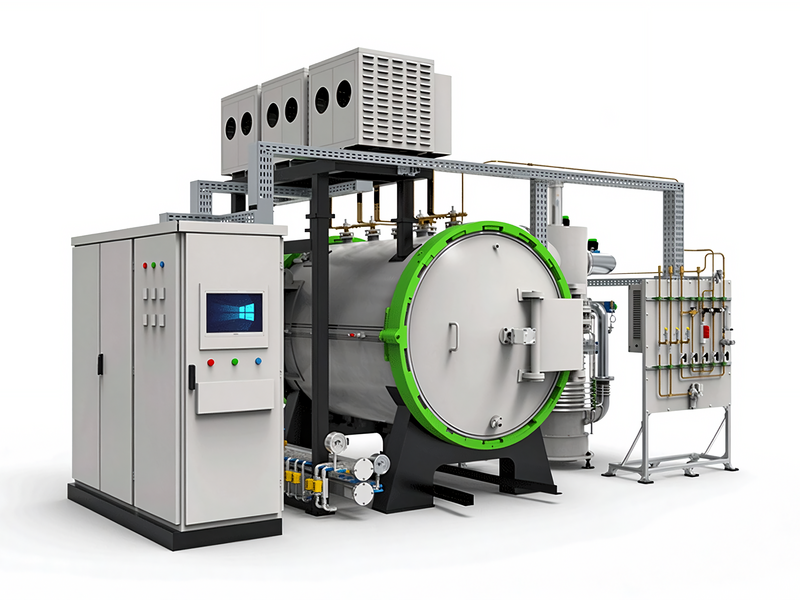
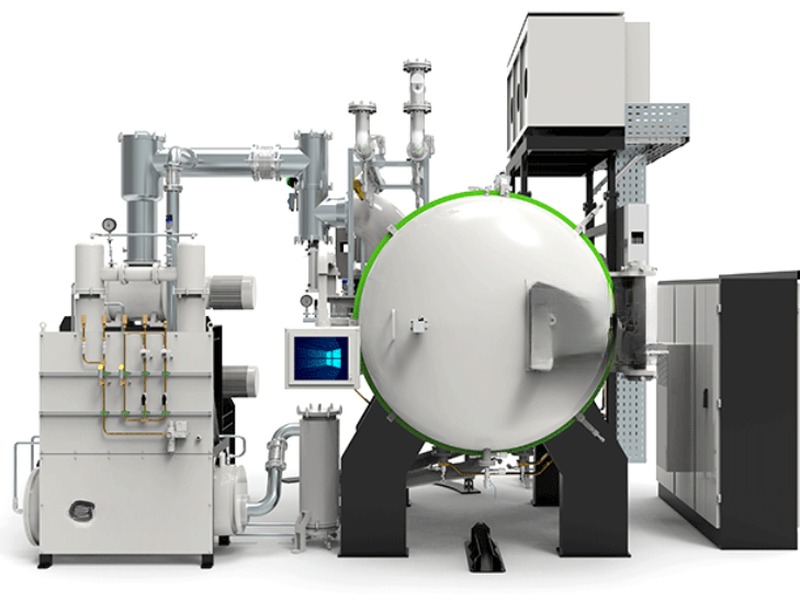
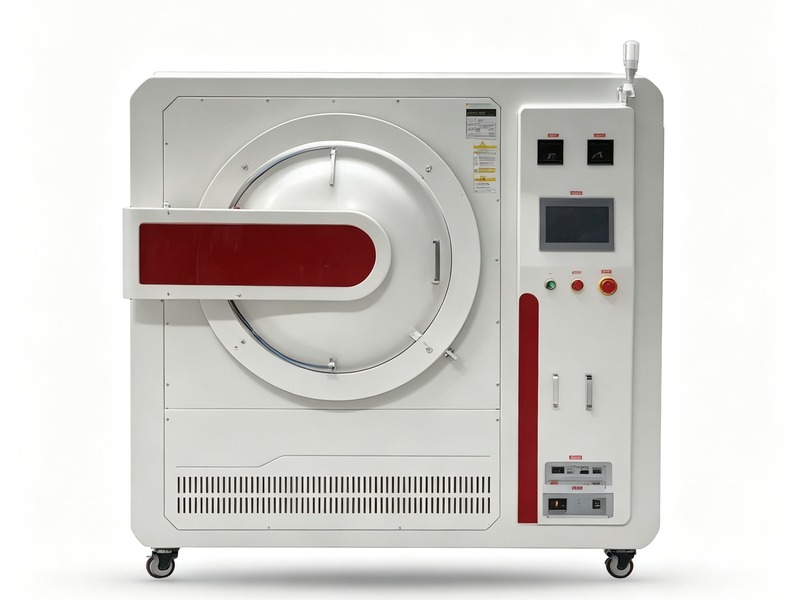
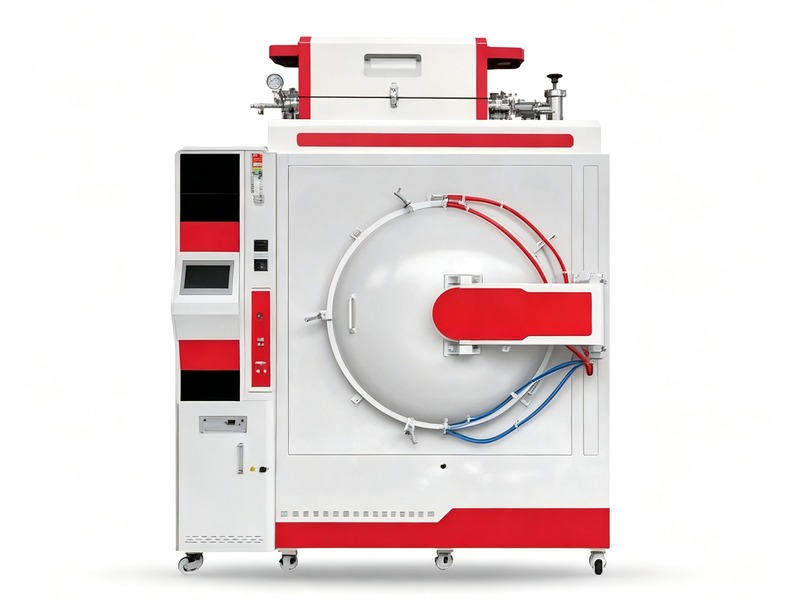
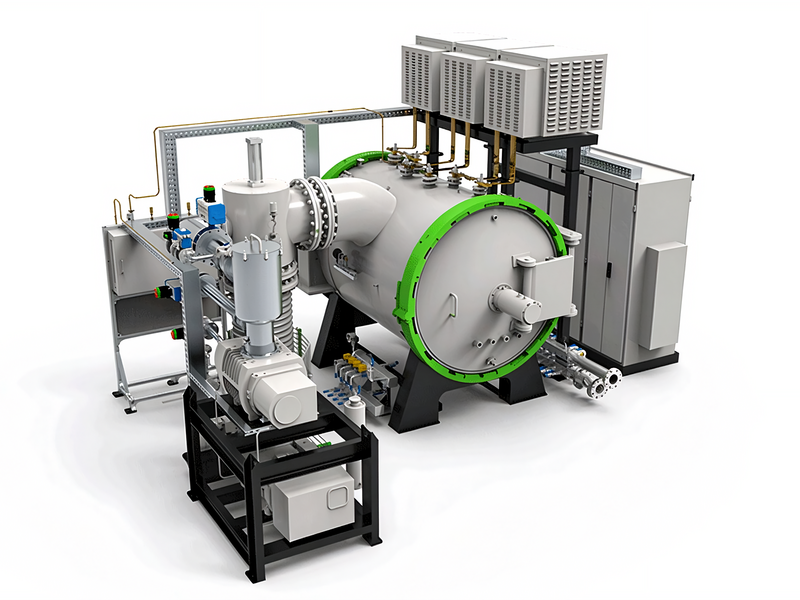
半导体与电子封装真空钎焊炉:常用钎焊温度780-920℃、最高温度1000℃,极限真空度≤5×10⁻⁴Pa、工作真空度≤2×10⁻³Pa,压升率≤0.3Pa/h,控温精度±1℃、温场均匀性±2℃、温区3-5区独立控温,基板框15-55层/炉叠装、炉膛尺寸按外壳规格非标设计,可伐合金、无氧铜与陶瓷一次气密封接,炉膛洁净低放气,适配功率半导体、射频器件、封装基板等行业批量生产,支持来料打样、非标定制与报价方案。
半导体与电子封装真空钎焊炉:常用钎焊温度780-920℃,极限真空度≤5×10⁻⁴Pa,温场均匀性±2℃,可伐合金、无氧铜与陶瓷一次气密封接,炉膛洁净低放气,适配功率半导体、射频器件、封装基板等行业批量生产,支持来料打样、非标定制与报价方案。
半导体与电子封装真空钎焊炉是为电子器件气密封装设计的真空钎焊设备。它处理的是晶体管外壳、集成电路管壳、射频器件陶瓷外壳、HTCC与LTCC封装基片、功率模块底板这类小而精的工件:把可伐合金(4J29)盖板、无氧铜引线与氧化铝、氮化铝陶瓷通过钎料焊成一个气密腔体,芯片封在里面后不再受水汽与杂质侵蚀。
封装件对气密性与洁净度要求很高。一条微小漏孔就会让器件在湿热环境下失效,所以炉膛要干净、真空要稳定,不能让钎料挥发物污染芯片与金丝。设备按小炉膛、多框叠装、温场高均匀设计,因为封装件尺寸小、批量大,一炉要装几百上千个外壳,每个所处气氛温度必须一致,这是它与大件钎焊炉的区别。
真空环境下钎料脱气充分、填缝连续,焊后氦质谱检漏合格率高。封装腔体漏率压在指标以内,器件在湿热与温度循环中不进潮,长期可靠性有保障。
小炉膛多点控温把工作区温差压到±2℃,整框外壳每个焊环同步熔化,边角不出现虚焊,批量产品按同一标准检验,批次一致性好。
封装件怕钎料挥发物与油污,炉膛采用洁净设计、定期清炉,工装不与可伐、陶瓷反应,焊后表面无多余物,保护芯片与键合丝不受污染。
外壳尺寸小,配石墨或不锈钢基板框分层叠装,单炉装数百至上千件。设备把升降温与抽气节奏纳入程序,单炉周期稳定,摊到每件的成本低。
可伐、无氧铜、不同陶瓷的钎料与温度窗口不同,设备存多套曲线,封装厂按器件类型调用,一条线覆盖多类外壳的试制与量产。
电子封装钎焊的难点在于陶瓷与金属的可靠结合。氧化铝、氮化铝陶瓷本身不被普通钎料润湿,生产中先在陶瓷封接面做金属化层(钼锰化)或采用活性钎料,再把可伐盖板、无氧铜引线与陶瓷叠合,预置银铜钎料,入炉加热使钎料熔化,沿封接环形成一圈连续焊缝,冷却后腔体密封。
可伐合金的热膨胀系数与陶瓷接近,这是它做封接材料的原因,焊后热循环时界面应力小。钎焊温度控制在银铜共晶点附近,过高会溶蚀可伐与金属化层,过低则填缝不满。设备把保温段温度波动压在±1℃,封接环一圈钎料熔化程度一致,漏率才稳定。
真空度在封装工艺里同样关键。炉内残余氧与水汽会在钎缝形成夹杂,也会让陶瓷表面析出物影响外观。设备把钎焊段维持在10⁻⁴Pa量级,炉膛每次使用前清炉除气,避免上炉次残留。在陶瓷与金属连接这一类工艺里,真空扩散焊炉同样强调界面洁净与真空控制,二者选型时常一起评估温度与真空配置。
工件以基板框分层装炉,层间留出气路,整框气氛一致。升温分排气与钎焊两段:先长时间抽气排掉外壳缝隙里的吸附水汽,再快速越过钎料熔点短保温,随后随炉冷却。焊后转氦检漏、外观与尺寸检验,合格品转入芯片封装工序。封装件尺寸小、批次大,多框叠装时上下层温差靠多点测温补偿,边角框与中心框的漏率差异控制在检验范围内。
| 参数项 | 参考值 | 说明 |
|---|---|---|
| 最高温度 | 1000℃ | 覆盖银铜钎料与金属化封接区间 |
| 常用钎焊温度 | 780-920℃ | 按外壳材质与钎料牌号设定 |
| 极限真空度 | ≤5×10⁻⁴ Pa | 低放气、防污染 |
| 工作真空度 | ≤2×10⁻³ Pa | 钎焊保温段维持 |
| 控温精度 | ±1℃ | 保温段波动小 |
| 温场均匀性 | ±2℃ | 整框外壳一致 |
| 温区数 | 3-5区 | 独立控温 |
| 压升率 | ≤0.3 Pa/h | 小炉膛高密封 |
| 升降温速率 | 1-15℃/min | 可分段编程 |
| 冷却方式 | 随炉冷/充氩冷 | 按器件要求选择 |
| 装炉方式 | 基板框分层叠装 | 框数按炉膛定 |
| 参数/型号 | Y-BZ-23 | Y-BZ-34 | Y-BZ-45 | Y-BZ-56 | Y-BZ-68 |
|---|---|---|---|---|---|
| 有效热区 W×H×L (mm) | 200×200×300 | 300×300×400 | 400×400×500 | 500×500×600 | 600×500×800 |
| 基板框层数 (层/炉) | 15 | 25 | 35 | 45 | 55 |
| 加热功率 (Kw) | 25 | 40 | 55 | 75 | 100 |
| 最高温度 (℃) | 1000 | 1000 | 1000 | 1000 | 1000 |
| 温场均匀性 (℃) | ±2 | ||||
| 真空度 (Pa) | 极限5×10⁻⁴ / 工作2×10⁻³ | ||||
| 压升率 (Pa/h) | ≤0.3 | ||||
| 温控程序 | 40段可编程,配方存档 | ||||
注:参数可根据客户工艺需求做调整,支持非标定制。
电子封装钎焊把气密性与洁净度放在第一位,真空度直接决定焊后漏率。炉腔先抽到5×10⁻⁴Pa量级再升温,钎焊保温段维持在2×10⁻³Pa附近,残余氧与水汽被持续抽走,封接环里不会因残留气体形成微漏。炉膛每次使用前清炉除气,工装专用,避免上一炉残留的钎料挥发物污染本炉外壳与键合区。
气氛与装炉细节同样影响批量一致性。可伐合金4J29盖板、无氧铜引线与氧化铝、氮化铝陶瓷叠合后,以基板框分层装炉,层间留出气路让整框气氛一致;多框叠装时靠多点热电偶补偿上下层温差,边角框与中心框的钎料熔化时段对齐,整批外壳按同一温度窗口越过液相线短时保温,封接环一圈连续填缝,氦质谱检漏才稳定。
晶体管与集成电路管壳:金属与陶瓷封装外壳钎焊封盖,焊缝连续气密,适合分立器件与集成电路封装厂批量供货。
功率半导体模块底板:IGBT、二极管模块铜底板与陶瓷基板封接,焊缝导热可靠,承受长期功率循环,适合功率器件封装线配套。
射频器件与微波外壳:射频、微波器件金属外壳钎焊,尺寸精度与气密性并重,满足高频器件对寄生参数与漏率的要求。
HTCC/LTCC封装基片:多层共烧陶瓷基片与金属端子封接,温场均匀保证整批基片质量一致,适合封装基板厂系列化生产。
传感器与光电器件外壳:压力传感器、光电器件气密外壳钎焊,内部腔体长期干燥,保障器件在恶劣环境下稳定工作。
更多电子封装热工设备可查看真空热处理产品中心,按外壳尺寸与产能选型。
Q1:封装件为什么非要真空钎焊,回流焊不行吗?
回流焊气氛难排净陶瓷与金属缝隙里的气体,封接环容易藏漏点;真空炉整体抽气后钎料在低压下润湿,封接连续,氦检漏更稳,气密封装多走这条路线。
Q2:陶瓷封接前一定要做金属化吗?
氧化铝多先做钼锰金属化再钎焊,氮化硅等可用活性钎料直接反应。是否金属化取决于陶瓷种类与钎料,按器件工艺定,打样时一起验证。
Q3:焊后检漏不合格、有微漏怎么查?
多为钎缝间隙不均、钎料量不足、排气不充分或外壳变形,按装配间隙、钎料涂布均匀度与抽气时间逐项排查,必要时修模后重焊。
Q4:一炉能封多少个外壳?
按炉膛与框数,小炉一炉上百框、大炉数百框,每框件数随外壳尺寸;含抽气与冷却单炉周期约6-10小时,以打样实测节拍为准。
Q5:可伐、无氧铜、陶瓷能同一炉做吗?
材质钎料体系相近可分炉次同炉型生产,注意专用基板框与曲线,防止钎料与挥发物交叉,混料生产时把不同器件分开炉次。
Q6:钎焊温度偏高会有什么后果?
温度过高会溶蚀可伐封接边、使陶瓷金属化层过烧,焊缝变脆或漏率上升;过低则填缝不满。窗口靠试样锁定,定型后不轻易改动。
Q7:炉膛怎么防钎料挥发污染?
定期清炉、工装专用、钎料量受控,并把排气段加长让挥发物被真空抽走,焊后外壳表面无多余物,满足器件洁净要求。
Q8:来料打样要提供什么?
客户提供外壳图纸、陶瓷片、可伐件与钎料(或指定牌号),我们试封并做氦检漏,确认漏率与外观后再出设备方案与报价。
Q9:封装炉报价怎么核算?
按炉膛尺寸、真空机组档位、基板框数量与温场精度核算,报价含主机、真空温控与框具,温场±2℃与洁净配置对价格有影响。
Q10:标准型号交期多久?
标准型约35-50个工作日,专用框具与大炉膛按复杂度顺延,方案确认后排产,进度可定期反馈。
Q11:对车间环境有要求吗?
需电源、冷却水与充氩条件,洁净间或一般车间均可布置,设备与物料入口按洁净要求规划,必要时配局部排风。
Q12:质保与培训怎么安排?
整机质保按合同执行,到厂安装时做操作与工艺培训,把定型曲线固化,质保期内远程或上门响应,提供易损件清单。
东莞市志远工业设备有限公司提供半导体与电子封装真空钎焊炉的设计、制造与封接工艺服务,承接气密封接件来料打样与非标定制,欢迎器件封装与基板厂家来厂考察。