

联系电话
13631572573


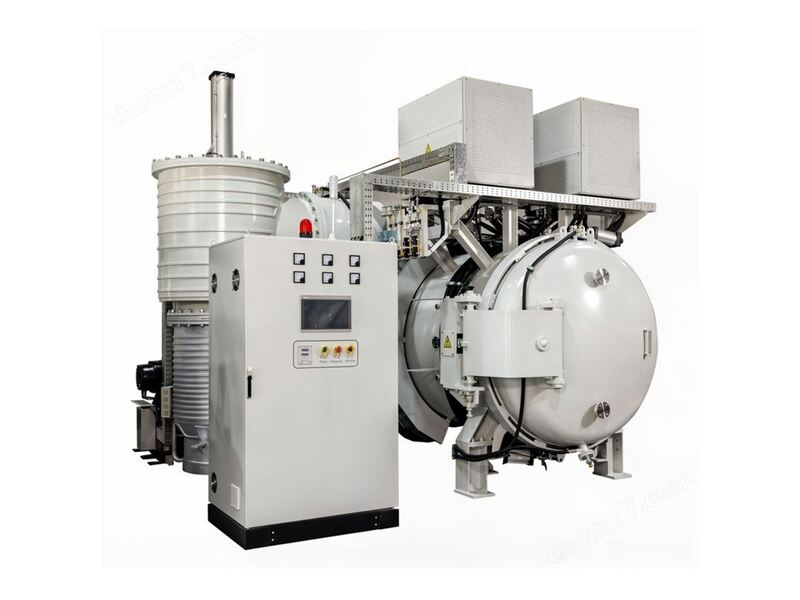
真空炉 多为立式、下出料结构,本体由电炉主体、真空系统、水冷系统、气动液压系统、进出料机构、感应加热装置、中频电源和电气控制系统组成。整套自动控制系统里,PLC起到核心处理作用。志远工业设备从三个层面讲清这套系统在做什么。
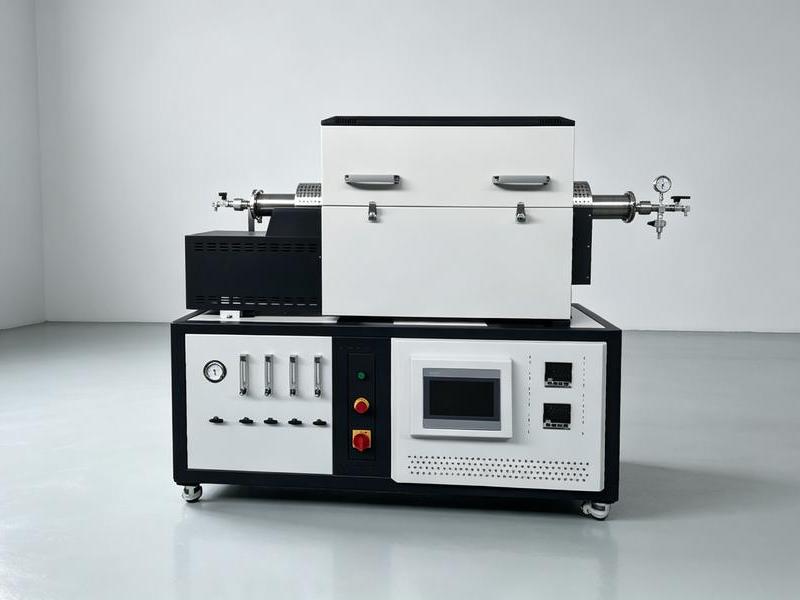
控制系统通过RS-485总线与触摸屏交换数据:一方面把操作命令和参数设定值读进来,转换成PLC运算用的数据类型;另一方面把工艺参数和各工位运行状态回传触摸屏,让操作员能实时看到炉况。通信稳定,是人机能对话的基础。
逻辑处理程序根据采集到的信号做判断,再向各工位发出控制指令。具体包括料车运输、真空泵抽真空、各阀门开关、加热给定、风机冷却、炉体充气等一连串动作。这些动作之间有严格的先后顺序和联锁条件,顺序错了就可能撞炉或破坏真空。
比如 真空钎焊炉 在升温阶段,必须先确认真空度到位才允许加热给定;冷却阶段要先关隔热门再充气,这些都靠逻辑程序自动把关,不依赖人工记。
针对工艺要求,系统具备温度显示异常(过低或超温)、热电偶损坏或断路等报警功能。一旦出现异常,现场报警信号灯和触摸屏上对应故障点的温度显示会同时闪动,提醒操作人员及时调整温度或处理故障。这种双重提示能避免小问题拖成大事故。
实际维护中,这三块功能也是排查问题的入手点:触摸屏没反应先查RS-485通信线;动作顺序错乱先看逻辑联锁信号;频繁报警则顺着故障代码查热电偶和温控回路。像 真空加压烧结炉 这类连续运行设备,报警功能把故障暴露在第一时间,把停机损失压到最小。
对操作人员做培训时,建议把这三块功能拆开讲:先教会看触摸屏状态字,再教联锁顺序的逻辑,最后练报警复位。新人把控制系统的三条线在脑子里走顺一遍,遇到异常就不会慌手慌脚。车间里再把常见报警代码印成小卡片随身带,独立判断率上来了,维修响应速度自然就快。
说到底,故障报警不是终点而是起点:它把异常第一时间暴露出来,给操作人员留出处置窗口。配合定期校准热电偶和核对温控参数,控制系统才能长期稳定地把工艺曲线复现出来,这也是批量产品质量一致性的底层保障。