

联系电话
13631572573


液冷板钎焊出了问题,很多人第一反应就是"炉子不行"。但真蹲车间看几天就会发现,十有八九的问题都出在母材、钎料和设备没对上。材料选得不对,工艺参数再怎么调也白搭;设备能力不够,材料再好也焊不出好焊缝。
母材决定工艺上限:3003铝和6061铝,看着都是铝,但钎焊性能差不少。3003熔点高、流动性好,工艺窗口宽;6061含硅含镁,熔点低,温度高了容易过烧。拿3003的工艺表去焊6061,十炉有八炉出问题。
钎料不是越厚越好:很多人觉得钎料厚一点,填充肯定更充分。其实不然,钎料太厚了,焊完焊缝强度反而下降,还容易出现大面积堆料。一般铝基钎料箔厚0.1~0.15mm就够了,间隙留0.03~0.06mm,毛细作用刚好把钎料拉进去。
设备温场要跟工件匹配:小炉子温场均匀性好,但装不了大工件。大炉子能装大件,但温场不均匀就麻烦了。液冷板面积大,就得选多温区的炉子,不然板子中心和边缘温度差好几度,焊出来这边虚焊那边过烧。
真空度要够用但不用追求太高:很多人觉得真空度越高越好,其实铝钎焊10⁻³Pa就够了。非要追求10⁻⁴Pa甚至更高,抽真空时间长,产能下来了,质量提升却没多少。钱花在刀刃上,别盲目堆参数。
本文讲的匹配思路,适用于铝合金液冷板、不锈钢液冷板、铜基均温板等液冷散热部件的真空钎焊生产。不管是3003、6061还是316L不锈钢,都得先搞清楚自己的材料特性,再去选设备和工艺。
| 匹配项 | 3003铝液冷板 | 6061铝液冷板 |
|---|---|---|
| 钎料 | BAISi-4 | BAISi-4(偏薄) |
| 钎焊温度 | 600~610℃ | 590~600℃ |
| 装配间隙 | 0.04~0.06mm | 0.03~0.05mm |
| 真空度要求 | ≤5×10⁻³Pa | ≤5×10⁻³Pa |
| 温区要求 | 2~3区 | 3~4区 |
| 冷却速率 | ≤5℃/min | ≤3℃/min |
注:以上参数可根据客户工艺需求调整。
某液冷板厂3003转6061,之前一直焊3003,工艺很成熟。后来客户要求换6061,直接拿原来的工艺表用,结果一焊就过烧,废品率30%多。后来把温度降了10度,保温时间缩短了,废品率才降下来。
某新能源厂大面积液冷板,板子尺寸600×400mm,之前用2温区炉子,焊完边缘总是虚焊。后来换了4温区炉子,把边缘温区单独调高了5度,虚焊问题解决了,良率从85%提到98%。
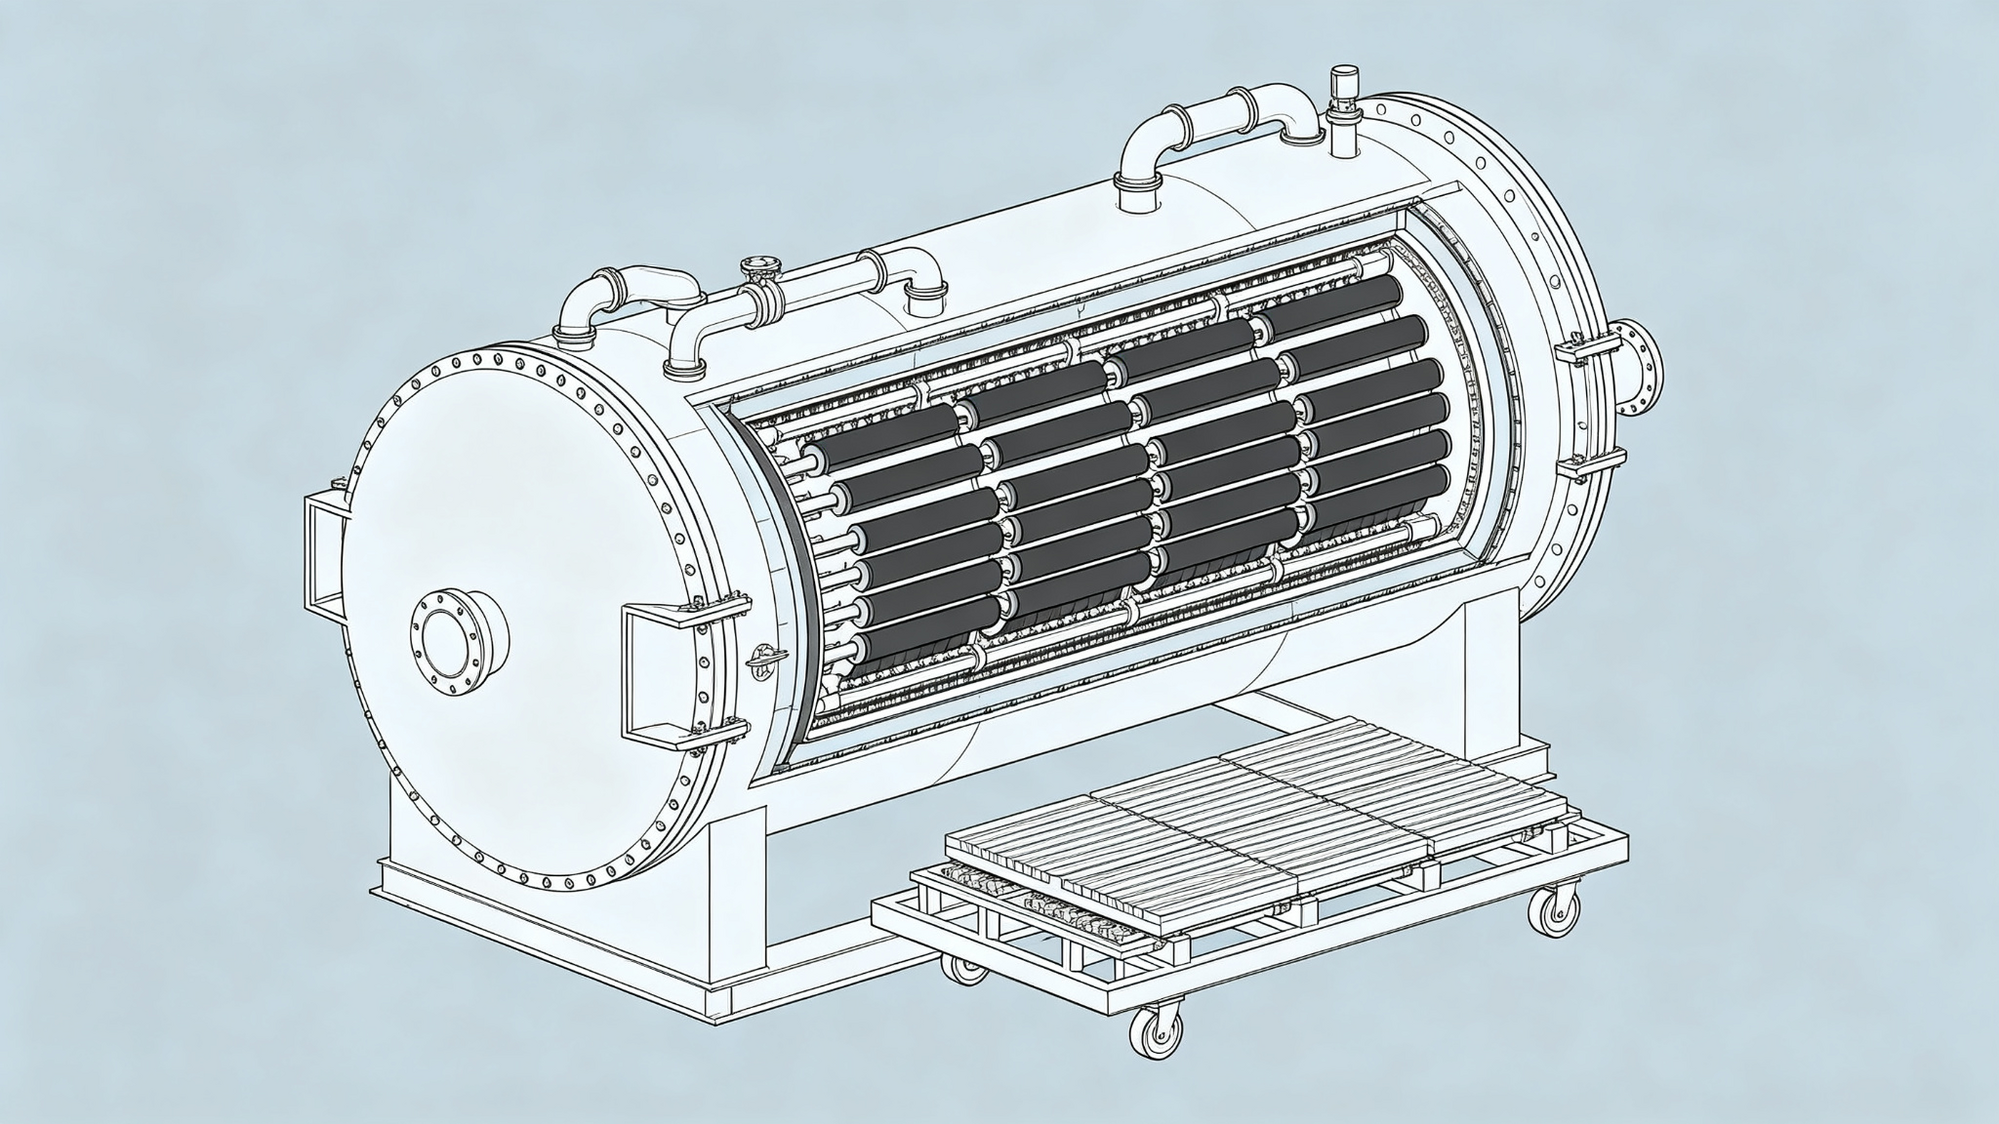
相关产品:液冷真空焊接炉
液冷板真空钎焊,别一上来就怪炉子不行。先搞清楚母材是什么牌号,钎料选得对不对,装配间隙留得合不合适,再看设备能力够不够。这三者匹配好了,良率自然就上去了。
相关产品:真空钎焊炉