

联系电话
13631572573


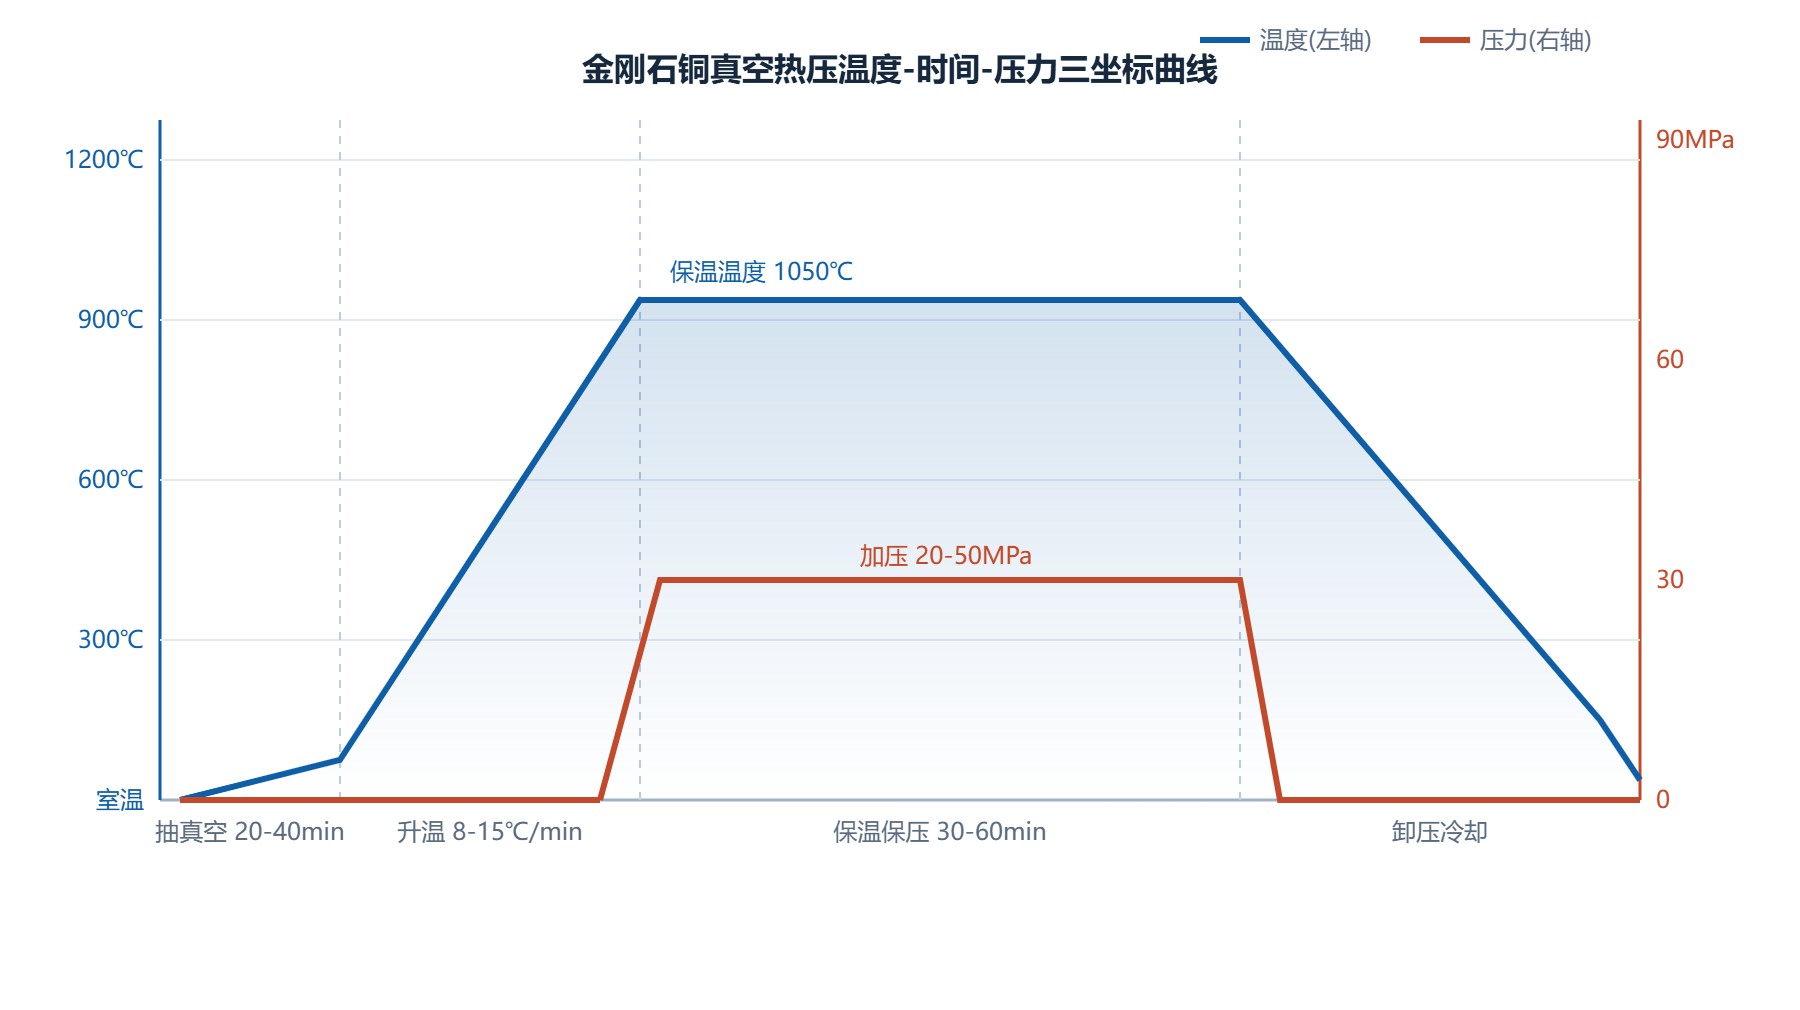
把一炉金刚石铜从装料到出炉拆开看,就是四段:抽真空、升温、保温保压、卸压冷却。每一段承担的任务不一样,时间窗不能随便挪。做这一行有个共识——曲线编错一段,整炉料基本就废了,不是废品就是性能不达标。所以新手上机,头十炉别想着省时间,把每一段的时间窗留足,跑顺了再优化。
金刚石铜的热导率不是随温度单调往上走的,它有个窗口。温度低了,铜粉烧结不致密,界面也咬不上;温度高了,金刚石在真空和铜的催化下开始石墨化,界面反而变成热阻层。做过几组对比的同行心里都有数:镀铬金刚石加电解铜粉的体系,在850℃烧出来热导率大概417 W/m·K,提到1050℃能到574 W/m·K,再往上加到1150℃以上,金刚石表面开始出现石墨化层,热导率不升反掉。
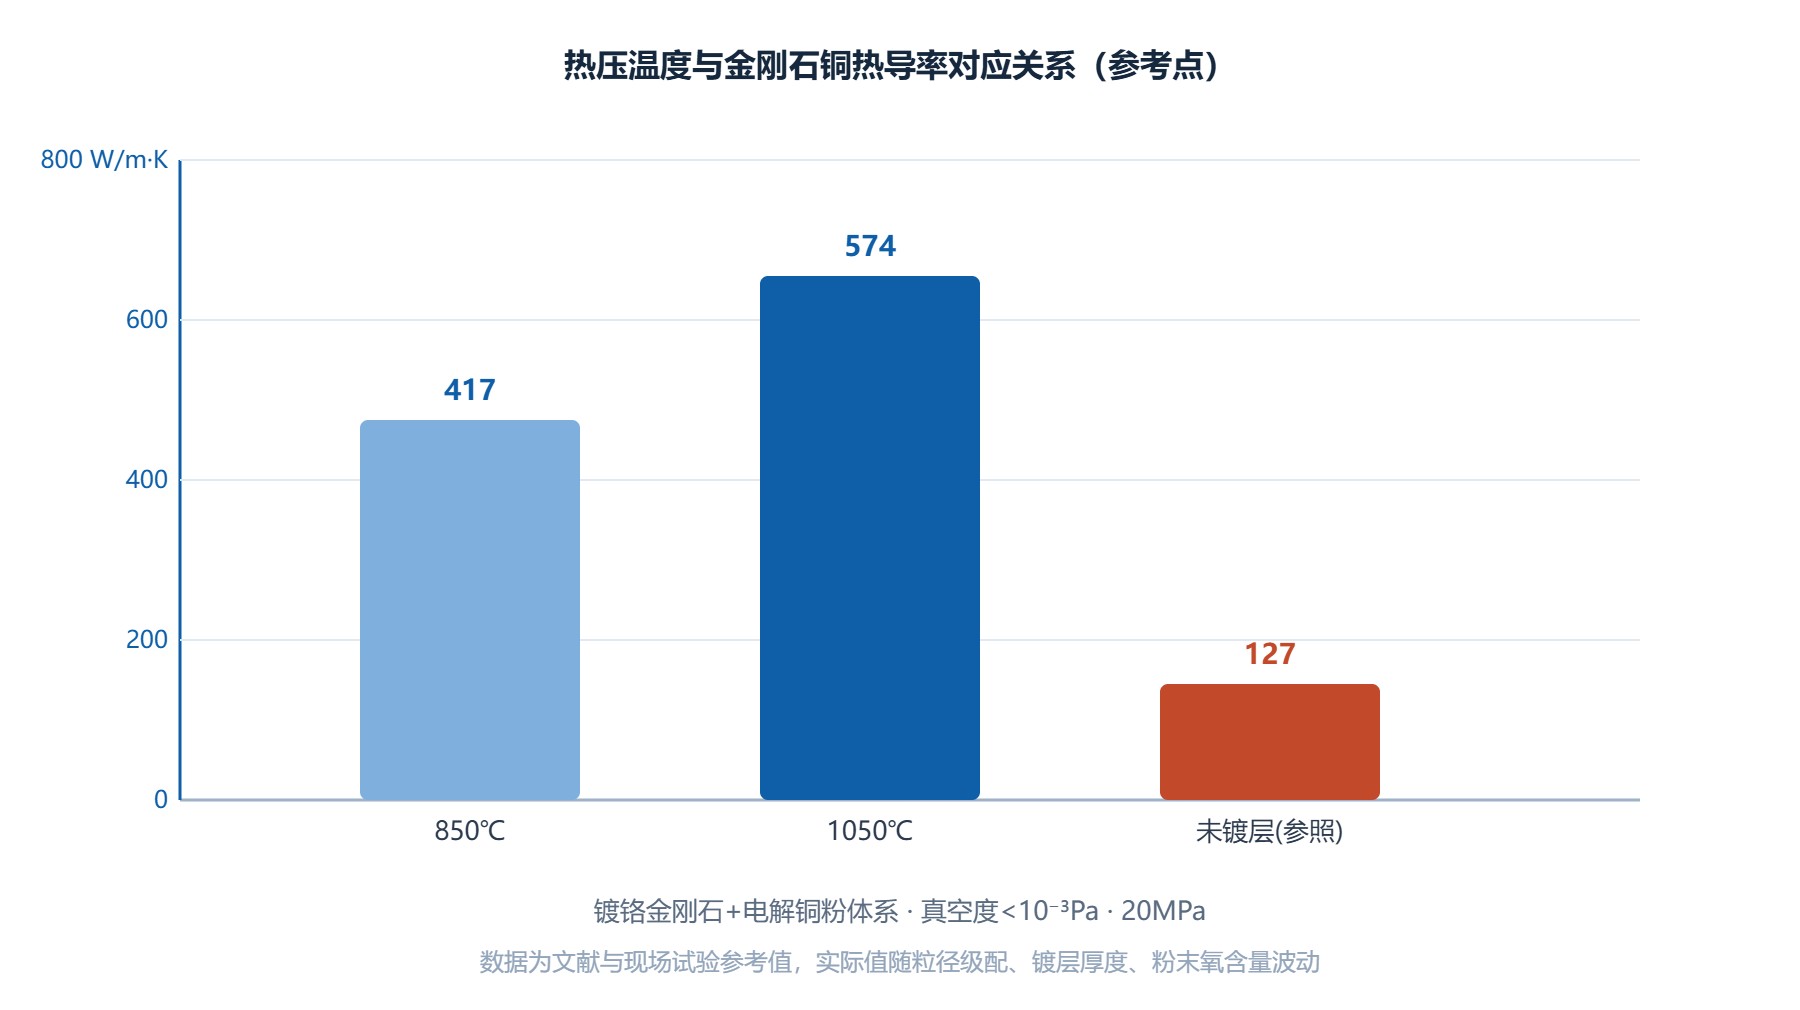
为什么850℃只到417?铜在850℃的烧结驱动力不够,颗粒之间还是点接触,金刚石周围填不满。为什么1050℃能跳到574?这个温度下铜的表面扩散和体积扩散都被激活,铬镀层与铜基体、金刚石表面形成连续界面层,声子在金刚石-铜之间的传递通道打通了。
这里要解释一个常见的误区:很多人以为温度上去了热导率就跟着上去,其实从850℃到950℃这一百多度,热导率涨得慢;从950℃到1050℃这一段才是跃迁区,界面反应从"刚接触"走到"冶金结合"。做工艺调试时,取样测温别只看保温段的温度,要看实际在1050℃停留了多久——仪表到温就开始计时,和样品中心到温才开始计时,这两个口径差出十几分钟。
那为什么不直接烧到1200℃?金刚石在真空中、在铜和铁族元素催化下,950℃以上表面就开始向石墨转变,温度越高转变越快。石墨化那一层是热阻层,声子散射严重,热导率直接往下掉。这个区间别碰——超过1100℃就要认真评估金刚石品级和镀层耐受度,不是温度越高越好。
压力这一栏,炉子铭牌上能压到100MPa,不代表你每次都要顶到100MPa。压力低了,致密度上不去,样品内部留孔隙;压力高了,石墨模具开裂是小事,金刚石颗粒被压碎、尖角变成微粉,热导率反而下降。
压力这个参数,和模具壁厚、压头直径是绑在一起看的。同样50MPa,压头直径小的炉子,模具侧壁承受的周向应力大,石墨模具有崩裂风险;压头直径大、做了碳碳复合增强套的炉子,压力可以适当放宽。客户问"你们炉子能压到多少",不能只看数字,要问清楚这个压力下对应的模具尺寸和试样直径。
这一段是很多新手容易忽略的细节。加压时机分两种打法:
提前加压(升温段就加5-10MPa轻压):好处是粉末在升温过程中就被约束住,不容易出现分层和跑粉;坏处是低温段模具和粉末热膨胀不同步,容易产生额外剪切应力。适合粉末流动性一般、装粉高度比较高的试样。
高温段加压(温度到保温值再升到目标压力):这是更常见的做法。低温段只加5MPa保压防跑粉,温度到1000℃以上、铜开始软化时再升到20-50MPa。这时候铜的屈服强度降下来,压力主要用来挤孔隙,不会把金刚石压碎。做金刚石铜,推荐高温段加压——提前大压力加压,低温段铜还是硬的,力全吃在金刚石颗粒上。
升温速率这件事,本质是在温度均匀性和界面反应时间之间做平衡。
升得太快,比如20℃/min往上拉,炉膛到1050℃了,石墨模具内部粉末可能还在800℃,温控仪表显示的温度和实际烧结温度有偏差,出来的样品上下密度不均。升得太慢,比如3℃/min慢慢爬,整个周期拉长到四五个小时,界面在高温下停留时间过长,铬镀层过度反应,反而生成过多脆性金属间化合物。
常用窗口是8-15℃/min。试样小、模具壁薄,可以放到15℃/min;批量件、模具厚,建议8-10℃/min,中间在600℃和900℃各设一段3-5分钟的保温平台,让温度均匀透。
这里多说一句温度均匀性的判断方法。新炉子买回来,别着急烧配方,先做一次空炉均温测试——在均温区上中下三个位置放测温偶,看三条曲线偏差是不是在±5℃以内。偏差大,后面所有参数调试都白搭,因为你以为的1050℃,样品实际可能在1030℃或者1070℃。
保温时间典型30-60分钟。50vol%常规配方40分钟够了;金刚石体积分数高、粒径粗的配方,放到60分钟。保温时间不是越长越好——超过90分钟,界面层持续增厚,热导率开始走下坡。
做金刚石铜还有一条技术路线叫SPS放电等离子烧结。它和真空热压在参数长相上差别不小:SPS典型是900℃、升温速率30℃/min、保温20分钟、真空度30Pa左右。为什么SPS温度能低150℃、保温能短一半?因为脉冲电流在颗粒间产生等离子体,直接加热颗粒表面,体相升温靠焦耳热,烧结驱动力来自放电活化,不靠长时间高温扩散。
SPS为什么真空度要求低?30Pa就够,不需要10⁻³Pa。因为保温时间短,气体来不及在界面形成大量气孔;而且放电过程本身有净化颗粒表面的作用。但SPS设备腔体小,一次烧一片,做实验和小样很合适,做大批量基板不划算。
选型上给个直接判断:手里是新配方、新镀层、新粒径组合,需要快速试十几个参数点,用SPS打样,一两天能出一组数据;配方已经定型、要给下游客户稳定供货,转真空热压走批量。两者不是替代关系,是研发和量产的上下游分工。不少做散热基板的厂,研发端配一台SPS筛配方,量产端用真空热压炉跑订单,两条线并行。
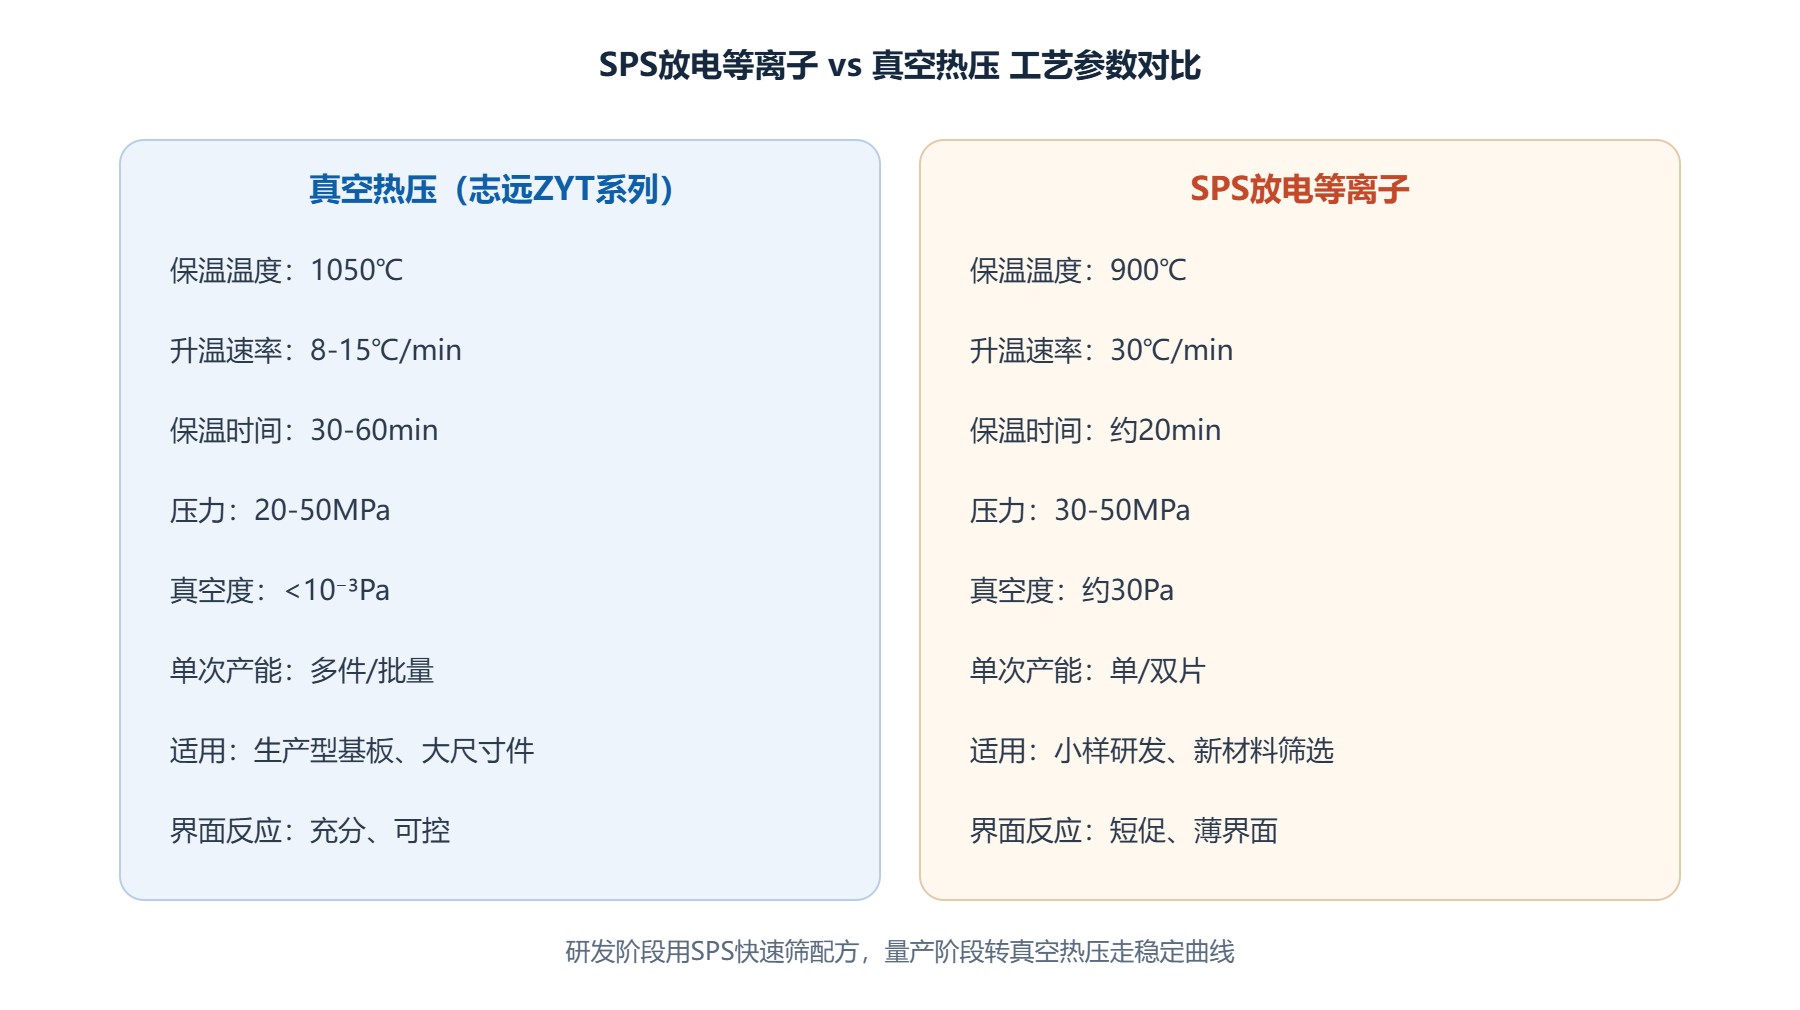
| 参数项 | 真空热压 | SPS放电等离子 | 选型建议 |
|---|---|---|---|
| 保温温度 | 1050℃(850-1100℃区间) | 900℃左右 | SPS温度低150℃左右 |
| 升温速率 | 8-15℃/min | 30℃/min | SPS快2-3倍 |
| 保温时间 | 30-60min | 约20min | SPS短一半以上 |
| 真空度 | <10⁻³Pa | 约30Pa | 真空热压要求更高 |
| 压力范围 | 20-100MPa | 30-50MPa | 真空热压可选压力更宽 |
| 单次产出 | 多件、批量 | 单/双片 | 量产选真空热压 |
把上面这些维度合起来,给两组现场常用的参数组合,做配方调试时可以直接当起点。
热膨胀系数这边做参考:金刚石铜复合材料的热膨胀系数一般落在4.9-8.5×10⁻⁶/K区间,根据金刚石体积分数调节,和硅芯片、陶瓷基板匹配时选对应段位的配方即可,参数上不用大动。
冷却曲线这块单独说一下。保温结束后不要直接断电随炉自然冷却,建议按程序分段降温:1050℃到600℃这段,控温在5-8℃/min缓慢降,让界面层有充分时间稳定;600℃以下可以加快到10-15℃/min。冷却太快,铜基体和金刚石收缩率差异大,界面会产生残余应力,切片加工时容易分层。这个细节很多人不注意,样品烧结出来测热导率还行,一切片就出问题,根子在冷却段没控好。
金刚石铜烧结对曲线分段要求比较细——抽真空段、升温段、中间保温平台、加压切入、保温保压、分段降温、卸压点——这些动作要在同一套程序里按时序触发,不能靠人盯着按按钮。志远真空热压炉在程序段上做了多段可编,温度、压力、真空度三个变量都能按段独立设定,一段走完自动切下一段,适合金刚石铜这种参数窗口窄、动作时序多的工艺。
做批量件时,程序编好存成配方号,换产品只需要调配方号,不需要每次重设。这一点对多品种小批量的散热基板订单比较实用。
做金刚石铜,参数调试有个笨办法但管用:一次只动一个变量。比如从850℃升到950℃,其他不动,烧一片测热导率;再从950℃升到1050℃,再烧一片。这样数据点一条线下来,哪一段是跃迁区一目了然。最怕一次把温度、压力、保温时间全改了,出来的样品性能变了,你根本不知道是哪个参数起的作用,下一轮调试还是瞎摸。
另外提醒一点,测热导率的样品要和烧结参数对应着记录。每炉编号、配方号、曲线号、出炉位置、测热导率时取样位置,都要留档。做金刚石铜这行,数据积累半年,自己手上就有一套参数-性能对照表,比看任何文献都管用,换个配方也能快速定位到起点。
参数这东西,入门时照着别人给的曲线跑,跑顺了再根据自己手上的金刚石品级、铜粉氧含量、模具尺寸微调。真空热压炉作为执行工具,曲线编得进去、温度压得住、压力跟得上,剩下的就是配方端的功夫。东莞志远工业设备在做金刚石铜热压炉方案时,会把工艺窗口和设备控制段一起对齐,不让客户买回去的炉子跑不出想要的曲线。