

联系电话
13631572573


铜和碳在热力学上是互不相溶的体系。液态铜滴在金刚石表面,不会像水滴在玻璃上那样铺展开,而是缩成一个接近球形的液滴,接触角通常在130°以上。这种大接触角意味着界面结合力很弱,主要靠范德华力维系,既没有化学键合,也没有冶金结合。
弱界面带来两个直接后果。第一是机械结合差:热压过程中铜很难填入金刚石颗粒之间的缝隙,冷却后界面处残留微气孔,材料致密度上不去。第二是热导率差:热量穿过界面时,声子在金刚石侧和电子在铜侧之间的传输需要跨越一个"断层",界面热阻(也叫Kapitza热阻)很高。金刚石本身热导率再高,热量传不出来,等于白搭。
从热膨胀角度看,金刚石的热膨胀系数约1.0×10⁻⁶/K,铜约17×10⁻⁶/K,两者差距悬殊。热压后冷却过程中,铜基体收缩远大于金刚石颗粒,界面处产生残余应力。如果界面结合弱,残余应力会在界面处萌生微裂纹,进一步恶化热传导和力学性能。
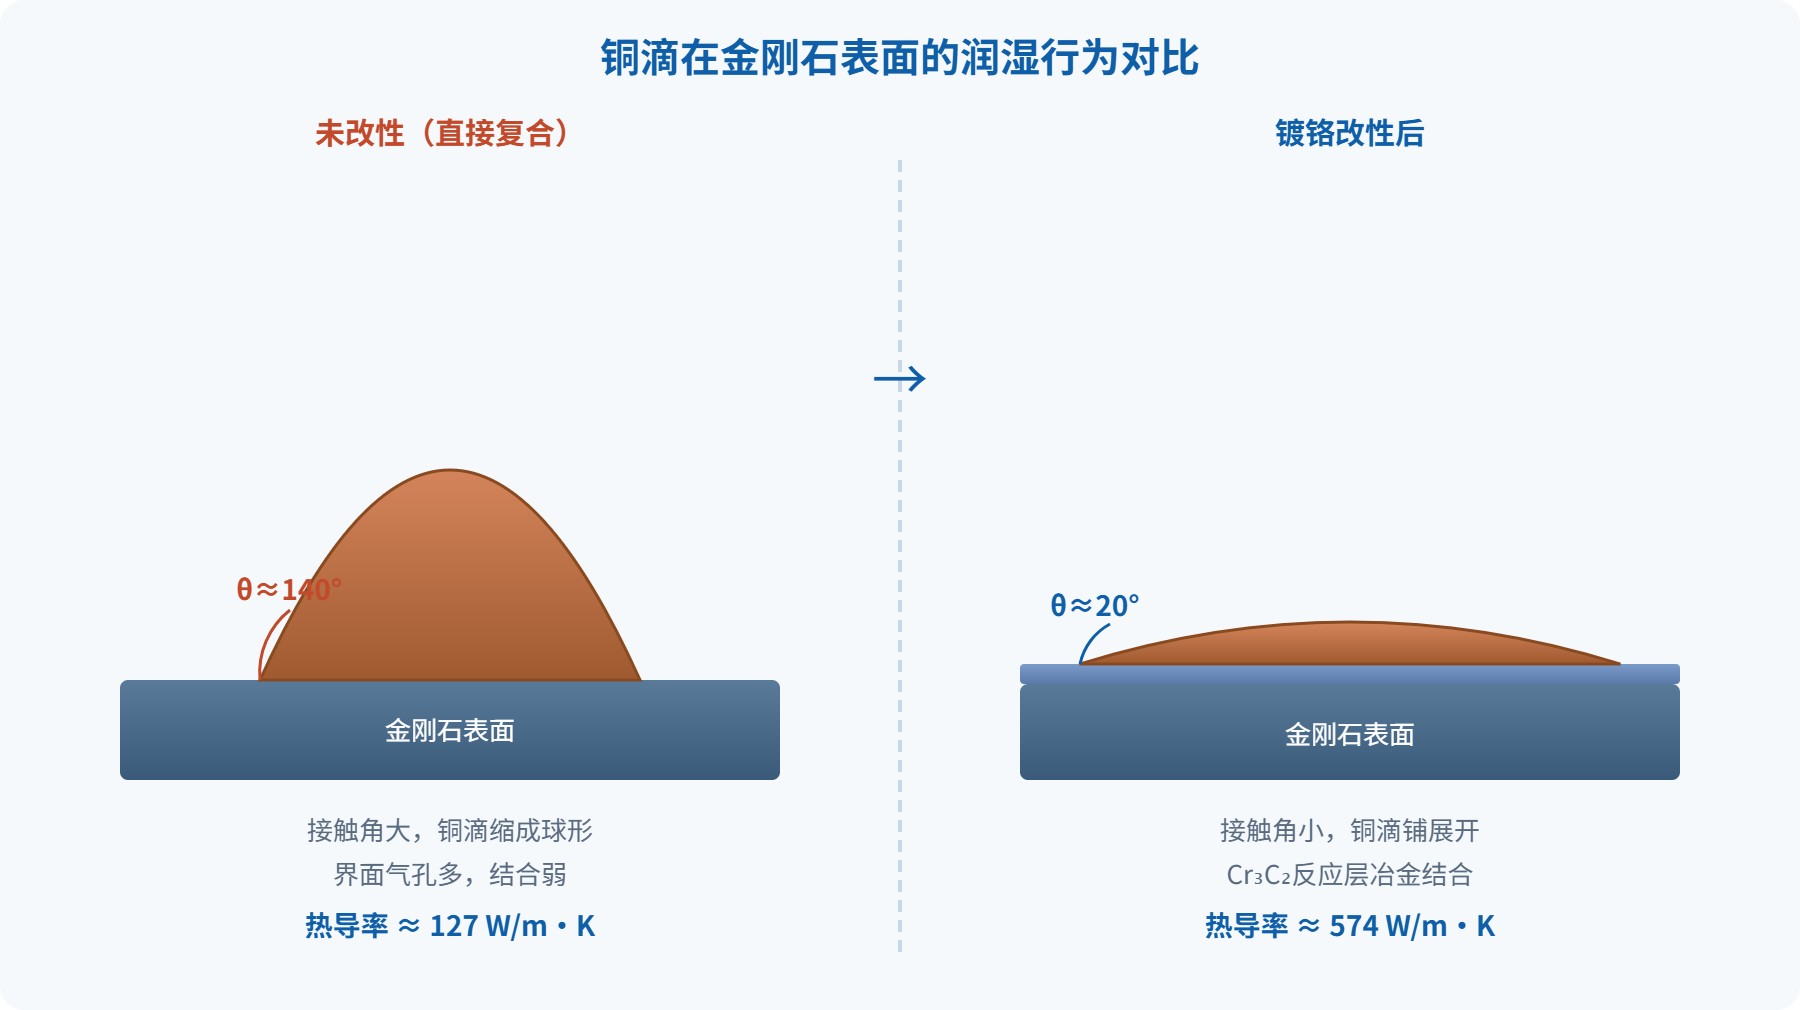
界面改性的核心思路,是在铜基体和金刚石颗粒之间"架一座桥"。这座桥需要满足三个条件:第一,它能和金刚石表面的碳发生化学反应,形成碳化物,实现冶金结合;第二,它在液态铜中有一定溶解度或反应活性,能被铜浸润;第三,它本身的热导率不能太差,不能让这层"桥"变成新的热阻瓶颈。
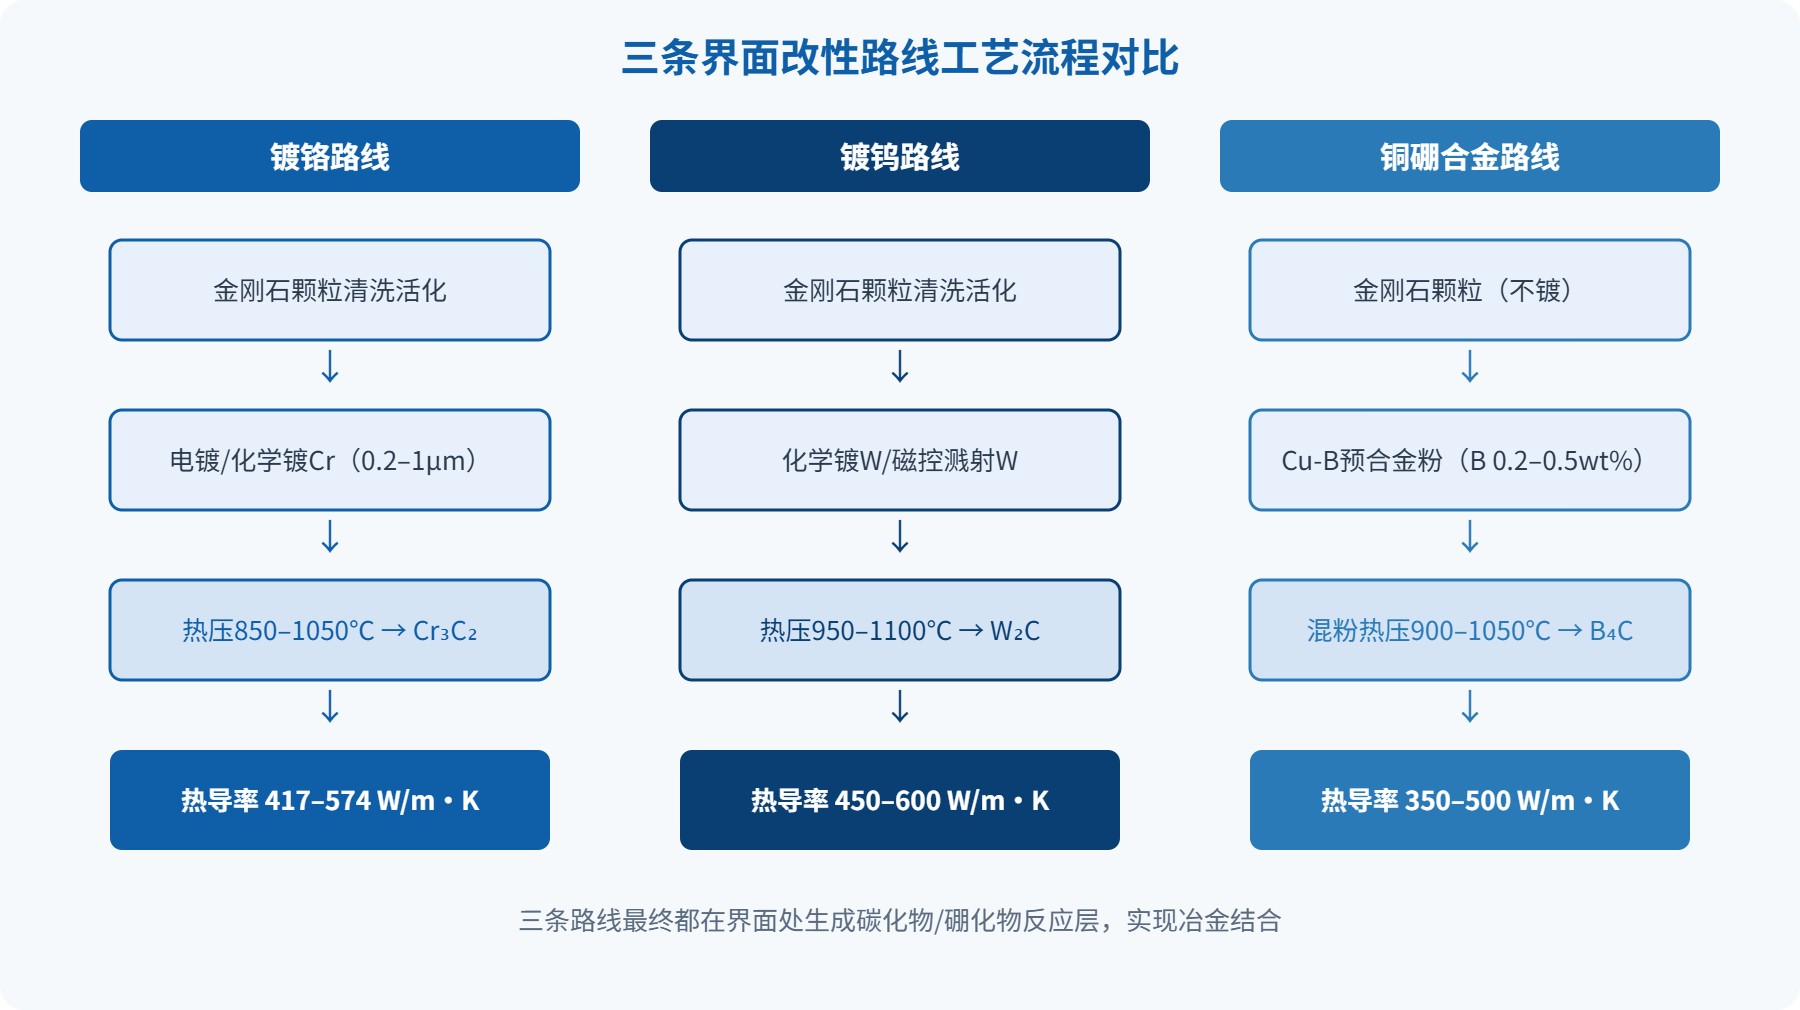
工程上围绕这三个目标发展出了三条路线:在金刚石颗粒表面提前镀上一层活性金属(Cr或W),让镀层在热压高温下与金刚石表面碳反应生成碳化物;或者不镀金刚石,而是在铜基体里掺入微量硼元素,让B在高温烧结时自动偏聚到铜-金刚石界面形成硼化物反应层。三条路线殊途同归,都是为了在界面处生成一层几纳米到几百纳米厚的反应层,把接触角从130°以上拉到30°以下,同时降低界面热阻。
从热力学角度看,碳化物生成反应的吉布斯自由能变必须为负,反应才能自发进行。Cr和W在850℃以上与碳反应的自由能变足够负,这是它们能作为界面桥接材料的热力学基础。从动力学角度看,反应层生长受元素扩散速率控制,温度越高扩散越快、反应层长得越厚——这就是为什么温度窗口需要精确控制的根本原因。
镀铬是目前研究较充分、产业化应用较多的路线。铬是一种强碳化物形成元素,在高温下(通常850℃以上),金刚石表面的碳原子会向Cr镀层扩散,Cr原子也会向金刚石表面迁移,两者在界面处反应生成Cr₃C₂(也有文献报道Cr₇C₃)。这层碳化物像"焊料"一样把金刚石和铜基体连在一起。
热压温度是关键变量。在1050℃左右,Cr₃C₂反应层生长充分,金刚石铜复合材料的热导率可以从未改性的127 W/m·K提升到574 W/m·K;在850℃时反应层较薄,热导率约417 W/m·K。温度过高(超过1100℃),Cr₃C₂层过度生长,厚度可能超过1微米,反而因为碳化物自身热导率有限(约几十W/m·K量级)而成为热阻层。
镀层厚度需要匹配金刚石粒径。工业上常用的金刚石粒度在几十微米到一百多微米,表面Cr镀层厚度通常控制在0.2–1.0微米。镀层太薄,高温反应后碳化物不连续;太厚,金刚石颗粒之间容易被Cr层"桥接"成团,破坏颗粒分散均匀性。
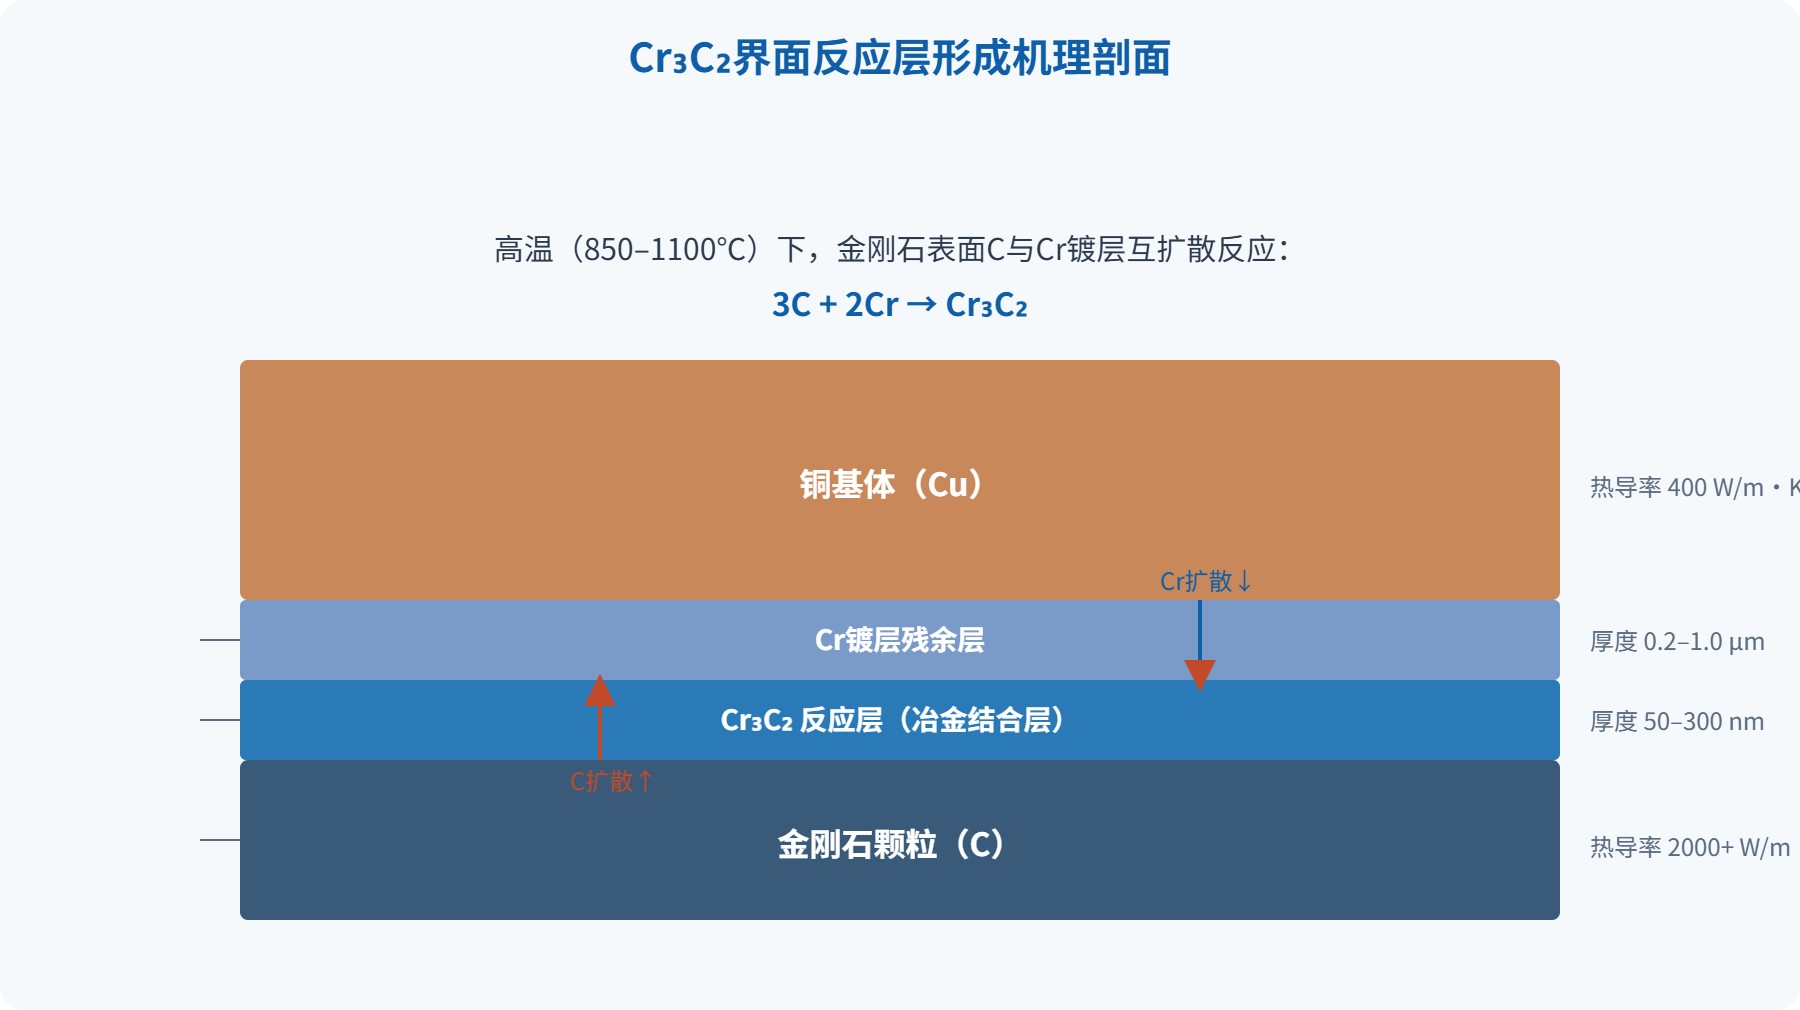
钨和铬一样属于强碳化物形成元素,W镀层在高温下与金刚石表面碳反应生成W₂C(也有WC)。镀钨路线的特点是高温稳定性更好——W的熔点3410℃,远高于Cr的1907℃,在更高的烧结温度下W镀层不容易过度扩散或分解。
这条路线适合热压温度需要推到1050℃以上、甚至接近1100℃的场景。在高温区间,Cr镀层可能因为过度反应而使Cr₃C₂层长得太厚,W镀层则能在更宽的温度范围内保持反应层厚度稳定。代价是钨的成本比铬高,镀钨工艺(通常采用化学镀或磁控溅射)的设备投入也更大。
从界面热阻角度,W₂C反应层的效果和Cr₃C₂处于同一量级,都能把接触角降到较低水平。实际选择镀铬还是镀钨,更多取决于热压温度窗口和成本预算的平衡,而不是单一性能指标。
前两条路线都是在金刚石颗粒表面做文章,铜硼合金路线则换了个思路:不镀金刚石,而是在铜基体里掺入0.2–0.5 wt%的硼元素。B在铜中的溶解度很低,高温烧结时B原子会自动偏聚到铜-金刚石界面,与金刚石表面碳反应生成硼化物(B₄C)反应层。
这条路线的工艺优势明显:金刚石颗粒不需要提前镀层,省去了表面处理工序,流程更短、成本更低。把含硼铜合金粉和金刚石颗粒直接混合、热压成型即可。
但B含量控制非常敏感。0.2 wt%以下,偏聚到界面的B量不足,反应层不连续,界面改善有限;超过0.5 wt%,过量的B会在铜基体内部析出硼化物脆性相,降低基体的塑性和导热连续性。工程上通常控制在0.3 wt%左右作为起点,再根据实测热导率微调。
下表从成本、热导率水平、工艺复杂度和适用场景四个维度做对比。需要说明的是,表中数据为公开文献和工程实践中的典型范围,具体数值会因金刚石粒度、体积分数、热压工艺参数而浮动。
| 对比维度 | 镀铬路线(Cr₃C₂) | 镀钨路线(W₂C) | 铜硼合金路线(Cu-B) |
|---|---|---|---|
| 反应层成分 | Cr₃C₂ / Cr₇C₃ | W₂C / WC | B₄C(界面偏聚) |
| 典型热导率 | 417–574 W/m·K | 450–600 W/m·K | 350–500 W/m·K |
| 工艺温度区间 | 850–1050℃ | 950–1100℃ | 900–1050℃ |
| 金刚石需提前镀层 | 是 | 是 | 否 |
| 材料成本 | 中等 | 较高 | 较低 |
| 工艺复杂度 | 中等(镀层+热压) | 较高(镀钨设备投入大) | 较低(混粉+热压) |
| 厚度控制敏感度 | 高(Cr₃C₂厚度窗口窄) | 中等(W高温稳定性好) | 高(B含量0.2–0.5wt%窄区间) |
| 适用场景 | 常规金刚石铜热沉,性价比优先 | 高温烧结需求,热稳定性优先 | 批量生产,成本敏感型产品 |
热导率是复合材料整体的宏观指标,界面热阻则是微观层面的量。工程上常用两种方法来表征界面结合质量。
第一种是激光闪光法(Laser Flash Analysis, LFA)。测样品在不同温度下的热扩散系数,结合密度和比热算出热导率。如果整体热导率从127跳到574,间接说明界面热阻大幅下降。这是一种宏观、快速的筛选方法,但它无法单独分离出界面热阻的绝对值。
第二种是透射电镜(TEM)截面观察。把复合材料样品切成超薄截面,在电镜下直接观察金刚石和铜之间的界面结构:反应层有多厚、是否连续、有没有气孔、有没有元素互扩散。配合能谱(EDS)线扫描,可以看到Cr或W元素在界面处的分布曲线。这种方法能把"界面长什么样"直接拍出来,是工艺验证和失效分析的核心手段。
实际开发中,两种方法通常配合使用:先用LFA快速筛选不同工艺参数下的热导率趋势,锁定热导率较高的几个配方,再用TEM做截面解剖,确认界面反应层的厚度和形貌是否符合预期。这样既能提高开发效率,又能把宏观性能和微观结构对应起来。
127和574,看起来只是数字差了4.5倍,但落到散热设计上,差别远不止于此。
假设芯片功耗密度为500 W/cm²,热沉厚度2毫米。未改性复合材料热导率127 W/m·K,热沉两侧温差约79℃;镀铬改性后574 W/m·K,温差降到约17℃。这个温差直接决定芯片结温——在相同散热条件下,改性后的热沉可以把结温降低60℃以上。
结温每降低10–15℃,芯片寿命大约提升一倍。从这个角度看,界面改性不是锦上添花,而是决定金刚石铜热沉能不能真正替代铜钨合金(热导率约200–250 W/m·K)进入高功率芯片散热场景的关键一步。
界面改性效果好不好,一半在镀层设计,一半在热压工艺。Cr₃C₂反应层的生长是温度和时间的函数——温度偏高、保温时间偏长,反应层过度生长;温度偏低、时间偏短,反应层不充分。这个窗口通常只有±30℃左右的容错空间。
志远真空热压炉在温度均匀性和升降温速率控制上针对金刚石铜复合材料做了专项优化。炉内有效加热区温度均匀性控制在±5℃以内,避免样品边缘和中心反应层厚度不一致;真空度维持在10⁻³ Pa量级,防止高温下金刚石表面石墨化和铜氧化。对于需要精确控制Cr₃C₂或W₂C反应层厚度的工艺,这种温度控制精度是基础保障。
实际生产中,金刚石铜热压炉的工艺曲线需要根据镀层类型和金刚石粒度反复标定——同一种Cr镀层,50μm金刚石和150μm金刚石的温度窗口可能不同,因为比表面积差异影响碳化物生长速率。