

联系电话
13631572573


很多工程师一上来就翻手册抄一条升温曲线:室温到800℃,5℃/min,保温2h,然后随炉冷。这条曲线在手册上看着没问题,真到自己炉子上跑出来,温场偏个二三十度是常事。炉子和炉子不一样——发热体布置方式、炉膛尺寸、钼片还是硅碳棒、有没有隔热屏、炉门密封松紧,都会影响实际温度分布。
所以拿到新炉子或者换了一个批次装料方式,第一件事是空炉测温。在炉膛上、中、下三个位置各放一支K型或者N型热电偶,探头伸到以后要摆料盒的那几个点,热电偶引线从炉门或者预留的测温孔引出来,接一台多通道记录仪。然后编一条从室温到1000℃的空白升温曲线,斜率取3℃/min,到温后保温1h,看三个通道的温度是不是同步跟上来。
空炉跑这一遍,主要看三件事:一是上、中、下三个点到温时间差多少,超过5min就说明温场均匀性不够,要调发热体功率分布;二是实际显示温度和探头测到的温度差多少,把这个差值记下来作为后续补偿;三是升温到目标温度后,温度有没有过冲,过冲超过15℃就要把PID参数重新整定,不然保温段会在目标温度上下晃。
这一步看着繁琐,但能省掉后面大批量装料后才发现温场不均、整炉料报废的麻烦。我们这边一般建议客户在装第一炉正式料之前,空炉曲线至少跑两遍,把偏差值和补偿系数写进炉子的工艺档案里。
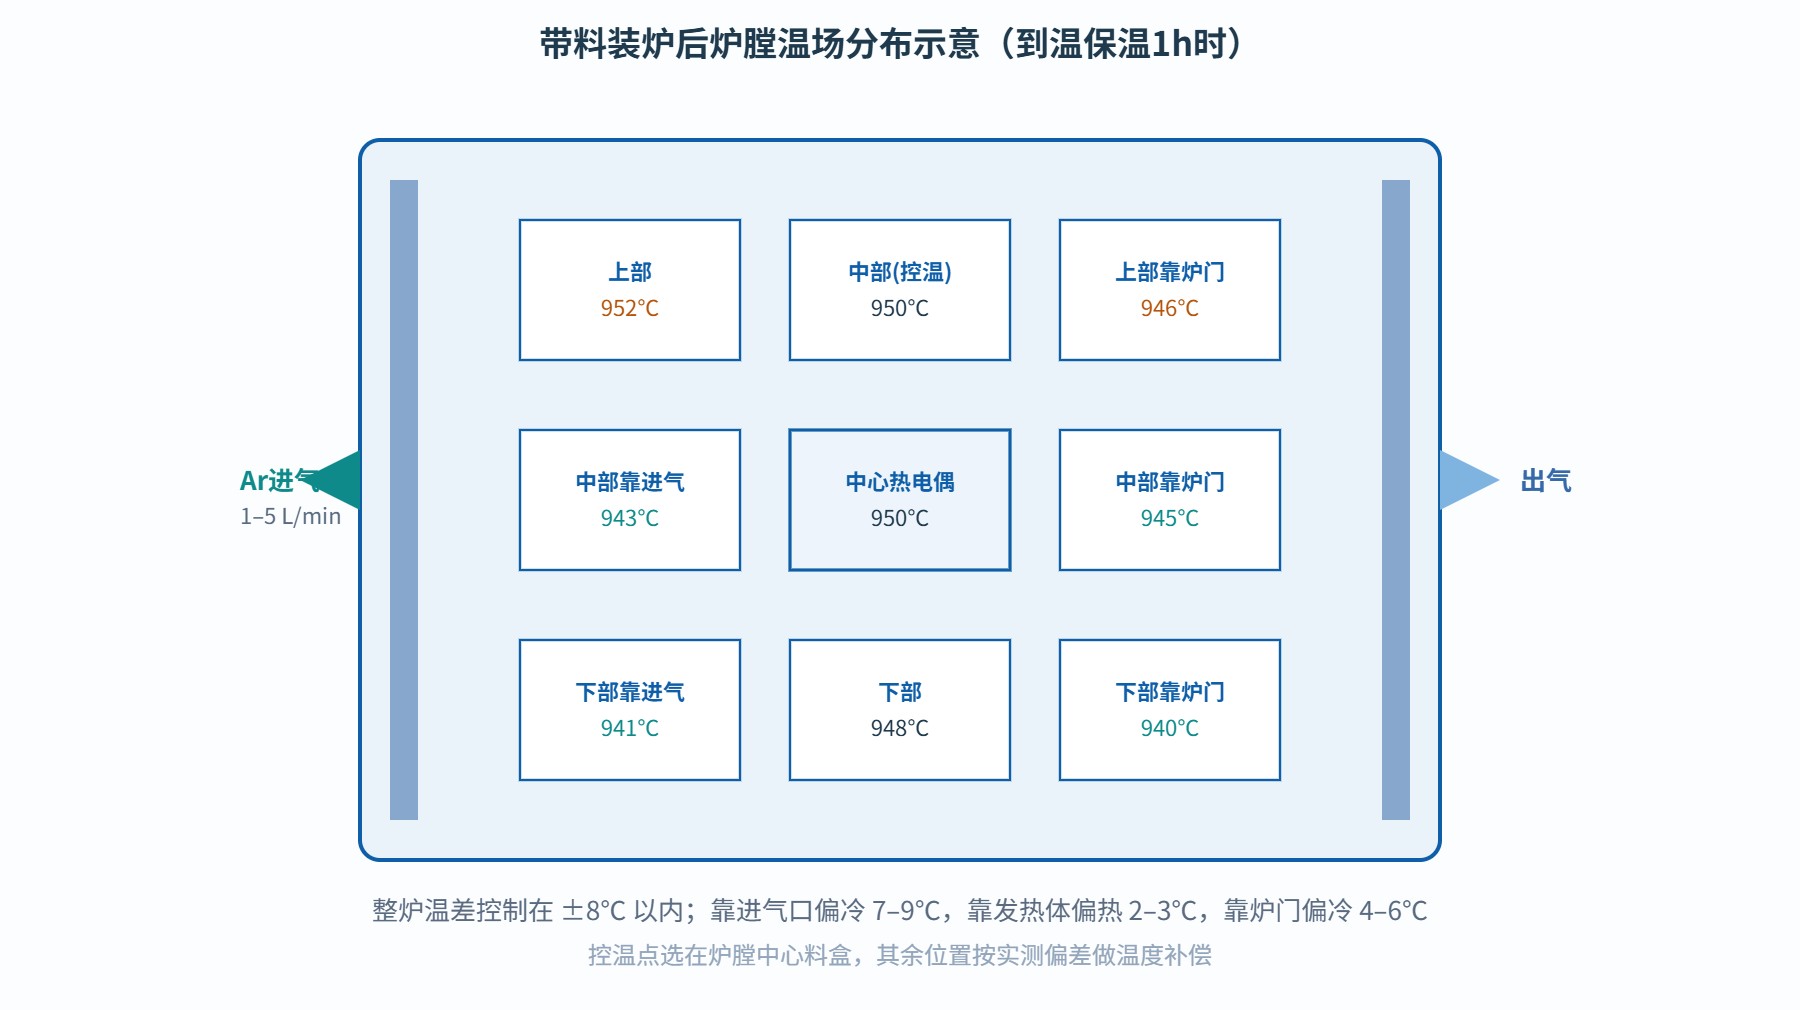
空炉曲线定下来,别着急直接生产。料盒一摆进去,炉膛热容一下子变了,气流场也变了——Ar气从进气口进来,先碰到哪个料盒、哪个位置,那个位置的温升就和空炉时不一样。所以第二步是带料空烧:摆上和生产一样多的料盒,但盒子里装的是废粉或者空坩埚,热电偶照样插在以后要测温的那几个点,再跑一遍同样的曲线。
这一遍测出来的曲线,才是真正要用的曲线。通常会看到几个现象:靠近进气口和炉门的位置升温偏慢,温差能拉到8–12℃;靠近发热体的位置偏快,甚至会先到温。老师傅一般会把控温热电偶放在炉腔几何中心那盒料的位置,然后把显示温度比探头实际温度高出来的那个偏差值,作为"补偿温度"提前在PLC里设进去。
温场摸清楚了,开始一段一段画曲线。第一段是室温到大约600℃这一段。这段温度不高,但事情不少——粉料里吸附的水、残留在前驱体里的溶剂、包覆用沥青或者酚醛树脂的软化和初步分解,都在这一段发生。斜率定快了,分解气一下涌出来,料粉会喷、会鼓泡,甚至把坩埚盖顶开;斜率定慢了,整炉时间拉长,产能掉下来。
现场常用的斜率是2–5℃/min。具体取多少,看粉料的包覆方式:用PVDF做粘结剂、前驱体里NMP残留比较多的,前段取2℃/min,因为溶剂挥发温和一点;用沥青包覆、本身残碳率高的,可以放到3–4℃/min。到400–600℃这一段,建议停一下,在450℃左右保温30–40min,让树脂类前驱体的小分子分解气排干净,再往上走。这一段Ar气流量要给到2–3L/min,把分解出来的碳氢气体及时带走,别在炉膛里攒着,不然回到粉料表面重新析碳,包覆层就不均匀。
露点也要盯一下。进炉的Ar气露点要≤-40℃,管道和接头不能漏。一旦露点偏高,400–600℃区间水蒸气会和刚形成的活性碳表面反应,把碳层氧化掉,后面烧出来的材料导电性就差。我们这边见过有厂气管路过滤罐没换,露点从-45℃飘到-20℃,连续三炉首效掉了4个百分点,换了过滤罐之后才拉回来。
从600℃再往上,就是真正的反应段。走碳热还原路线的SiOx粉料,核心反应温度窗口在800–1100℃。SiOx在这个温度区间和碳发生还原反应,一部分SiO被还原成纳米硅,嵌到无定形碳基体里;另一部分保留下来作为缓冲相。温度低了,还原不充分,材料里活性硅含量不够,克容量上不去;温度高过1100℃,硅颗粒长得太快、晶粒变大,后面循环膨胀就压不住。
从600℃到目标保温温度,这一段斜率建议1.5–2.5℃/min,比前一段再慢一点。原因是这一段是吸热反应,升温太快会让料盒内部温度跟不上控温点——热电偶在中心盒,料盒边上的料其实还在600℃,等显示到950℃的时候边上的料其实刚到850℃,等于整炉料的保温时间不一样。斜率慢一点,让料块内外温度有时间拉平。
保温平台一般设在900–1000℃,保温2–4h。做动力客户的料,一般取950℃、3h这个组合;做消费类小容量电芯的,可以压到900℃、2h,克容量稍微让一点,换来膨胀率好看。保温期间Ar流量维持在1–2L/min,不需要太大,因为反应气主要是CO和CO₂,小流量持续带出去就够了,流量太大反而会把炉内温度场吹得不稳。
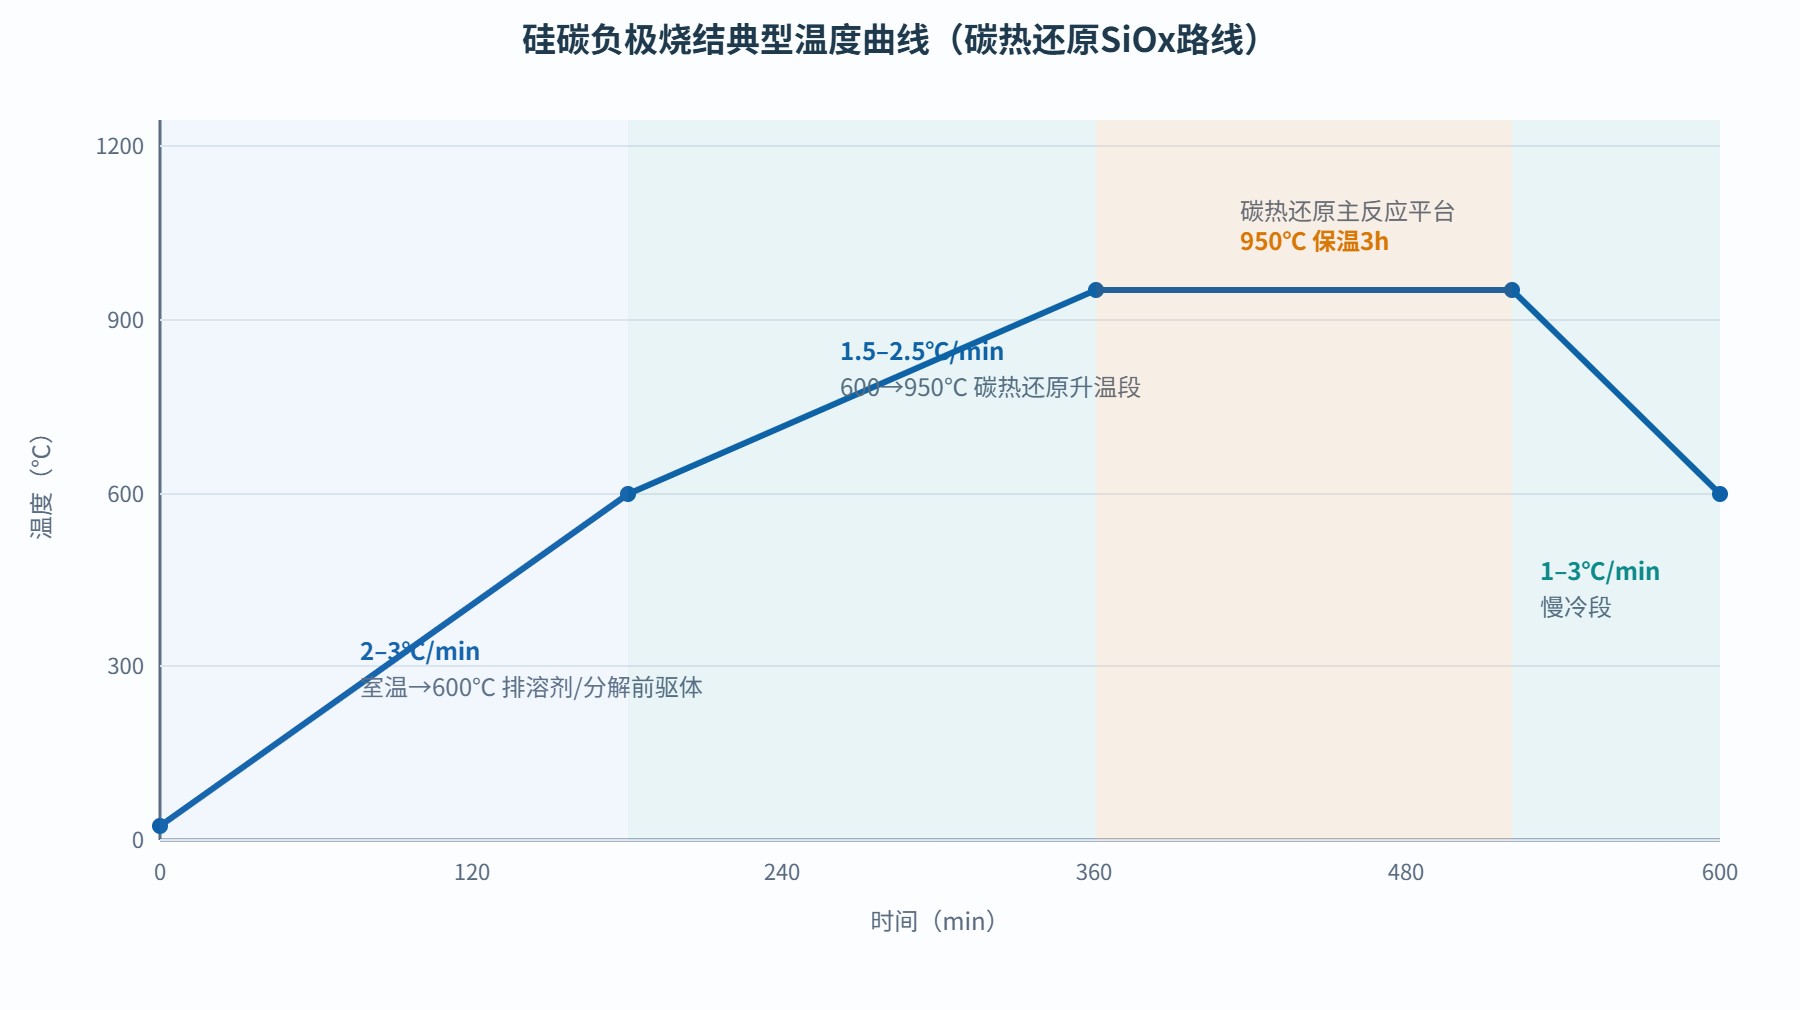
把整条曲线按段拆开,参数可以汇总成下面这张表,现场工艺员对着表就能往PLC里录入。
| 段次 | 温度区间 | 升温/降温斜率 | 该段用时 | Ar流量 | 主要作用 |
|---|---|---|---|---|---|
| 第一段 | 室温→450℃ | 3–4℃/min | 约110min | 2–3 L/min | 脱吸附水、排残留溶剂 |
| 平台A | 450℃保温 | 0(保温) | 30–40min | 2–3 L/min | 树脂前驱体初步分解排气 |
| 第二段 | 450→600℃ | 2–3℃/min | 约60min | 2 L/min | 包覆层碳化过渡 |
| 第三段 | 600→950℃ | 1.5–2.5℃/min | 约140–180min | 1.5 L/min | 碳热还原主升温 |
| 保温段 | 950℃保温 | 0(保温) | 2–4h | 1–2 L/min | SiOx碳热还原、纳米硅形成 |
| 慢冷段 | 950→300℃ | 1–3℃/min | 约220–400min | 1 L/min | 缓冷抑制热应力与硅晶粒长大 |
| 自然冷 | 300→出炉≤150℃ | 随炉冷 | 约3–5h | 0.5–1 L/min | 维持微正压防空气倒灌 |
不是所有硅碳负极都走碳热还原这条路线。很多做碳包覆改性的产线——比如在纳米硅或者SiOx颗粒外面裹一层沥青、酚醛树脂或者PVDF,再碳化形成导电网络——烧结温度只要600–900℃,不需要冲到950℃那么高。这条路线的核心目标不是还原SiO,而是把有机物前驱体碳化成一层致密、连续、导电的无定形碳壳。
温度窗口低,曲线画法也跟着变。从室温到600℃那一段斜率可以放到3–5℃/min,因为这一段主要是排溶剂和前驱体初步分解;到600–900℃这一段,斜率要压到2℃/min左右,在700–800℃保温1.5–2h就够了。碳含量一般控制在10–20wt%,包覆量太高克容量被碳稀释,太低导电网络不完整。降温段同样要慢,1–2℃/min,让碳壳和硅核之间不要因为热膨胀系数差太大而裂开。
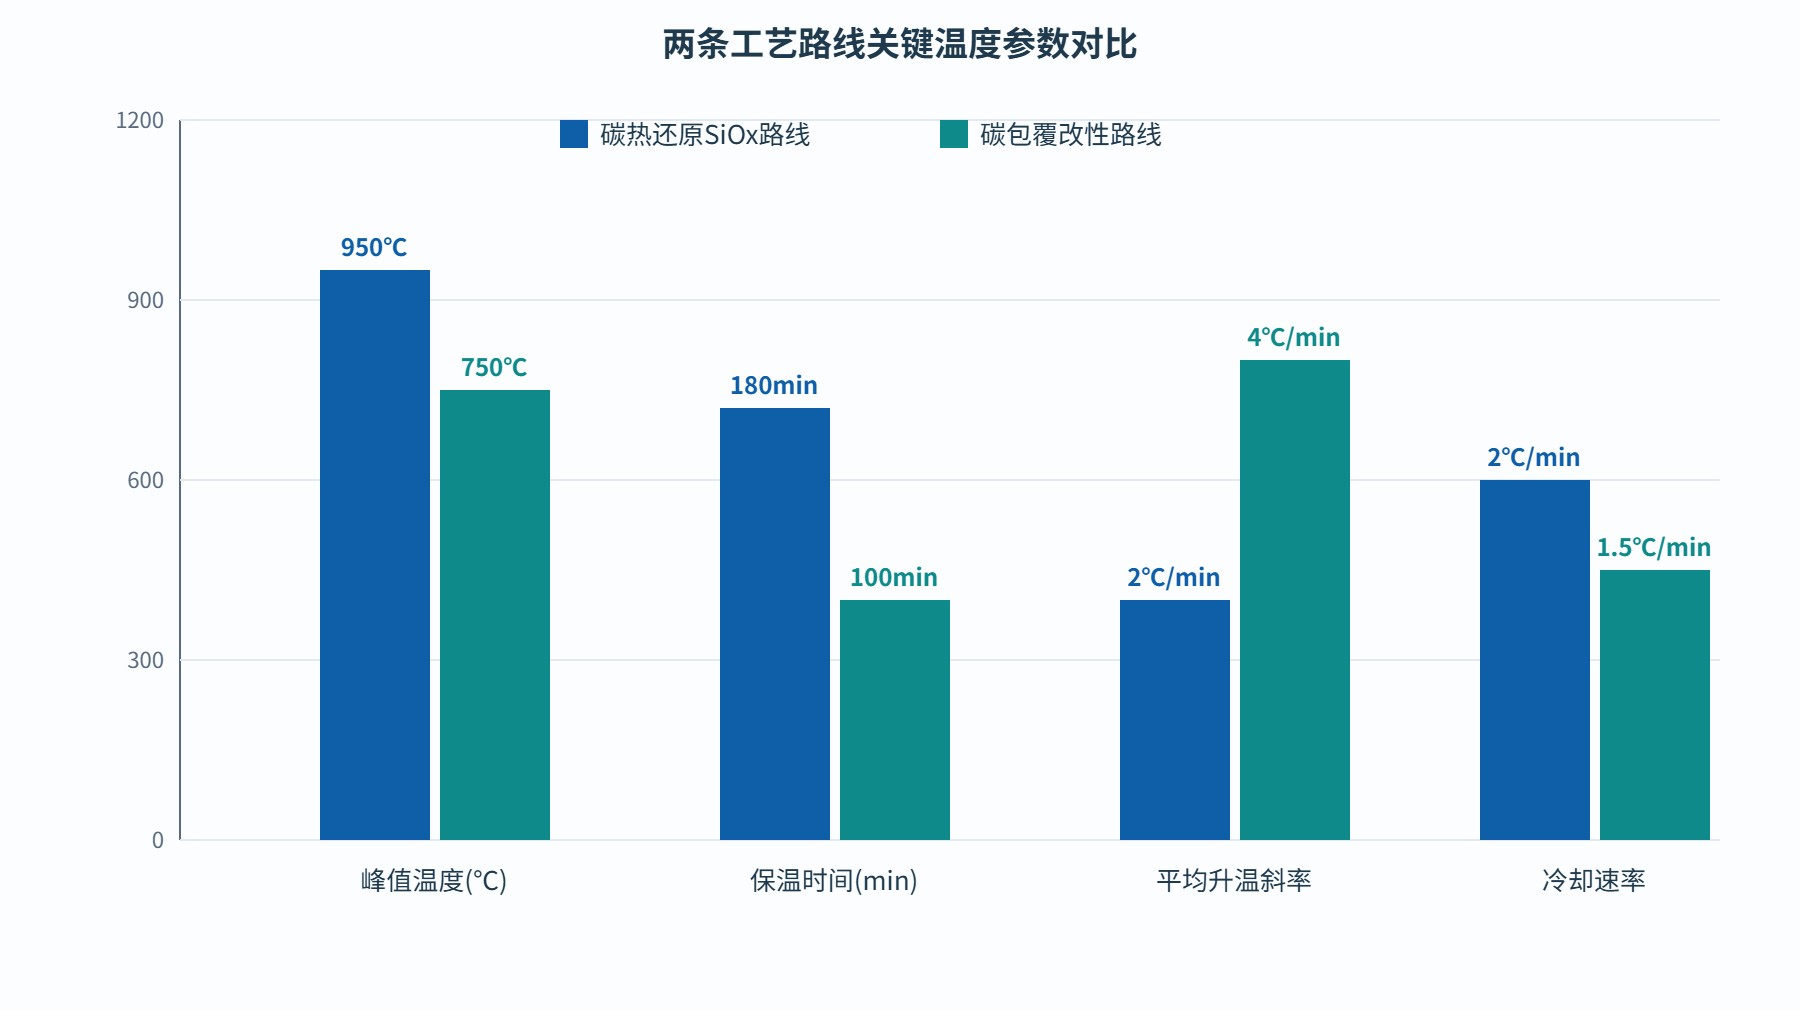
| 对比项 | 碳热还原SiOx路线 | 碳包覆改性路线 | 差异说明 |
|---|---|---|---|
| 峰值温度 | 900–1000℃(典型950℃) | 650–850℃(典型750℃) | 还原反应需要更高温度打破Si–O键 |
| 保温时间 | 2–4h | 1.5–2h | 还原反应动力学慢,需要足够保温 |
| 升温斜率 | 1.5–2.5℃/min(高温段) | 3–5℃/min(全程) | 还原段料盒内外温差要小 |
| 冷却速率 | 1–3℃/min至300℃ | 1–2℃/min至300℃ | 抑制硅晶粒长大与碳壳开裂 |
| 前驱体 | SiOx微粉外加碳源 | 纳米硅/SiOx+沥青/酚醛/PVDF | 包覆量10–20wt% |
| Ar流量 | 1–2 L/min(保温段) | 2–3 L/min(分解段) | 包覆路线分解气多,流量要大 |
| 露点要求 | ≤-40℃ | ≤-45℃ | 碳层在低温下更容易被水汽氧化 |
保温时间到了,很多人以为按个结束键就完事。其实降温段才是决定材料最终性能的另一个关键。从950℃往下冷,如果开炉快冷或者直接拉到100℃/min以上,会出两个问题:一是硅晶粒在高温段还没稳定下来,快冷会留下大量内部应力,粉料破碎后比表面激增,后续初次充放电SEI膜长很多;二是料盒和坩埚因为温差大,容易开裂变形,用不了几次就报废。
规范做法是从950℃到300℃这一段,控温在1–3℃/min慢冷。到了300℃以下,硅的相变和晶粒生长基本停了,这时候可以随炉自然冷,不用再强行控速。Ar气流量不要停,保持在0.5–1L/min的微正压,防止炉外空气倒灌进去把高温下刚形成的活性碳表面氧化。
降温斜率取多少合适,和升温斜率是一对关联参数。我们整理了一组现场小试数据,不同升温斜率跑出来的首效和膨胀率差别挺明显。
| 高温段升温斜率 | 950℃保温时间 | 首效(%) | 100周膨胀率(%) | 备注 |
|---|---|---|---|---|
| 1.5℃/min | 3h | 85.2 | 11.8 | 整炉周期偏长,温场均匀 |
| 2.0℃/min | 3h | 85.6 | 12.4 | 现场常用组合,综合平衡 |
| 3.0℃/min | 3h | 83.1 | 15.7 | 料盒边缘料欠烧,膨胀偏大 |
| 5.0℃/min | 3h | 79.4 | 19.2 | 温差拉大,首效明显掉 |
| 2.0℃/min | 2h | 82.7 | 13.9 | 保温不足,还原不充分 |
| 2.0℃/min | 4h | 85.9 | 11.5 | 克容量略升,周期拉长 |
从这组数据能看出来,升温斜率从2℃/min拉到5℃/min,首效掉6个百分点、膨胀率涨近7个点,这个代价是相当大的。现场为了赶产量把斜率调快,省下来的几个小时,后面要靠分选、返工才能补回来。
炉温降到150℃以下,就可以准备出炉了。这一步也有讲究:第一,不要在200℃以上开炉门,高温料碰到空气会瞬间氧化,表面碳层被烧掉一层,材料发黑变成发灰;第二,开炉门前继续通Ar吹扫10–15min,把炉膛里残留的CO、CO₂充分排一遍;第三,出炉后料盒不要直接暴露在车间空气里,趁热转移到过渡舱或者手套箱里自然冷却到室温,再取样装袋。
车间空气湿度大的时候,这一步尤其要紧。刚烧出来的SiOx/C材料比表面大,吸水性强,暴露在空气里半小时,表面会重新吸附一层水,后面做电极浆料的时候涂布性会变差。如果产线配了真空烧结炉带抽真空过渡舱的配置,这一步会顺很多;普通气氛炉就要靠工艺员盯一下操作时间。
华南某负极材料厂,一开始照同行给的曲线跑:800℃保温2h,Ar流量1L/min,升温4℃/min。跑出来的批次首效只有78%左右,100周膨胀率21%,客户那边反馈电芯厚度增长偏快。我们过去做工艺诊断的时候,先空炉测温,发现他们炉膛上下温差有14℃;再带料测,中心料和炉门口那盒料实际保温温度差了将近30℃——等于整炉料只有中间那一盒真正烧到了800℃,边上的其实才750℃左右,还原不充分。
调整方案分三步:一是把高温段升温斜率从4℃/min压到2℃/min;二是把保温平台从800℃提到950℃,保温时间从2h延长到3h;三是把Ar流量从1L/min提到2L/min,露点在线监测确保≤-42℃。调整之后再跑三炉,首效稳定到85%–86%,100周膨胀率降到12%–13%,客户那边电芯厚度增长的投诉直接没了。这个案例的核心教训不是"温度越高越好",而是先把温场搞均匀,再谈温度和时间怎么调。
像这种新炉子进厂、换粉料体系、或者老批次数据飘了需要重新整定曲线的工况,气氛烧结炉设备厂家一般都会派工艺工程师驻场跑几炉,把空炉曲线、带料曲线、温度补偿系数一起定下来。东莞志远工业设备在做这一类高温气氛烧结设备的时候,会把这一套曲线整定流程作为出厂前的标准动作,客户拿到炉子不是直接生产,而是先把工艺曲线对齐。
问1:温度曲线可以直接抄同行的吗?
答:只能参考方向,不能直接照搬。不同炉子的炉膛尺寸、发热体布置、料盒装料量都不一样,同样的950℃保温3h,在A厂炉子上温场均匀,在B厂可能上下差20℃。正确做法是拿同行的曲线做起点,在自己炉子上空炉测温、带料测温之后再微调。
问2:为什么一定要在450℃左右停一下?直接一路升到950℃不行吗?
答:450℃是沥青、酚醛树脂这类前驱体快速分解的温度区间。不停一下,分解气在短时间内集中释放,会把料粉喷出来,料盒表面会结壳,包覆层也不均匀。停30–40min让分解气平稳排完,再往上走,料面会干净很多。
问3:Ar气流量开大一点好不好?比如开到10L/min。
答:不建议。流量太大反而会扰动炉内热场,把温度吹得忽上忽下,还会把炉壁蓄热带走,能耗上升。碳热还原阶段1–2L/min足够带走CO和CO₂;前驱体分解段2–3L/min也够。一般不会超过5L/min这个量级。
问4:露点为什么要卡到-40℃以下?
答:800℃以上的活性碳表面碰到水蒸气会发生水煤气反应,碳被氧化成CO跑掉,包覆层变薄甚至破洞。露点高意味着残留水分多,烧出来的材料灰分偏高、导电性下降。日常要每周测一次Ar气源和管路末端的露点,过滤罐按时换。
问5:保温时间从2h加到4h,性能能一直变好吗?
答:不会。还原反应到一定程度会趋于平衡,再延长保温时间,硅晶粒反而会长大,循环膨胀率会回升。从现场数据看,3h是一个比较甜的点,4h之后首效提升有限,但膨胀率开始抬头,整炉周期还变长。
问6:冷却段可以开门加速冷却吗?
答:300℃以上不行。这一阶段粉料还在热应力释放期,开门进空气,材料表面氧化、坩埚骤冷开裂都是常见后果。300℃以下可以随炉自然冷,不需要专门去加速。
问7:碳包覆路线能不能也烧到950℃?
答:碳包覆路线的目标是碳化前驱体形成导电网络,不是还原SiO。烧到950℃以上,碳层会进一步石墨化、收缩变脆,反而容易从硅颗粒表面剥落。这条路线650–850℃就够了,温度高了得不偿失。
问8:曲线设好之后,每炉还要不要再测温?
答:量产阶段每炉不必九点都测,但建议每周抽一炉插热电偶做复核。发热体用久了会老化、隔热屏会粉化,温场是会慢慢漂移的。连续跑一个月以上,建议再做一次空炉曲线复测,把补偿系数刷新。
问9:料盒装多装少对曲线影响大吗?
答:影响挺大。料盒装太满,中心位置粉料的升温会比表层慢一截,等于中心保温时间短。一般建议料盒装料厚度不超过3–4cm,松散堆积,中间不要压实。装料量变了,建议重新做一次带料测温。
问10:首效偏低,调曲线能救回来多少?
答:从前面那张斜率影响表看,曲线整定合理,首效一般能从78%–80%拉到85%左右。如果粉料本身比表面太大、表面氧化层没处理好,光靠调曲线能改善的空间就有限,要从前处理工序一起查。
问11:能不能用氮气代替Ar?
答:900℃以上不建议。高温下氮气会和硅、碳反应生成氮化硅或者氰化物一类的杂质,影响材料电化学性能。碳热还原路线基本都用Ar,包覆碳路线如果温度控制在700℃以下,氮气成本低,可以评估,但要先做小试验证杂质含量。
问12:温度曲线和炉子选型是什么关系?
答:曲线能跑成什么样,一半取决于炉子本身。推板窑连续线容易实现长周期稳定温场,但单段斜率可调范围窄;箱式气氛炉灵活,斜率想怎么调怎么调,但批次之间靠人工装料,一致性差一点。新上项目的时候,工艺曲线先想清楚,再回头去匹配炉子结构,比先买炉子再凑曲线要省事。
硅碳负极烧结的温度曲线,本质上是把"前驱体怎么分解、SiO怎么还原、碳层怎么形成、硅晶粒怎么控制长大"这四件事,用时间和温度两个坐标排好顺序。现场调曲线不是玄学,按空炉测温→带料测温→分段斜率→保温平台→慢冷→出炉这个顺序一步步走,每一步都拿热电偶数据说话,曲线自然就画出来了。
{city}周边要上新硅碳负极烧结产线、或者老炉子工艺曲线长期飘着对不齐的,可以把粉料体系和目标性能参数发过来,东莞志远工业设备这边配合做一次完整的曲线整定。