

联系电话
13631572573


导读:本文从推板输送机构、窑体耐材结构、多温区控温系统、气氛保护装置四个维度拆解推板窑的工作原理,对比推板窑与钟罩窑、辊道窑在产能、温场均匀性、批次一致性上的差异,梳理电子陶瓷、磁性材料、粉末冶金、锂电材料四类应用场景的选型思路,供{city}地区客户前期评估参考。
推板窑是一种连续式隧道热处理设备。产品装载在耐高温推板上,由液压或机械推料机构按固定节拍(通常5到30分钟一板)逐级推入窑内,依次经过预热带、高温烧成带、冷却带,最后从窑尾推出出料。整个过程像一条"热传送带"——产品不停留、不翻转,温度随位置变化而变化,产品在运动中完成加热、保温、冷却的完整热工过程。
相比间歇式的箱式炉或钟罩窑,推板窑的核心优势在于连续性:一旦点火升温到工艺温度并稳定后,窑内各截面温度分布就固定下来,每一块推板走过同样的温程,产品受热条件高度一致。东莞志远工业设备在整理客户工艺数据时发现,同一款MLCC(多层陶瓷电容器)陶瓷基片,用钟罩窑烧成时批间收缩差可达±1.5%,改用推板窑后可收窄到±0.5%以内,这对尺寸精度要求严苛的电子元件意义重大。
推板窑的温度区间覆盖室温到1700℃,根据加热元件材质不同而分档:1200℃以下用铁铬铝电阻带,1400℃以下用硅碳棒,1600℃以下用硅钼棒,1700℃以上则需要氧化锆陶瓷发热体。气氛可以是空气、氮气、氨分解氮氢混合气、纯氢,或者微氧控制的弱还原气氛,根据产品工艺需求灵活配置。
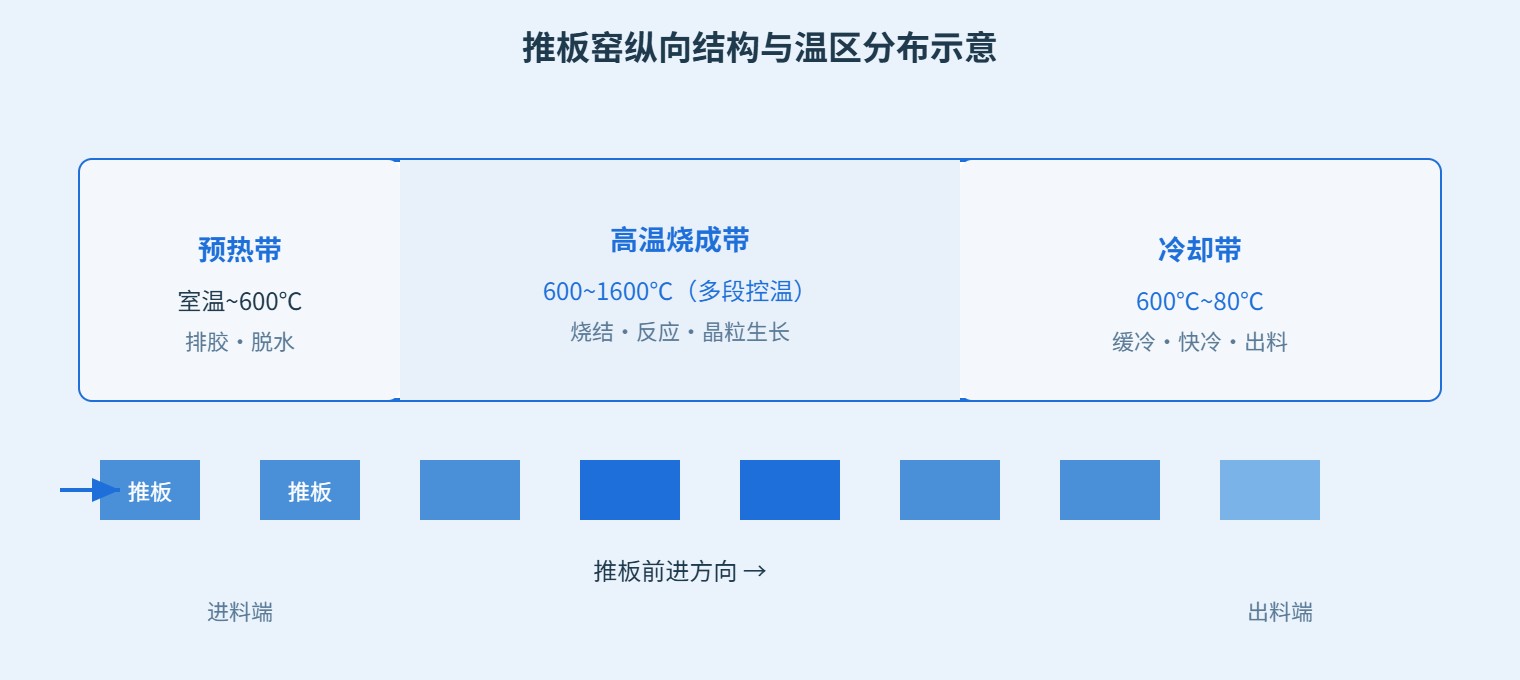
推板窑虽然长度动辄十几米到数十米,但拆解开来就是四个子系统协同工作:推料输送系统、窑体耐火材料系统、温区加热控制系统、气氛保护与尾气处理系统。
推料机构通常布置在窑尾或窑头,有液压推料和机械推料两种形式。液压推料推力大(可达5到20吨),适合长窑、重载推板,推力可精确调节;机械推料用步进电机+丝杠,节拍精度高但推力有限。推板本身是消耗品,常用材质有刚玉莫来石(耐温1500℃以下)、碳化硅(耐温1650℃以下,导热好)、氧化锆(耐温更高但昂贵)。推板厚度一般25到40mm,宽度根据窑内有效宽度定制,长度从150mm到400mm不等。推板在窑内首尾相接、逐级推进,板间通常垫氧化铝粉或锆砂防止粘连。
窑体从内到外一般分三层:内层是炉膛耐火材料(轻质高铝砖、刚玉砖或莫来石浇注料),中层是保温层(氧化铝空心球砖、硅酸铝纤维毯),外层是钢壳。高温区(1400℃以上)炉膛常用刚玉砖或碳化硅棚板结构,中低温区用轻质高铝砖即可。窑顶多采用平顶或拱顶结构,平顶便于更换加热元件,拱顶承重好但维修麻烦。炉底滑轨一般用碳化硅滑轨或重质莫来石导轨,推板在上面滑行,摩擦系数直接影响推料推力和推板寿命。
推板窑沿长度方向分为多个独立控温段,常见配置是5到15个温区。每个温区独立布置加热元件和热电偶,PID独立控温。温区数量越多,温度曲线越容易精确拟合工艺要求的升温速率和保温时间。以一条30米长的推板窑为例,预热带占6米(2个温区),高温烧成带占15米(6到8个温区),冷却带占9米(2到3个温区)。控温精度一般±5℃,高端配置可达±2℃。
气氛系统根据工艺需求配置:空气窑只需要在窑头窑尾设置气幕挡板防止气流短路;氮气保护窑需要在各温区按流量通入氮气,维持微正压;氢气或氨分解气氛窑则需要严格的密封结构、尾气燃烧塔和氢浓度报警装置。气氛流量从每小时几立方米到几十立方米不等,氧含量通过氧探头在线监测,一般控制在10ppm到1000ppm级别。
选择热处理窑型时,客户经常在推板窑、钟罩窑(升降罩式炉)、辊道窑之间犹豫。三者在产能、温场、适用产品上各有侧重。
| 对比项 | 推板窑 | 钟罩窑(升降罩) | 辊道窑 |
|---|---|---|---|
| 生产方式 | 连续式,推板步进推进 | 间歇式,整炉升降温 | 连续式,辊棒转动传送 |
| 典型产能 | 100~500kg/天 | 50~200kg/炉 | 200~1000kg/天 |
| 温场均匀性 | ±5℃(高温区) | ±8~10℃ | ±3~5℃ |
| 批次一致性 | 高(连续稳态) | 中等(受装炉影响) | 高 |
| 适合产品 | 中小尺寸、批量化、需气氛 | 大件、多品种小批量 | 大板、薄片、建筑陶瓷 |
| 设备投资 | 中等偏高 | 较低 | 高 |
| 推板/辊棒消耗 | 推板为消耗品 | 无 | 辊棒定期更换 |
简单总结:产品尺寸不大、产量要求高、需要精确气氛控制,推板窑是性价比高的选择;产品大件、品种多变,钟罩窑更灵活;大尺寸板材、建筑陶瓷、玻璃退火,辊道窑占优。真空钎焊炉相关设备的客户有时也会搭配推板窑做前处理烧结。
推板窑之所以在工业窑炉品类中占比很高,是因为它适配的材料体系非常广。以下四个行业是推板窑的主力应用场景。
案例:东莞某MLCC陶瓷基片生产商,原来用4台钟罩窑交替生产,月产120万片,批间收缩波动±1.5%导致后续磨削工序合格率只有88%。2024年引入东莞志远工业设备的一条18米氮气保护推板窑后,月产提升到350万片,批间收缩收窄到±0.5%,磨削合格率提升到97%,投资回收期约14个月。
| 参数项 | 常见范围 | 选型说明 |
|---|---|---|
| 最高使用温度 | 1200~1700℃ | 根据产品烧成温度选,留50~100℃余量 |
| 炉膛有效宽度 | 150~600mm | 根据产品尺寸和批量定,宽度越大温场越难做均匀 |
| 炉膛有效高度 | 80~300mm | 多层装料时注意上下温差 |
| 窑体总长 | 8~40m | 由工艺时间×推板节拍推算 |
| 温区数量 | 5~15区 | 工艺曲线越复杂,温区越多 |
| 温区控温精度 | ±3~±8℃ | 高端配置用硅钼棒+多点控温可达±2℃ |
| 推板节拍 | 5~30min/板 | 由高温段保温时间和推板间距计算 |
| 气氛类型 | 空气/N₂/H₂/氨分解 | 安全等级不同,密封结构差异大 |
| 氧含量控制 | 10ppm~空气级 | 氮氢气氛窑配氧探头在线监测 |
| 装机功率 | 60~300kW | 与窑长、最高温度、保温性能相关 |
以上参数只是通用范围,具体到某款产品的工艺路线,温区划分、推板节拍、气氛流量都需要结合产品尺寸、装料方式、产能要求单独计算。真空热压炉等其他热工设备的客户在配套连续烧结线时,也经常需要和推板窑做前后工序衔接。
Q1:推板窑和辊道窑到底怎么选?
产品尺寸小、批量大、需要气氛保护选推板窑;产品是大板薄片、建筑陶瓷、玻璃退火选辊道窑。推板窑的气氛密封性比辊道窑好做,因为辊棒穿过炉壁的缝隙很难密封。
Q2:一条推板窑从点火到稳定生产需要多久?
常温升到1600℃通常需要24到48小时,之后还要保温24小时让耐材吸排潮完成,再通入气氛稳定12到24小时。从冷炉到出合格产品一般需要3到5天。
Q3:推板的寿命一般有多长?
刚玉莫来石推板在1400℃以下空气气氛中寿命约3到6个月;碳化硅推板在1500℃以上寿命约6到12个月。推板寿命和窑内气氛、装载重量、推板材质密切相关。
Q4:推板窑能不能做真空气氛?
常规推板窑是微正压连续气氛,不做高真空。如果需要真空烧结,应该选真空烧结炉或间歇式真空炉。推板窑可以做低压气氛(几百Pa到常压),但做不到10⁻³Pa级别的真空。
Q5:为什么窑头窑尾要做气幕?
气幕是在窑头窑尾通入一道横向气流,形成"气帘",阻止外部空气窜入窑内,也防止窑内气氛外泄。特别是氮气或氢气保护窑,气幕是维持氧含量稳定的关键结构。
Q6:推板窑的温度曲线是怎么设定的?
温度曲线由各温区设定温度×推板节拍共同决定。产品在某温区停留时间=推板长度÷推板节拍,每个温区独立设定温度,组合起来就是产品走过的温程曲线。
Q7:推板窑烧出来的产品上下温差大怎么办?
上下温差大通常是因为上下加热功率不匹配或炉膛高度过大。可以调整上下加热元件功率比例、在炉膛中间加隔网、降低单层装料高度,或者增加上下独立控温区。
Q8:一条推板窑的能耗大概多少?
1600℃级别的推板窑,每公斤产品烧成电耗约2到5度电,具体取决于窑体保温性能、产量规模和温度水平。窑越长、产量越大,单位产品能耗越低。
Q9:推板窑能不能改工艺温度?
在设备设计温度范围内可以任意调整各温区设定值。但如果新工艺需要比原设计温度高100℃以上,就要检查加热元件、耐材、推板材质是否能承受,不能直接超温使用。
Q10:{city}地区有推板窑的应用案例吗?
东莞志远工业设备在珠三角地区有多个推板窑交付案例,覆盖电子陶瓷、磁性材料、MIM粉末冶金等行业,客户可以安排现场考察已运行的设备。
Q11:推板窑需要专人值守吗?
正常运行时不需要专人值守,DCS或PLC系统自动监控温度、气氛、推料节拍。但需要每班巡检一次,检查推板状态、尾气排放、冷却水温度等。
Q12:推板窑的安装周期多长?
标准型推板窑从到货安装到调试出产品,一般需要30到45天,包括窑体吊装、耐材砌筑、管路连接、电气调试、烘炉、工艺试烧等环节。