

联系电话
13631572573


压力烧结炉在高温高压条件下运行,安全管理不容忽视。了解事故发生的常见原因和应急处置方法,是保障人员和设备安全的基本功。本文从事故成因分析和应急措施两个方面进行梳理。
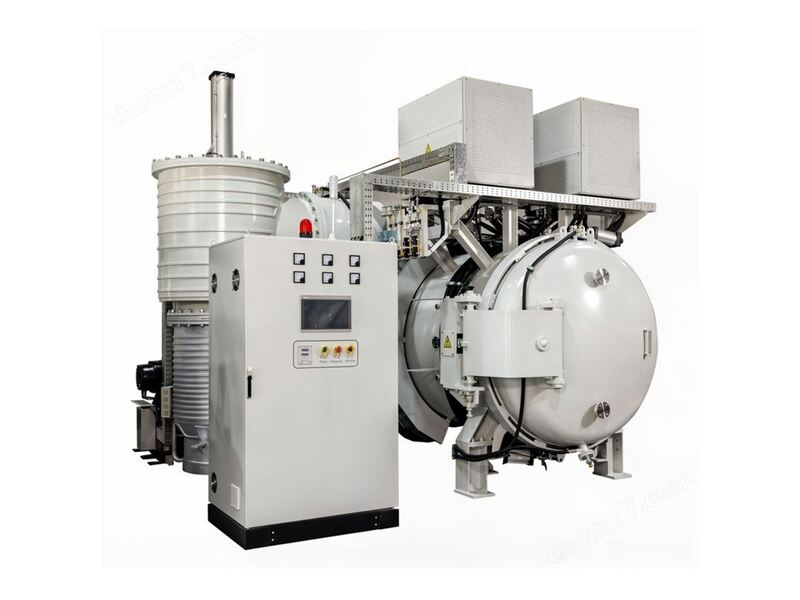
压力烧结炉事故的原因可以归为三个方面。一是设计制造方面:结构不合理、材质不符合要求、焊接质量差、受压元件强度不够。二是安装维护方面:安装不符合技术要求、安全附件规格不对、修理改造不规范。三是运行管理方面:超压超负荷运行、违反操作规程、超过定期检验期限、操作人员技术不熟练。
除上述三类原因外,环境因素也常被忽视。车间通风不良会导致泄漏气体积聚,遇高温表面可能引发燃爆;冷却水断流会使密封法兰和电极超温损坏;电源电压波动或缺相运行则会造成加热元件局部过热。此外,石墨发热体长期使用后电阻增大,若仍按原参数运行,可能出现升温异常甚至发热体断裂,高温碎屑落入炉底还会引发短路。
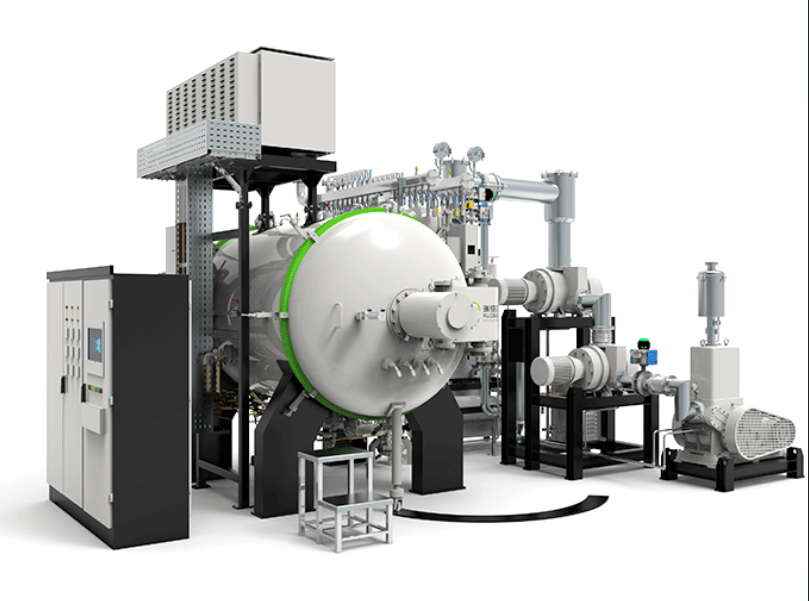
发生重大事故时启动应急预案,保护现场并及时上报。出现超压超温时立即切断进气阀,对于反应容器停止进料;无毒非易燃介质打开排空管排气,有毒易燃易爆介质通过放空管排至安全地点。如果是超温引起的超压,除切断进气外还应通过水喷淋冷却降温。炉体或第一道阀门泄漏时,根据介质性质使用专用堵漏工具处理。
应急处置时人员应站在上风向,佩戴防护面罩和手套,避免正对法兰和观察窗。发生大量氩气泄漏时,应立即打开车间门窗通风,防止密闭空间内氧含量下降造成窒息。若加热过程中发生突然停电,应保持炉门关闭,严禁在高温下打开炉门进入空气,待自然冷却至安全温度后再做检查。电气故障引发冒烟起火时,先切断总电源,使用二氧化碳或干粉灭火器扑救,严禁用水直接喷射带电部位。
事故的发生很少单纯由设备本身故障引起,加强操作人员技能培训和安全意识教育,严格执行操作规程和定期检验制度,才是降低事故概率的根本途径。志远工业设备的真空加压烧结炉和真空钎焊炉配备了完善的超温超压联锁保护和安全泄压装置。
压力烧结炉的安全附件主要包括安全阀、爆破片、压力表、温度控制器和压力变送器。安全阀每年至少校验一次,开启压力整定为设备额定压力的1.05至1.1倍,且不得高于设计压力。爆破片作为二次泄压保护,应按厂家规定的使用周期更换。压力表盘面量程宜为工作压力的1.5至3倍,每半年校验一次。联锁保护方面,超温、超压、冷却水流量低、真空度异常等信号应接入PLC,触发时自动切断加热电源并关闭进气阀。
志远工业设备的真空钎焊炉和真空烧结炉同样采用多重联锁设计,安全信号可在触摸屏上实时显示,便于操作人员判断故障点。
压力烧结炉属于承压热工设备,应纳入企业特种设备或关键设备管理台账。运行期间每季度进行一次内部检查,重点查看发热体、密封件、水冷管路和液压系统;每年委托有资质的机构进行一次全面检验,包括受压元件壁厚测量、焊缝无损探伤、安全阀校验和接地电阻测试。日常巡检每班次不少于两次,记录温度、压力、真空度、冷却水流量和油温等参数,发现异常趋势及时安排检修。
真空热压炉和真空箱式气氛炉在交付时均附带巡检记录表和点检表,建议操作人员按表逐项打勾记录,形成可追溯的运行档案。
操作人员上岗前应经过理论培训和实际操作考核,熟悉设备结构、工艺路线和应急预案。车间内配备应急喷淋、洗眼器、防毒面具和堵漏工具,并定期检查有效性。检修作业时执行停电挂牌制度,切断总电源并悬挂"禁止合闸"警示牌,确认炉内温度降至常温、压力为零后方可进入。如需进入炉内作业,必须办理受限空间作业票,外部设专人监护。
志远工业设备在设备交付时可同步提供操作与安全培训,帮助客户建立规范的安全管理体系。液冷板钎焊炉、真空铝钎焊炉和真空管式炉的安全操作要求与压力烧结炉相通,可一并纳入培训范围。如需了解设备安全配置或应急预案编制,欢迎联系东莞市志远工业设备有限公司咨询。
压力烧结炉能完成的工作包括:按设定曲线抽真空或充入规定气氛、分段升温与定时保温、在需要时施加压力或调节流量,并按程序受控冷却。一台设备可覆盖工件从装炉到出炉的主要烧结动作。
对于形状复杂、厚薄不均或带有细槽、薄壁的工件,压力烧结炉可通过分段升温与保温平台让工件缓慢透热,减少热应力,降低变形和开裂的概率,这对精密件尤为重要。
除常规烧结外,压力烧结炉还可承担除气、脱脂、预烧、钎焊等相邻工序(视具体配置而定),规划产线时可一机多用,减少设备种类和占地,但具体能力需与厂家核对。
压力烧结炉的控制系统可存储多组工艺程序,不同产品对应不同曲线,操作人员选择程序号即可调用,过程数据自动记录,便于质量追溯和工艺持续优化。
判断压力烧结炉是否匹配自己的工件,先看有效工作区尺寸:工件加上料筐、压头或夹具后要留出合理间隙,不能只对比工件外形;其次看额定温度是否覆盖工艺温度并留有一定余量。
真空度参数要区分极限真空度和工作真空度,前者反映机组能力,后者才是烧结时实际维持的环境。选型时应按工艺要求的工作真空度和抽气时间核对机组配置。
涉及加压的工件,要把所需压力换算成吨位,并考虑模具承载面积。压力烧结炉的压力参数、压头行程和工作台面需与模具匹配,压力过大或过小都会影响致密化效果。
从同类设备看,本文涉及的真空热工控制与结合质量问题,在真空钎焊炉等设备上同样需要关注温度、真空与压力的配合;对于依靠水冷板和电极进行热量管理的液冷真空焊接炉,稳定的冷却与加热协同也是获得可靠结合的重要条件。设备选型和工艺制定时,可把这些相邻设备的经验一并纳入参考。
以上内容围绕压力烧结炉的实际使用整理。若您有相关工件的热处理或焊接需求,可将工件尺寸、装炉量、目标温度与工艺节拍等参数整理后,与东莞志远工业设备沟通确认适配的设备规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。