

联系电话
13631572573


很多车间把不锈钢退火后表面不正常的颜色统称为"氧化",但发到客户手里的颜色其实不止一种。先看清楚是哪一种,排查方向就缩窄了一半。现场老师傅常说,颜色就是温度和气氛的"报告单",不同色相对应不同的膜厚和反应路径。
发蓝:工件表面呈现均匀的靛蓝或深蓝紫色,多出现在 800–950℃区间出炉的 304、316L 件。这一层是很薄的 Cr₂O₃ 氧化膜,厚度大约在 50–120 nm,因薄膜干涉显色。发蓝本身不一定是废品,装饰管、餐具往往还留这一层做外观;但后续要电解抛光或喷涂的件,发蓝会导致抛后发花、附着力下降。
发黄:表面呈稻草黄到棕黄色,常见于 1000℃以上、气氛露点偏高(-20℃以上)时。黄色氧化层更厚,通常在 150–300 nm,且以 Fe₂O₃ 为主,Cr/Ni 比例下降,意味着已经发生了选择性氧化——铬优先被消耗,抛光后仍会留下黄斑,盐雾试验也容易从黄斑处起锈。
发花:颜色不均匀,一块一块像水迹,多出现在料筐紧贴处、工件与工件叠压处。这不是整体氧化,而是局部气氛流通不畅、残留水汽或冲压油在局部碳化。发花的件抛光后常出现色差,同一批餐具里挑出来,肉眼就能看出明暗不一。
发黑或黑点:表面有零星黑色小点,多为炉衬剥落的氧化铝粉、硅碳棒高温挥发的 SiO 凝华物,或上一炉残留的积碳粘在工件表面。这种要先清炉再投产,不能只调气氛。
还有一种容易被误判的情况是色泽不均但不是氧化:工件母材本身有轧制色差、焊接热影响区发暗,或者 prior 酸洗残留,这种件退火后颜色本来就不一致,不是炉子的问题。判断方法很简单——拿一块同材质未退火的母材和退火件对比,如果母材上就有同样的色差,说明是来料问题,不要在炉上白费功夫。
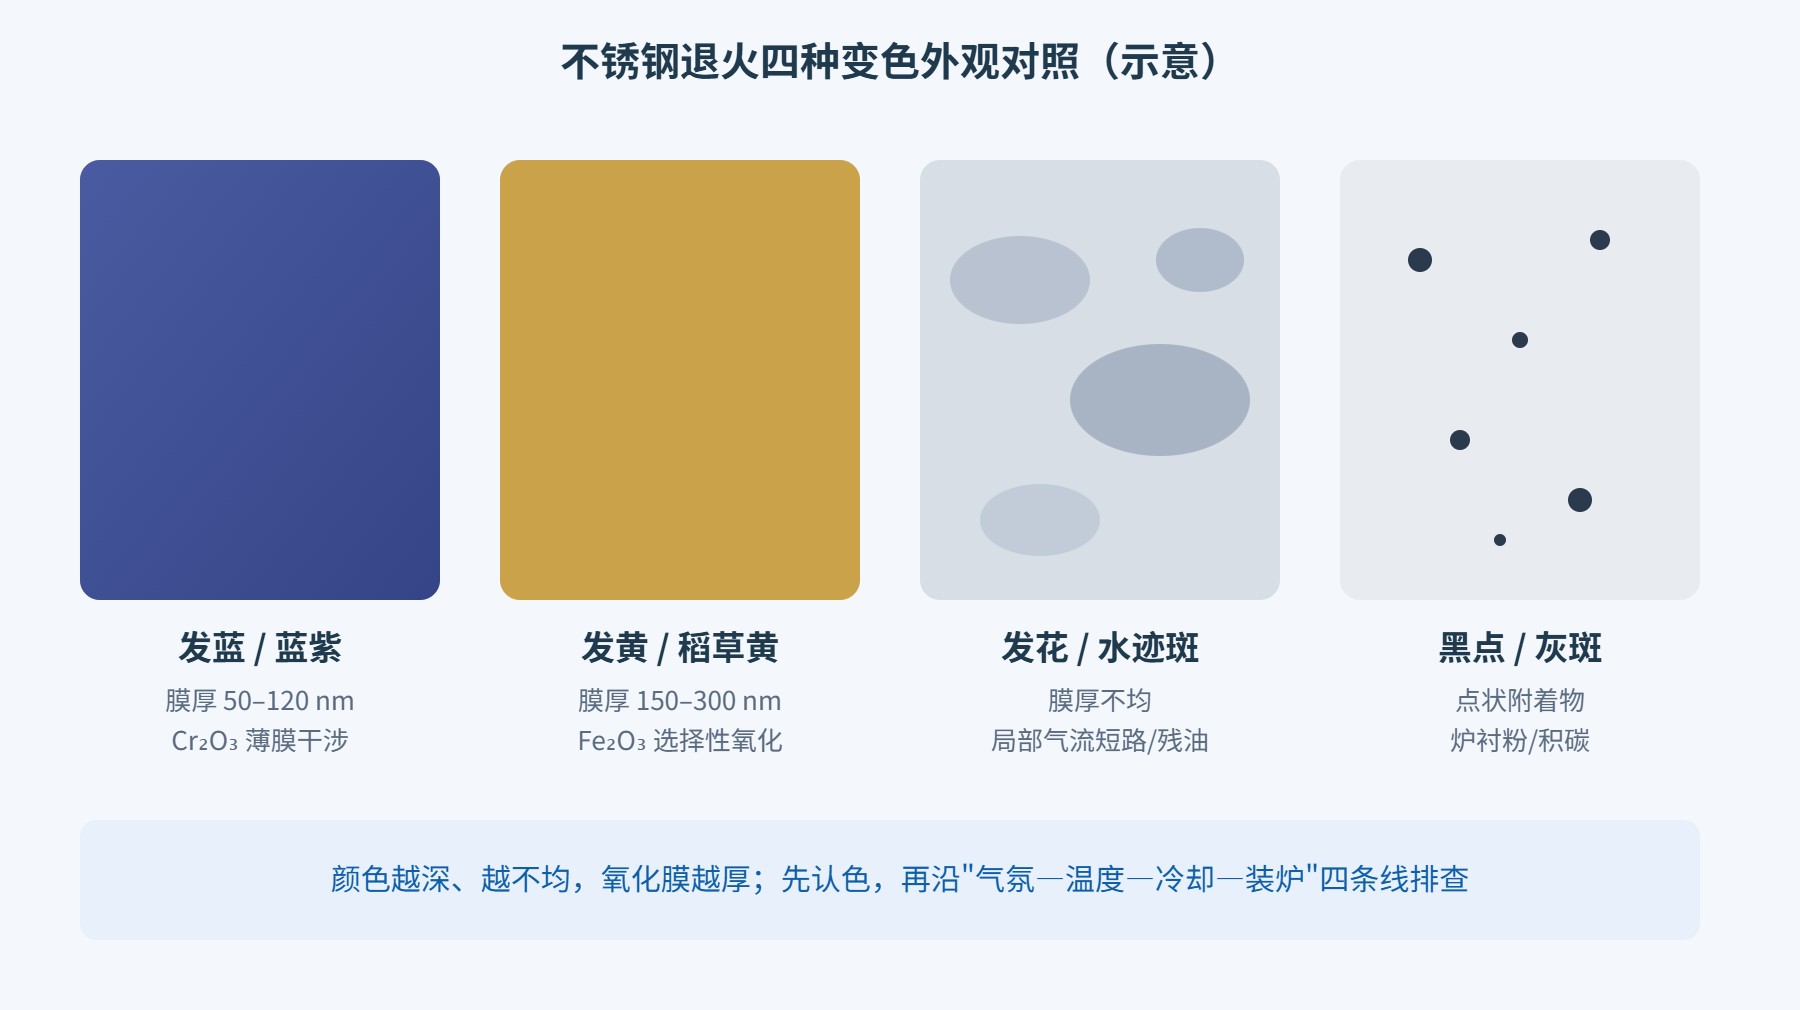
| 外观颜色 | 出现温度区间 | 氧化膜厚度 | 主要成分 | 主因方向 |
|---|---|---|---|---|
| 靛蓝 / 蓝紫 | 800–950℃ | 50–120 nm | Cr₂O₃ 薄膜 | 微量氧偏高或出炉温度偏高 |
| 稻草黄 / 棕黄 | 1000–1100℃ | 150–300 nm | Fe₂O₃ 为主 | 露点偏高、流量不足 |
| 发花 / 水迹斑 | 全温区 | 不均 | 局部碳/氧化物 | 装炉叠压、残留水汽与冲压油 |
| 黑点 / 灰斑 | 全温区 | 点状 | Al₂O₃ / SiO / 积碳 | 炉衬剥落、清炉不及时 |
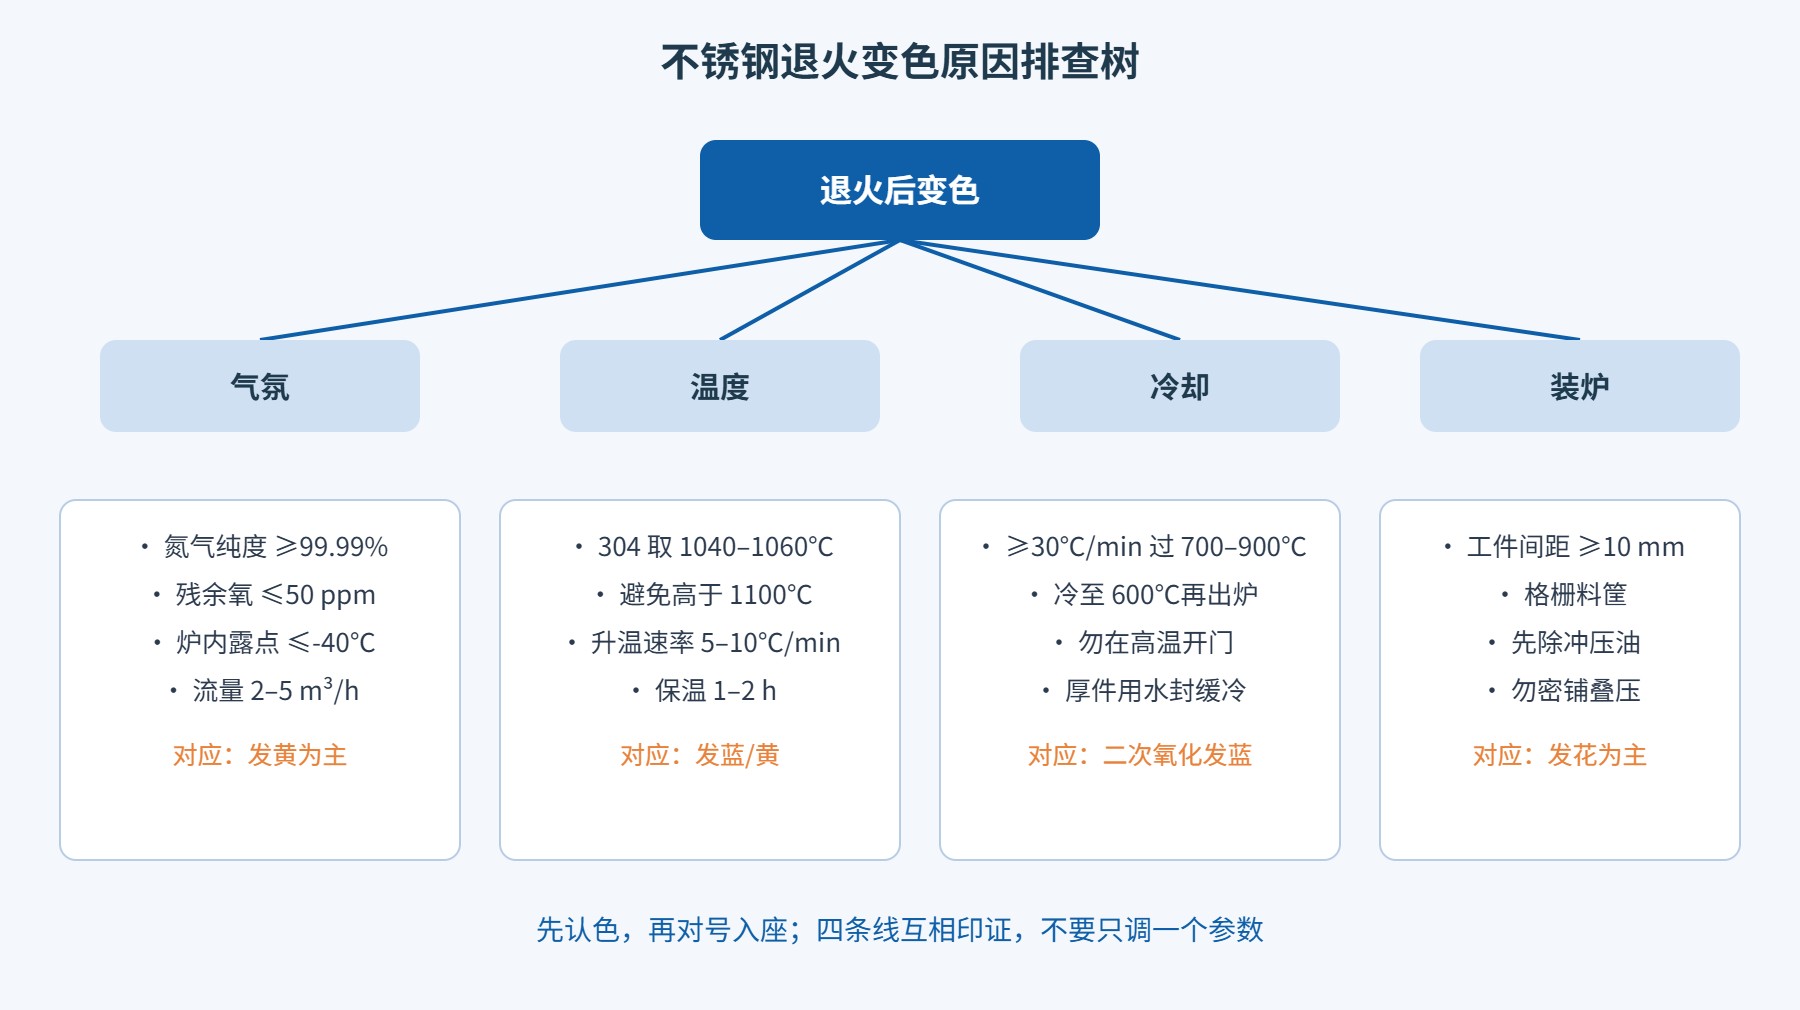
变色不是单一原因。现场排查建议按"气氛—温度—冷却—装炉"四条线顺藤摸瓜,不要一上来就调温度。很多车间一发黄就把温度降 20℃,结果硬度不够、变形反而更大,问题没解决,又添新毛病。
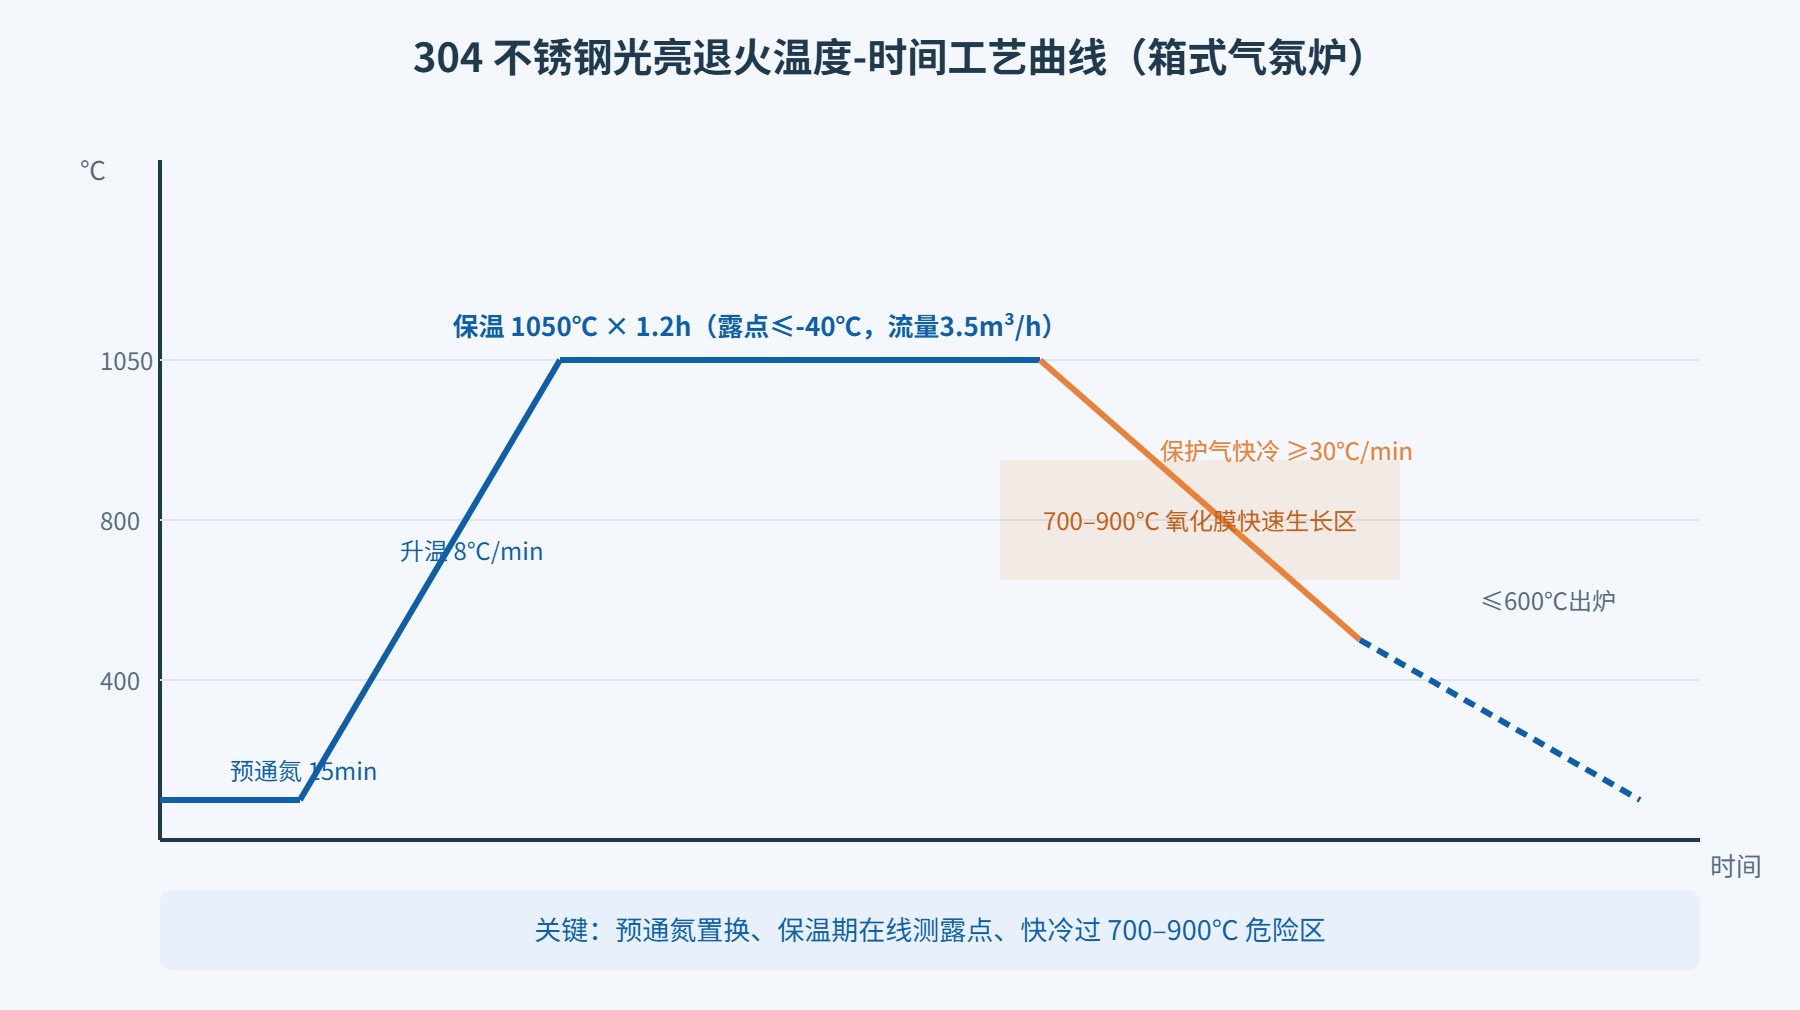
第一条线是气氛。炉内残余氧和水汽是变色的直接源头。氮气纯度如果只有 99.5%,残余氧约 5000 ppm,在 1050℃保温 2 小时,304 表面基本会发黄;要做到光亮,氮气纯度建议 ≥99.99%,炉内残余氧控制在 50 ppm 以下。露点是另一个常被低估的指标——很多车间只测气体瓶出口露点,不测炉内露点。瓶出口 -40℃不代表炉内 -40℃,炉衬、密封圈、工件带入的水汽会把炉内露点拉到 -20℃甚至更高。
第二条线是温度。温度越高,氧化动力学越快,同样露点下 1080℃比 1020℃的氧化膜厚一倍以上。304 光亮退火常用 1050℃保温后快冷;温度定高了,哪怕气氛合格,膜厚也会超。有客户把退火温度从 1040℃提到 1080℃想"加快软化",结果黄斑率从 2% 涨到 15%。
第三条线是冷却速度。不锈钢的氧化膜在 700–900℃区间生长很快,如果出炉后在保护气里慢冷通过这个温区,等于让工件"二次氧化"。光亮退火要求在保护气中以 ≥30℃/min 的速度冷到 600℃以下再出炉,或者直接进水封冷却。箱式炉因为是间歇式、料筐重,冷速往往只有 15–20℃/min,这就是箱式炉做光亮退火比连续光亮炉难的地方。
第四条线是装炉。工件叠压、料筐过密、气流短路,会让局部气氛不流动,水汽和挥发物排不出去,这就是"发花"的来源。同一炉料,料筐边缘的件银亮,中间叠压的件发黄,基本可以断定是装炉问题,不用再去查气氛机。
还有一条隐藏线是炉体密封。门封、马弗焊缝、热电偶穿套处的微漏,会让炉内呈"微正压但持续进气"的状态,流量开得再大也补不回来。现场判断方法很简单:保温阶段关气,记录炉内压力从微正压掉到负压的时间,正常应在 3 分钟以上;如果 30 秒就掉,说明漏点明显,先检漏再谈工艺。
四条线加一条密封线,排查顺序建议固定下来:先看颜色定位大类,再测炉内露点和残余氧,然后核对温度曲线和出炉温度,最后查装炉和密封。按这个顺序走,半天之内基本能锁定原因,不用反复试炉。
把上面四条线收束成一张工艺窗口表。不同材质的窗口不一样,201 因为含 Mn 高,对露点更敏感;316L 含 Mo,窗口宽一些,但对炉内硫化物和氯离子敏感;430 铁素体温度低,膜也薄,反而容易靠气氛调好。
| 材质 | 退火温度 | 保温时间 | 氮气流量 | 炉内露点 | 冷却方式 |
|---|---|---|---|---|---|
| 201 不锈钢带 | 1060–1080℃ | 1.5–2 min/mm 壁厚 | 4–5 m³/h | ≤-45℃ | 气冷至 600℃出炉 |
| 304 板材/餐具 | 1040–1060℃ | 1–1.5 h | 3–4 m³/h | ≤-40℃ | 保护气快冷 |
| 316L 管材 | 1080–1100℃ | 1.5–2 h | 3–4 m³/h | ≤-40℃ | 水封 / 保护气快冷 |
| 430 铁素体 | 820–850℃ | 1–1.5 h | 2–3 m³/h | ≤-35℃ | 缓冷至 700℃出炉 |
这张表是一个起点,不是教条。实际生产要根据工件厚度、装炉量、炉子密封情况微调。判断窗口对不对,有两个硬指标:一是出炉工件颜色均匀呈银白色,没有明显黄斑;二是用光泽度仪测 60° 角光泽,304 光亮退火后应 ≥450 GU。光泽度上不去,先查露点和冷速,不要急着抛光多走一遍工序。
露点怎么测?建议在炉门排气口接一台便携露点仪,在保温阶段连续测 10 分钟。如果读数稳定在 -40℃以下,说明气氛置换到位;如果越测越高,说明炉衬在放气或密封圈漏了,这一炉件基本要返工。也有客户在炉座上预留了露点仪安装接口,长期在线监控,比每周抽检一次更可靠。
光泽度和盐雾是两个事后验收指标。304 光亮退火件用 60° 光泽度仪测,合格区间在 420–520 GU;低于 380 GU 说明膜厚超标,抛光也拉不回来。盐雾试验方面,光亮件钝化后中性盐雾 24 小时不应出现红锈;如果黄斑件直接进盐雾,6 小时就会从黄斑处起红锈,因为黄斑处铬贫化,钝化膜不连续。这两个指标建议每批次留样测,不要等客户投诉才发现。
这五个错误里,第一个和第五个占变色投诉的六成以上。很多车间换了新炉衬、停了一个月复产,第一炉件就整批发黄,查下来不是气氛机坏了,是炉衬没烘透。烘炉通常按 100℃×4h、300℃×4h、600℃×2h 分段升温,每段都要通小流量氮气,把吸附水排出去。
还有一个容易被漏掉的前置工序是除油。冲压、拉伸后的不锈钢件表面带拉伸油和乳化液,直接进炉,油在 300–500℃裂解成碳,粘在工件表面就是黑点和花斑。正确做法是退火前用碱性除油剂超声清洗,再热风烘干;批量大的厂会上一条连续清洗线,把除油做成固定工位,不要靠操作工拿抹布擦。
另外建议每季度校一次流量计和压力表。转子流量计用久了会积灰卡滞,刻度还在但实际流量掉到一半,工艺参数表上写的 3.5 m³/h 根本没送到炉里。现场核对方法很直接:在排气管口接一个气体转子流量计实测,和炉前表读数对一下,偏差超过两成就要拆洗或更换,别等工件发黄了才反过来怀疑气氛机。
| 错误操作 | 表面表现 | 正确做法 |
|---|---|---|
| 不置换直接升温 | 整炉发黄、光泽度低 | 预通氮 15–20 min,氧含量 ≤100 ppm 再升温 |
| 保温到点开门出炉 | 接触空气面发蓝 | 保护气中冷至 600℃以下再开门 |
| 料筐密铺叠压 | 局部发花、明暗不一 | 格栅料筐,工件间距 ≥10 mm |
| 新炉衬未烘炉 | 首炉发黑、发花 | 按 100/300/600℃ 分段烘炉后再投产 |
| 只测瓶出口露点 | 炉内实际露点可能 -20℃ | 排气口在线测露点,≤-40℃ 才合格 |
除了这五个操作,炉体本身的密封结构也决定了气氛能不能稳住。门封采用双层硅橡胶密封圈、炉胆采用焊接马弗结构的箱式炉,长期运行后漏气率更低。如果厂里炉子已经用了五六年,密封圈老化、马弗焊缝有微漏,光靠调流量补不回来,这种情况建议结合炉体改造一起看,可参考真空炉产品中心了解密封结构更严密的炉型做对比。
广东一家不锈钢餐具制品厂,304 汤勺和碗退火后表面发黄,机械抛光后仍有黄斑,终端客户投诉率约 8%。现场排查发现三个问题:一是氮气瓶出口露点 -38℃,但炉门排气口实测炉内露点只有 -18℃,差距来自炉衬放气和管路含水;二是工件密铺在料筐里,层与层之间无间隙,中间件发黄、边缘件银亮;三是保温 2 小时后直接开门出炉,高温接触空气二次氧化。
整改分三步:在氮气管道加一台吸附式干燥机,把瓶出口露点压到 -50℃以下;料筐改用格栅式,工件平放间距 15 mm;出炉工艺改为保护气中快冷到 550℃再开门。整改后连续跟踪 3 个批次,黄斑投诉率降到 0.5% 以下,光泽度从 280 GU 升到 480 GU。这台 1200℃箱式气氛炉是东莞志远工业设备按餐具工艺定制的,炉衬用氧化铝多晶纤维,加热元件为硅碳棒,门封配双层硅橡胶圈。
这个案例有三点值得记:第一,瓶出口露点合格不等于炉内合格,一定要在排气口测;第二,装炉方式对外观的影响比想象中大,同样一炉料,料筐摆法换一下,黄斑率就能差 10 个百分点;第三,变色整改不是换一台炉子,而是把气氛、温度、冷却、装炉四个参数一起拧到窗口里。
后续他们又做了两件事:一是在排气管路上加装在线露点仪和记录仪,把每炉的露点曲线存档,出现异常批次可以回溯是哪一段出了问题;二是把除油工位挪到炉子上料口旁边,减少工件在车间二次沾染灰尘。三个月运行下来,返工率从原来的 8% 稳定在 1% 以内,抛光工序的人工也省了近两成——黄斑件不用再单独挑出来返工,这部分隐形成本比设备改动本身更可观。