

联系电话
13631572573


导读:网带炉量产中常见缺陷分四大类:表面氧化变色、尺寸变形翘曲、脱碳硬度不均、网带机械故障。本文逐项给出每个缺陷的可能原因排查顺序和调整方法,帮助{city}客户在出现问题时按图索骥,不要盲目调机。
产品出炉后表面不亮、发黄、发蓝、有氧化斑点,是网带炉最常见的表面缺陷。按以下顺序排查:
| 排查项 | 判断方法 | 调整方向 |
|---|---|---|
| 氧含量偏高 | 测炉内氧含量,应<200ppm | 增加N₂流量,检查密封 |
| 炉口漏气 | 看进料口出料口火帘是否正常 | 调整火帘气、修复密封帘 |
| 气氛纯度不够 | 测N₂纯度,应≥99.99% | 更换气瓶或检修制氮机 |
| 冷却水漏入 | 看冷却段是否有水汽 | 检修水冷板焊缝 |
| 产品带油污进炉 | 看上料前零件是否清洗干净 | 加强前清洗工序 |
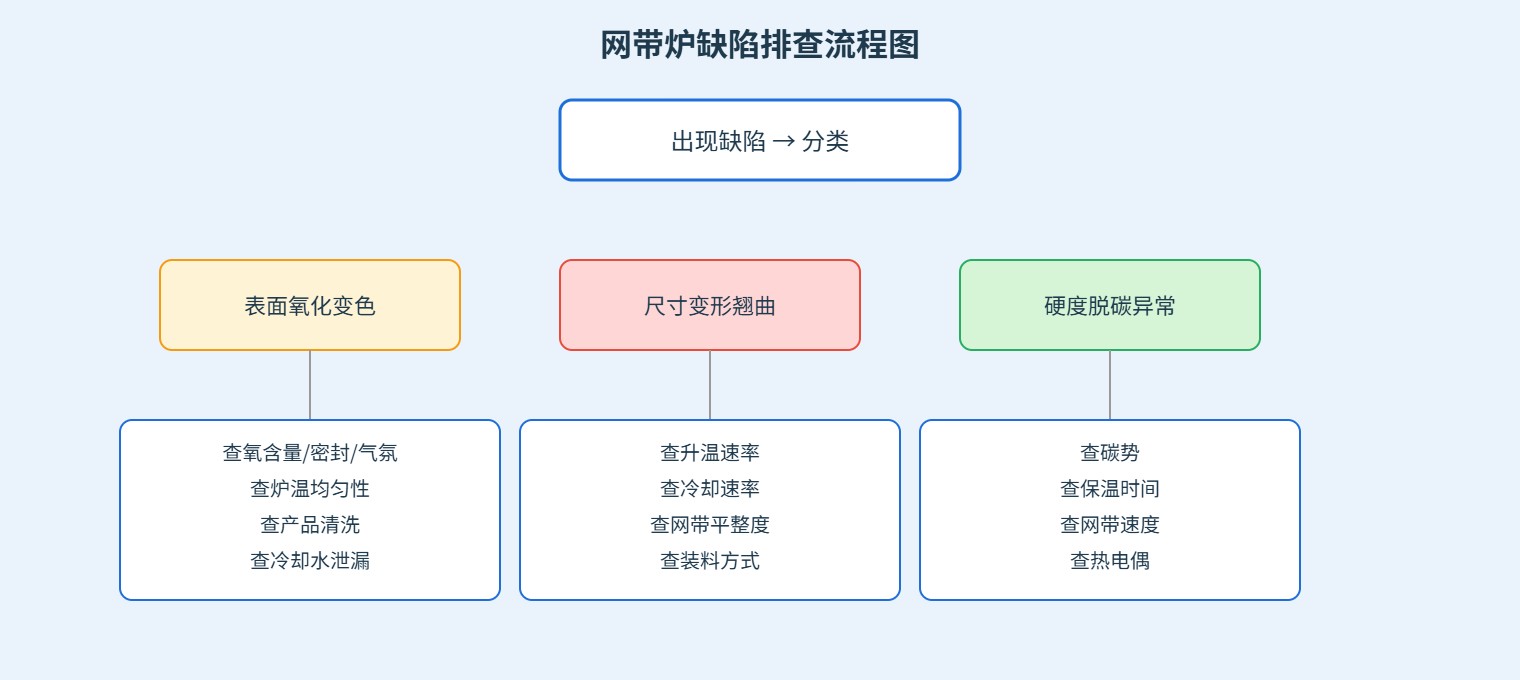
零件出炉后弯曲、翘曲、尺寸超差。常见原因:升温太快导致热应力变形;高温段温度过高导致过烧软化;冷却太快导致组织应力;网带本身不平导致零件在高温下被压弯。
| 变形现象 | 可能原因 | 调整方法 |
|---|---|---|
| 薄片翘曲 | 冷却太快或上下温差大 | 增加缓冷段,检查上下加热均匀性 |
| 长条形弯曲 | 网带局部下凹,零件自重压弯 | 检查网带张紧度和托辊磨损 |
| 尺寸收缩过大 | 温度过高或保温时间过长 | 降低高温段温度5~10℃,提高网带速度 |
| 尺寸膨胀 | 温度不足或气氛不对 | 提高温度或检查气氛碳势 |
钢件表面脱碳(硬度偏低)或硬度不均(同一批零件有的硬有的软)。脱碳原因是炉内气氛氧化性太强或碳势不够;硬度不均原因是温场不均匀——同一板上不同位置温度不一样。
排查方法:在网带横向不同位置放测温环,走完整炉后测量各位置实际温度。如果温差超过±10℃,需要调整该温区上下加热功率分布。
案例:某客户不锈钢小件出炉后表面发蓝,一开始以为是N₂不纯,换了高纯N₂还是蓝。最后发现是冷却段水冷板焊缝渗水,微量水汽进入炉膛导致氧化。拆开水冷板补焊后问题解决。教训:表面氧化问题不仅要查气氛,还要查冷却水泄漏。
网带炉缺陷排查和真空扩散焊炉缺陷排查思路类似——先分类、再逐项排除。东莞志远工业设备建议客户建立缺陷记录台账,每次出现问题记录原因和解决方法,积累成自己的工艺数据库。
Q1:产品表面有黑色斑点是什么原因?
可能是排胶不充分留下的碳残留,或网带表面的氧化物掉落到产品上。检查预热段温度是否足够高,以及网带是否需要清理。
Q2:同一批产品硬度差10个HRC正常吗?
不正常。网带炉横向温差应该控制在±8℃以内,硬度差一般不超过2~3HRC。差10个说明温场有大问题。
Q3:产品出料温度太高烫手怎么办?
增加冷却段长度或加大冷却水流量。出料温度应控制在100℃以下才能人工接料。
Q4:网带边缘开裂了还能用吗?
边缘开裂要尽快更换,否则会越裂越长、卡坏炉内托辊。备件网带要提前备货,更换需要停炉降温1~2天。
Q5:产品表面有网带压痕怎么办?
高温下零件软化被网带纹路压出痕迹。可以在产品下面铺一层高温垫纸,或换用更细密网孔的网带。
Q6:炉内压力不稳是什么原因?
气氛流量波动或炉口密封帘损坏。检查流量计读数是否稳定,密封帘是否需要更换。
Q7:产品有碰伤是哪里来的?
上料时摆放太密互相碰撞,或冷却段风量大吹得产品在网带上滑动。调整上料间距或减小冷却风量。
Q8:{city}地区客户可以远程技术支持吗?
东莞志远工业设备提供远程视频技术支持,复杂问题48小时内派工程师上门。{city}客户可以电话或微信联系售后。
Q9:网带炉多久做一次全面测温?
建议每月做一次测温环校验,每季度做一次全炉温场均匀性测试。
Q10:热电偶要多久换一次?
高温段热电偶建议12个月更换,或每6个月校准一次。热电偶漂移是温度异常的常见原因。
Q11:产品出炉后有火花是什么?
那是尾气在出料口燃烧。如果火花突然变大或颜色异常,说明气氛比例变了,要检查氢含量。
Q12:突然停电产品会报废吗?
短时间停电(<30分钟)来电后继续运行一般影响不大。长时间停电网带停在高温段,零件会过烧,需要手动摇网带把零件摇出来。