联系电话
13631572573


淬火是真空炉常用的工序之一,目的是提高工件的硬度、耐磨性与韧性,以满足不同工况需求。但不少用户在淬火后会遇到工件变形的问题。本文分析变形成因,并结合志远工业设备对真空钎焊炉、真空箱式气氛炉的调试经验给出注意事项。
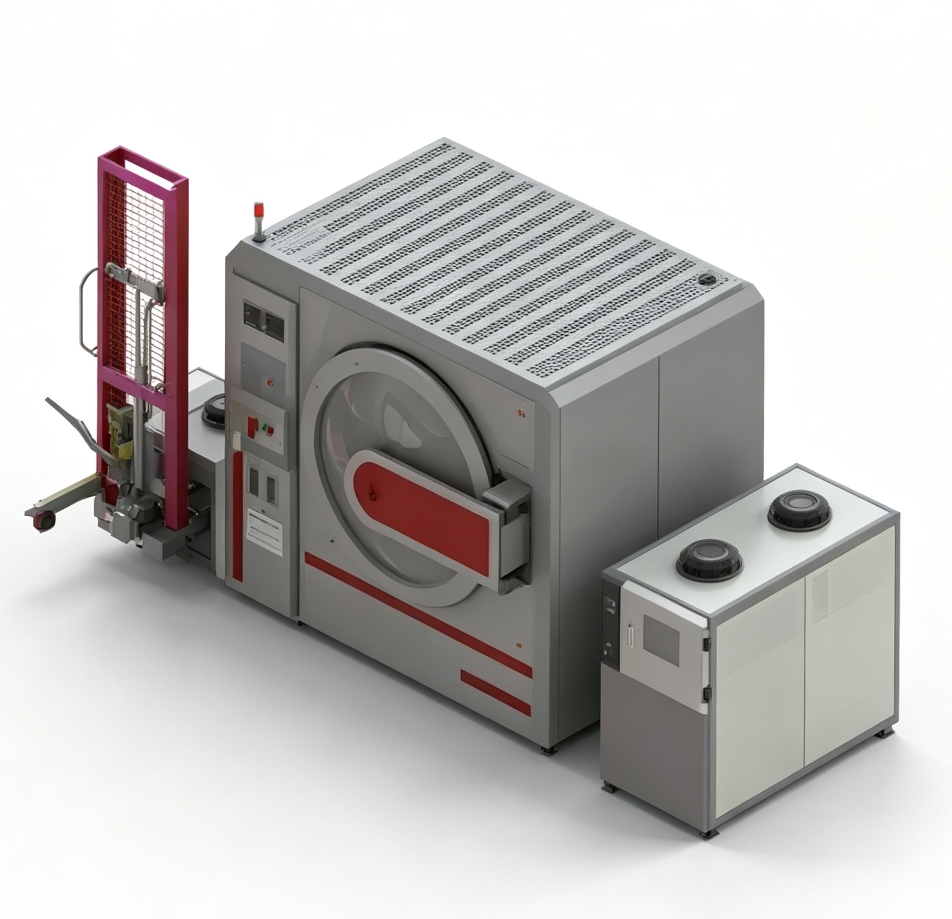
真空淬火变形,常见原因是加热不均匀、温度控制不够精确,以及冷却阶段组织应力释放不均。变形在淬火过程中难以避免,但通过规范操作可以显著降低。越是形状复杂、厚薄不均的零件,越要在装炉方式与升温节奏上多下功夫。
在油淬加热环节,若抽真空压力过低,真空淬火油会因压力不足而难以有效降温。这时炉内壁尤其是底部板材的导热性能就显得很关键,不同金属导热差异较大,会直接影响淬火冷却的一致性。因此真空炉淬火前,常在淬火室充入较高密度的惰性气体,对油面形成压力,以改善油的冷却能力与工件表面状态。
这里涉及一个专业概念——临界淬火气压,指在该气压下仍能获得所需淬火硬度的最小值。临界淬火压力与真空淬火油的冷却特性共同决定了金属能达到的淬硬程度。实际操作中,应根据材料与壁厚选择气压,过低则硬度不足,过高则带来额外能耗与变形风险。
一是均匀装料,避免工件互相遮挡;二是合理设定升温与保温节奏,减少热应力;三是按材料选气压与冷却介质;四是淬火后及时回火。志远工业设备在交付真空箱式气氛炉时,会针对用户典型零件给出推荐的气压与装炉方式,帮助用户把真空炉的变形控制在图纸允许范围内。
真空淬火变形的本质是热应力与组织应力叠加。理解加热均匀性、油淬压力与临界淬火气压之间的关系,才能在保证硬度的同时把变形压住。
对长轴、薄壁、齿轮类零件,还可以在装炉时采用专用工装定位,让零件在加热和冷却过程中受力方向一致。淬火结束后,应尽快转入回火工序,不要让淬火后的残余应力长时间保留在工件里。变形量偏大时,优先复查升温曲线和油温和气压,而不是盲目延长保温时间,否则反而可能加剧组织转变带来的变形。