

联系电话
13631572573


新安装的真空炉能否达到设计指标,关键看调试与验收是否到位。志远工业设备在交付真空箱式气氛炉等设备时,都会按一套成熟的流程逐项测试。下面把这套流程梳理出来。
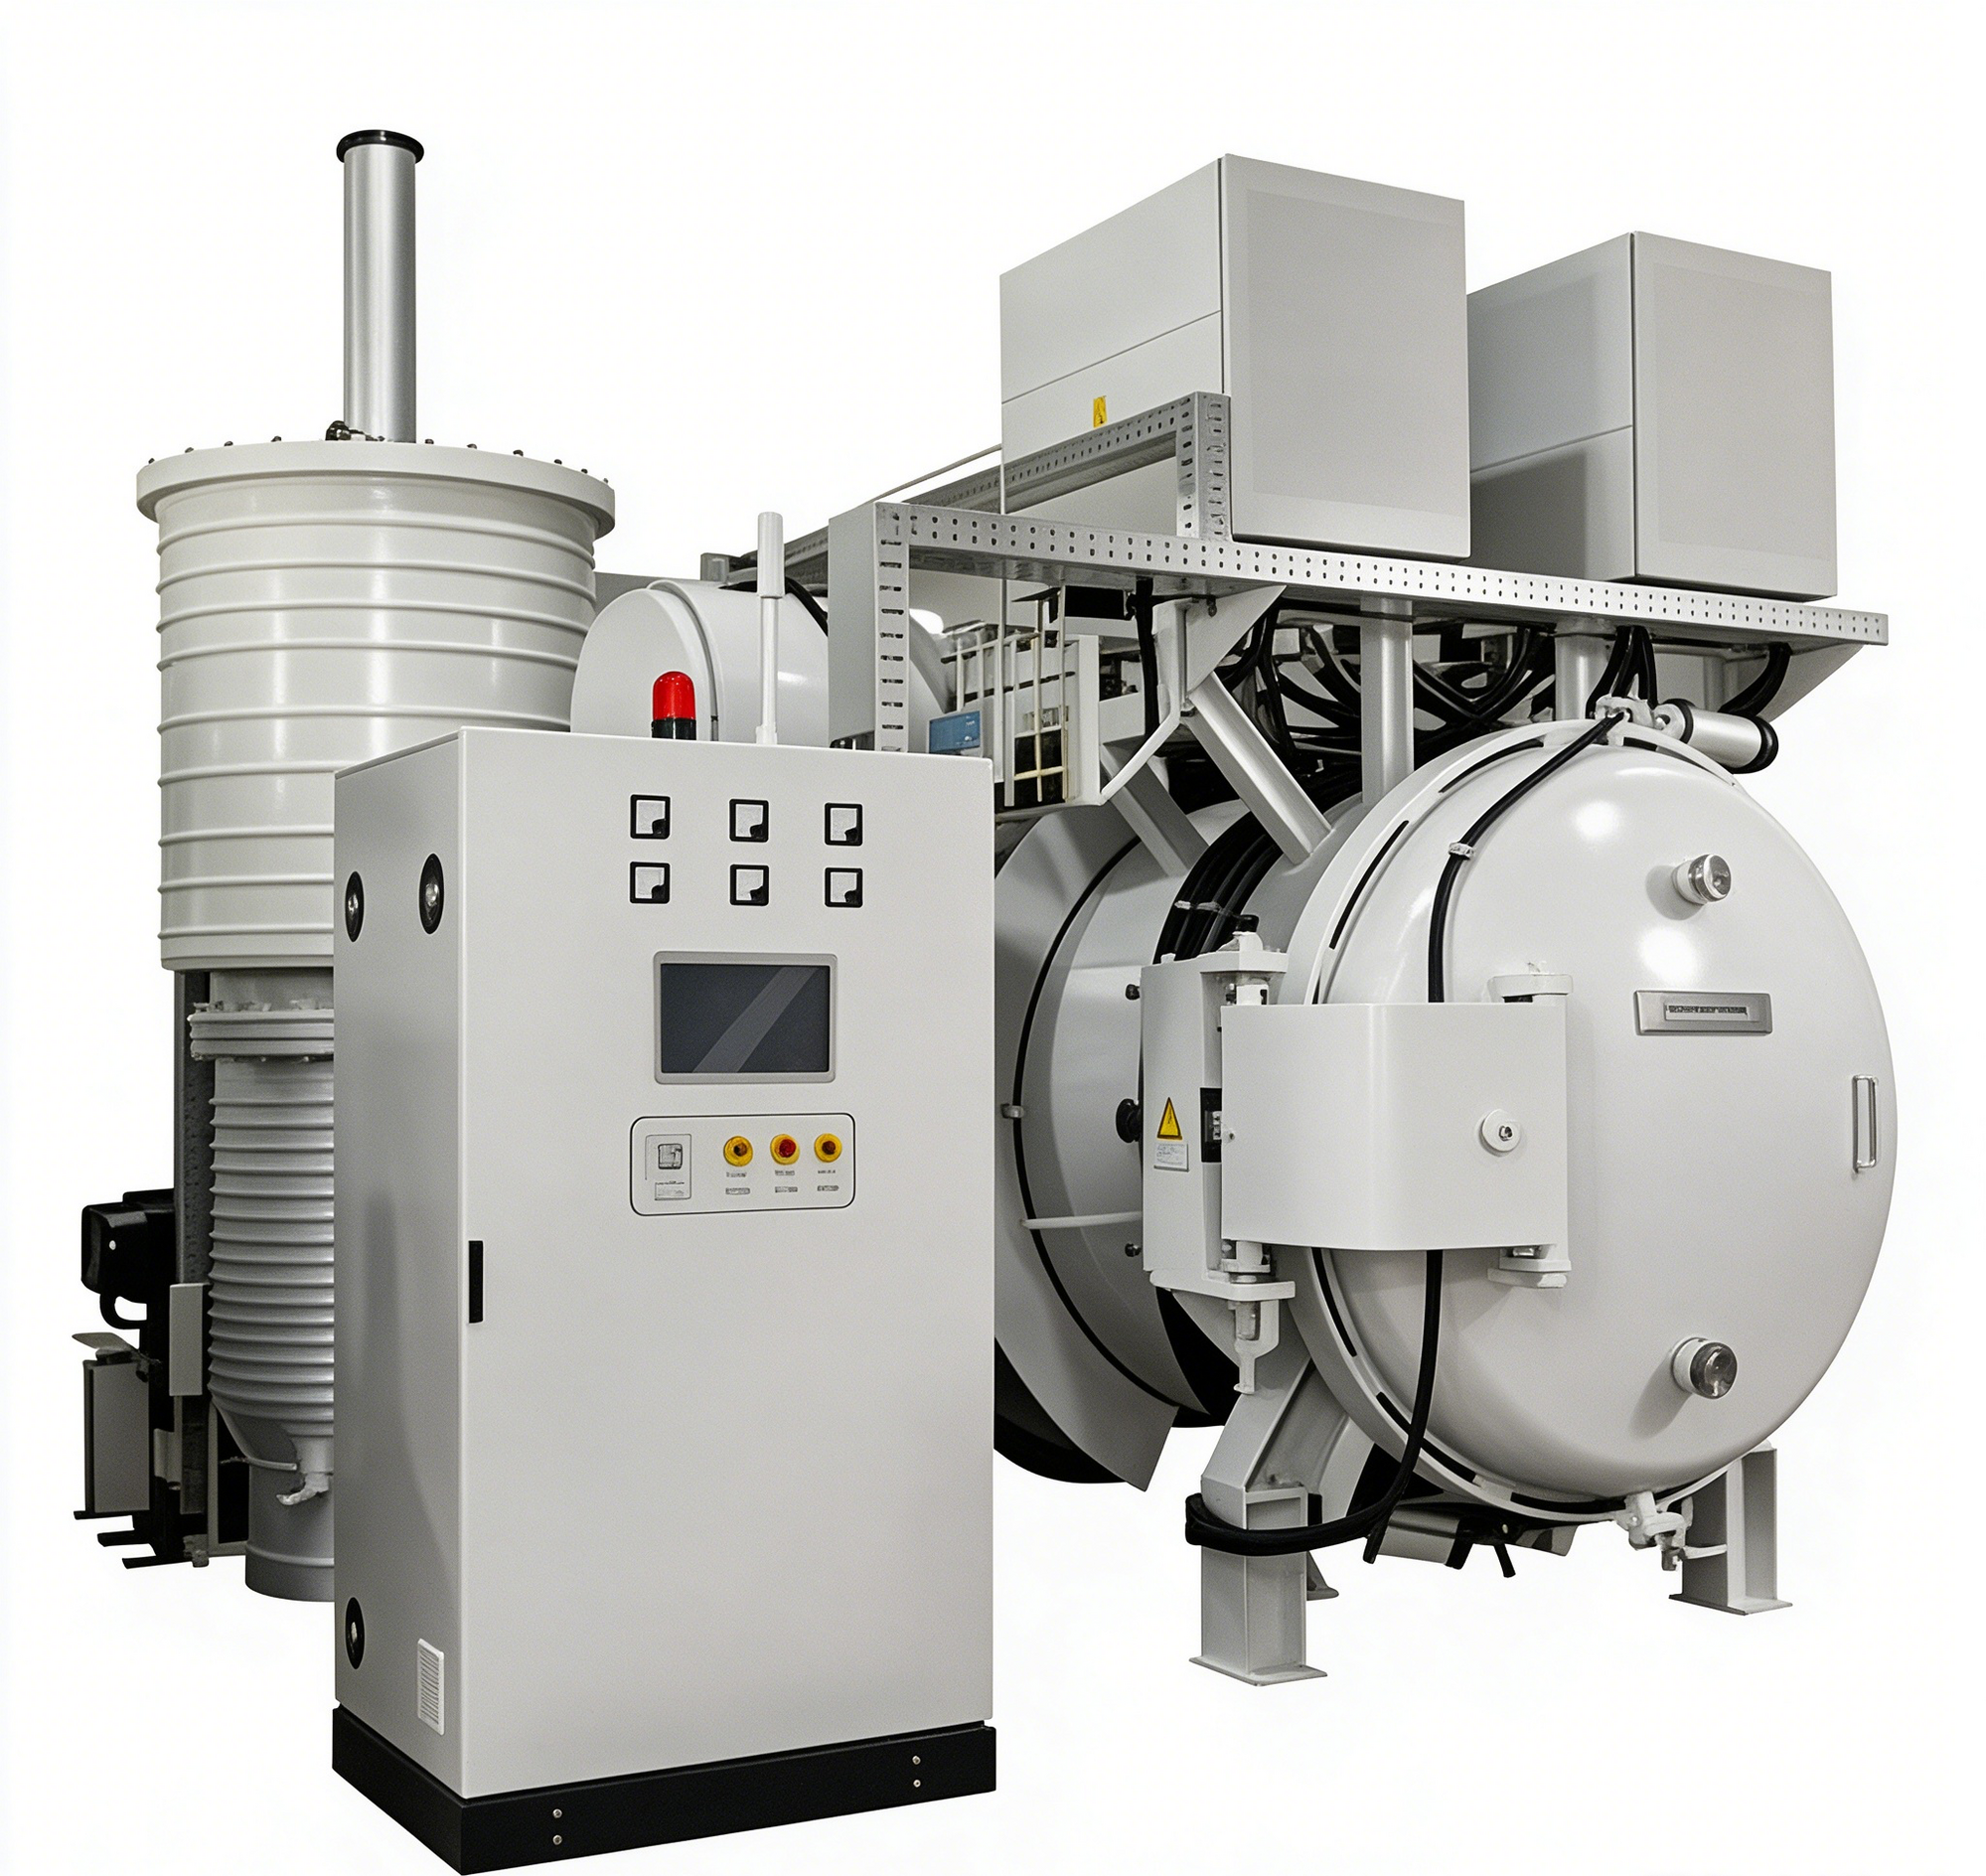
全套设备安装完毕、确认无缺件且接地良好后,先做外观质量检查:外表面应光洁平整,无明显压坑与机械碰伤。再核对真空机组、磁性调压器、控温仪表、真空继电器等主要外购件的说明书与合格证,确保配套件来源清楚。
冷炉阶段先做机械、气压、电气的联动调试。以装载200公斤工况为例,工件传送总行程时间应控制在约25秒以内,连续动作三次需协调平稳。其中,真空隔热门开启或关闭不超过8秒,工件车前进至加热室约12至15秒,升降不超过3秒,后退至冷却室约12至15秒。气冷风扇转速约1400转每分,转动灵活无异常;报警系统动作准确可靠;冷态绝缘电阻应达标。
真空炉冷态真空度与压升率是核心指标。压升率应接近较低水平,这项测试往往结合热调试一起进行。抽空后关闭电源,逐一检查电磁阀、管接头、真空泵吸气阀及工作室密封垫,确认无漏气点。
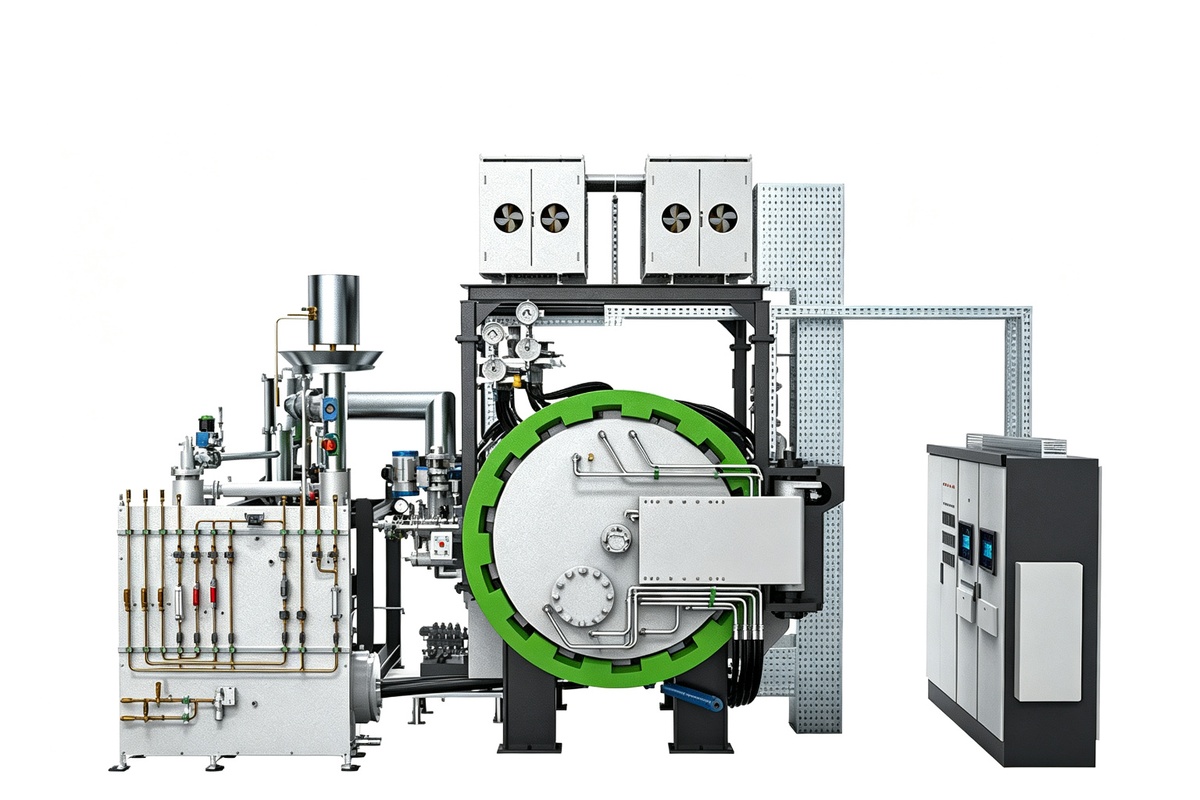
热调试先在真空度不低于一定数值的条件下通电烘炉,炉温缓慢上升的全过程中真空度不应跌破下限。充分烘烤除气后,再测极限真空度、工作真空度与压升率。回充气体调试也很关键:冷却室抽到设定真空后,关闭隔热门与真空阀,立即充入氮气,要求在很短时间内完成,且加热室真空度保持在允许范围。
验收不是走形式。志远工业设备建议用户把联动时间、真空度、压升率、回充时间这几项做成记录表单,逐项打勾。真空炉后期运行是否稳定,很大程度上取决于这次验收把得严不严。
此外,验收时还应核对随机备件、专用工具与操作手册是否齐全,对易损件如密封胶圈、真空脂、加热元件的库存要有明确清单。热调试通过后,建议再做一次连续两到三个工作循环的负荷试验,观察温场均匀性与真空度稳定性,确认整机在真实工况下没有异常,再正式签署验收文件。这套思路在真空管式炉的验收中同样适用。