

联系电话
13631572573


热等静压(Hot Isostatic Pressing,简称HIP)是一种集高温、高压于一体的材料致密化工艺。加热温度通常在1000到2000℃,以密闭容器中的高压惰性气体或氮气为传压介质,工作压力可达200MPa。在高温高压共同作用下,工件各方向均衡受压,致密度高、组织均匀。
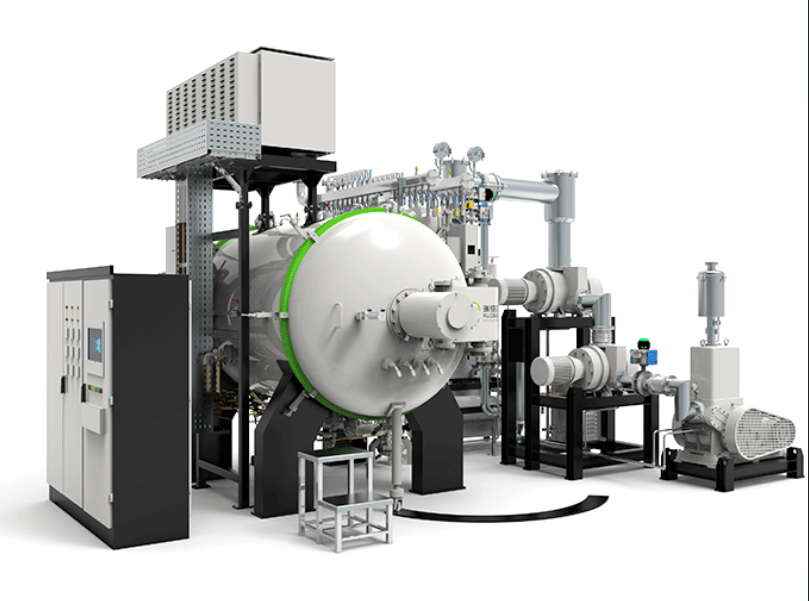
热等静压机主要由高压容器、加热炉、压缩机、真空泵、冷却系统和计算机控制系统组成,其中高压容器是核心部件。先进的HIP设备采用预应力钢丝缠绕框架式结构,端盖与缸体之间采用无螺纹设计。工作时强大的应力由缠绕钢丝承受,不仅结构紧凑,还起到防爆屏障作用。加热炉为插入式电阻加热,根据温度档位选择钼丝或石墨加热体,加热区分布在底部和侧部,温差可控制在10到15℃以内。
高压容器多采用镍基合金钢或高强度钢制造,壁厚根据设计压力和温度计算确定。气体增压系统由隔膜压缩机和高压储气罐组成,将氩气从常压逐级增压至工作压力。冷却系统用于在工艺结束后快速降低容器壁温,缩短生产周期。整套设备由计算机统一控制升温、升压、保温和卸压曲线,操作人员只需装入工件并启动程序即可。
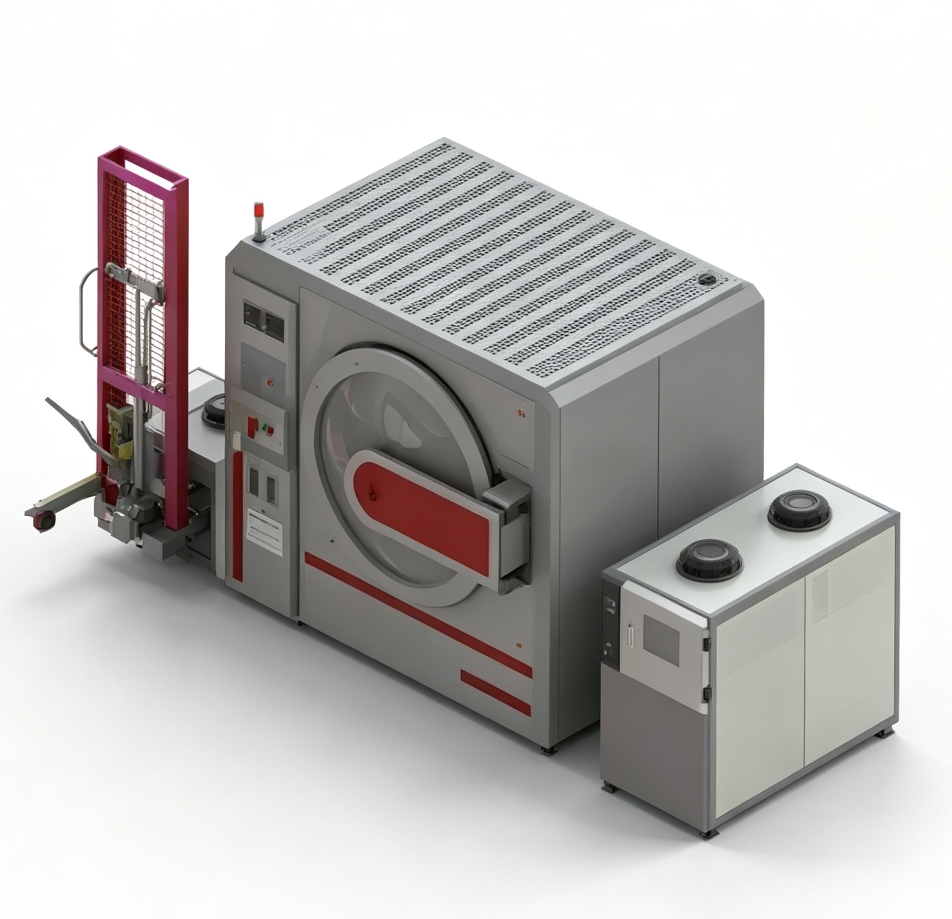
20世纪60年代末HIP技术开始用于硬质合金生产。传统工艺是真空烧结后再进行HIP处理,在80到150MPa、1320到1400℃条件下保温一段时间,将制品内部孔隙降至原来的1/20到1/100,抗弯强度和寿命显著提升。80年代初开发了低压烧结-HIP一体化工艺,在同一设备中完成脱蜡、烧结和致密化,压力只需3到6MPa,大幅降低了生产成本,现已成为高质量硬质合金的主要生产手段。
硬质合金经HIP处理后,内部残余孔隙基本闭合,制品密度接近理论密度,抗弯强度和冲击韧性明显改善,刀具和耐磨零件的使用寿命相应提高。对于YG类和YT类硬质合金,HIP处理还能改善钴相分布均匀性,减少局部钴池缺陷。志远工业设备的真空烧结炉与真空加压烧结炉可承担低压烧结-HIP一体化工艺,满足中小批量硬质合金致密化需求。
除了硬质合金,HIP技术还用于钨钼钛等难熔金属及合金的致密化、大型异形构件的近净成形、铸件内部缺陷修复以及复合材料制备。在航空航天领域,涡轮叶片和钛合金结构件经过HIP处理后内部孔隙闭合,疲劳强度显著提高。
在陶瓷材料领域,HIP可用于氮化硅、氧化铝陶瓷的后处理,进一步提高制品致密度和力学性能。在注射成形(MIM)和金属增材制造领域,HIP是消除烧结件内部残余孔隙、提升疲劳性能的关键工序。对于医疗植入物用钛合金和钴铬合金,HIP处理后制品力学性能更稳定,更符合植入材料的可靠性要求。真空钎焊炉和真空铝钎焊炉所对应的真空热处理工艺,与HIP同属热工致密化与连接技术范畴。
HIP工艺的核心优势在于工件各向均衡受压,不存在热压工艺中轴向与侧向压力不均的问题,因此特别适合形状复杂、壁厚不均的制品。工艺参数方面,保温时间一般为1至3小时,随炉降压至常压后再出炉。操作安全方面,高压容器属于特种设备,需定期进行无损检测和耐压试验;操作人员须经专门培训持证上岗,设备运行时严禁靠近高压容器正面。
日常维护需重点关注压力容器密封面的状态,每次开炉检查金属O形环和密封槽有无划伤;压缩机润滑油按说明书定期更换;热电偶和压力传感器每年校准一次。志远工业设备的真空热压炉、真空箱式气氛炉和真空管式炉可满足HIP前后配套烧结、退火和气氛处理工序的需求。如需了解更多热致密化工艺方案,欢迎联系东莞市志远工业设备有限公司咨询。
志远工业设备的真空加压烧结炉和真空钎焊炉在功能上与低压HIP工艺互补,可满足硬质合金和结构材料的多样化烧结需求。
除常规热处理外,真空热工设备还可承担除气、脱脂、预烧、钎焊等相邻工序(视具体配置而定),规划产线时可一机多用,减少设备种类和占地,但具体能力需与厂家核对。
真空热工设备的控制系统可存储多组工艺程序,不同产品对应不同曲线,操作人员选择程序号即可调用,过程数据自动记录,便于质量追溯和工艺持续优化。
判断真空热工设备是否匹配自己的工件,先看有效工作区尺寸:工件加上料筐、压头或夹具后要留出合理间隙,不能只对比工件外形;其次看额定温度是否覆盖工艺温度并留有一定余量。
真空度参数要区分极限真空度和工作真空度,前者反映机组能力,后者才是热处理时实际维持的环境。选型时应按工艺要求的工作真空度和抽气时间核对机组配置。
涉及加压的工件,要把所需压力换算成吨位,并考虑模具承载面积。真空热工设备的压力参数、压头行程和工作台面需与模具匹配,压力过大或过小都会影响致密化效果。
配套条件要提前核对:真空热工设备的装机功率对应厂房供电容量,冷却水流量和温升对应水源,真空与气氛管路对应现场布局,这些在设备就位前确认,可避免安装时返工。
温场均匀性和控温精度直接关系批量一致性。装炉量较大时,建议按实际装料方式做温场测试,用实测数据确认工件各部位温度是否在工艺允许范围内。
同样叫真空热工设备,差别常在不易看见的地方:炉壳材质与壁厚、隔热屏层数、发热元件选型、真空机组品牌以及控制元件。这些配置影响设备稳定性、能耗和后期维护成本,不能只比较外形和名义参数。
真空热工设备的结构形式有立式、卧式、升降式等,分别适合不同尺寸和批量的工件。选型时结合吊装方式、车间高度和操作习惯综合考虑,而不是照搬他人配置。
控制水平的差异体现在数据记录、报警分级、远程诊断和程序管理上。具备这些功能的真空热工设备在多品种、小批量生产中更便于管理,也利于后续接入车间信息化系统。
在更宽的真空热工设备范围内,真空钎焊炉与本文设备共享真空获得、温度控制和密封维护等基础环节,操作点检的许多要点相通;液冷真空焊接炉则在液冷板换热、电极冷却方面具有代表性,相关温控与冷却参数的匹配方法,对提升整线运行稳定性具有参考价值。
以上内容围绕真空热工设备的实际使用整理。若您有相关工件的热处理或焊接需求,可将工件尺寸、装炉量、目标温度与工艺节拍等参数整理后,与东莞志远工业设备沟通确认适配的设备规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。