

联系电话
13631572573


在金刚石工具的制造过程中,胎体金属对金刚石磨粒的把持方式直接影响工具的切削性能和使用寿命。目前行业内常见的工艺路线主要有真空钎焊(烧结)和电镀两种,二者在结合机理、磨粒把持力和适用场景上存在明显差异。
| 参数项目 | 说明 | 选型意义 |
|---|---|---|
| 额定/长期温度 | 设备可达与稳定工作温度 | 留余量覆盖工艺 |
| 有效工作区/温区尺寸、温区数与均匀性 | 决定工件与一致性 | 决定工件一致性 |
| 真空度/压升率 | 极限与工作真空、密封性 | 影响氧化与质量 |
| 压力(吨位) | 最大/工作压力与控制 | 决定致密化能力 |
| 功率/冷却水 | 装机功率、水流量与温升 | 关系配套与成本 |
电镀工艺则是通过金属电沉积的方式将金刚石颗粒机械包裹在胎体金属中。由于电镀层与金刚石之间主要依靠机械夹持力固定,缺乏化学结合,其对磨粒的把持力相对弱于真空钎焊工艺。体现在使用中,电镀工具的耐磨性和耐久度通常不及真空钎焊产品,但电镀工艺制作的刃口相对锋利,在某些轻负荷磨削场景中仍有应用。
电镀工艺不需要高温设备,在常温槽液中即可完成,设备投资和能耗成本较低。但电镀过程涉及大量化学药液,废水处理成本较高,且镀层厚度均匀性受工件几何形状影响较大,复杂内腔和深槽部位容易出现镀层偏薄。单层电镀工具的金刚石出刃高度约为粒径的三分之一至二分之一,工作中磨粒磨钝后无法及时脱落换新,容易引起加工表面烧伤。
多层电镀工具虽然出刃率更高,但工艺周期长,生产效率偏低。
需要注意的是,并非所有产品都适合采用真空钎焊工艺。对于一些细长、尖端较细的工件,高温烧结过程容易造成基体变形,这类产品更适合用电镀方式制作。此外,真空钎焊的工作温度较高,可能在一定程度上影响金刚石本身的物理性能,因此在工艺选型时需要结合工件结构、材料特性和使用工况综合判断。
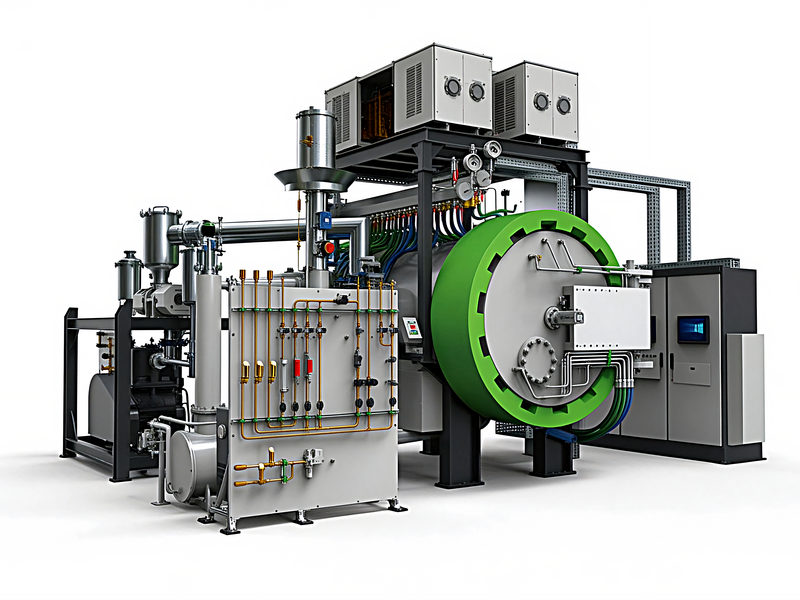
这类工艺通常配合志远工业的真空加压烧结炉使用,温控精度与气氛纯度更有保障。总体来看,真空钎焊在结合强度和工具寿命方面具有优势,适合重载、高效磨削场合;电镀工艺则在复杂细薄工件和锋利度方面有其适用空间。实际生产中,工艺选择应根据具体产品需求由技术人员评估确定。
对比从单件制造成本看,电镀工艺的设备投资较低,主要是电镀槽、整流电源和循环过滤系统,但化学药液的持续消耗和废水处理费用不容小觑。真空钎焊工艺的设备投资相对较高,真空钎焊炉的采购成本和维护费用均高于电镀线,但批量生产时一炉可装夹数十件甚至上百件工件,单件能耗和工时成本反而更低。
以金刚石锯片刀头为例,真空钎焊炉一炉的生产周期约2至3小时,可完成20至40片刀头的焊接,而电镀单层刀头的工艺周期通常在24小时以上。
缺陷与改进方向真空钎焊金刚石工具常见的质量缺陷包括:金刚石脱落,多由钎料润湿不良或活性元素含量不足引起;钎缝夹杂,通常是焊前清洗不净或炉内真空度不够;金刚石表面石墨化,高温停留时间过长导致金刚石表层向石墨转变。针对这些问题,可通过优化钎料成分、加强焊前超声清洗、缩短高温保温时间等方式加以改善。
电镀工艺的常见缺陷则包括镀层鼓泡、磨粒分布不均和结合力不足,需要通过优化电流密度、镀液温度和磨粒沉降方式来解决。志远工业设备的真空热压炉和真空烧结炉在工艺参数控制方面经验丰富,可协助客户优化焊接和烧结曲线。
总结综合来看,对于切割、磨削、修整等重载工况下使用的金刚石工具,优先选择真空钎焊工艺,工具寿命长、综合成本更低。对于形状细薄、精度要求高且负荷较轻的产品,电镀工艺仍是合理选择。工艺选型时还需评估自身产能规模和环保要求:如果年产量在万件以上,真空钎焊的批量优势明显;如果品种多、批量小,电镀线的柔性更高。
志远工业设备除了提供真空箱式气氛炉和真空管式炉等通用热工设备外,也可针对金刚石工具制造行业提供专用的钎焊和烧结方案。志远工业专注于真空钎焊炉、真空烧结炉、真空退火炉等热处理设备的研发与制造,可根据客户工艺需求提供定制化方案。如需打样或设备咨询,欢迎联系东莞市志远工业设备有限公司。
扩展应用与选型建议判断真空热工设备是否匹配自己的工件,先看有效工作区尺寸:工件加上料筐、压头或夹具后要留出合理间隙,不能只对比工件外形;其次看额定温度是否覆盖工艺温度并留有一定余量。真空度参数要区分极限真空度和工作真空度,前者反映机组能力,后者才是钎焊时实际维持的环境。
选型时应按工艺要求的工作真空度和抽气时间核对机组配置。涉及加压的工件,要把所需压力换算成吨位,并考虑模具承载面积。真空热工设备的压力参数、压头行程和工作台面需与模具匹配,压力过大或过小都会影响致密化效果。配套条件要提前核对:真空热工设备的装机功率对应厂房供电容量,冷却水流量和温升对应水源,真空与气氛管路对应现场布局,这些在设备就位前确认,可避免安装时返工。
从同类设备看,本文涉及的真空热工控制与结合质量问题,在真空钎焊炉等设备上同样需要关注温度、真空与压力的配合;对于依靠水冷板和电极进行热量管理的液冷真空焊接炉,稳定的冷却与加热协同也是获得可靠结合的重要条件。设备选型和工艺制定时,可把这些相邻设备的经验一并纳入参考。
以上内容围绕真空热工设备的实际使用整理。若您有相关工件的热处理或焊接需求,可将工件尺寸、装炉量、目标温度与工艺节拍等参数整理后,与东莞志远工业设备沟通确认适配的设备规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。