

01什么叫真空:从标准大气压往下分四级
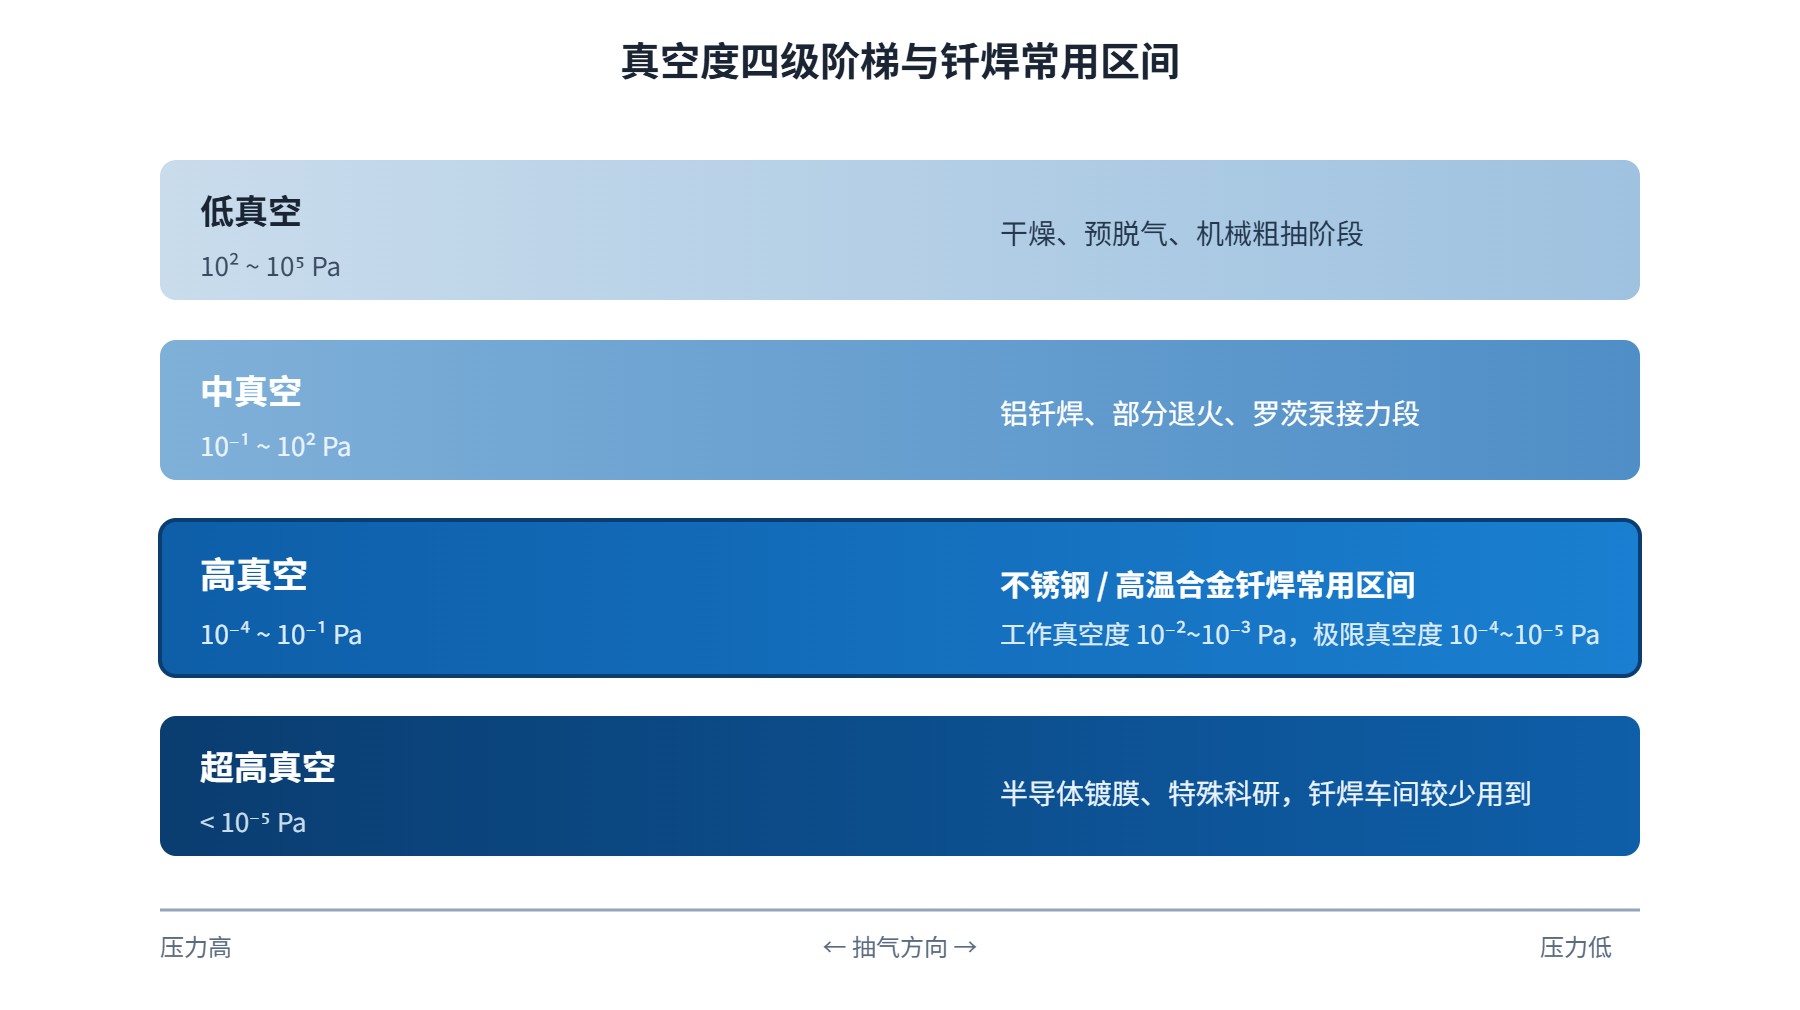
我们说的真空,不是"什么都没有"的太空概念,而是相对于标准大气压101325Pa而言、压力更低的空间状态。按国内通行的划分习惯,真空被分成低真空、中真空、高真空、超高真空四个档位,对应从几十帕到10⁻⁵Pa以下的压力区间。日常机械加工里随口说的"抽一下真空",和钎焊工艺真正要求的真空度,其实差了好几个数量级。
常规不锈钢、高温合金的真空钎焊,工作真空度一般落在10⁻²~10⁻³Pa这个区间,设备所能达到的极限真空度通常做到10⁻⁴~10⁻⁵Pa。只有在半导体镀膜、特殊科研场景下,才会去追求超高真空。对钎焊车间来说,把炉子稳定抽到高真空段,已经能够覆盖绝大多数工程应用,这也是真空钎焊炉常规配置的出发点。
判断真空抽得够不够,行业里常看两个指标:一是极限真空度,也就是空载、干净炉状态下能稳定抽到的最低压力;二是压升率,停泵后单位时间内炉内压力回升多少,它反映的是炉体焊缝、密封圈、闸板阀这些地方的综合密封水平。压升率不合格,就算瞬时抽到10⁻⁴Pa,保温过程中压力也会慢慢漏回来,等于白抽。
02真空钎焊到底在防什么
抽真空这件事,本质上是在把炉子里的氧气、氮气、水蒸气、油污蒸气统统抽走,让工件在升温过程中处在一个几乎没有活性气体的环境里。钎焊温度通常在600~1100℃之间,这个温度区间金属表面的氧化反应非常活跃,如果炉子里还残留着哪怕千分之几的氧气,工件表面就会出现肉眼可见的变化。
头一个要防的就是氧化变色。不锈钢板翅换热器、真空钎焊不锈钢配件一旦在含氧气氛里升温,表面会生成一层薄薄的氧化色,从浅黄到蓝紫不等。这层氧化膜不光影响外观,还会让后续清洗、装配、焊缝检测都变得麻烦。第二个要防的是脱碳。含碳钢材在高温含氧气氛里,表面碳元素会被氧化消耗,形成一层贫碳层,硬度和强度都会跟着往下掉。
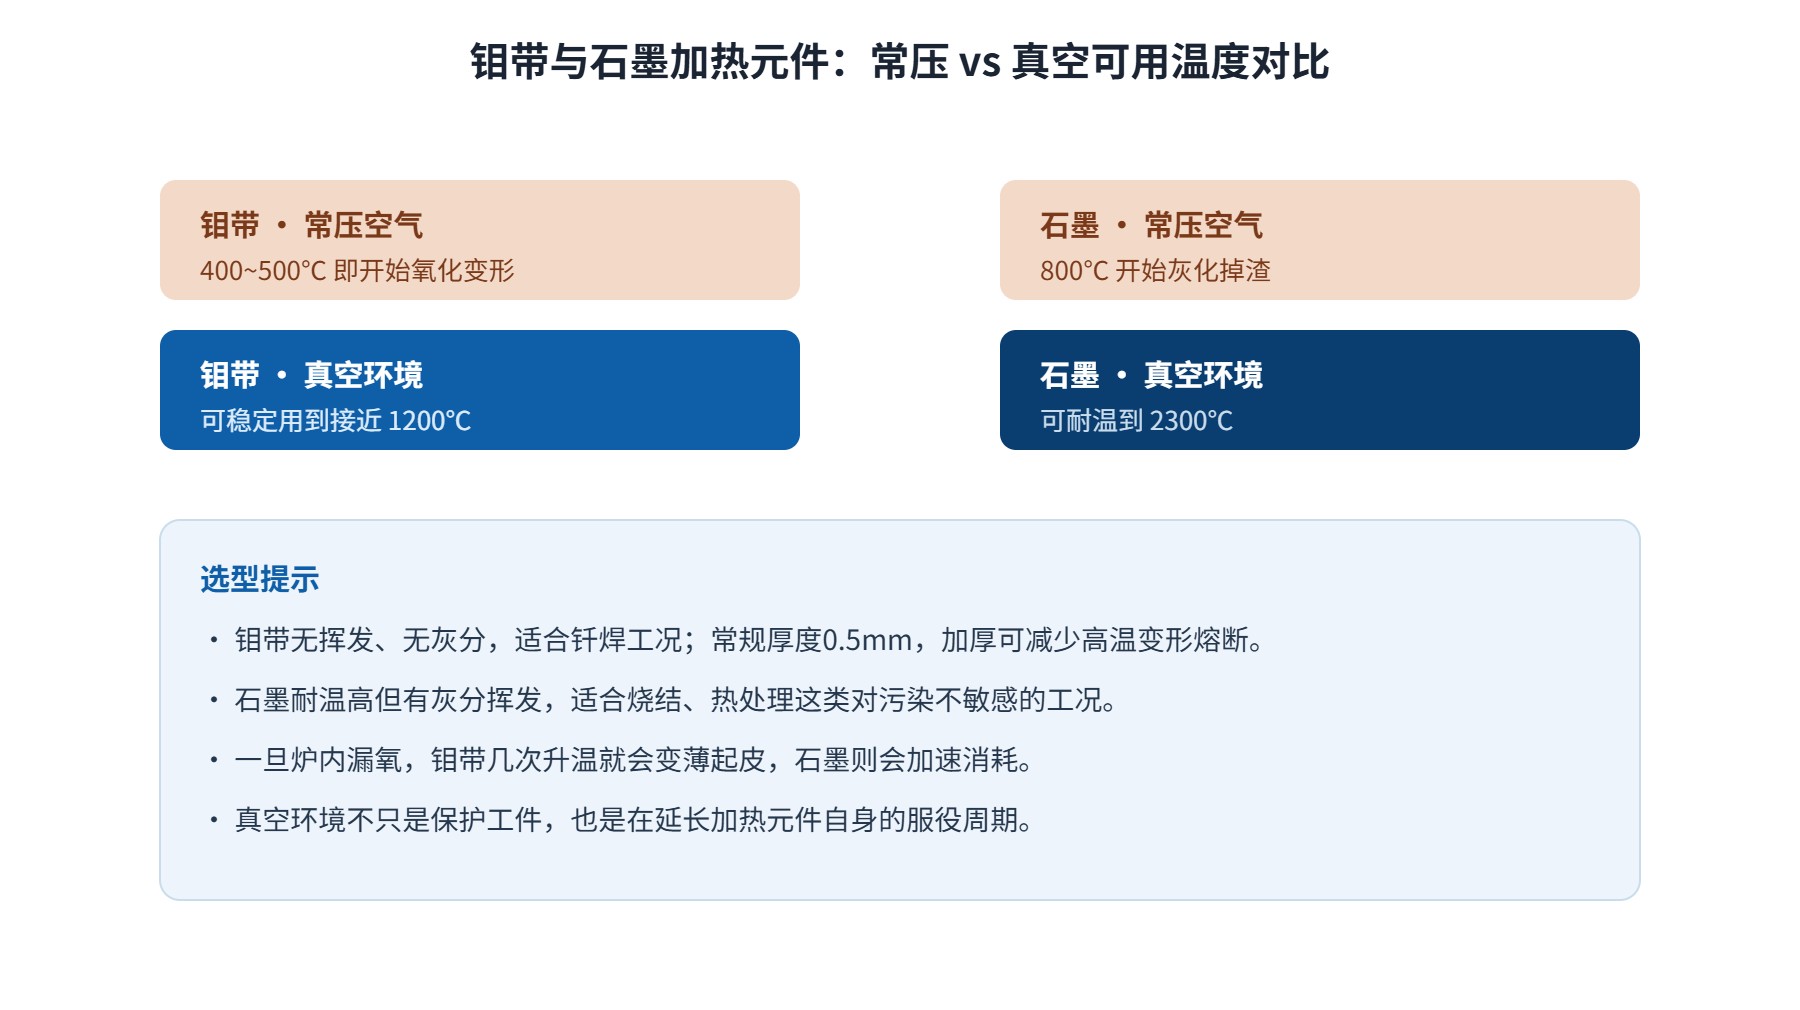
第三个容易被忽略的,是加热元件本身的保护。真空炉里常用钼带做加热元件,钼在常压空气里400~500℃就开始变形氧化,温度再高一点会变脆、甚至熔断;换成石墨加热元件,石墨在常压下800℃就开始跟氧气反应灰化掉渣。可是到了真空环境里,没有氧气参与反应,钼带可以稳定用到接近1200℃,石墨甚至能扛到2300℃。这也是为什么高温炉子必须抽真空——不抽,加热元件自己先烧废了。
03不抽真空直接加热会怎样
车间里偶尔会遇到赶工期的情况,操作人员图省事,真空还没抽到就开始升温。这种做法短期看省了二十分钟抽气时间,长期代价往往不小。常见的后果有这么几种,现场老师傅一般都见过。
一是工件表面发花、变色。不锈钢件焊完之后表面一片黄、一片蓝,客户拿去做外观检直接判退,返工就得重新酸洗、重新钎焊。二是钎料润湿性变差。母材表面覆着一层氧化膜,钎料铺展开来就不顺畅,焊缝里容易出现未钎透、虚焊,解剖开看缝里是一段一段的。三是脱碳层超标。结构钢件焊完打硬度,表面硬度比芯部低一大截,后续调质都救不回来。
四是加热元件寿命骤减。钼带在含氧气氛里反复升温,几次下来就变薄、起皮,某一天升温过程中突然熔断,停炉换带又是两三天工期。五是炉内污染累积。每次带氧加热,油脂、氧化皮、挥发物都会沉积在钼屏和炉壁上,时间长了形成一层黑粉,后面即使真空抽到位,工件表面也会落灰。
还有一个隐性问题,就是工件焊后的保存周期。真空钎焊出来的不锈钢件表面干净,在仓库里放几个月也不容易锈;如果是带氧加热出来的件,表面本身带着氧化膜和残余污物,梅雨季放一两周就开始出斑点,客户那边一拆包装就投诉。做外贸出口的工件尤其在意这一点,海运一个多月到港,表面要是已经发乌,整批货都可能被拒收。
从成本上算一笔账:抽真空一般要占整个工艺周期的三分之一左右,看似慢,其实是用一段抽气时间换后面的良率和元件寿命。跳过这一步省下来的时间,往往不够一次返工件的人工和钎料成本,更别说加热元件提前报废的更换费用。对批量生产的车间来说,把抽真空这一步做扎实,反而是最划算的工艺投入,长期算下来省电省料省人工。
04真空系统是怎么把炉子抽干净的
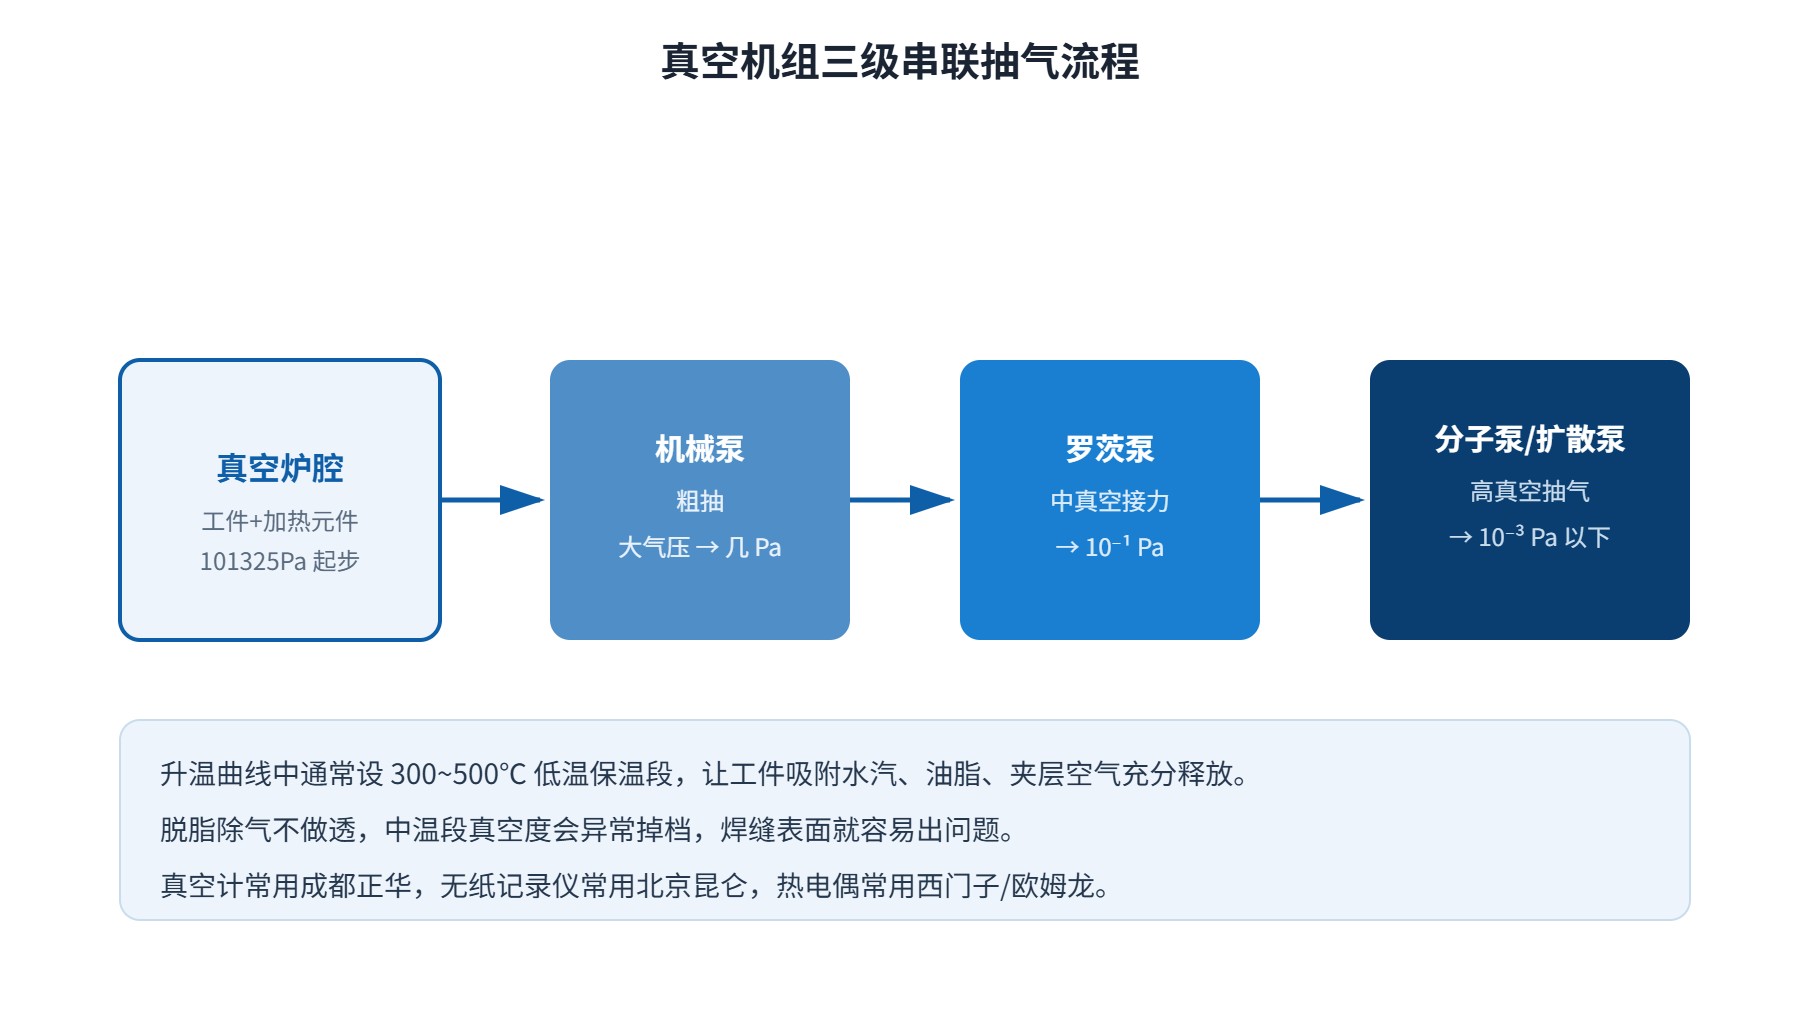
一台完整的真空钎焊炉由四大部分组成:炉体、真空泵组、电气控制柜(PLC)、冷却管件。其中真空泵组是负责"抽干净"的核心,它不是一台泵单打独斗,而是由粗到细几级串联,每一级负责一段压力区间。
常见配置是机械泵先把炉子从大气压抽到几帕的低真空段,这一步叫粗抽;然后罗茨泵接力,把压力推到10⁻¹Pa附近;再由分子泵或者扩散泵承担高真空抽气,把炉内压力拉到10⁻³Pa以下。几级泵各管一段,前面的泵负责大流量抽走大量气体,后面的泵负责把残余的微量气体抽干净。整套系统由PLC按工艺曲线自动联锁,到设定真空度才允许升温。
抽气过程中还有一件事不能忽略,就是工件和炉壁的放气。装炉之后,工件表面吸附的水汽、油脂,以及焊缝夹层里裹着的空气,会在升温过程中慢慢释放出来。所以工艺曲线里通常会设一段低温保温(比如300~500℃),让这些气体充分释放并被抽走,再往钎焊温度升。这一步叫脱脂除气,跳过去直接升温,炉内真空度会在中温段明显往下掉。装炉量越大、工件越复杂,放气量也越大,低温保温时间就要相应延长。
05几个跟真空相关的工艺细节
做真空钎焊这些年,有几个细节是客户经常忽略的。先讲装配间隙。钎焊接头的装配间隙通常控制在0.05~0.1mm之间,间隙太大钎料填不满,间隙太小钎料吸不进去,真空环境下没有保护气体的对流托举,间隙控制反而比气氛炉更敏感。试生产阶段建议先拿废件做几组间隙对比,确定合适工艺窗口再批量上料。
再说说压料。平板类工件钎焊时容易翘曲,车间里常用石墨块做配重压在工件上,石墨在高真空段不挥发、不掉渣,既能压住变形,又不会污染工件表面。第三个是检漏。批量生产前或者维修之后,常用氦质谱检漏仪对炉体焊缝、动密封做一次检漏,把漏率量化到10⁻⁹Pa·m³/s量级,后续压升率才有保障。
第四个是冷却气体。钎焊保温结束后,通常会向炉内充入高纯氮气或者氩气,加压一方面促进原子扩散、提升焊缝致密度(行业烧结合格的致密度参考大约在7.5g/cm³),另一方面配合风机实现快冷,缩短整个工艺周期。充气这一步跟抽真空是配套的——抽得干净,充气才不会把残余氧气又带进去。充气压力、流量通常用质量流量计计量,按工艺曲线自动控制。
判断一台真空钎焊炉的真空系统做得扎不扎实,不能只看极限真空度这一个数,要把压升率、漏率、升温过程真空度曲线、加热元件状态、工件出炉表面状态串起来看。任何一项异常,都可能是质量波动的前兆。东莞志远工业设备在这一块的常规做法,是把真空机组、热场、电气联锁做成一个闭环,具体配置按工件材料和钎焊温度非标确认。
判断真空抽得到不到位的几个常见依据
- 空载极限真空度能稳定到达 10⁻⁴ Pa 量级
- 压升率按工艺协议约定,每小时回升量在合格区间内
- 升温过程中真空度曲线没有异常陡降
- 工件出炉后表面呈银白金属本色,无蓝紫黄斑
- 钼带、钼屏表面无明显氧化色、无掉渣
06常见问题(FAQ)
常规不锈钢、高温合金钎焊,工作真空度能稳定到10⁻²~10⁻³Pa就够用,设备极限真空度做到10⁻⁴~10⁻⁵Pa属于常规配置。铝钎焊要求会低一些,半导体、特殊科研场景才需要往超高真空段走。
最直接的后果是工件表面氧化变色、脱碳,钎料润湿性下降导致虚焊未钎透;钼带或石墨加热元件在含氧气氛里会快速氧化、灰化,寿命大幅缩短。赶工期跳抽真空这一步,往往要付出更多返工成本。
极限真空度是空载、干净炉状态下能抽到的最低压力,体现设备能力上限;工作真空度是带着工件、升到钎焊温度时炉内实际维持的压力,受工件放气、装炉量影响。选型时两个指标都要看。
压升率是停泵、关闭真空阀之后,单位时间内炉内压力的回升值,单位通常是Pa/h。它反映炉体焊缝、密封圈、阀门的综合密封水平。测试时先抽到高真空,关泵记录半小时到一小时的压力变化,换算成每小时回升量。
不建议直接互换。钼带适合钎焊工况,无挥发、无灰分,常规厚度0.5mm,加厚可以减少高温变形熔断;石墨耐温更高、能到2300℃,但有灰分挥发,适合烧结、热处理这类对污染不敏感的工况。两者热场结构、屏蔽层设计都不一样。
工件表面吸附的水汽、切削液、油污,以及夹层里裹着的空气,会在升温过程中持续释放,让炉内真空度在中温段掉下来。提前在300~500℃保温一段,让这些气体充分释放抽走,再升到钎焊温度,焊缝质量更稳。
常见配置是机械泵做粗抽、罗茨泵做中真空接力、分子泵或扩散泵做高真空抽气。几级串联各司其职,前面泵负责大流量,后面泵负责抽走微量残余气体。具体级数根据炉型和真空度要求选配。
常用氦质谱检漏。把氦气喷在焊缝、密封件外侧,检漏仪接在泵组抽口,一旦氦气漏进炉腔,仪器立刻捕到信号并量化漏率。维修后、批量生产前做一次,能把隐性漏点提前找出来。
不会,前提是抽得干净。钎焊保温结束后充入高纯氮或氩,是在真空已经建立、保温已经完成之后进行的。气体本身纯度够高,加压冷却既能促进原子扩散、提升致密度,又能配合风机快冷。
钎焊靠毛细作用让钎料填充接头,间隙太大毛细力不够、钎料填不满;间隙太小钎料吸不进去。真空环境下没有保护气体的对流托举,间隙控制比气氛炉更敏感,通常按母材和钎料体系在这个范围内试装。
平板件钎焊容易翘曲,需要配重压实。石墨在高真空下不挥发、不掉渣,不会像铁质压块那样在工件表面留下氧化印痕,也不会跟钎料反应。压块形状根据工件轮廓定制,反复使用成本不高。
东莞志远工业设备的常规真空钎焊炉按炉型配机械泵+罗茨泵+高真空泵组,极限真空度做到10⁻⁴Pa量级,压升率按工艺协议约定。具体配置、装载量、加热元件选型要根据工件材料和钎焊温度非标确认,报价需根据炉型和配置询价。

