

01真空钎焊炉的温度上限分几档
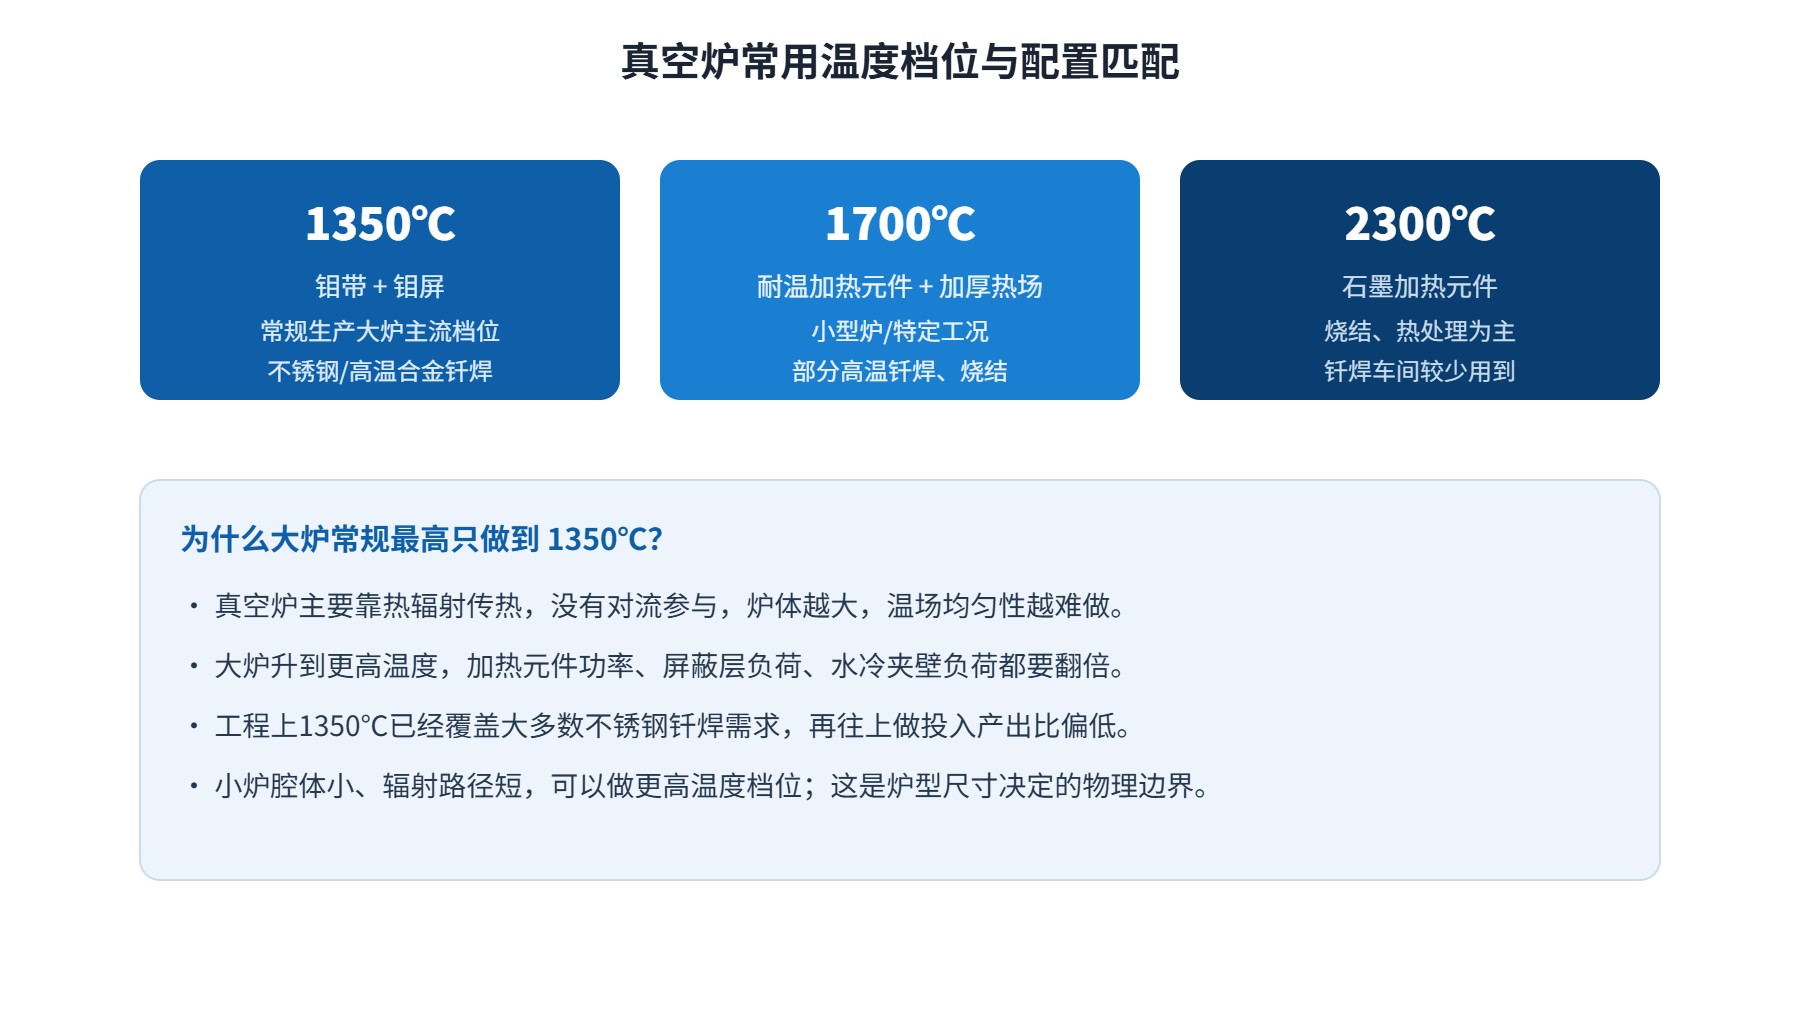
真空炉能做的温度上限,不是厂家拍脑袋定的,而是由加热元件耐温等级和热场屏蔽结构共同决定的。常见档位有这么几档:小型实验炉或者特定工况炉,可以做到1350℃、1700℃甚至2300℃;而常规生产用的大炉,因为热辐射控温难度高,最高温度通常做到1350℃。这是工程实践里反复权衡出来的结果。
1350℃这一档,用的是钼带加热元件加钼屏反射结构,覆盖了绝大多数不锈钢、高温合金真空钎焊的温度区间。1700℃这一档,加热元件要换成更高耐温的材料,热场屏蔽层级也要相应加厚。2300℃这一档,通常配石墨加热元件,主要用于烧结、热处理这类工艺,钎焊车间真正用到这个温度的场景并不多。
客户在选炉型时,不要一味追求温度上限。工件钎焊温度如果就在1050℃左右,选一台1350℃档的炉就够用了,硬上1700℃档,设备成本、能耗、维护费用都会往上走,性价比反而不高。选炉的逻辑是按工艺温度往上留一段余量,而不是按设备上限往下压工艺。这也是真空钎焊炉非标选型时首先要明确的参数。
02为什么大炉反而做不到更高温度
空气加热炉靠对流把热量带到工件表面,炉子大一点问题不大;真空炉里没有气体,热量全靠热辐射传递。辐射传热跟距离的平方成反比,工件离加热元件远一点,接收到的热量就明显衰减。炉体越大,炉膛中心和边角的距离差越大,温场均匀性就越难控。
这就解释了为什么小炉能做到1700℃甚至2300℃,大炉却常规只做到1350℃。小炉腔体内径小,加热元件到工件的辐射路径短,边角效应不明显;大炉腔体一米好几,加热元件布置多圈,每一圈的功率匹配、屏蔽层反射角度都要仔细设计,否则炉门附近、炉底角落温度偏低,炉壁附近又偏高。
行业里做到温场均匀性±5℃已经属于较好水平。再往上追求±3℃,对加热元件排布、屏蔽层结构、控温分区都要加成本投入,不是所有工件都值得花这个钱。做板翅换热器、液冷板这类批量件,±5℃基本够用;做精密航空件,可能就要加分区控温、加多点测温。客户提要求时,把工件的温度公差说清楚,厂家才能在加热元件布置和控温回路上做对应取舍。
还有一个现实因素是热惯性。真空炉升到高温之后,即使停止加热,屏蔽层和炉壁蓄的热也会继续往工件上辐射,温度掉得很慢。控温系统要提前预判,到温前一段就降低功率,避免过冲。这部分靠PLC里的PID参数整定,老设备改工艺时往往要重新调一遍参数,新参数没稳住之前,温场数据都会飘。
03温度均匀性是怎么建立起来的
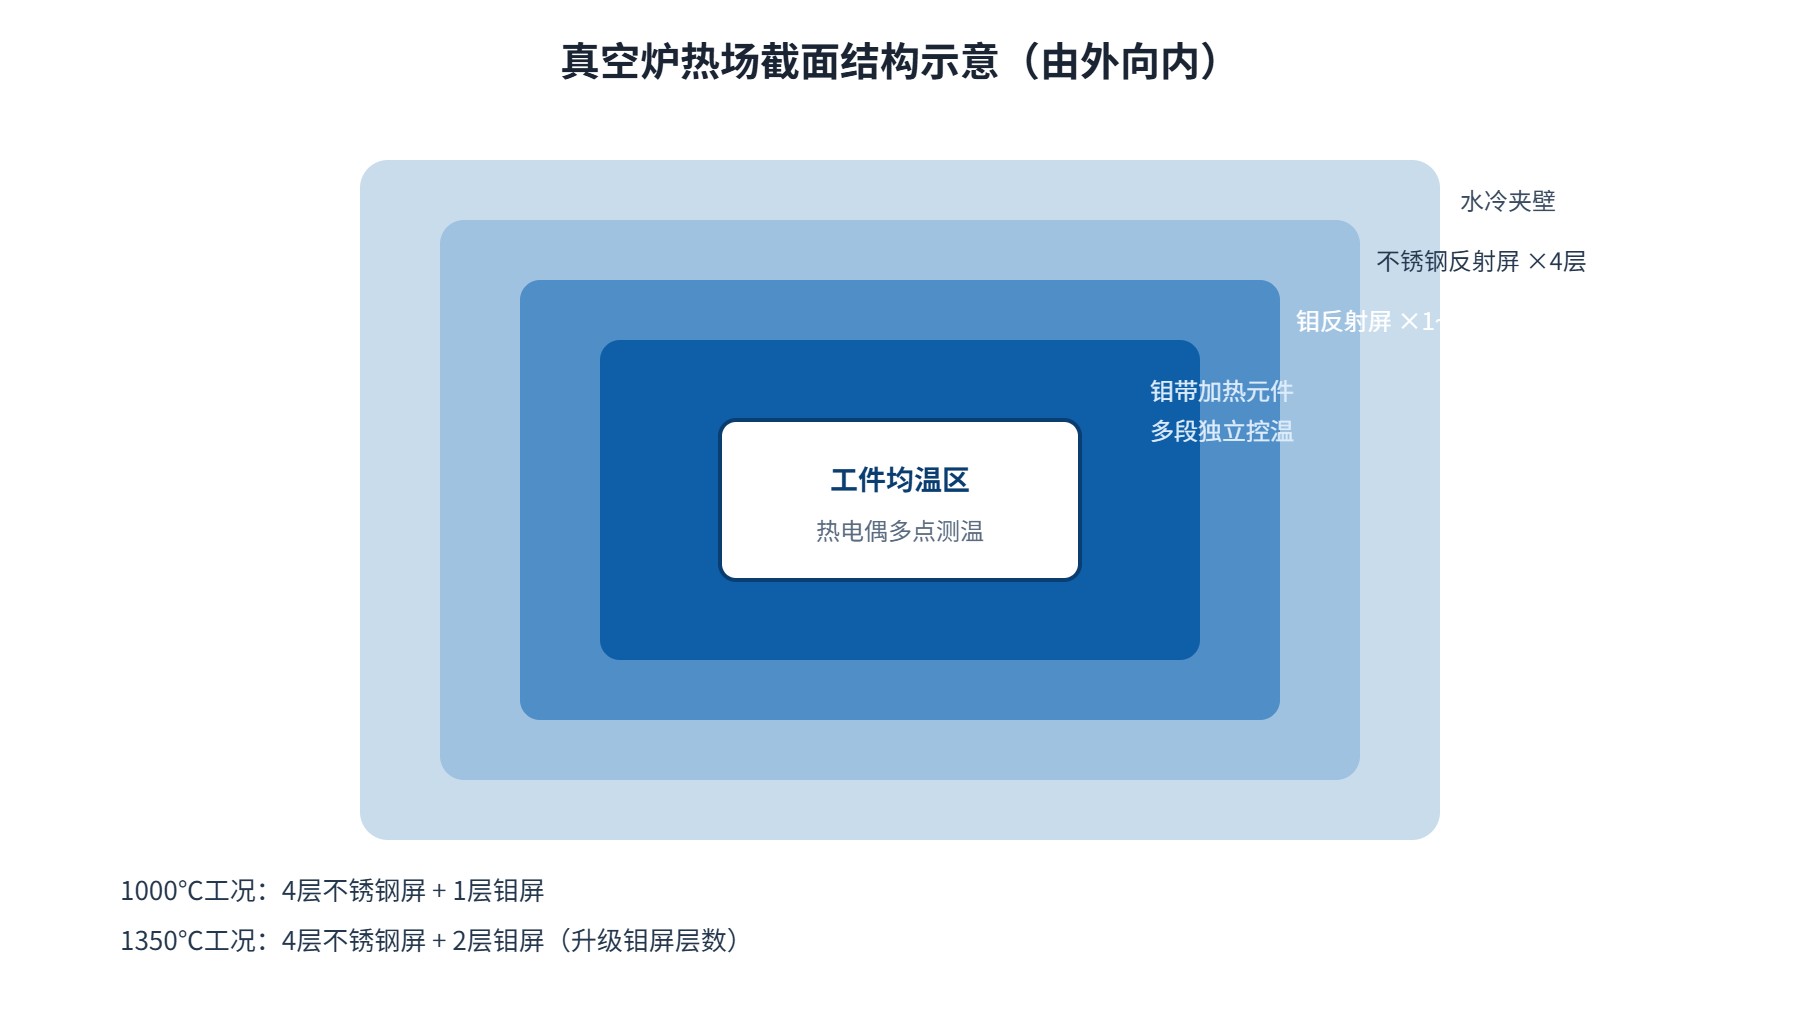
真空炉的温场不是靠一根加热元件硬烧出来的,而是靠一套"热场层级"建立起来的。从炉壁往炉腔中心数,依次是水冷夹壁、多层反射屏、加热元件、工件。反射屏的作用是把加热元件辐射出来的热再反射回去,减少热量被水冷壁带走,同时让炉膛里的热分布更均匀。
热场层级根据工况温度来配。1000℃工况,通常用4层不锈钢屏加1层钼屏;到了1350℃工况,不锈钢屏的耐温不够,要升级成4层不锈钢加2层钼。钼屏无挥发、无灰分,适配钎焊工况;如果是烧结炉用石墨屏,耐温更高但有灰分挥发,不能用在对洁净度敏感的钎焊件上。
加热元件本身的布置也有讲究。钎焊炉常用钼带,常规厚度0.5mm,加厚可以减少高温下的变形和熔断。钼带沿炉膛四周布置,多段独立控温,炉门段、炉中段、炉底段分别调功率,把边角温差压下来。这套布置做得到位,±5℃才有保障;做不到位,同炉工件出来就是两种状态。
反射屏层数也不是越多越好。每加一层屏,隔热效果是好了,但炉体重量、成本、维护难度都上去了。工程上按工况温度算热负荷,选一个刚好够用的层级配置,既能把热量锁在炉膛里,又不会让炉子变得笨重。换屏是件麻烦事,单层钼屏拆装要花大半天,所以选型时把温度档位一次定准,后续就少动热场结构。
04±5℃是怎么测出来的
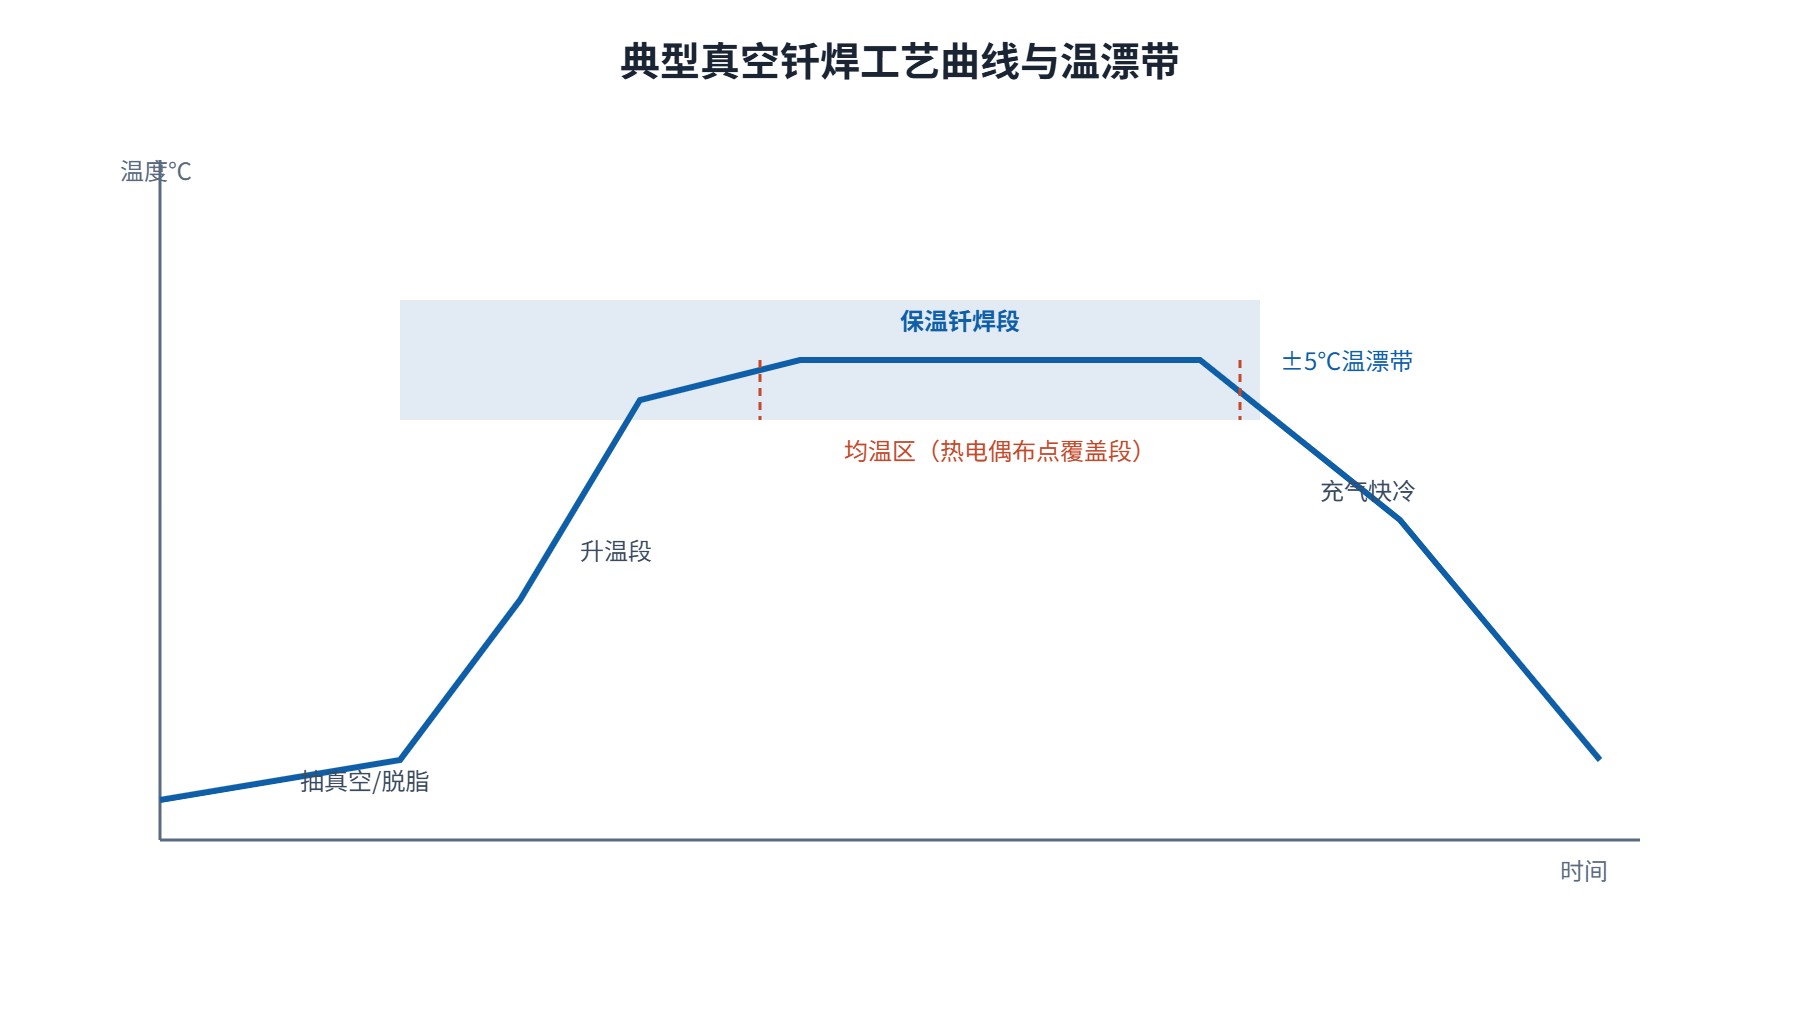
客户问"你们温场均匀性±5℃是真的吗",老师傅一般会带你看测温报告。行业通行的做法是空炉状态下,在炉膛均温区布置若干支热电偶,常见是九点或者十三点布点——上中下三层、每层前中后三个位置,把整个均温区的边角和中心都覆盖到。
然后按工艺升温曲线走到钎焊温度,保温一段时间,记录每支热电偶在保温段的温度波动。所有点里最高温和最低温的差值,就是温场均匀性指标。比如设定1050℃,九点测出来最高1052℃、最低1047℃,差值5℃,就说均匀性±5℃。这个测试要空炉做,装了工件之后温场会被工件本身影响,要另外做工艺验证。
测温用的热电偶常用西门子、欧姆龙这些品牌,无纸记录仪常用北京昆仑的产品,把整段曲线存下来,客户验收时可以调出来看。热电偶用久了会漂移,定期要校准,否则控温表显示1050℃,实际炉温可能已经偏了十几度。这也是为什么新炉验收和每年复校都要做一次温场测试。复校时如果发现某几个点温差变大,就要回头查对应区段的钼带、钼屏有没有变形松动,小问题早处理,别等批量出件了再停炉,那样耽误的产能和返工成本,比一次例行的复校高得多,不划算,也真的不经济。
05温场不均会带来什么后果
同炉工件钎焊程度不一致,是车间里最常见的温场问题。一炉装了几十件板翅换热器,出炉后发现靠近炉门的几件钎料没铺开,靠近炉壁的几件却过烧变色。解剖开看,温度低的位置焊缝虚焊,温度高的位置钎料过度流淌。这种问题单靠调工艺曲线救不回来,根子在温场分布。
还有一种情况是工件翘曲。平板件在温场不均时,一面热一面冷,热应力把板子顶弯,焊完出来就是个弧面。做液冷板的客户对平面度要求很高,翘曲超差就要校平甚至报废。这种情况下,除了温场均匀性,还要配合石墨配重压料,从工艺上把变形压住。
装载量也会影响温场。同一台炉子,装1200kg和装600kg,炉膛里的热吸收分布并不一样。装得太满,工件之间互相遮挡辐射,中心位置温度上不去;装得太少,炉内热容小,控温容易过冲。所以每种工件都有一个合适的装炉方式和装载量区间,不能凭感觉塞。
装料架本身也会影响温场。不锈钢料架吸热慢、蓄热多,石墨料架导热快、温度跟得紧。做批量件时,料架预热次数不够,头一两炉温度都被料架吸走,工件实际到温时间比曲线长。老师傅通常会先空炉走一遍曲线,再装工件走一遍,把两段曲线叠在一起对比,确认工件真正到温后再开始计时保温。
06装载量与炉型选择
真空钎焊炉常见炉型按炉膛尺寸分档,对应不同装载量。以志远常规系列为例:1288型装载量约1200kg,1588型约1500kg,2488型约2500kg。数字大致对应炉膛尺寸规格,客户按自己工件轮廓和批次产能选炉型。装载量不是越大越好——炉子做大了,温场均匀性难度跟着上一个台阶,价格和能耗也跟着涨。
选炉型时建议按"单炉目标产量×1.2~1.3倍余量"来反推装载量,再留出装料架、石墨压块的占用空间。比如每月需要钎焊3000件板翅换热器,单炉装80件、每天两炉,一年下来的产能余量就比较从容。具体炉型和装载量要结合工件最大外形尺寸、进出料方式、车间吊车能力一起确认。
装炉方式上还有个细节,工件在料架上的摆放要留出辐射通道。片与片之间叠得太密,热辐射穿不过去,中间那片温度就上不来;片间距拉得太开,单炉装得又少。车间里通常会拿几块样片做不同间距的试装,配合测温曲线找一个产能和温场的平衡点,再把这个装炉规范固化下来,后续批量生产照这个规范走就行。新工件头几炉一定要盯紧测温曲线,等曲线稳定了再交给操作工按常规节奏跑。
保证温场均匀性的几个设计要点
- 加热元件多段独立控温,炉门段、中段、底部分别调功率
- 反射屏按工况温度配置:1000℃用4层不锈钢+1层钼,1350℃升级到4层不锈钢+2层钼
- 钼带厚度按炉型选型,加厚可减少高温变形熔断
- 空炉九点/十三点测温验收,温差控制在 ±5℃ 以内
- 热电偶定期校准,无纸记录仪留存每炉曲线便于追溯
做温场这一块,没有什么花哨的秘诀,就是加热元件排布、反射屏层级、控温分区、定期测温这几件事反复做扎实。东莞志远工业设备的真空钎焊炉在交付前都会做空炉温场测试,把九点测温报告随设备一起交给客户,后续每年复校一次。具体温度档位、加热元件、装载量要按工件工艺非标确认,报价需根据炉型和配置询价。
07常见问题(FAQ)
小型炉或特定工况炉可以做到1350℃、1700℃甚至2300℃;常规生产用大炉因为热辐射控温难度高,最高温度通常做到1350℃。选炉按工艺温度留余量即可,不必一味追高。
空炉状态下在均温区布置九点或十三点热电偶,上中下三层覆盖边角和中心,按工艺曲线走到钎焊温度保温,记录各点温度,最高温和最低温的差值就是均匀性指标。
真空炉靠热辐射传热,辐射强度跟距离平方成反比。炉体越大,加热元件到炉膛中心的距离越长,边角温漂越大。做到1700℃以上需要的功率、屏蔽层、水冷负荷都成倍增加,投入产出比不划算。
不建议。钼带无挥发、无灰分,适合钎焊,常规厚度0.5mm;石墨耐温到2300℃但有灰分,适合烧结、热处理。两者热场结构、屏蔽层设计不同,互换会带来污染和温场变化。
1000℃工况配4层不锈钢屏加1层钼屏;1350℃工况不锈钢屏耐温不够,升级成4层不锈钢加2层钼屏。钼屏反射效率高、无挥发,是高温段热场的关键。
多数是温场不均导致。靠近炉门、炉底角落温度偏低,钎料没铺开;靠近加热元件的位置温度偏高,钎料过度流淌。先查九点测温数据,再调对应区段加热功率。
影响明显。装太满工件互相遮挡辐射,中心温度上不去;装太少炉内热容小,控温容易过冲。每种工件都要试出合适的装炉方式和装载区间。
建议每年复校一次,或者在更换加热元件、维修炉门密封之后加测一次。热电偶用久了会漂移,不定期校准,控温表显示和实际炉温会出现偏差。
行业常用西门子、欧姆龙热电偶,无纸记录仪常用北京昆仑,真空计常用成都正华。这些计量元件的稳定性直接影响温场数据可信度。
保温段不充气,温场不受影响;保温结束后充入高纯氮或氩并启动风机快冷,是在工艺允许的降温阶段进行的。充气压力和流量按曲线自动控制,不干扰保温段均匀性。
石墨本身导热和吸热都会改变局部热分布,所以压块要按工件轮廓对称摆放,不能一边重一边轻。压料的目的是防翘曲,同时也要尽量保持热对称。
志远常规系列1288型约1200kg、1588型约1500kg、2488型约2500kg。按工件最大外形、单炉目标产量、车间吊装条件综合选型,具体配置和报价需根据炉型和要求询价。

