

01为什么电力配套总是被低估
真空钎焊炉属于工业加热设备里的"大件"。常见的炉型,从966型、1288型、1588型到2488型,单炉加热功率从几十千瓦到两三百千瓦不等。客户在车间规划阶段,往往先盯着工艺温度、真空度、温度均匀性这些指标,等设备厂家把合同签了,才发现车间进线容量不够,要么换变压器、要么重新拉电缆,工期一拖就是一两个月。
问题出在哪?出在"只看加热功率"这个习惯上。加热功率确实是整机里最大的一块,但它不是全部。一台完整的真空钎焊炉由四大件组成:炉体(含加热室、热场、水冷夹套)、真空泵组(机械泵、罗茨泵、扩散泵或分子泵)、电气控制柜(内置变压器、PLC、计量元件)、冷却管件(水冷回路、快冷风机、气动液压阀件)。每一块都有自己的功耗,加起来才是客户进线端要看的装机容量。
行业里有句话叫"小炉看工艺,大炉看装机"。小炉子功率小,车间随便拉一路380V就能跑;大炉子尤其是2488型这种单炉体10吨级的设备,电力、水路、气路、地基任何一项没提前算好,投产之后都是麻烦。志远工业在给客户做技术方案时,会在合同附件里直接给出总功率、进线规格、断路器整定电流、楼面承重建议,就是为了避免后期返工。
02整机总功率到底由哪几块组成
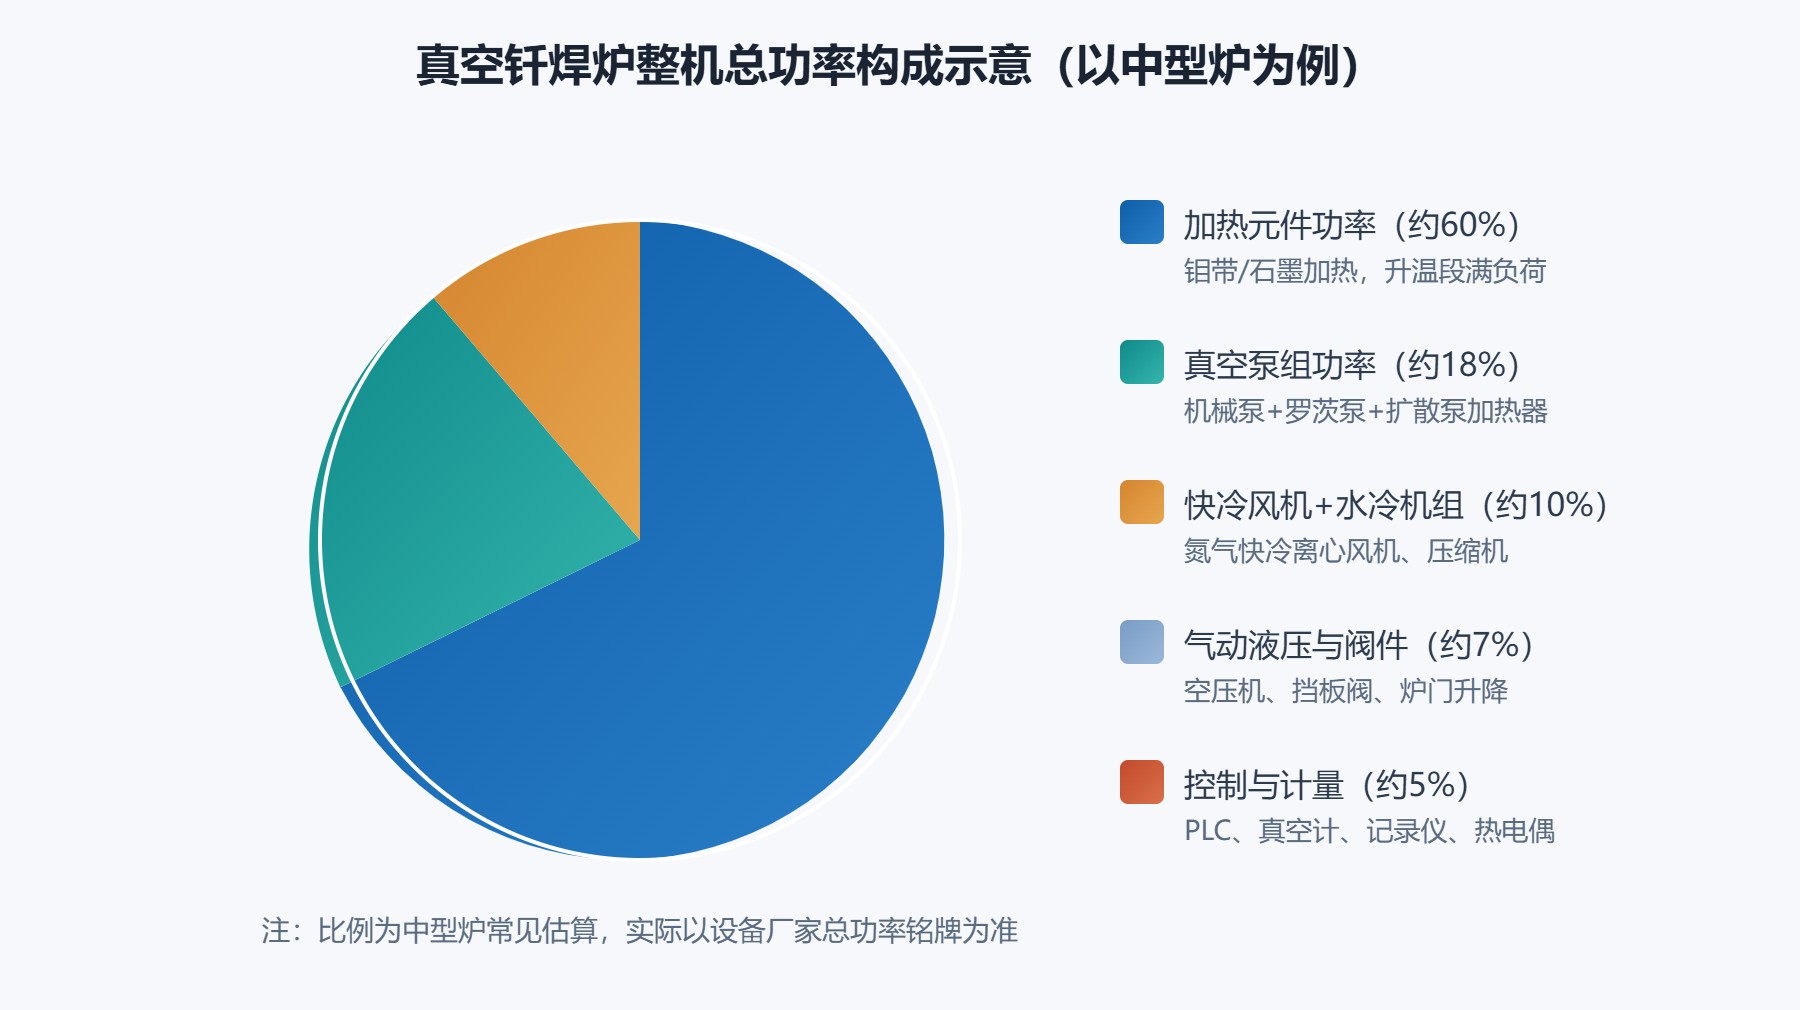
把整机功率拆开看,通常分为五块:加热元件功率、真空泵组功率、冷却系统功率、气动液压与阀门功率、控制与计量功率。前两块是大头,后三块容易被漏算。
加热元件功率是最大的一块。钎焊炉常用钼带加热,厚度0.5mm,根据炉腔大小布置多组。小炉比如966型常见最高1350℃,加热功率在60到90kW;1288型装载量1200kg,功率一般在120到150kW;2488型装载量2500kg,功率能到200kW以上。这部分是连续工作功率,升温段满负荷跑,保温段会下调。
真空泵组功率经常被忽略。一套高真空系统(10⁻⁴~10⁻⁵Pa)通常由机械泵、罗茨泵、扩散泵组成。机械泵几千瓦,罗茨泵几千瓦,扩散泵加热器本身就要十几到二十千瓦,而且扩散泵是连续加热,停机后还要冷却半小时才能断水断电。整套泵组加起来,小型炉可能15到25kW,大型炉能到30到40kW。
冷却系统功率主要指快冷风机和水冷机组。真空钎焊结束后要充入氮气快冷,大炉子配的离心风机功率十几到几十千瓦;如果客户配的是闭环水冷机组(不是直接接冷却塔),压缩机、水泵、风机还要再吃十几千瓦。
气动液压与阀门功率看起来小,但空压机不能省。炉门升降、真空挡板阀、充气阀都靠压缩空气驱动,客户车间要配一台螺杆式空压机,常用7.5到15kW,还要考虑储气罐和干燥机。
控制与计量功率包含PLC、触摸屏、真空计(成都正华)、无纸记录仪(北京昆仑)、热电偶(西门子或欧姆龙)、控制柜散热风扇。这一块整体不大,通常3到8kW,但24小时带电,不能断电。
03从总功率到电力主线:电缆和断路器怎么选
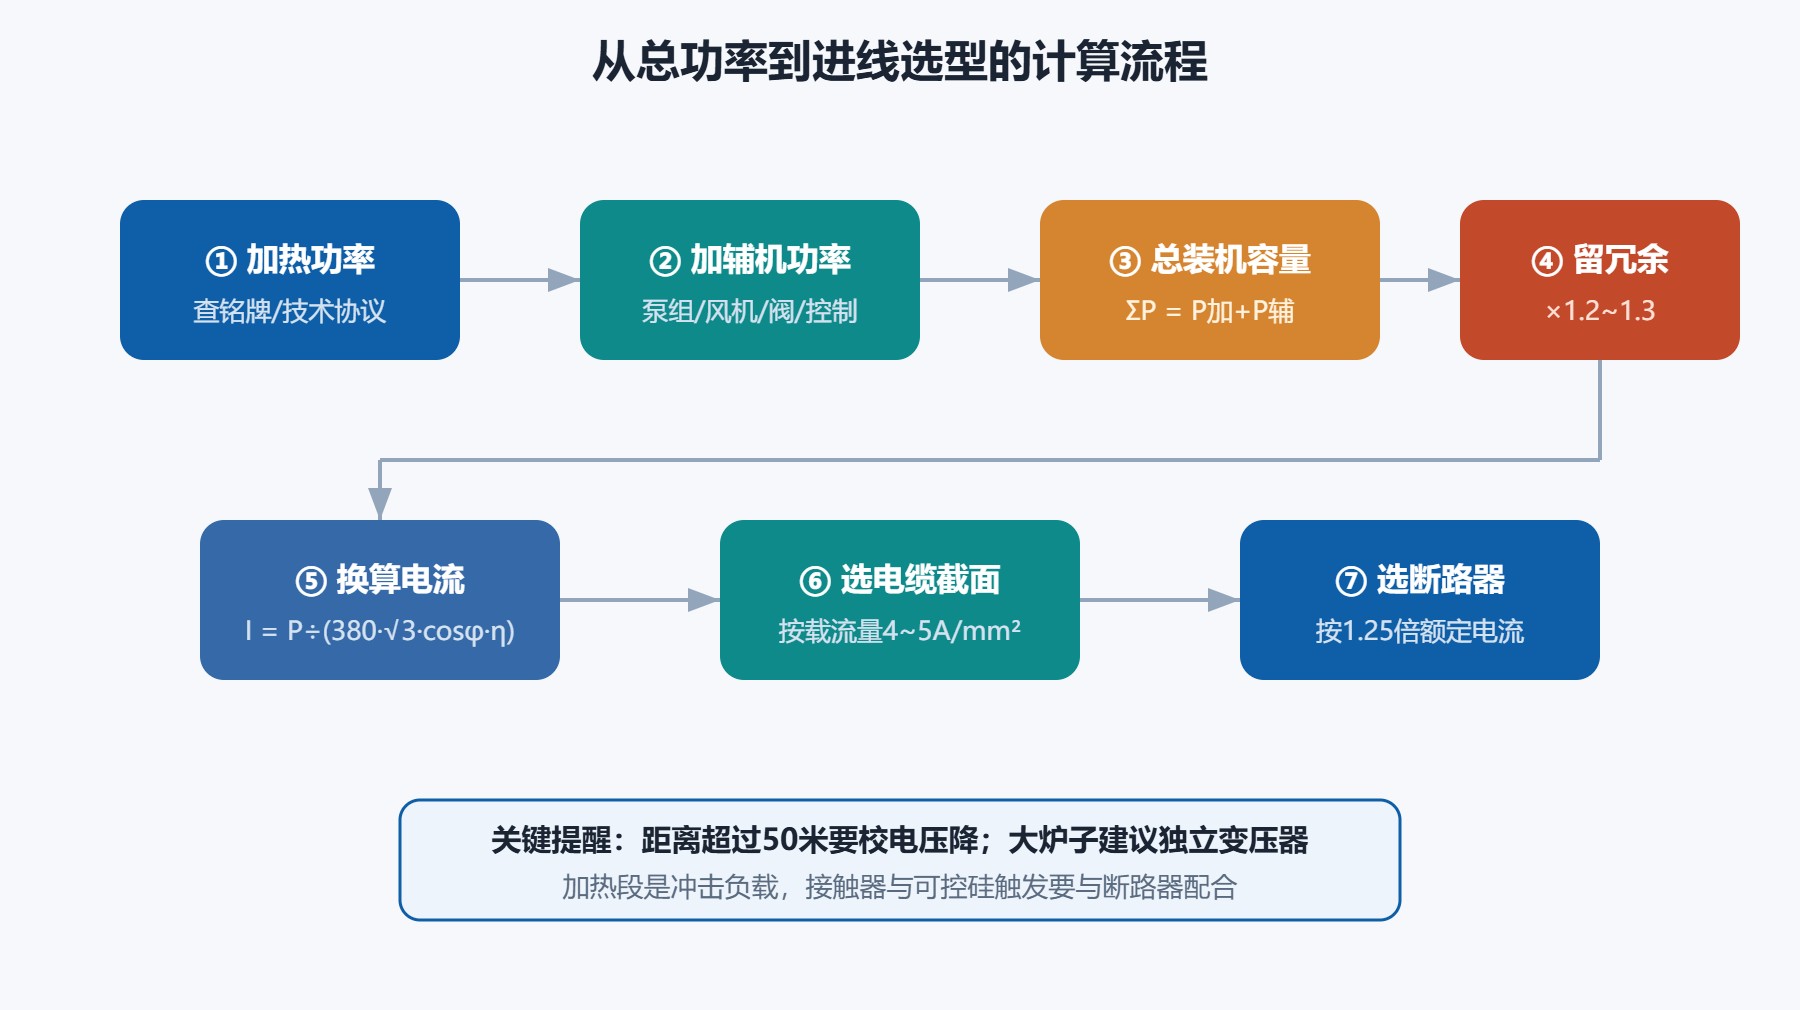
算出总功率之后,下一步是把它换算成客户车间进线端的电流。三相380V系统里,额定电流的粗略算法是:功率(kW)× 1000 ÷(380 × √3 × 功率因数 × 效率)。真空炉这类阻性加热为主的设备,功率因数取0.85到0.9,效率取0.9左右。实际工程上有个经验值:每100kW加热功率,约对应180到200A电流。
举个例子,一台1288型炉,加热功率130kW,真空泵组25kW,冷却风机18kW,空压机11kW,控制5kW,总装机约189kW。换算成电流大约是189000÷(380×1.732×0.88×0.9)≈366A。这时候进线电缆就要按400A以上去选,断路器整定在400到500A之间,还要留冗余。
电缆截面积怎么估?铜芯电缆在空气中敷设,经验值是每平方毫米安全载流量4到5A(短距离、环境温度不高时)。400A电流,至少需要95平方毫米铜缆,通常选120平方毫米更稳妥。如果车间变压器到炉体距离超过50米,还要考虑电压降,电缆再放大一号。铝缆的话载流量要打八折,截面积相应放大。
断路器选塑壳断路器(MCCB)即可,大炉子建议用框架断路器(ACB)做总进线,下面再分路控制加热、泵组、冷却、控制电源。每一路都要带过载长延时、短路短延时、接地故障保护。控制柜里的计量元件要配有功电度表,方便客户核算每炉电耗。
还有一项经常被忽略的是谐波。真空炉加热多采用可控硅调功,属于典型的非线性负载,会向电网回馈3次、5次、7次谐波。车间如果有精密仪器、PLC系统,谐波会导致测量漂移、通讯干扰。建议在加热回路进线侧加电抗器,或者在车间低压侧装有源滤波装置(APF)。这一项在技术协议里要提前提,不要等投产之后发现仪表乱跳再补。
注:上表为常见炉型的经验估算,实际数值受炉腔尺寸、加热方式、泵组配置、是否配闭环水冷机组影响。具体报价与配置需根据炉型和工艺要求询价。
04楼面承重:最容易被漏掉的装机条件
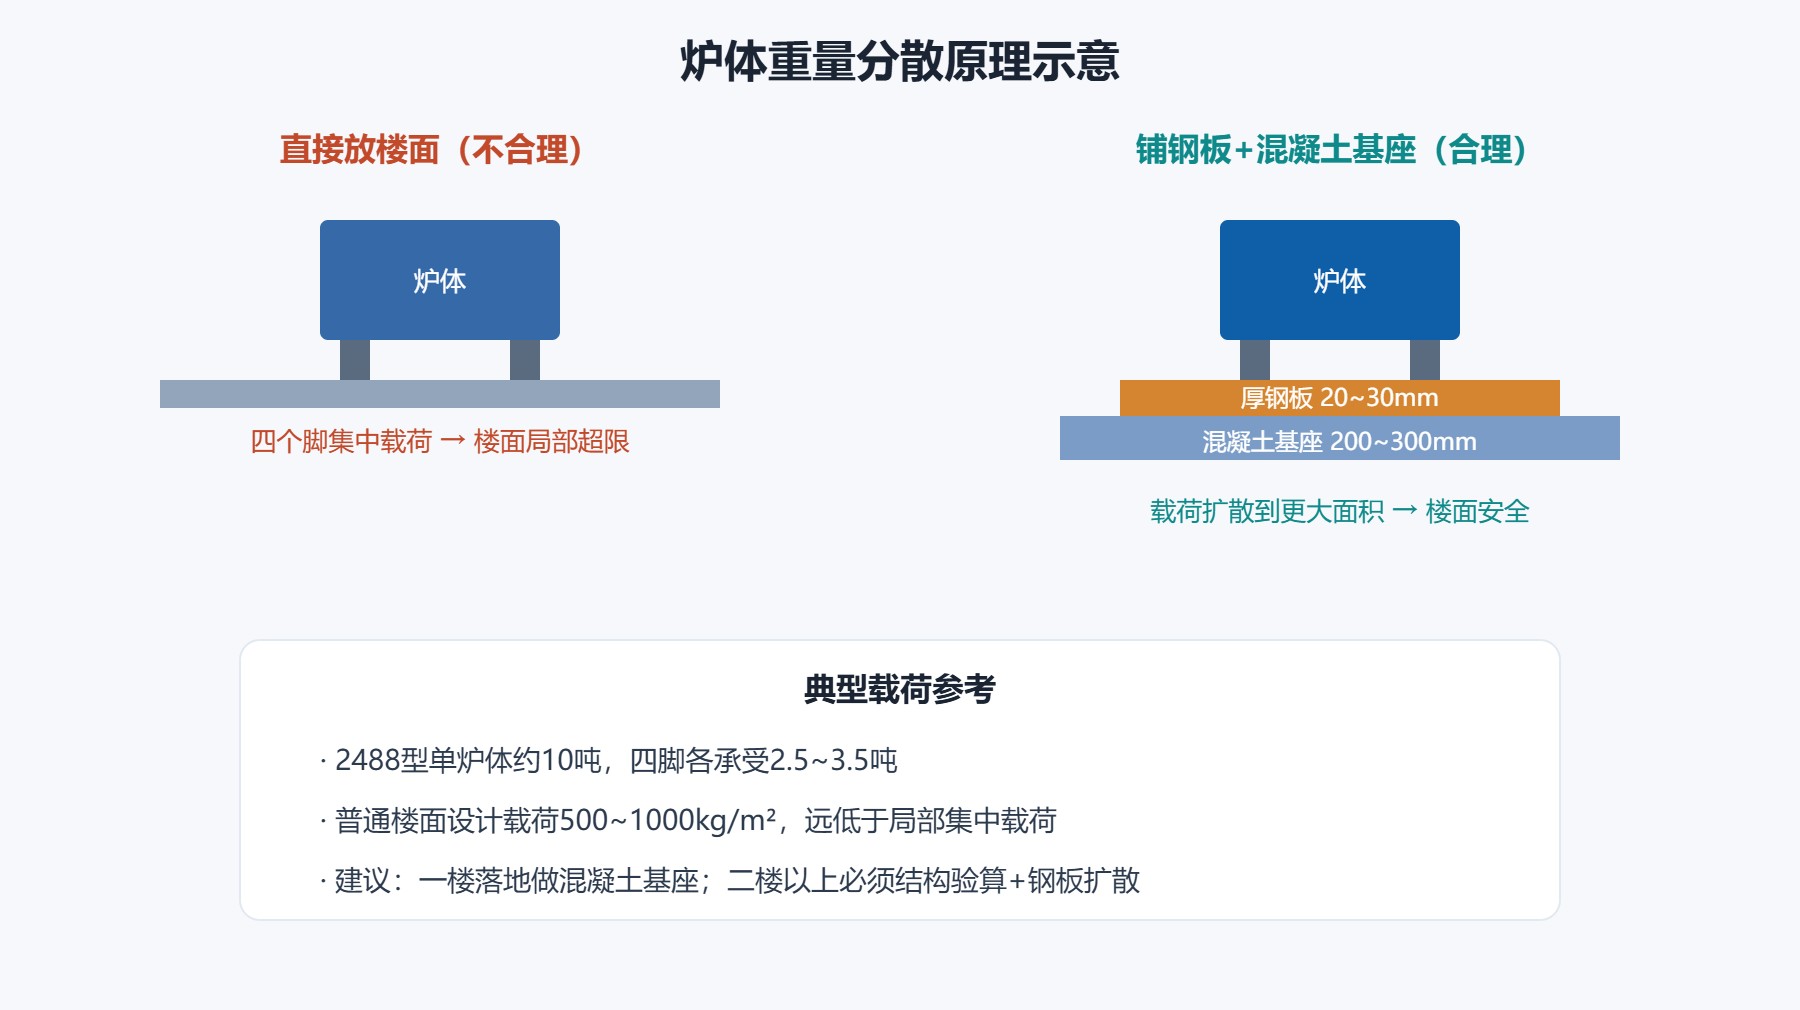
电力算完了,很多客户以为就完事了。其实还有一项经常被忽略的条件——楼面承重。真空钎焊炉的重量非常集中,2488型单炉体就达到10吨,再加上炉内工装、工件、热场材料,实际压在地面上的重量可能超过15吨。更关键的是,这个重量不是均匀分布的,而是集中在炉体底部的四个支撑脚上,每个脚承受3到4吨的集中载荷。
如果车间是混凝土框架结构、一楼地面,问题不大;但如果放在二楼、三楼,或者老旧厂房,就要做承重验算。普通工业楼面设计载荷一般是500到1000kg/m²,而炉体四个脚压下去,局部载荷能到每平方米好几吨,远远超过楼面设计值。这时候常见的做法有三种:
一是把炉子放在一楼,或者新做混凝土基座。基座厚度200到300mm,内配钢筋,面积比炉底大一圈,把集中载荷分散开。二是在低载荷楼面上铺大尺寸分散钢板,钢板厚度20到30mm,长宽各比炉底大1米以上,把四个脚的载荷扩散到更大的面积上。三是结构允许的话,在炉体正下方加钢梁支撑,把力传到主梁上。三种做法可以单独用,也可以组合,具体取决于楼面结构和炉体重量。
05几个真实痛点拆解
痛点一:按加热功率配电缆,投产就跳闸。这是最常见的问题。客户拿着加热功率90kW去配185A电缆、250A断路器,结果炉子一开机,真空泵组、扩散泵、冷却风机一起启动,总电流冲到300A以上,主开关直接跳。有时候不是一开机就跳,而是升温到保温段、扩散泵加热器又满负荷时跳,客户以为炉子坏了,其实是进线容量不够。
痛点二:电缆选太省,发热严重。有些客户为了省钱,电缆选得刚好贴着额定电流走,环境温度一高、距离一长,电缆温升超标,绝缘加速老化。真空炉车间本来就热,电缆桥架如果跟水管、风管走在一起,散热条件更差。一般建议电缆载流量留20%到30%余量。
痛点三:变压器容量偏小,跟其他设备抢电。一台2488型炉总功率380kW,配上空压机、冷却塔、其他辅助设备,车间变压器至少要500kVA以上。如果车间原有变压器只剩200kVA余量,炉子一启动,整个车间电压波动,其他设备也跟着出问题。这种情况要么增容,要么用独立变压器给炉子专线供电。
痛点四:接地和防雷没做好。真空炉控制柜里有可控硅、PLC、真空计这些精密元件,接地电阻要求小于4Ω,建议做到1Ω以下。有些老旧厂房接地网腐蚀严重,雷击时控制柜容易烧模块。炉子入场前要单独打接地极,跟车间主接地网可靠连接。
06装机条件自检清单
- 向设备厂家索要整机总功率(含加热、泵组、风机、阀件、控制),不要只看加热功率
- 按总功率×1.2~1.3冗余,换算成额定电流,再选电缆和断路器
- 车间变压器容量 ≥ 整机总功率÷0.8,建议留20%以上余量
- 进线距离超过50米,校一次电压降,电缆放大一号
- 一楼落地做200~300mm混凝土基座;二楼以上必须结构验算
- 炉体四个支撑脚位置铺厚钢板,把集中载荷扩散到楼面
- 独立接地极,接地电阻小于4Ω,控制柜外壳可靠接地
- 单独配空压机(7.5~15kW),带储气罐和干燥机
把这些条件在合同签订前就跟设备厂家逐项确认,装机阶段就能少走很多弯路。设备厂家在交付真空钎焊炉时,会随技术协议附上一页《客户装机条件清单》,把电力、水路、气路、地基的具体参数写清楚,客户拿给车间施工方直接照做就行。具体报价需根据炉型和配置询价。
07常见问题(FAQ)
绝大多数真空钎焊炉都是380V三相供电,966到2488型都在这个电压等级。关键不是电压,而是容量——要根据整机总功率(不是加热功率)核算电流和变压器容量。小炉90~130kW用380V没问题,大炉300kW以上也还是380V,只是电缆和断路器要相应放大。
如果车间原有变压器余量足够(超过总功率25%以上),可以共用;如果车间其他设备已经把变压器占满,或者炉子功率超过250kW,建议配独立变压器专线供电,避免启动时电压波动影响其他设备。一般2488型这种大炉配500~630kVA独立变压器比较稳妥。
技术上可以,但不推荐。铝芯载流量比铜芯低约20%,接头容易氧化发热,真空炉车间环境温度又高,长期运行可靠性差。如果一定要用铝缆,截面积要比铜缆放大1.5到2倍,接头要做镀锡处理。短距离临时用可以,长期生产建议铜芯。
按额定电流的1.25到1.3倍选。比如算出来额定电流366A,断路器选400或500A。加热回路建议分路控制,每一路单独带MCCB,总进线用框架断路器。要带过载长延时和短路短延时保护,不要用普通塑壳开关凑合。
真空炉以阻性加热为主,功率因数本身在0.85以上,不算低。但如果车间还有大量电机、空压机,整体功率因数可能被拉低到0.9以下,供电局会罚款。建议在车间低压侧集中补偿,把功率因数提到0.95以上,炉子本身不用单独补偿。
有。真空炉一炉工艺时间长(从升温到保温到快冷,一般8到15小时),电费占运行成本比例不低。很多客户把升温段安排在夜间谷电时段,保温和快冷放在白天,能明显降低每炉电耗成本。具体要结合工艺曲线和车间排班来定。
普通工业楼面设计载荷500~1000kg/m²,这个数值是均匀载荷。炉体是四个脚集中载荷,局部能到几吨每平方米,远超楼面设计值。所以一楼落地做混凝土基座,二楼以上必须让结构工程师验算,不能凭经验放。
常见做法是C25混凝土基座,厚度200~300mm,内配双层钢筋网,基座长宽比炉底各大出500mm以上,表面找平。如果地面松软,还要换填或打桩。炉体就位后用水平仪调平,地脚螺栓固定。具体尺寸要根据炉底脚印和当地地质条件设计。
要。炉门升降、真空挡板阀、充气阀、气动夹具都靠压缩空气。一般配7.5~15kW螺杆式空压机,带储气罐(1~2m³)和冷冻干燥机,供气压力0.6~0.8MPa。如果车间已有公用气源,要确认流量和干燥度够不够。
控制柜接地电阻建议小于4Ω,有条件做到1Ω以下更好。真空计、可控硅、PLC这些精密元件对接地很敏感,接地不好容易出现测量漂移、模块烧毁。炉子入场前单独打接地极(2~3根镀锌角钢),跟车间主接地网连接。
要。但真空炉加热是阻性负载,漏电流本身偏大,普通漏电开关(30mA)容易误跳。建议总进线装300mA延时型漏电报警,不直接跳闸;加热回路用绝缘监测,发现绝缘下降时报警提示。冷却水接头附近的电气盒要加防漏液感应。
不建议。临时电缆载流量、断路器容量都不一定够,试车阶段要升温到工艺温度,加热满负荷,临时电很容易出问题。如果非要临时试车,必须按整机总功率核算电缆和开关,不能随便接一路380V就干。正式生产前还是要把固定电缆和断路器装好。

