

联系电话
13631572573


钎料选得对不对,往往在出炉那一刻就见分晓:焊缝饱满、圆角连续、母材没有被啃蚀,是选对了;出现虚焊、熔蚀、钎料堆成瘤或者根本没铺展开,多半是钎料体系与母材、温度没匹配上。本文按原理—五大体系—选型误区—决策步骤—12个高频问题的顺序,把真空钎焊炉钎料怎么选讲清楚。
真空钎焊属于母材不熔化的连接工艺。整个过程中,被连接的零件保持固态,真正熔化并填充到接头缝隙里的,是熔点低于母材的钎料。钎料熔化后依靠毛细作用被吸入并填满接头间隙,冷却凝固后把两个零件连成一个整体。可以说,母材决定了零件的形状和性能,而钎料决定了连接的成败。
在真空环境下,工件表面没有空气,金属在高温下不易氧化,液态钎料可以在清洁的母材表面充分铺展,这也是真空钎焊能够获得高质量接头的原因。但真空只解决了"不氧化"的问题,钎料本身的成分、熔点、润湿性和与母材的相容性,仍然需要工程师一项一项匹配。钎料选错,真空度再高、曲线再讲究,接头也靠不住。
从应用面看,铝制板翅式换热器、液冷板、雷达波导、航空发动机叶片、不锈钢油路组件、钛合金承力件,各自服役温度、母材材质、强度要求差别很大,对应的钎料也分属不同体系。把钎料简单理解成"熔点低一点的金属",是新手最容易踩的坑。
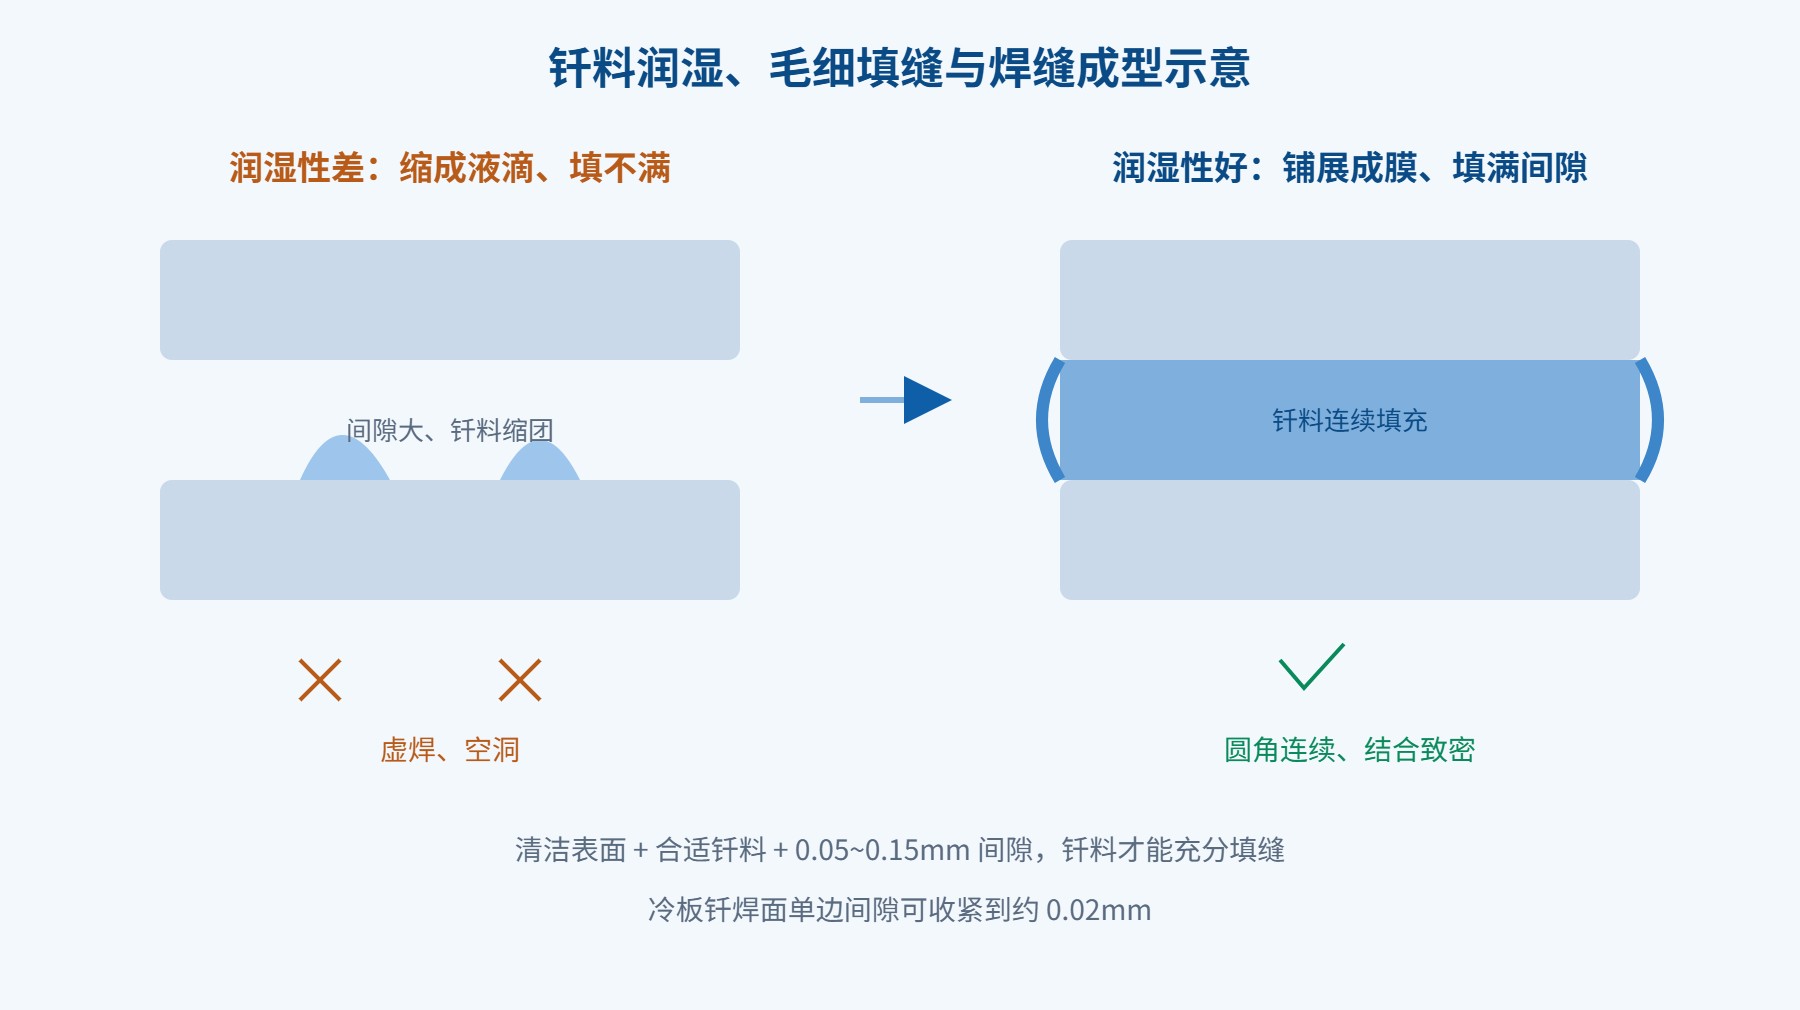
要理解钎料选型,先要看懂三个物理过程:润湿、毛细填缝和凝固成缝。
钎料熔化后,如果在母材表面缩成一个个液滴,说明润湿性差,焊缝填不满;如果能像水在干净玻璃上一样摊开成膜,说明润湿性好。润湿性取决于钎料与母材之间的亲和力,以及母材表面是否清洁、有没有氧化膜。真空环境能去除大部分氧化膜,但钎料成分本身也常加入利于润湿的元素,比如铝钎料里的硅、镍基钎料里的硼和硅。
接头装配时会预留很小的间隙,液态钎料正是在这个间隙里靠毛细作用被吸入并填满。间隙太大,毛细作用弱,钎料填不深,还容易形成空洞;间隙太小,钎料进不去,会出现虚焊。一般钎焊接头的装配间隙控制在0.05~0.15mm,冷板钎焊面甚至要求单边间隙约0.02mm,这也是钎料选择要和间隙设计配合的原因。
钎料在液态下会与母材发生元素互溶。如果钎料对母材的溶解能力过强,或者保温时间过长、温度过高,就会把薄壁母材溶出一道沟,称为熔蚀(也叫侵蚀)。凝固后,钎缝与母材之间形成冶金结合,圆角越连续光滑,说明填充越充分。理解了这三点,就能看懂下面各钎料体系的差别从何而来。
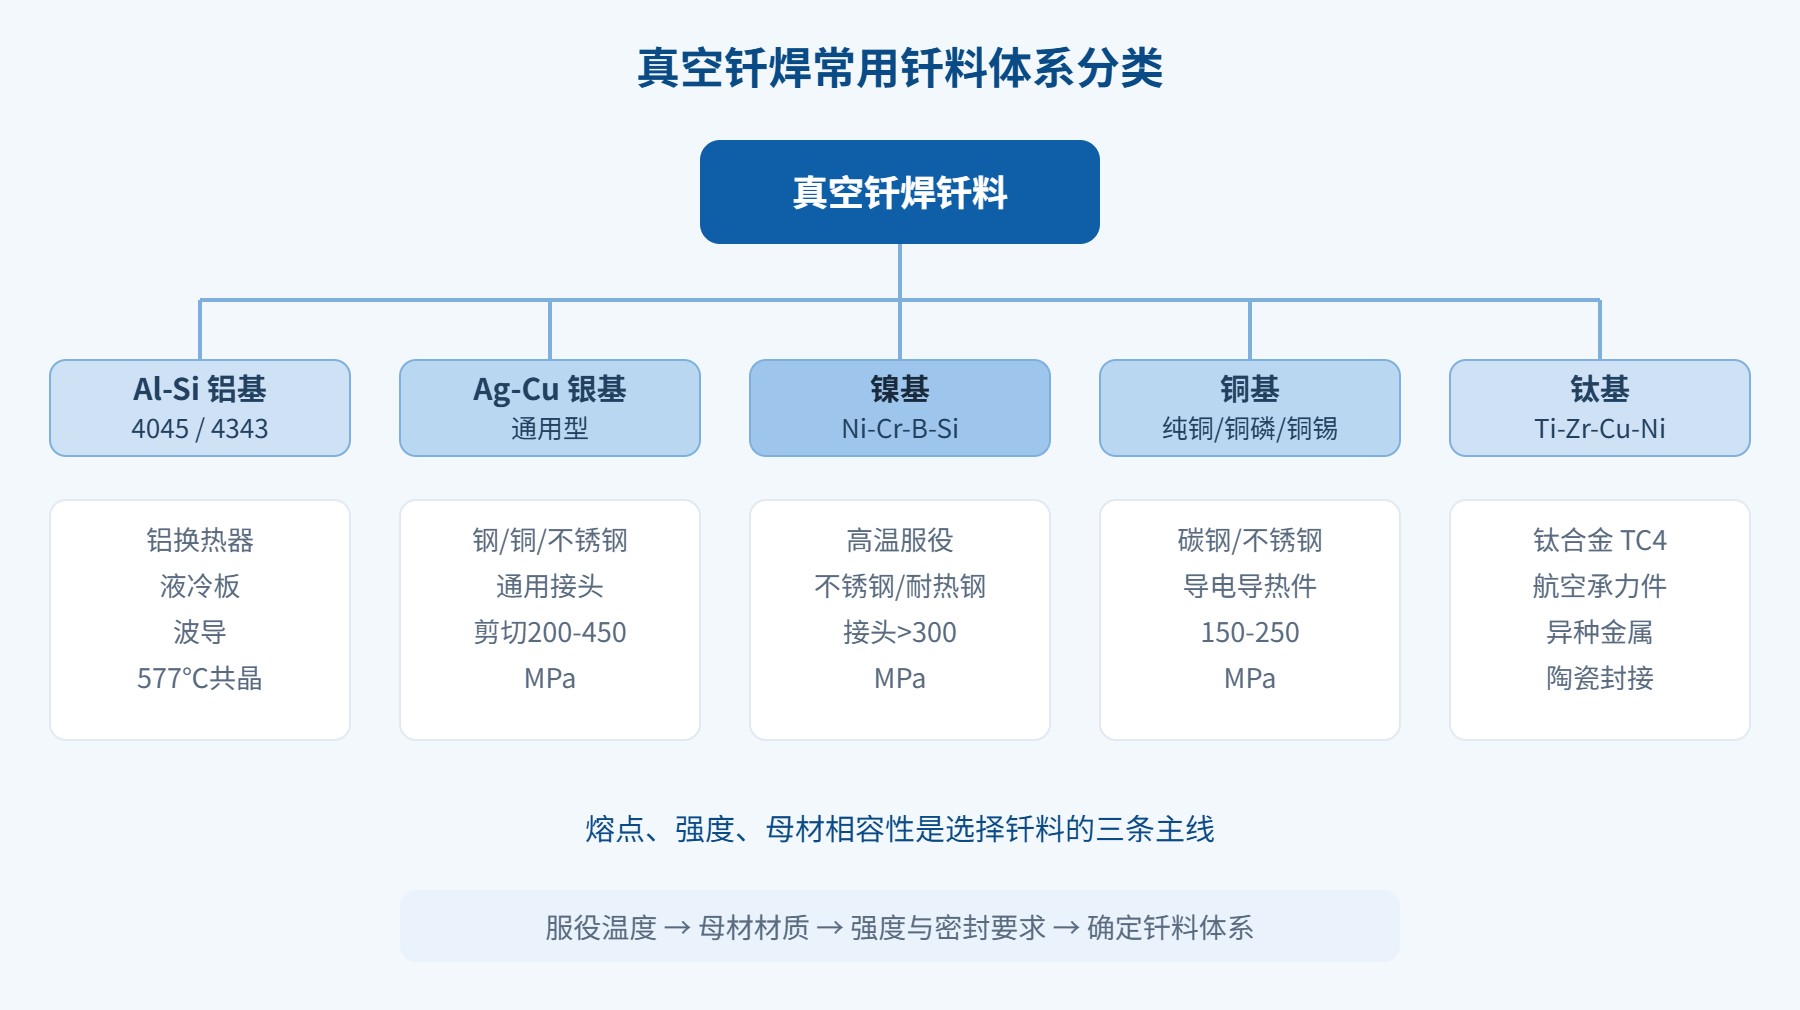
下面这张表把工程上常用的五类钎料按成分、液相线温度、接头强度和适用母材做了横向对比,是选型时最常用的一张速查表。表中强度为常见工况下的参考区间,具体以评定数据为准。
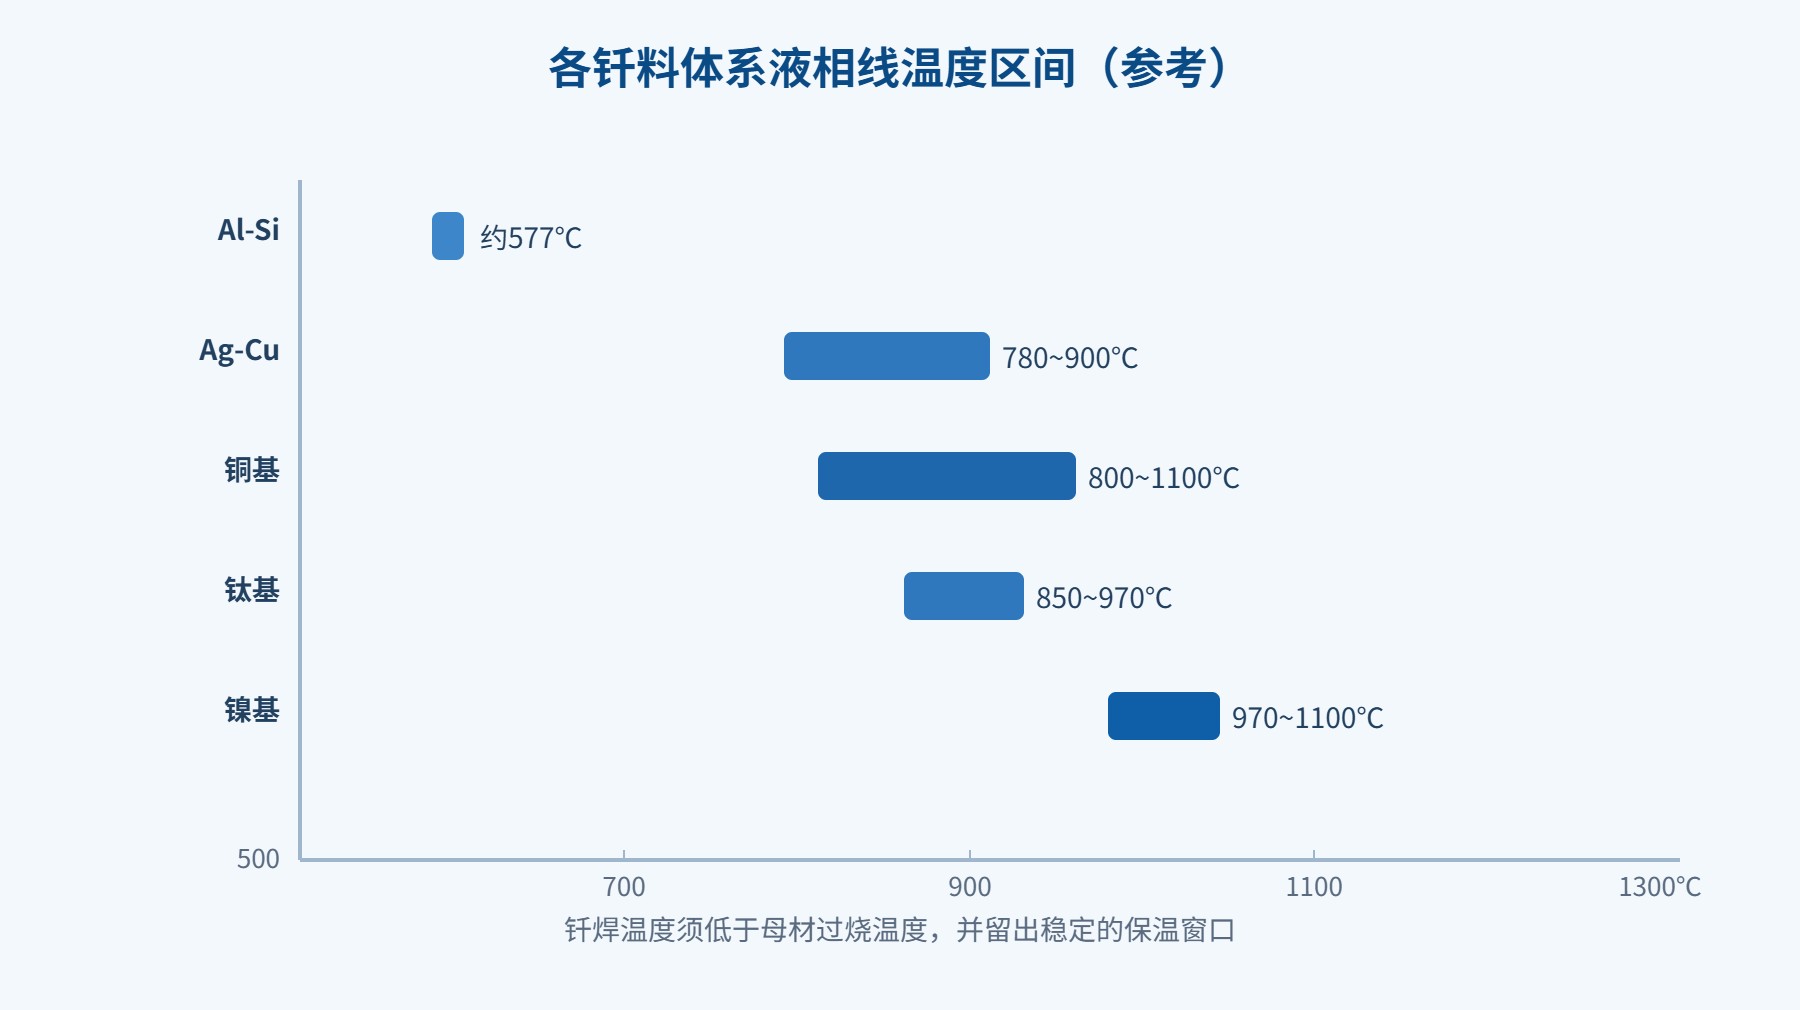
铝换热器、液冷板普遍采用Al-Si系钎料,常见牌号4045、4343,以复合板(钎焊板)皮材或箔、丝的形式使用。Al-Si共晶点约577℃,在600℃上下即能熔化铺展,润湿性好、流动性强,能在密集的翅片与隔板之间形成连续焊缝。铝钎焊温度窗口窄,母材(如3003)过烧温度与钎料熔点比较接近,温度控制要稳,一般均温区控制在±3℃以内。
银基钎料以银铜为基础,工艺性好、对多种钢和铜合金都能润湿,钎焊接头剪切强度大致在200~450MPa区间,是通用性很强的一类。银基钎料熔点适中、焊缝塑性和导电性较好,适合不锈钢、铜、碳钢的精密连接,以及需要一定导电、导热能力的接头。含银量越高,工艺性往往越好,但成本也越高,选型时要在性能与成本之间平衡。
镍基钎料以Ni-Cr-B-Si为代表(BNi系列),硼、硅既是降熔元素又起到润湿作用,钎焊温度约970~1100℃。这类钎料的高温强度和耐蚀性突出,接头强度可超过300MPa,适合不锈钢、耐热钢在高温、腐蚀环境下服役的零件,如航空发动机热端部件、油路和燃气组件。需要注意的是,镍基钎料对间隙较敏感,大间隙焊缝里容易出现脆性硼化物,宜采用小间隙。
铜基钎料包括纯铜、铜磷、铜锡等,成本相对低,工艺成熟,主要用于碳钢、低合金钢和部分不锈钢,接头强度大致150~250MPa。纯铜钎料在还原气氛或真空下对钢润湿良好,常用于要求不高的承力与密封接头;铜磷钎料自钎性好,在铜及铜合金上用得较多,但用于钢时要注意磷带来的脆性。
钛合金(如TC4)化学活性高、表面氧化膜致密,普通钎料难以润湿,需要用Ti-Zr-Cu-Ni这类钛基钎料,或在银铜中加入活性元素钛的Ag-Cu-Ti钎料。后者还广泛用于陶瓷—金属封接,靠活性元素在陶瓷表面形成反应层实现连接。这类钎料对真空度和间隙要求更高,工艺窗口也更窄。
某厂家做铝制板翅式换热器,最初为了改善流动性换用了含硅偏高的钎料,并把钎焊温度提高了十几度。结果焊缝确实饱满了,但隔板靠近钎料集中处出现明显溶蚀,打压时出现微渗漏。后来把钎料改回匹配牌号、峰值温度降回工艺窗口、并在钎料集中处减少了涂覆量,溶蚀和渗漏才消除。这个案例说明,钎料、温度、涂覆量是绑在一起调的,单改一项往往顾此失彼。
钎料的供货形态要和接头形式、装配方式匹配。铝换热器大量使用两面或单面复合钎料的钎焊板(皮材),翅片、隔板在叠装时即自带钎料,适合批量、自动化叠装;复杂结构、局部补钎或没有合适复合板的场合,会用到钎料丝、箔带、粉末或钎料膏,按缝长定量放置。膏状钎料由钎料粉与黏结剂调配,涂覆位置和厚度可控,但要注意黏结剂在升温过程中需充分挥发,否则会在焊缝里留下气孔和残碳。
钎料用量的原则是"够填缝、不富余"。理论用量可按焊缝体积乘以钎料密度估算,再结合圆角和损耗留一定余量;用量不足,钎料填不到缝端、圆角不连续;用量过多,钎料会在缝外堆积成瘤,还会沿母材表面漫流,加重对薄壁的熔蚀,甚至堵住换热器的窄流道。对多焊缝、密集翅片的产品,建议在试片上先标定单位面积的钎料用量,再批量执行。
钎料进厂和存放也有讲究。不同批次的成分、熔化温度可能有小幅波动,关键产品应核对材质证明并做熔程复验;铝复合板存放要防潮、防折弯,避免皮材脱落或氧化;粉状、膏状钎料要按规定条件储存、注意保质期,黏结剂干涸或粉材受潮都会影响使用。钎料一旦出现氧化、结团、成分异常,就不应继续用于关键焊缝。
如果对钎料与母材匹配、温度曲线没有把握,建议在设备与工艺阶段一并确认。东莞志远工业设备在真空钎焊炉及配套工艺上有较多实践,可结合具体产品提供选型建议,也可参考其真空钎焊炉产品与工艺资料,把钎料、设备和曲线一起规划。更多设备细节还可查看真空钎焊炉产品介绍。
钎料熔点是不是越低越好?
不是。熔点要和母材匹配,既要保证钎焊时母材不过烧、不软化,又要留够保温窗口。铝钎料熔点低,但母材过烧温度也低,温度控制反而更严。
4045和4343钎料有什么区别?
两者都属Al-Si系,含硅量不同,4045含硅约10%,流动性好、圆角更饱满;4343含硅约7.5%,熔蚀倾向相对小。具体按母材厚度和焊缝要求选择。
银基钎料含银越高越好吗?
含银高通常工艺性、塑性更好,但成本也更高。满足强度和密封要求的前提下,应选含银量合适的牌号,避免一味追求高银。
镍基钎料为什么要求小间隙?
镍基钎料里的硼、硅在大间隙焊缝中容易形成连续脆性化合物,降低接头塑性。小间隙有利于钎料均匀填充并抑制脆性相,常配合0.05~0.1mm以内的间隙。
碳钢件用哪种钎料经济?
碳钢、低合金钢多用纯铜或铜基钎料,成本低、工艺成熟;强度和密封要求较高时可改用银基钎料。
钛合金为什么要用专门钎料?
钛表面氧化膜致密、化学活性高,普通钎料难以润湿。需用Ti-Zr-Cu-Ni钛基钎料,或含活性钛的Ag-Cu-Ti钎料,并在较高真空下进行。
钎料润湿差、缩成液滴怎么办?
先排查表面清洁度和氧化膜,再确认钎料与母材是否匹配、真空度和温度是否到位。改善清洗、提高真空度、选用含润湿元素的钎料通常有效。
钎料涂多了有什么坏处?
钎料过多会在局部堆积成瘤,加重对薄壁母材的熔蚀,还可能流到不该连接的位置造成堵孔、粘连。应按缝长和间隙定量供给。
钎缝出现熔蚀是什么原因?
常见原因是钎料对母材溶解过强、温度偏高或保温时间过长。可降低峰值温度、缩短保温、改用熔蚀倾向小的钎料并减少用量。
钎料和母材会发生电化学腐蚀吗?
会。两者电位相差较大时,在潮湿或盐雾环境下钎缝可能优先腐蚀。铝制件宜选电位与母材接近的钎料,并配合表面处理。
钎料有哪些供货形态?
常见有丝、箔、片、粉、膏以及铝复合板的钎焊皮材。按接头形式和自动化程度选择,复杂密集焊缝多用箔带或膏状钎料定量涂覆。
换钎料后要不要重新做工艺评定?
需要。钎料成分或牌号变化会影响熔点、流动性和焊缝组织,应重新做试片验证强度、密封和外观,固化曲线后再批量生产。