

联系电话
13631572573


真空烧结炉常用于抽真空后充入氢气或惰性气体保护的工况,借助中频感应加热使钨坩埚升温,再以热辐射方式加热工件,适合科研、军工单位对钨、钼及其合金等难熔金属粉末进行成型烧结。这类设备对安装环境与开机前准备要求较高,本文按开机前的检查顺序,把关键动作梳理成一份可对照的清单。
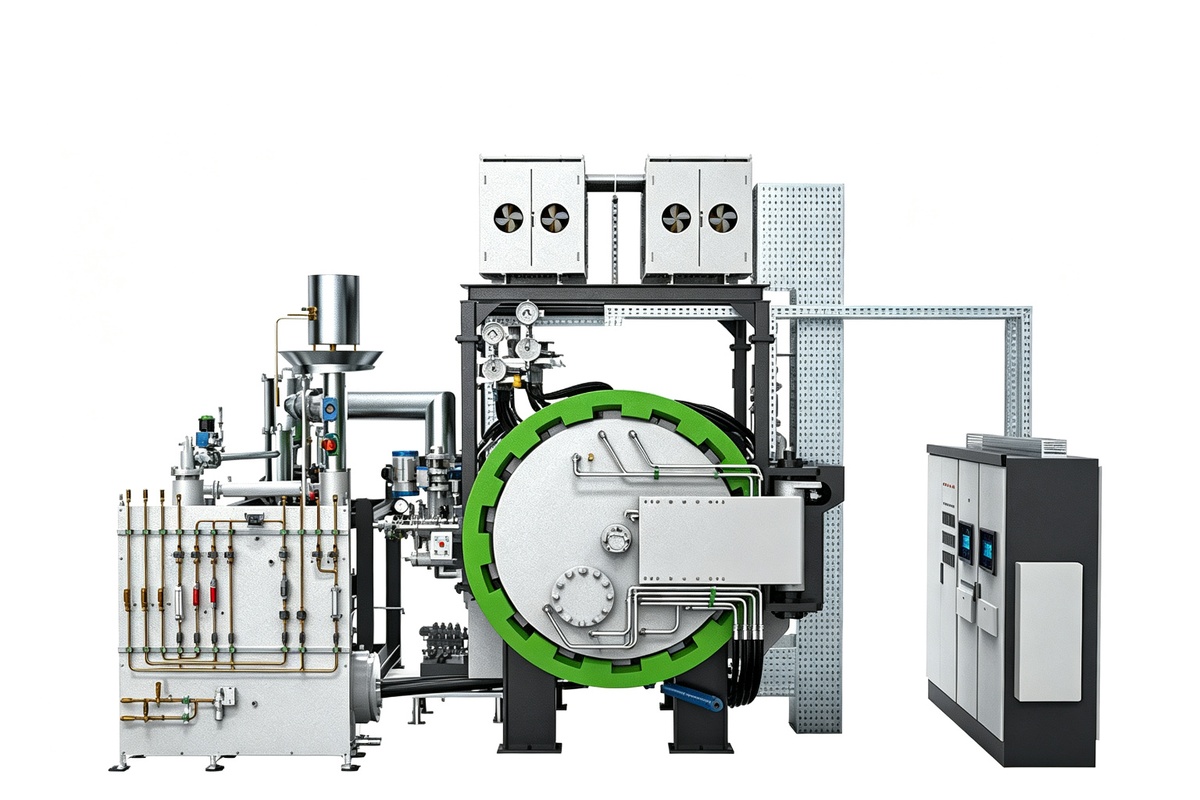
安装场地应满足真空卫生要求:空气清洁、干燥,通风良好,工作场地不易扬起灰尘。灰尘进入真空系统会污染密封件与阀门,影响抽气效率;湿度过高则会加剧保温层吸潮,延长抽真空时间。建议将设备布置在独立的热工实验区,并与振动、粉尘源保持距离。
开机前先打开控制柜,逐项检查内部元件与配件是否齐备、完好,接触器、继电器、仪表、接线端子无松动、无烧蚀痕迹。控制柜应按基础图固定在相应地基上,避免运行中因振动产生位移。随后按照接线图并参考电气原理图,接通外接主回路与控制回路,并可靠接地,确认接线与图纸一致后方可送电。
检查电器可动部分应活动自如、无卡滞;用兆欧表测量回路绝缘电阻,一般要求不低于2兆欧姆。同时确认各阀门处于关闭位置、控制电源开关在关位、手动调压旋钮逆时针旋至零位、报警钮置于开位,为后续按流程升压升温做好准备。
按平面图完成设备循环冷却水连接。建议在总进、出水管处再并接一路备用水源(可用自来水),以防循环水故障或突然停电导致断水,进而烧坏水冷密封圈。水温、水压应满足设备说明书要求,并在供水路上设置过滤与压力表,便于日常巡检。
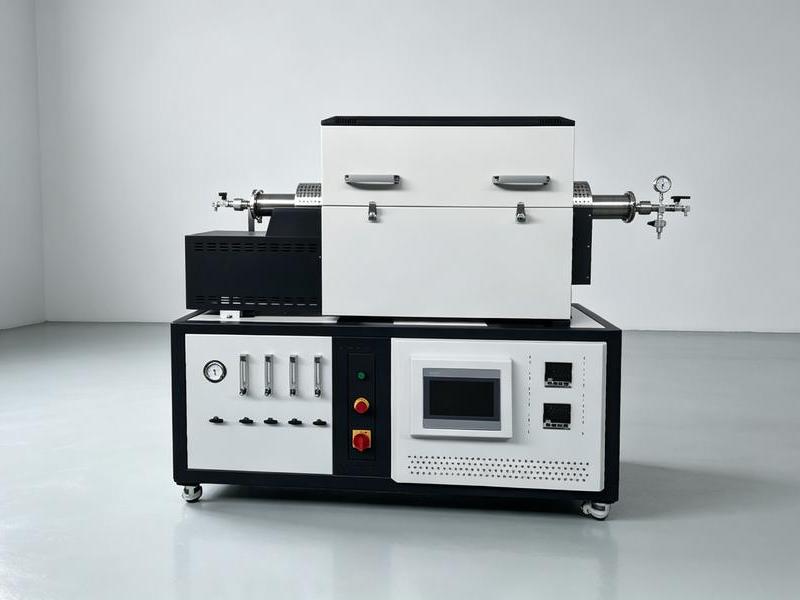
在志远工业设备交付的产品序列中,真空钎焊炉与真空箱式气氛炉在开机前检查项上与真空烧结炉高度相似:都要求先查控制柜、再核对接线与接地、最后确认冷却水。区别在于钎焊炉更关注钎料与工件对位,气氛炉更关注管路气密性与气氛置换次数。把这套检查清单固化下来,可以显著降低误操作风险。
综上,真空烧结炉的安全使用始于开机前的逐项确认。场地、控制柜、电气、阀门与冷却水这五个环节任何一处疏漏,都可能在升温过程中被放大成故障。按清单逐项打勾,是把工艺风险挡在开机之前的有效做法。