联系电话
13631572573


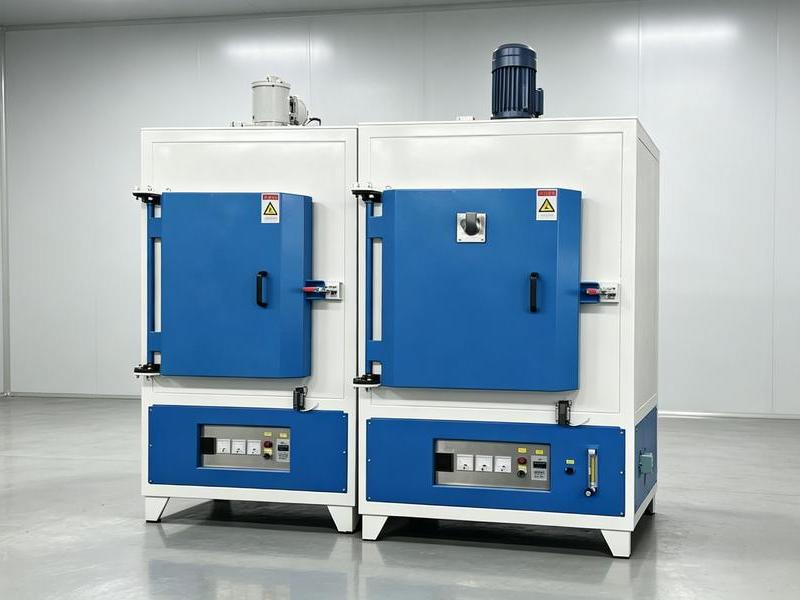
规范的操作规程是真空炉安全稳定运行的基础。无论是真空钎焊炉还是真空箱式气氛炉,开机、装料、抽真空、加热、冷却到卸料,每一步都有明确动作。本文把现场常用的操作步骤整理成九个要点,并说明热电偶与压升率对炉内气氛的保护作用。
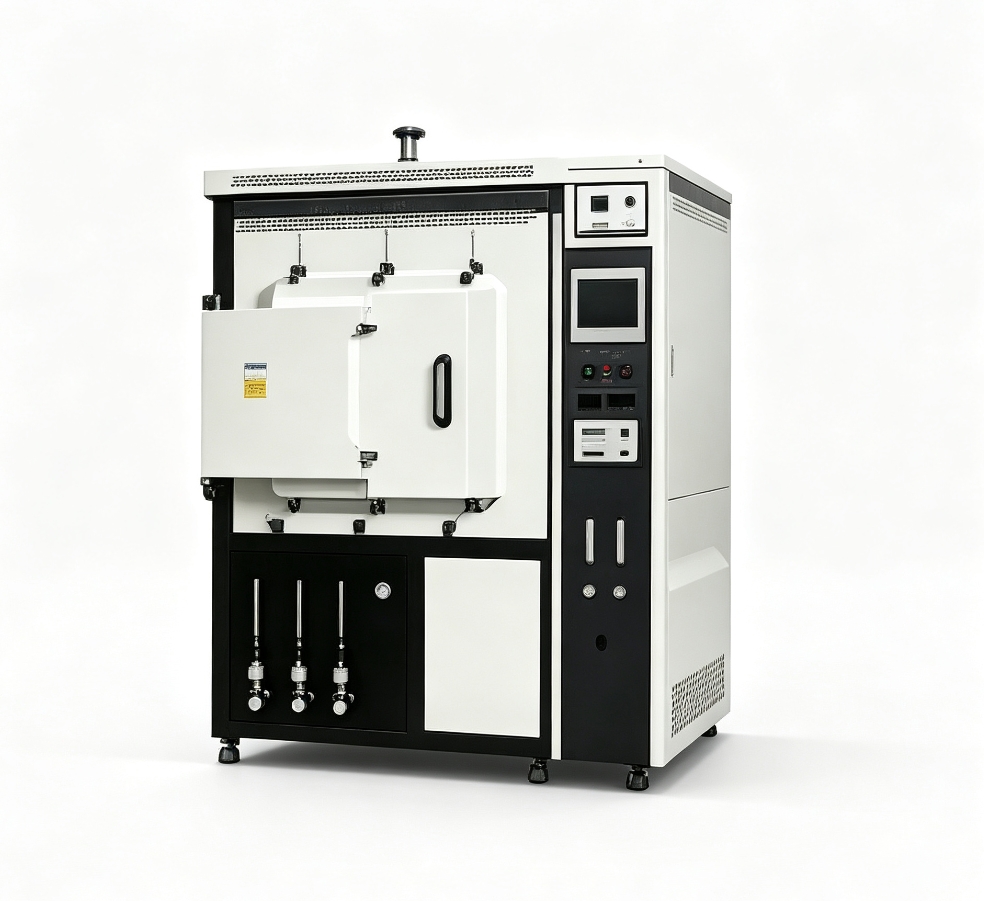
真空热处理要求零件周围不与空气接触,因此必须防止空气渗入炉腔。用于真空炉的热电偶要选用耐高温保护管,并对漏气率提出要求,通常以压升率指标控制。普通真空炉压升率一般要求小于零点二六八帕每小时,采用实体密封结构与可靠接线方式后,压升率可控制在更低水平,从而不破坏炉内真空度。
第一步起动电源,把控制柜开关置于自动控制位置;第二步按工艺规程把各参数输入计算机,包括升温曲线、保温时间、冷却介质与压力。参数确认无误后再进入下一步,避免中途误改。
第三步用装料小车把工件平稳送入炉内,注意工件与工装不要磕碰炉口;第四步关闭并锁紧炉门或炉盖,确认密封到位。密封不到位会直接影响抽真空效率和压升率,这一步务必检查。
第五步按工艺选择冷却介质、冷却方式及压力;第六步按下循环起动钮,设备将按抽真空、加热、冷却的程序自动完成。第七步是全程值守,随时观察各系统运行是否正常,发现异常及时上报处理。真空炉运行中不可擅自离人。
第八步出炉前先恢复炉内正常压力,待指示灯显示正常再打开炉门;第九步卸料时仔细操作,工件与工装均不得碰撞炉口与密封面。志远工业设备建议,每班做好运行记录,把参数与异常情况留档,便于后续工艺追溯。
九个操作步骤环环相扣:电源、参数、装料、密封、冷却选择、自动循环、监控、恢复压力、卸料。严守流程,才能让真空炉长期保持稳定产出。
需要提醒的是,恢复炉压这一步不能操之过急。炉内温度仍高时骤然进气,既可能造成工件表面氧化,也可能冲击密封结构。应按设备说明书的节奏缓慢充入规定气体,等压力与指示灯都正常后再开门。对新上岗的操作人员,建议先在空载状态下完整演练几遍流程,确认每个动作都熟练之后再独立顶岗。