

联系电话
13631572573


真空烧结炉的操作流程有严格的先后顺序,跳步或误操作可能导致真空度不达标、加热异常甚至设备损坏。本文按照实际生产顺序,梳理从开机准备到停机断电的十一步标准操作流程。
| 参数项目 | 说明 | 选型意义 |
|---|---|---|
| 额定/长期温度 | 设备可达与稳定工作温度 | 留余量覆盖工艺 |
| 有效工作区/温区尺寸、温区数与均匀性 | 决定工件与一致性 | 决定工件一致性 |
| 真空度/压升率 | 极限与工作真空、密封性 | 影响氧化与质量 |
| 压力(吨位) | 最大/工作压力与控制 | 决定致密化能力 |
| 功率/冷却水 | 装机功率、水流量与温升 | 关系配套与成本 |
第四步开炉门装入待烧结工件,注意工件在炉膛内均匀摆放,不要遮挡加热元件和热电偶。第五步关闭炉门和放气阀,开始粗抽真空。当真空度达到设定值二时,开启前级阀。第六步继续抽真空到设定值一,开启主阀进入高真空工作状态。装料时工件与炉壁之间、工件与工件之间应留有间隙,保证抽气时气流顺畅。
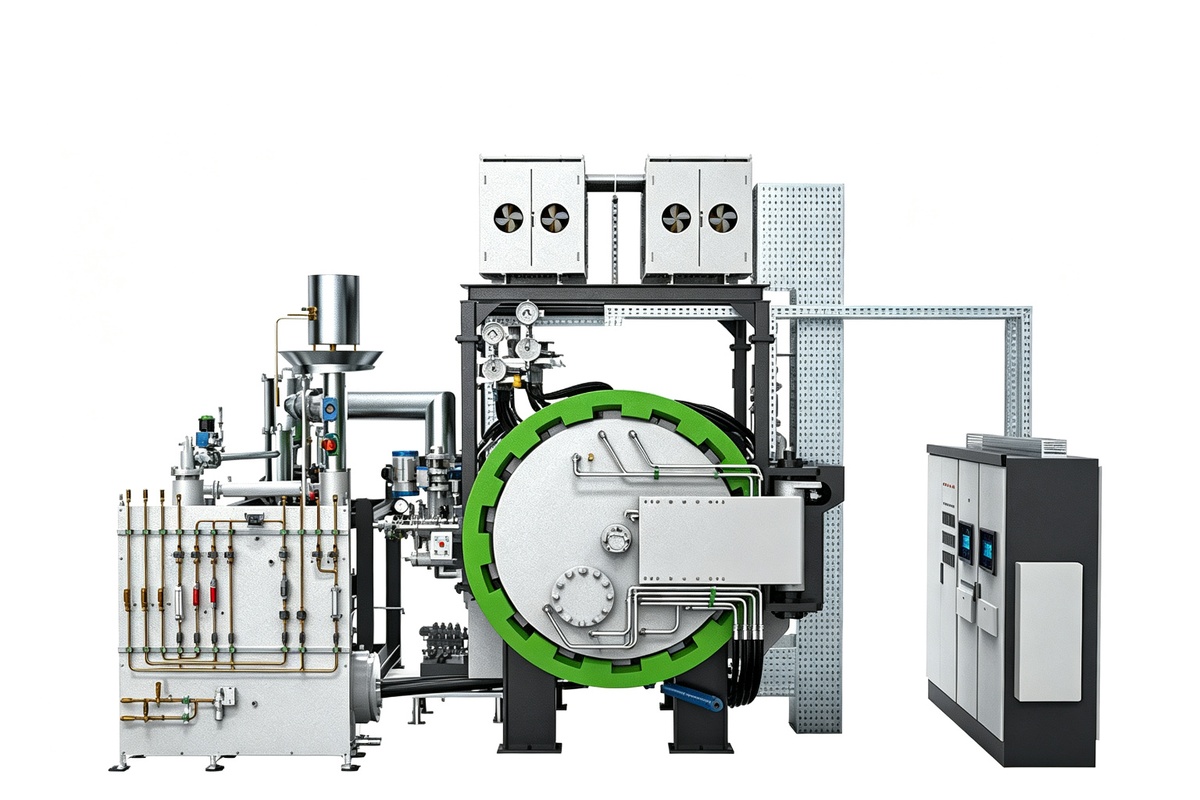
使用石墨托板或料舟承载工件,托板材质需与烧结工艺匹配,避免在高温下与工件发生反应。粗抽阶段由机械泵单独工作,将炉腔从大气压抽到中真空范围;达到设定值后开启罗茨泵或扩散泵,进入高真空阶段。整个抽气时间根据炉腔容积和泄漏率确定,一般在30分钟到1小时之间。
真空钎焊炉的抽真空流程与此类似,同样需要先粗抽后高真空。烧结过程中如需充入保护气体,应在真空度达到设定值后缓慢开启充气阀,气体进入炉腔的速度不宜过快,避免气流吹动工件或引起真空度剧烈波动。充气量根据工艺要求控制,一般充至微正压或根据产品需要设定压力。
充气时观察流量计读数,确认气体流量稳定在设定范围内。充气阀开启应缓慢平稳,避免炉内压力波动冲击真空规管和密封件。
监控第七步当真空度达到加热要求时开始加热。升温过程中炉内材料会释放气体,真空度可能短暂下降,如果低于设定值三,程序会自动保持加热等待真空度恢复。第八步烧结过程中随时从炉体侧面观察孔观察感应圈是否有放电弧光现象,发现异常立即报告处理。升温速率需根据工件材料和装炉量合理设定,过快的升温速率会导致工件内外温差过大,产生热应力甚至开裂。
多段程序控温可以在不同温度区间采用不同的升温速率:低温段可适当加快,接近烧结温度时放慢升温以保证温场均匀。保温阶段的真空度稳定性是烧结质量的关键指标,若真空度持续下降无法恢复,应暂停烧结并排查泄漏源。真空热压炉的升温过程同样需要分段控制。
冷却灯闪烁报警,解除报警后进入冷却状态,按照工艺要求充入冷却气体并控制压力上下限。第十步冷却到出炉温度后风机自动停止。第十一步烧结完毕后停止变频,按停止变频开关,逆变停止工作,最后断开中频电源分闸和总电源闸。出炉时炉温应降至200℃以下,防止高温工件接触空气氧化。
出炉后先关闭主阀保持扩散泵待机状态,待炉门密封面清理完毕后再关闭总电源。停机后需记录本次烧结的工艺参数、真空度曲线和异常情况,存入设备运行档案。长期停机时炉内需保持真空或充入干燥氮气保护,防止保温层吸潮。真空加压烧结炉和真空箱式气氛炉的停机操作同样需要遵循先降温后断电的原则。
志远工业设备的真空钎焊炉和真空箱式气氛炉采用PLC全自动控制,上述操作步骤可通过程序自动执行,减少人为操作失误。如需了解设备操作培训或工艺编程指导,欢迎联系东莞市志远工业设备有限公司咨询。扩展应用与选型建议真空度参数要区分极限真空度和工作真空度,前者反映机组能力,后者才是烧结时实际维持的环境。
选型时应按工艺要求的工作真空度和抽气时间核对机组配置。涉及加压的工件,要把所需压力换算成吨位,并考虑模具承载面积。真空烧结炉的压力参数、压头行程和工作台面需与模具匹配,压力过大或过小都会影响致密化效果。配套条件要提前核对:真空烧结炉的装机功率对应厂房供电容量,冷却水流量和温升对应水源,真空与气氛管路对应现场布局,这些在设备就位前确认,可避免安装时返工。
温场均匀性和控温精度直接关系批量一致性。装炉量较大时,建议按实际装料方式做温场测试,用实测数据确认工件各部位温度是否在工艺允许范围内。同样叫真空烧结炉,差别常在不易看见的地方:炉壳材质与壁厚、隔热屏层数、发热元件选型、真空机组品牌以及控制元件。
这些配置影响设备稳定性、能耗和后期维护成本,不能只比较外形和名义参数。真空烧结炉的结构形式有立式、卧式、升降式等,分别适合不同尺寸和批量的工件。选型时结合吊装方式、车间高度和操作习惯综合考虑,而不是照搬他人配置。控制水平的差异体现在数据记录、报警分级、远程诊断和程序管理上。
具备这些功能的真空烧结炉在多品种、小批量生产中更便于管理,也利于后续接入车间信息化系统。一些厂家提供标准化机型,也有厂家可按工件定制温区、压力和模具空间。真空烧结炉若支持针对性定制,能更好匹配特殊工件,但定制部分的验收标准和交付周期要在合同中明确。
在更宽的真空热工设备范围内,真空钎焊炉与本文设备共享真空获得、温度控制和密封维护等基础环节,操作点检的许多要点相通;液冷真空焊接炉则在液冷板换热、电极冷却方面具有代表性,相关温控与冷却参数的匹配方法,对提升整线运行稳定性具有参考价值。以上内容围绕真空烧结炉的实际使用整理。
若您有相关工件的热处理或焊接需求,可将工件尺寸、装炉量、目标温度与工艺节拍等参数整理后,与东莞志远工业设备沟通确认适配的设备规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。