

联系电话
13631572573


液冷板式换热器看起来就是一块带流道的金属板,拆开看却并不简单。典型结构是三层复合:上盖板、带微通道的流道板、下盖板,材质多为3003铝合金,复合层预置4045或4104铝硅钎料箔,厚度0.1—0.15mm。流道宽度通常在1—3mm,深度0.5—2mm,一块冷板上密密麻麻排着几十条平行流道,进出口还要焊上不锈钢或铝合金接头。
这种结构带来三个硬约束:第一,板厚通常只有1.5—3mm,局部位置更薄,手工焊极易烧穿;第二,流道与流道之间只有零点几毫米的筋,焊缝必须连续致密,任何一处未焊透都会在1.0MPa工作压力下慢慢渗漏;第三,冷板贴在IGBT或电池模组表面,平面度要求0.2mm以内,焊接变形一旦翘曲,就会与芯片之间产生空气隙,散热性能直接掉一档。
这三个约束叠加在一起,就把可选的焊接工艺压缩到了一个很窄的范围里。火焰焊靠手工喷炬,温度场不均匀;氩弧焊熔池大,热输入高,薄板焊完必翘;搅拌摩擦焊虽然变形小,但只能焊直缝,对异形流道和内置接头无能为力。剩下能打的,基本就是真空钎焊炉。
铝合金焊接主要的敌人不是温度,而是表面那层致密的Al₂O₃氧化膜。这层膜熔点约2050℃,而3003铝合金基体熔点只有约640℃,钎料铝硅共晶温度约577℃。换句话说,温度升到钎料熔化的时候,氧化膜还完好地盖在基体表面,液态钎料根本铺展不开。
火焰焊和氩弧焊靠焊剂或氩气保护来破膜,但焊剂残留会腐蚀铝合金,后续必须清洗;氩气保护是"气氛保护"而非"真空",在高温下铝依然会微量氧化,焊缝内部容易夹渣。真空钎焊的思路截然不同:在高真空环境下,铝合金在450—550℃区间会发生自脱氧反应,Mg元素(3003复合板钎料中通常含1.0%—1.5%Mg)蒸气会与氧化膜反应并被真空泵抽走,氧化膜在钎料熔化之前就已经被"真空+镁蒸气"联合破除。
这一步是真空钎焊炉真正的工艺护城河。它不需要额外添加任何焊剂,焊缝内没有残留,焊完就是干净的金属结合面,后续不必做复杂的焊后清洗,这一点对车用冷板这种需要长期在防冻液环境里服役的零件尤其重要。
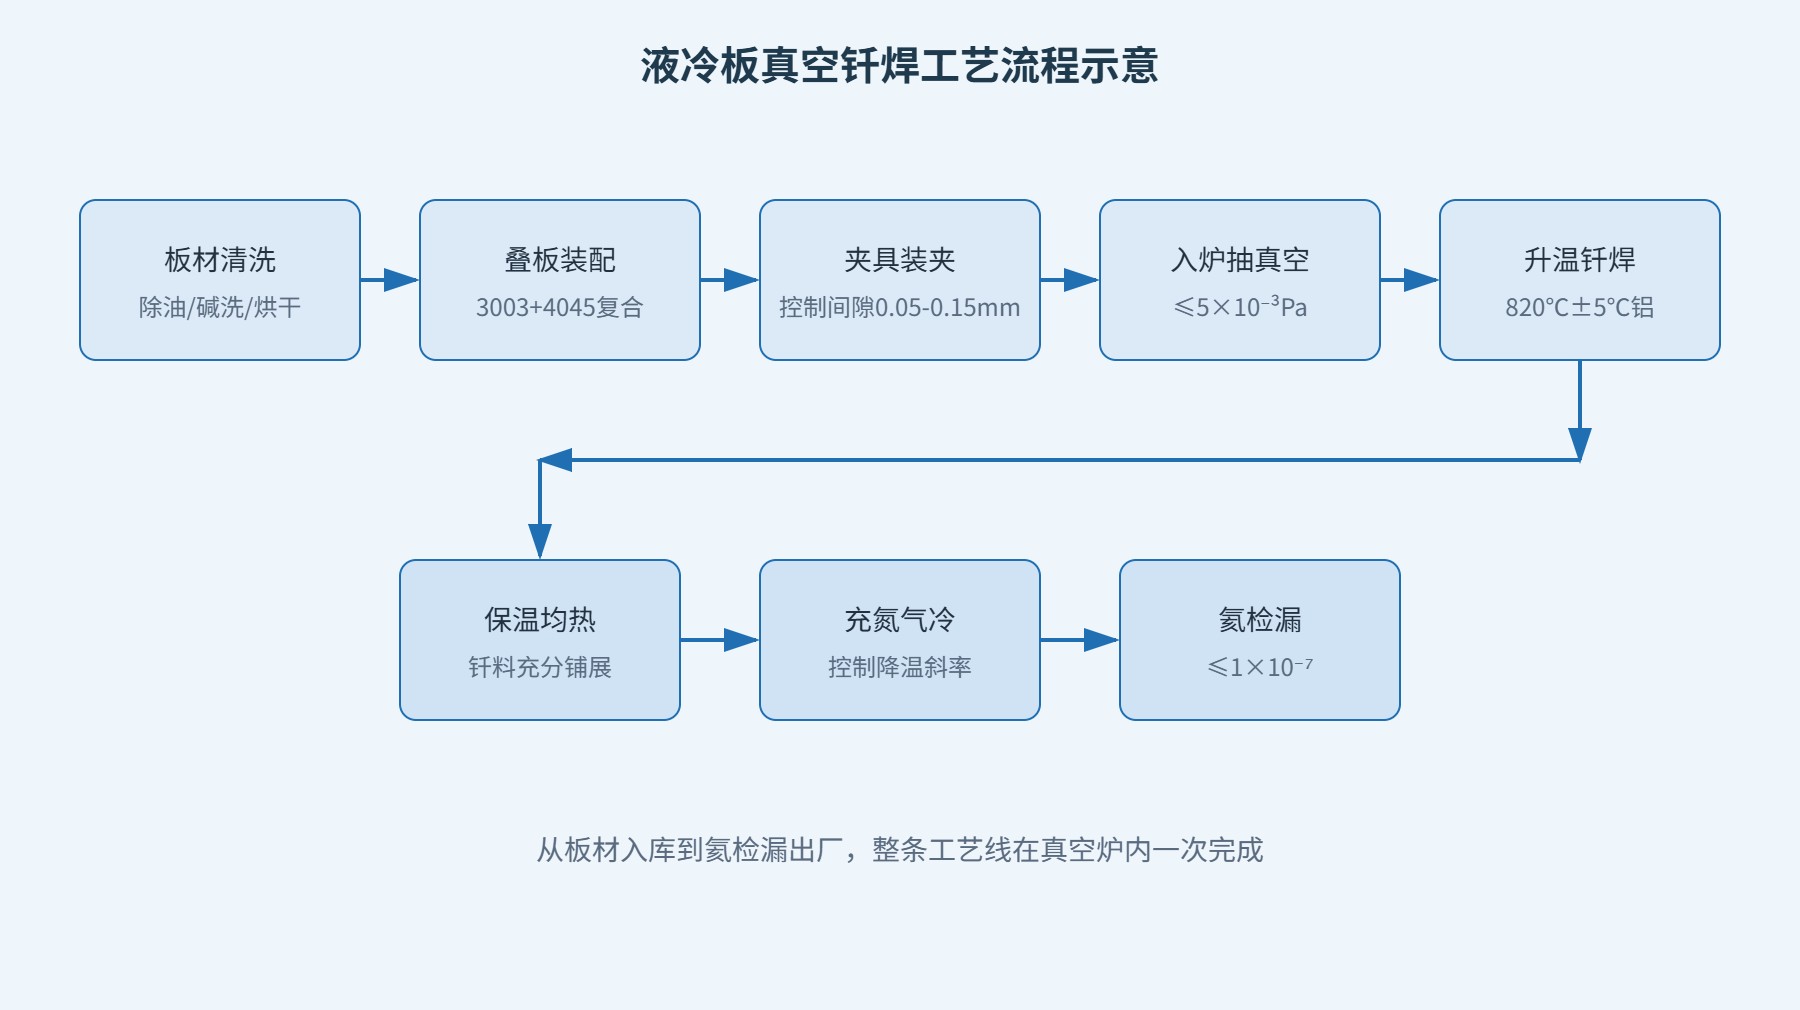
真空钎焊属于钎焊工艺里的"无钎剂毛细钎焊"。它的核心原理是:在真空环境下把工件整体加热到钎料熔化温度,依靠液态钎料在微小间隙里的毛细作用力,自动填充两个待焊面之间的缝隙。这个间隙通常控制在0.05—0.15mm之间,间隙太大毛细拉力不足,钎料填不满;间隙太小,液态钎料反而被排斥在外。
这套机制对液冷板特别友好。流道板与盖板之间是平面贴合,整面都是焊缝;流道筋之间也是平面接触,真空炉一升温,预置在复合层里的4045铝硅钎料就熔化,沿着每一条筋的顶部自动铺展,把整个结合面焊成一个整体。一块500×300mm的电池冷板,焊缝长度可以累计到十几米,但在真空炉里这十几米焊缝是同时成形的,不存在手工焊那种"一条接一条、接头多、热输入叠加变形"的问题。
这也是为什么搅拌摩擦焊只能做"直线焊缝",而真空钎焊能做"全板面焊缝"。液冷板的流道形状越来越复杂,从平行流道到 serpentine 蛇形流道,再到仿生树状分流,手工焊根本无从下手,真空钎焊却能像"盖章"一样一次性焊完整板。
为了把问题讲得更实,我们把常见的几种焊接方式放在同一张表里,对着液冷板的需求逐条打分。这张表是基于国内几家主流液冷板厂的工艺路线整理的,不是实验室理想值。
| 焊接方式 | 适用材质 | 焊缝致密性 | 变形量 | 批量一致性 | 液冷板适配度 |
|---|---|---|---|---|---|
| 火焰钎焊 | 铝/铜 | 中等,依赖人工 | 大,局部过热 | 差 | 仅适合简单零件 |
| 钨极氩弧焊TIG | 铝/不锈钢 | 较好 | 大,薄板易烧穿 | 一般 | 仅适合接头、厚板 |
| 熔化极氩弧焊MIG | 铝/不锈钢 | 较好 | 大 | 一般 | 不适合薄板流道 |
| 搅拌摩擦焊FSW | 铝 | 好 | 小 | 好 | 仅直线焊缝,异形流道受限 |
| 真空钎焊炉 | 铝/不锈钢/铜 | 高,毛细填充 | 小,整体加热 | 高,可批量 | 全板面焊缝,适配度高 |
| 激光焊 | 铝/不锈钢 | 高 | 较小 | 高 | 适合拼焊盖板,不适合内置流道 |
从表里能看出一个清晰的结论:要焊"整块板",真空钎焊炉是少数同时兼顾致密性、变形量和批量一致性的方案。激光焊和搅拌摩擦焊在某些位置会作为补充工艺出现,比如进出口接头的环缝、厚板件的拼焊,但流道板与盖板之间的主焊缝,仍然交给真空炉。
真空钎焊炉有两个关键参数,是工艺工程师每天盯着的东西。第一个是真空度。液冷板铝钎焊要求炉压在升温到450℃以后,能稳定抽到5×10⁻³Pa以下;如果真空度不够,高温下铝表面会再次氧化,钎料铺展不开,焊合率直接掉下来。不锈钢件的钎焊温度更高(1050—1080℃),对真空度要求更严,通常要到5×10⁻³Pa甚至更高。
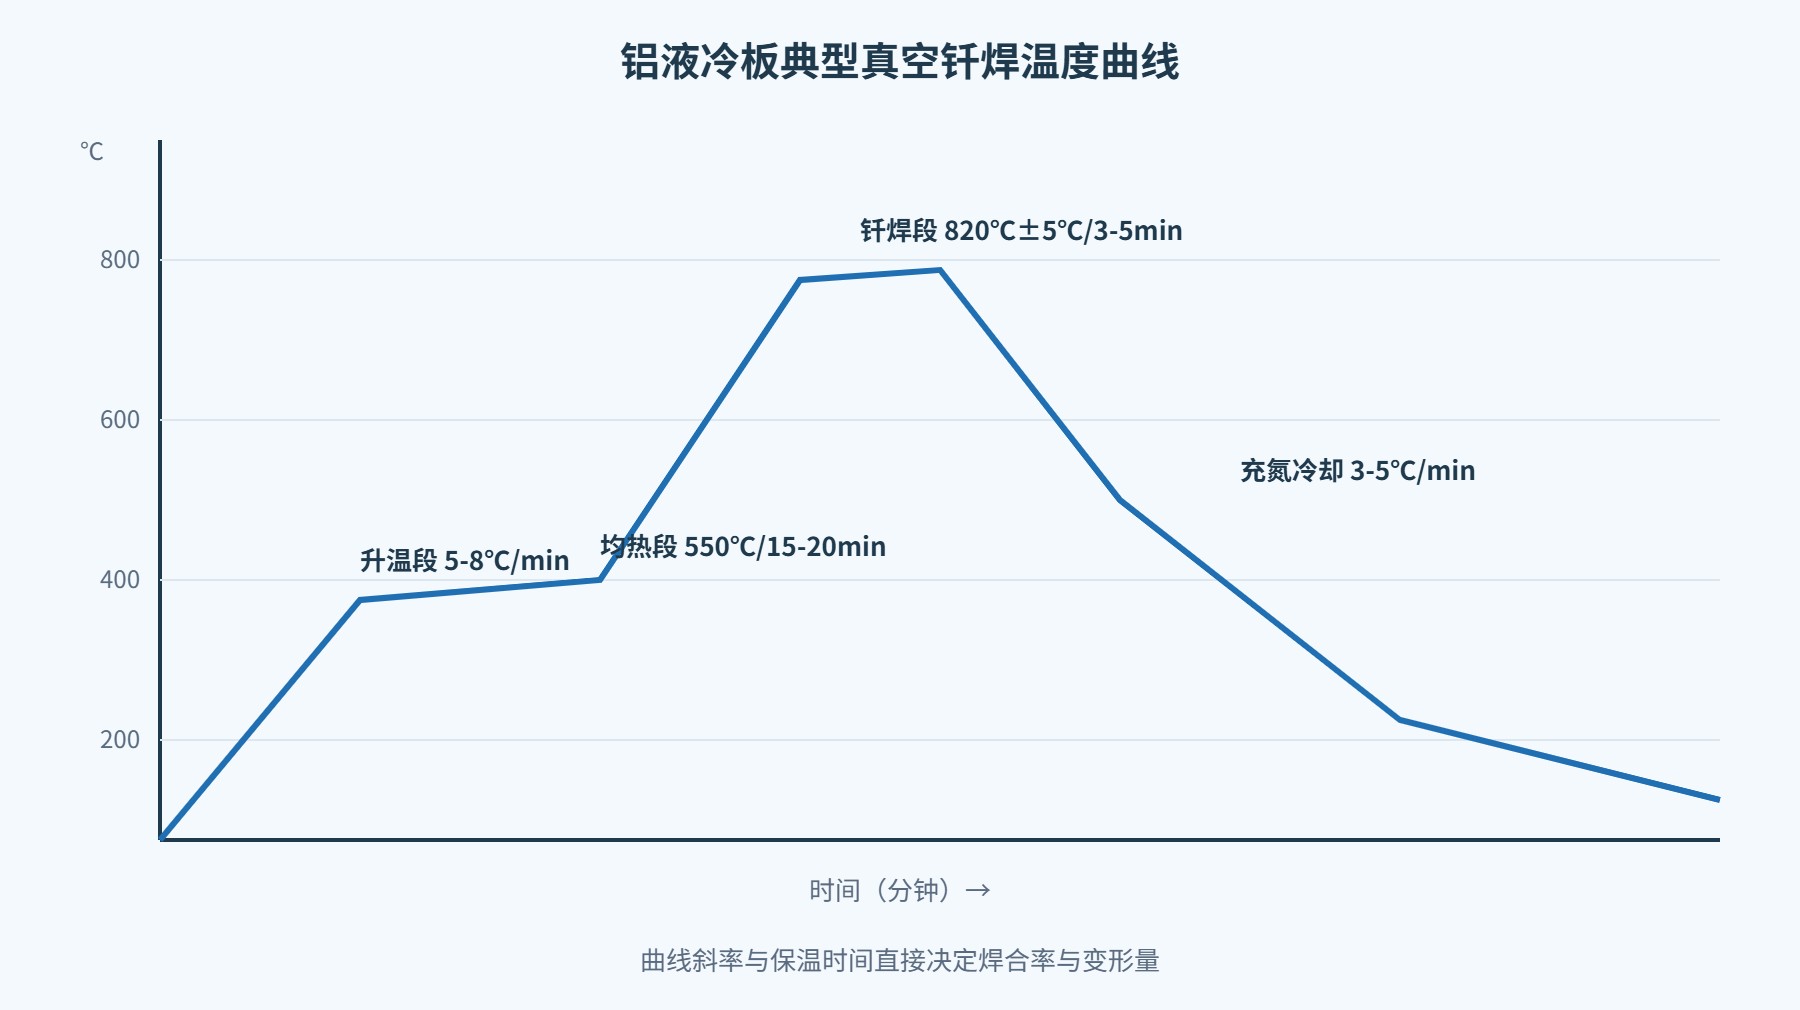
第二个是温度曲线。铝钎焊的典型曲线分四段:升温段以5—8℃/min升到550℃;均热段在550℃保温15—20分钟,让工件各点温度均匀;钎焊段快速升到820℃±5℃,保温3—5分钟,让4045钎料充分熔化铺展;冷却段充入高纯氮气,以3—5℃/min降到300℃以下出炉。任何一段斜率不对,都会出问题:升温太快工件内外温差大,会翘曲;保温太短钎料没铺透;冷却太快焊缝组织粗大。
液冷板在试制阶段最常出现五类缺陷:变形翘曲、微泄漏、未钎透、流道堵塞、焊合率低。真空钎焊炉之所以成为主流工艺,就是因为它对这五类缺陷都有对应的工程化控制手段。
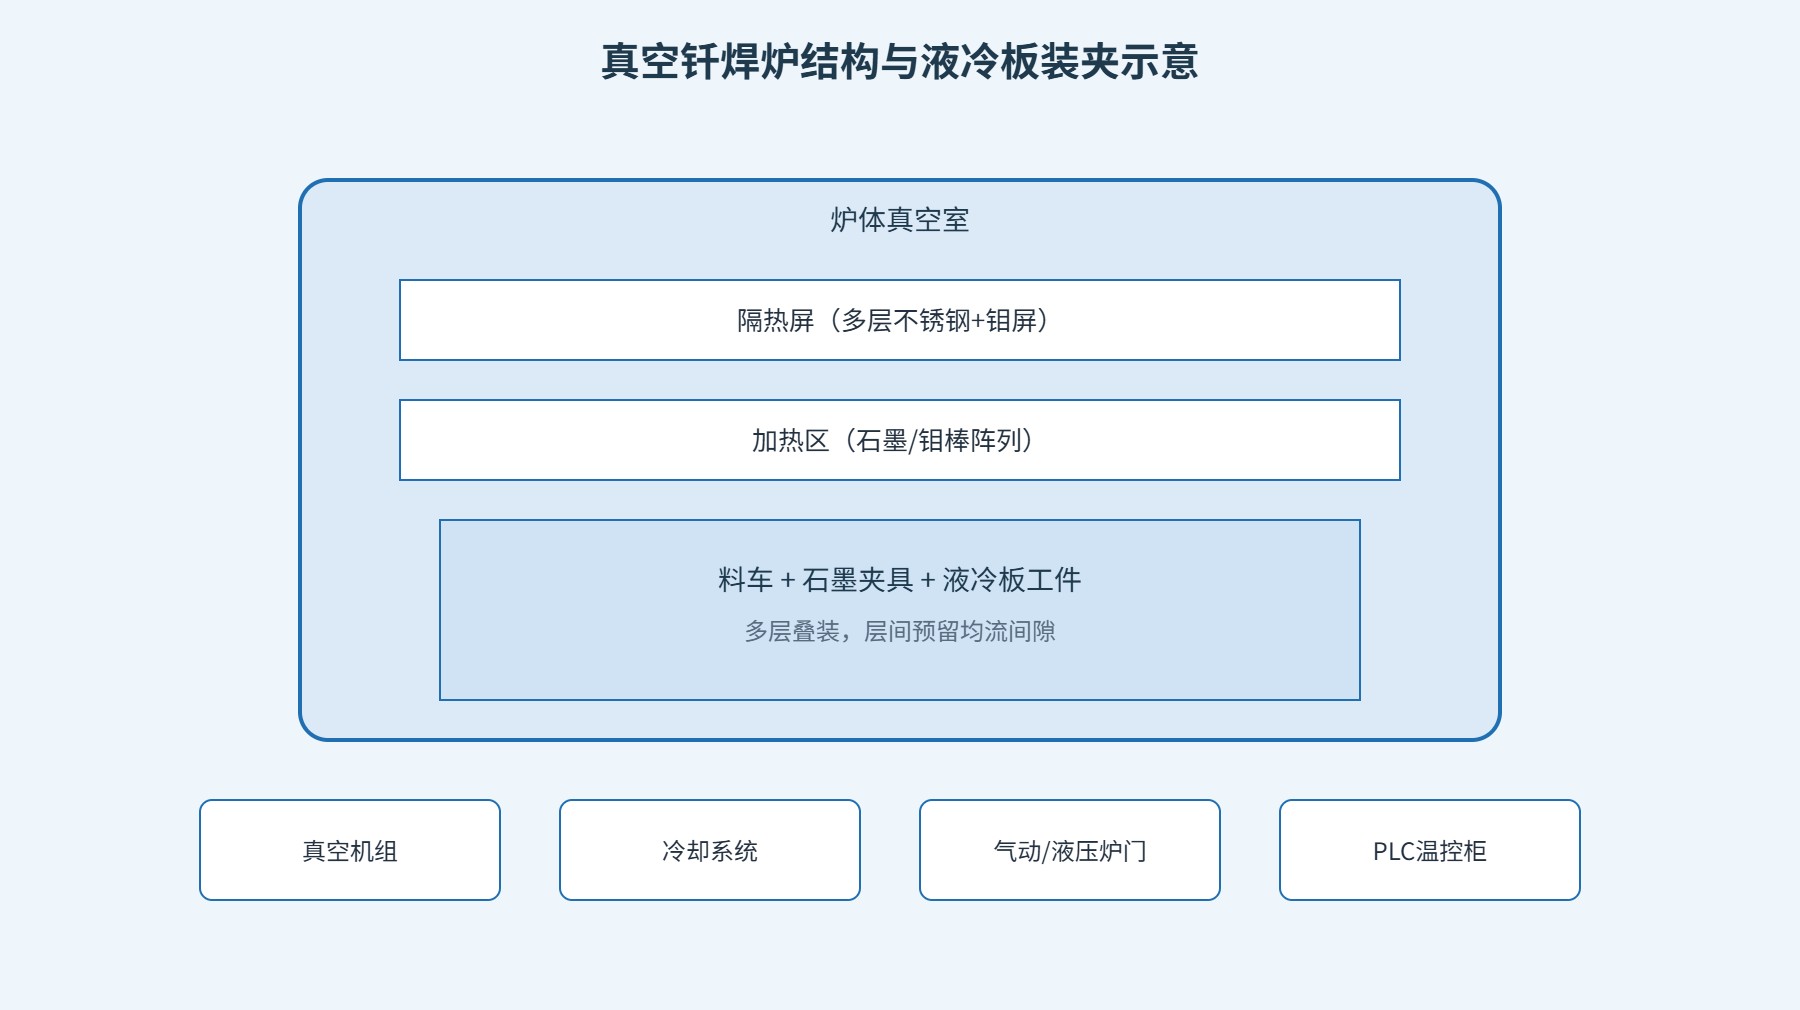
选型不是简单看炉膛尺寸。液冷板厂配炉,通常要先回答四个问题:第一,产品材质是铝、不锈钢还是铜,三种材质钎焊温度差200℃以上,炉子温区设计差异很大;第二,产品批量是多大,年产能10万件和100万件对应的炉型(周期式、半连续、连续式)差异明显;第三,真空度要求多高,电池冷板一般5×10⁻³Pa够用,IGBT水冷板如果有不锈钢件,要考虑更高真空档位;第四,是否需要配套氦检漏、平面度检测、高压水试等后段设备。
东莞志远工业设备在液冷板钎焊这块,主推的是周期式单室真空钎焊炉和半连续真空钎焊炉两条线。前者适合多品种小批量打样与试制,后者适合单一品种大批量生产。客户在选型阶段,志远工业设备会先拿到产品图纸,核算炉膛尺寸、夹具数量、单炉节拍,再给配置方案,避免出现"炉子买大了产能闲置、买小了节拍跟不上"的常见问题。
回到最初的问题:液冷板式换热器为什么都用真空钎焊炉焊?答案不是某一个参数多优秀,而是它把"铝氧化膜破除、毛细填充、整体加热、无钎剂残留、批量一致性"这五件事,在一台设备里同时解决了。火焰焊解决不了氧化膜,氩弧焊解决不了变形,搅拌摩擦焊解决不了异形流道,激光焊解决不了全板面焊缝——真空钎焊炉是少数能把这些问题一次性兜住的工艺。
对液冷板厂来说,真正要建立的不是"买一台炉子",而是一条从板材清洗、叠板装夹、温度曲线、真空度控制,到氦检漏、平面度检测、高压水试的完整工艺线。这条线建起来之后,电池冷板、电机水套、IGBT水冷板、5G基站液冷板才能从"试制样品"走到"批量交付"。更多炉型与工艺包细节,欢迎查阅 真空钎焊炉系列介绍。